
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-24 Origem:alimentado


Imagine o chão de fábrica. Uma bolha de filme soprada perfeitamente funcionando repentinamente desenvolve um ponto de tensão. Ele entra em colapso, paralisando toda a linha de produção. O culpado geralmente é um defeito microscópico. Na indústria, os engenheiros chamam isso de olho de peixe, ponto duro ou simplesmente gel. Para os fabricantes de plástico, descobrir essas imperfeições localizadas no filme de polietileno é uma frustração dispendiosa. Estas anomalias arruínam o apelo estético das embalagens. Pior ainda, comprometem gravemente a resistência mecânica e a clareza óptica. Em última análise, eles destroem o valor de mercado do rolo finalizado.
O setor global de plásticos está em rápida transição para uma economia circular. Consequentemente, a dependência de resina pós-consumo reciclada mecanicamente está aumentando. Análises recentes do mercado indicam um aumento acentuado na procura de embalagens flexíveis recicladas de alta qualidade. No entanto, o processamento de filmes pós-consumo apresenta desafios reológicos distintos. Ciclos térmicos repetidos e pressões de extrusão intensas alteram a arquitetura molecular do polímero. Se não for controlada, esta degradação manifesta-se diretamente como formação de gel.
Embora a criação destes defeitos envolva reações químicas e físicas complexas, eles são totalmente evitáveis. Ao identificar as causas raízes, que vão desde a degradação térmica até vestígios de contaminação, os operadores das instalações podem mitigar eficazmente estes problemas. O objetivo não é mais apenas reciclar. Ela está produzindo pellets de polietileno de qualidade quase virgem que funcionam perfeitamente em linhas de filme de alta velocidade. Conseguir isso requer equipamentos de processamento altamente projetados e padrões operacionais rigorosos.
Para eliminar efetivamente esses defeitos, devemos primeiro defini-los através das lentes da ciência dos polímeros. No contexto da extrusão plástica, um gel é uma zona localizada dentro da matriz polimérica. Ele exibe uma viscosidade, peso molecular ou índice de fusão distintamente diferente em comparação com o material homogêneo circundante. Como esses aglomerados anômalos não fundem ou fluem na mesma taxa que o polímero base, eles permanecem suspensos como entidades sólidas ou semissólidas dentro da corrente fundida.
Durante o processo de moldagem por sopro ou fabricação de filme extensível, o polímero fundido é reduzido a espessuras extremamente finas. O polímero saudável estica suavemente. Contudo, a partícula de gel rígida resiste à deformação. Consequentemente, esta discrepância cria concentrações de tensão severas na interface entre o gel e a matriz normal. Sob tensão, esses pontos de microestresse iniciam rasgos. Esses rasgos podem se propagar rapidamente, levando a quebras catastróficas da folha e a um tempo de inatividade significativo da máquina.
Nem todos os géis partilham a mesma origem. Identificar as características físicas específicas do defeito é o primeiro passo para diagnosticar o ponto de falha na sua operação de reciclagem. Eles geralmente se enquadram em três categorias distintas:
Análises recentes da indústria destacam um desafio crescente para os recicladores mecânicos. À medida que os designs de embalagens flexíveis se tornam cada vez mais complexos, muitas vezes incorporando estruturas de barreira multicamadas, a incidência de géis provocados pela contaminação em fluxos de reciclagem padrão aumentou. Os dados de mercado sugerem que, sem a triagem avançada e a filtragem especializada do material fundido, os recicladores enfrentam um aumento maciço nas taxas de defeitos ao processar fardos pós-consumo modernos. Compreender as forças específicas que atuam sobre o polímero é fundamental para reverter esta tendência.
Os defeitos mais persistentes e difíceis de gerenciar são aqueles formados por degradação química. Quando os resíduos de polietileno de baixa e alta densidade passam por repetidos ciclos de extrusão, o material sofre alta tensão de cisalhamento e temperaturas elevadas. Este ambiente hostil inicia a cisão da cadeia polimérica, que é a quebra de longas cadeias moleculares.
Após esta cisão, radicais livres altamente reativos são gerados no fundido. No polietileno, esses radicais livres tendem a reagir com cadeias poliméricas adjacentes. Eles os unem em uma rede tridimensional complexa conhecida como ligação cruzada. Uma vez que um grupo específico de moléculas se reticula, ele efetivamente se transforma em um plástico termofixo. Seu ponto de fusão excede agora em muito as temperaturas de processamento padrão. À medida que passa pela cabeça da matriz, emerge como um gel de degradação duro e inflexível.
O filme pós-consumo raramente é puro. A matéria-prima enfardada frequentemente contém vestígios de tereftalato de polietileno, polipropileno ou camadas de barreira especializadas, como álcool etileno vinílico e náilon. Esses polímeros estranhos possuem propriedades termodinâmicas muito diferentes em comparação com o polietileno padrão.
Especificamente, os poliésteres vestigiais requerem temperaturas superiores a 250 graus Celsius para derreter completamente. Enquanto isso, as qualidades de filme padrão normalmente são processadas de forma muito inferior. Se for utilizado um perfil de temperatura padrão, estes vestígios de polímeros permanecem completamente sólidos. Quando forçados na corrente de fusão, eles agem exatamente como géis rígidos. Eles perturbam a continuidade estrutural do filme e causam separações de fases ópticas.
Fatores ambientais durante a fase de extrusão exacerbam gravemente a degradação do polímero. A exposição ao oxigênio atmosférico em altas temperaturas atua como um potente catalisador para a formação de radicais livres que impulsionam a reticulação. Além disso, a umidade residual proveniente de processos de secagem inadequados introduz outra camada de complexidade. Nas temperaturas de extrusão, a água retida se vaporiza instantaneamente em vapor, desencadeando a hidrólise. Esta reação química quebra as cadeias poliméricas e cria microvazios, alterando rapidamente a viscosidade do fundido e gerando géis duros.
Muitos operadores assumem erroneamente que a formação de gel é estritamente uma questão de extrusão. Na prática, a base para um pellet perfeito e sem gel é estabelecida muito antes de o plástico entrar no cilindro da extrusora. O pré-processamento abaixo do padrão garante uma alta taxa de defeitos, independentemente da sofisticação do maquinário posterior.
Sujeira, areia, rótulos de papel e resíduos orgânicos são onipresentes em filmes e embalagens agrícolas pós-consumo. Se essas impurezas passarem pela fase de classificação, elas entram na extrusora e atuam como agentes nucleantes. Um agente de nucleação fornece uma superfície física para as cadeias poliméricas degradadas aderirem e cristalizarem prematuramente. Isto cresce rapidamente em um grande gel de contaminação em torno de um núcleo microscópico de sujeira.
Para evitar esta reação em cadeia, a implementação de um de nível industrial sistema de lavagem de resíduos plásticos é um requisito fundamental. As linhas de lavagem modernas utilizam uma combinação de lavadoras de fricção de alta velocidade, tanques de separação flutuantes e secadores centrífugos para esfregar agressivamente a superfície do filme. Ao remover adesivos teimosos e sílica incrustada, os recicladores garantem que apenas flocos puros e não contaminados prossigam para a fase de fusão.
A alimentação inconsistente de material é um catalisador frequentemente esquecido para a instabilidade térmica dentro de uma extrusora. Quando o filme pós-consumo é processado através de um triturador inferior, os flocos resultantes apresentam variações extremas na densidade aparente e no tamanho. Esta irregularidade faz com que a rosca da extrusora sofra oscilações, o que significa períodos erráticos de subalimentação seguidos de superalimentação.
Durante a superalimentação, picos de pressão localizados geram intenso aquecimento de cisalhamento, causando reticulação imediata. Por outro lado, a subalimentação impede que o material absorva calor uniforme, resultando em géis não derretidos de alto peso molecular. A utilização de um triturador de filme plástico de precisão equipado com um rotor em forma de V garante um tamanho de partícula uniforme. Projetos avançados de eixo único podem lidar com capacidades de até 3.000 kg por hora, mantendo uma geometria de saída consistente. Esta consistência garante uma absorção térmica previsível e um perfil de pressão altamente estável.
Uma vez que a matéria-prima é completamente lavada e dimensionada uniformemente, a fase de extrusão torna-se a barreira final e crítica contra defeitos. A geometria interna e as tecnologias integradas dos modernos equipamentos de extrusão determinam diretamente a saúde reológica do polímero final.
A intervenção mecânica mais direta contra géis físicos e vestígios de contaminantes persistentes é a filtração contínua por fusão. À medida que o polímero transita para um estado fundido, ele deve passar por uma tela de filtração antes de atingir a cabeça da matriz. A filtragem padrão costuma ser inadequada para aplicações de filmes de alta qualidade.
Os sistemas de alto desempenho utilizam trocadores de tela contínuos, como configurações de pistão duplo ou filtros laser avançados. Esses mecanismos permitem a integração de telas de malha ultrafina sem provocar picos de pressão excessivos que interromperiam a produção. Ao manter um fluxo contínuo e purgar automaticamente os detritos presos, esses filtros bloqueiam fisicamente a entrada de géis reticulados e polímeros incompatíveis não derretidos no pellet final.
Para combater a oxidação e a hidrólise, a remoção agressiva do ar preso, da umidade e dos compostos orgânicos voláteis é estritamente necessária. Uma extrusora de parafuso único padrão sem ventilação irá reter esses gases dentro do fundido, acelerando a oxidação severa.
Uma especializada de pelotização de plástico máquina aborda essa vulnerabilidade por meio de zonas duplas de desgaseificação a vácuo estrategicamente localizadas ao longo do barril. As bombas de vácuo de alta capacidade extraem vapor e gases oxidativos do polímero fundido antes que possam desencadear a degradação química. Esta etapa crítica estabiliza a estrutura molecular e garante uma saída densa e sem gel.
O design da rosca extrusora é indiscutivelmente o fator determinante final na prevenção da degradação térmica. A relação comprimento-diâmetro e a geometria específica das passagens do parafuso determinam a quantidade exata de tensão de cisalhamento aplicada ao plástico.
Um parafuso mal projetado gera calor friccional excessivo. Isto cria pontos quentes localizados que interligam rapidamente as cadeias poliméricas. Em contraste, um perfil de parafuso otimizado proporciona uma plastificação suave e uniforme. Ele equilibra perfeitamente o cisalhamento mecânico com o aquecimento externo do cilindro para derreter o polímero uniformemente, sem nunca exceder seu limite de degradação térmica. O gerenciamento adequado do cisalhamento mantém o índice de fluxo de fusão original do material e evita géis induzidos termicamente.
A seleção da configuração apropriada do maquinário é vital para otimizar a reciclagem de materiais leves e de baixa densidade aparente. As características físicas da sua matéria-prima específica devem ditar a sua abordagem de engenharia.
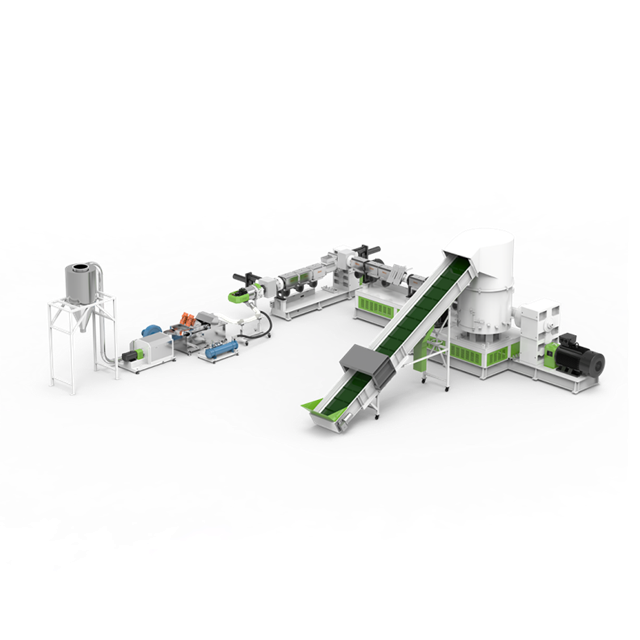
A alimentação de filme macio e leve diretamente em um funil padrão geralmente resulta em aprisionamento de ar e taxas de alimentação inconsistentes. Isto leva diretamente à fusão desigual. Uma linha de pelotização de plástico com cortador compactador resolve totalmente esse problema.
Ao utilizar lâminas rotativas de alta velocidade, o compactador gera calor friccional. Ele simultaneamente corta, pré-aquece, seca e densifica os restos de filme. Os sistemas de última geração oferecem rendimentos que variam de 150 a 1.200 kg por hora, dependendo do modelo. Este mecanismo de alimentação pré-condicionado estabiliza a pressão do cilindro, reduz o choque térmico e minimiza a tensão de cisalhamento necessária para obter um fundido homogêneo.
Além dos mecanismos de alimentação, o comprimento do caminho de extrusão é crucial. Os engenheiros devem combinar o layout da máquina com o nível de contaminação dos resíduos recebidos.
| Tipo de sistema | mais adequado para | engenharia central Vantagem | Mecanismo de prevenção de gel |
|---|---|---|---|
| Extrusão de estágio único | Limpe resíduos pós-industriais, restos de fábricas internas. | Histórico térmico mais curto, menor consumo de energia. | Evita o superaquecimento de cadeias poliméricas já limpas. |
| Extrusão de duplo estágio | Filmes pós-consumo altamente impressos, altamente contaminados ou carregados de umidade. | Caminho de processamento estendido com filtragem dupla e desgaseificação profunda. | A extrusora primária lida com desgaseificação agressiva; a extrusora secundária garante filtração fina e estabilização de pressão. |
Mesmo com máquinas de última geração, manter uma produção premium exige uma adesão rigorosa às melhores práticas operacionais no chão de fábrica. Os engenheiros contam com os seguintes protocolos:
A presença de géis em resinas recicladas não é apenas um incômodo técnico. É um passivo económico significativo. Quando os pellets reciclados contêm altas contagens de gel, eles não podem ser usados em aplicações lucrativas de película fina. Os fabricantes são forçados a rebaixar o material para uso em moldagem por injeção de paredes espessas ou produtos de construção de baixo valor. Isso reduz drasticamente as margens de lucro.
Além da perda de valor do material, os géis causam rupturas contínuas da teia durante o sopro do filme. Isto leva ao desperdício de energia, rolos rejeitados e tempo de inatividade excessivo da máquina. Ao abordar a degradação reológica na sua origem, os recicladores podem produzir pellets de qualidade superior e quase virgem. Esses materiais de alta qualidade alcançam preços de mercado de alto nível. Garantir que as despesas de capital em maquinaria avançada sejam rapidamente compensadas pelo aumento da eficiência operacional e pela maior valorização do produto final.
Os géis em filme de polietileno reciclado são o resultado de uma interação complexa entre degradação térmica, contaminação física e fusão inconsistente. Embora representem uma ameaça significativa à qualidade do filme, são totalmente evitáveis. Os resíduos pós-consumo reciclados mecanicamente podem atingir propriedades quase virgens, desde que o estresse mecânico e a história térmica do polímero sejam gerenciados com habilidade.
Ao estabelecer uma rotina rigorosa de pré-processamento e contar com tecnologia de extrusão avançada equipada com desgaseificação e filtragem de fusão adequadas, os fabricantes podem eliminar esses defeitos. Se sua operação atual está enfrentando altas taxas de defeitos, é hora de avaliar sua configuração de extrusão. A atualização para máquinas personalizadas de líderes confiáveis do setor, como a Jwell Recycling, é o caminho mais definitivo para maximizar a qualidade dos pellets e garantir uma vantagem competitiva no mercado. Explore hoje mesmo nossa linha completa de sistemas de lavagem, trituradores e linhas de pelotização para transformar suas capacidades de produção.
Embora seja cientificamente difícil alcançar a eliminação perfeita e absoluta em fluxos pós-consumo altamente contaminados, a utilização de máquinas de extrusão de alta qualidade com filtragem a laser avançada e desgaseificação a vácuo profundo pode reduzir os géis a um nível indetectável para a grande maioria das aplicações comerciais de filme soprado.
Para aplicações de filme de alta qualidade, normalmente é recomendada uma finura de filtração de 80 a 120 mesh. No entanto, alcançar isso requer um trocador de tela robusto e contínuo, capaz de lidar com a pressão associada sem diminuir as taxas de produção.
A umidade retida no polímero fundido vaporiza em bolhas de vapor e promove rápida oxidação em altas temperaturas. Isto altera as propriedades estruturais do plástico, levando à reticulação da cadeia e à formação de géis duros. É necessária uma máquina com uma forte zona de desgaseificação a vácuo para extrair essa umidade antes que ocorra a degradação.
Se a filtragem física estiver funcionando corretamente, mas os olhos de peixe permanecerem, o problema provavelmente é a degradação térmica que ocorre dentro do cabeçote após o filtro. Também podem ser misturas de polímeros incompatíveis que derreteram e solidificaram novamente em taxas diferentes. Atualizar seus processos de pré-classificação ou ajustar a taxa de cisalhamento da extrusora e o perfil de temperatura é necessário para resolver isso.
Os engenheiros normalmente usam sistemas de inspeção óptica montados diretamente na linha de filme soprado para contar defeitos de gel por metro quadrado em tempo real. No laboratório, os testes de extrusão do filme fundido são realizados a partir de uma amostra dos pellets reciclados, onde o filme é passado sobre uma caixa de luz ou através de um contador de gel automatizado para avaliar a qualidade da resina.
Absolutamente. Operar em temperaturas muito baixas leva a géis não derretidos de alto peso molecular. Por outro lado, operar a temperaturas que excedem o limite de estabilidade térmica do polímero acelera a oxidação e a reticulação, criando géis de degradação dura. Manter um perfil de temperatura preciso e uniforme é fundamental.


