
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-23 Origem:alimentado


É uma dura realidade no chão de fábrica que os plásticos reciclados com odor sofram uma queda enorme no valor de mercado. Quando odores persistentes permeiam os bens de consumo ou materiais de embalagem, os fabricantes rejeitam rapidamente o lote inteiro. Esses aromas pungentes não aparecem do nada. Eles se originam de uma combinação complexa de produtos químicos aprisionados, resíduos biológicos e perfis de aquecimento inadequados durante a fase de extrusão.
Neste guia abrangente de engenharia, exploraremos as causas moleculares exatas por trás dessas emissões nocivas. Além disso, detalharemos estratégias mecânicas acionáveis para eliminá-los completamente. A implementação do equipamento certo garante que o seu produto final atenda aos padrões premium exigidos pela economia circular atual.
Os mandatos globais de sustentabilidade estão a remodelar rapidamente o panorama da reciclagem de plásticos. Dados recentes da indústria destacam um enorme aumento na demanda por resina pós-consumo de alta qualidade. As principais marcas de consumo agora exigem que os plásticos reciclados tenham um desempenho e um cheiro exatamente iguais aos dos materiais virgens. A tolerância do mercado ao tradicional cheiro reciclado caiu para praticamente zero.
Os setores automotivos impõem padrões rigorosos de qualidade do ar interno volátil. As indústrias de embalagens de alimentos e cosméticos exigem materiais rigorosos e isentos de odores para evitar a contaminação do sabor. Ignorar o controle de odores não é mais apenas um pequeno descuido de qualidade. É uma barreira direta à entrada em cadeias de abastecimento de produção premium e de alto lucro.
Compreender a causa raiz dos odores requer examinar a estrutura microscópica dos polímeros. Os odores são desafios químicos intrincados que ocorrem em nível molecular, e não apenas manchas superficiais.
Plásticos pós-consumo, como jarras de leite de polietileno de alta densidade ou garrafas de detergente de polipropileno, são altamente porosos em escala microscópica. Durante a sua vida útil, estes polímeros absorvem as assinaturas químicas do seu conteúdo original. As proteínas do leite, por exemplo, penetram facilmente nas paredes de uma jarra de plástico.
Imagine uma instalação de coleta onde os resíduos plásticos não lavados ficam no calor do verão. Sem uma lavagem rigorosa, a atividade biológica começa rapidamente. Bactérias e mofo se alimentam desses resíduos orgânicos. À medida que se multiplicam, geram gases malcheirosos, como sulfeto de hidrogênio ou ácido butírico. Da mesma forma, os recipientes que anteriormente continham produtos químicos agrícolas, óleos de motor ou produtos de limpeza domésticos retêm odores sintéticos agressivos. A lavagem básica com fricção com água fria simplesmente não consegue erradicar esses odores profundos.
Compostos Orgânicos Voláteis são produtos químicos que possuem alta pressão de vapor à temperatura ambiente. Isso significa que eles evaporam facilmente no ar circundante. Na reciclagem de plástico, esses compostos teimosos ficam profundamente presos na matriz polimérica.
Eles se originam de tintas de impressão, adesivos de etiquetas, conteúdo original do produto e degradação natural do próprio plástico. Quando o plástico triturado é alimentado em uma extrusora, o calor intenso faz com que esses compostos presos vaporizem rapidamente. Se o sistema de extrusão não tiver infraestrutura de ventilação adequada, os produtos químicos vaporizados ficarão permanentemente presos dentro do pellet recém-formado. Conseqüentemente, eles liberam um aroma forte e contínuo muito depois de o plástico esfriar.
Nem todos os odores provêm de contaminantes anteriores. Uma parcela significativa é criada diretamente no chão de fábrica durante o processo de reciclagem. Os polímeros são altamente sensíveis às tensões térmicas e de cisalhamento. Se o equipamento de processamento utilizar um perfil de temperatura incorreto, o plástico será prejudicado. Da mesma forma, se o desenho do parafuso gerar calor de fricção excessivo, os polímeros plásticos começarão a quebrar.
Os engenheiros referem-se a este processo como cisão de cadeia. Quando longas cadeias poliméricas se quebram violentamente, elas liberam compostos de baixo peso molecular. Esta degradação térmica específica produz um cheiro distinto de plástico queimado ou de produto químico acre. Além disso, esta degradação altera fundamentalmente as propriedades mecânicas do plástico. Isso torna o material quebradiço e leva a defeitos físicos, como manchas pretas carbonizadas.
Ignorar os problemas de odor é um erro dispendioso para as instalações de reciclagem. Os cheiros fortes servem como um indicador direto de contaminação subjacente ou falhas de processamento.
No cenário industrial moderno, os compradores desejam incorporar plásticos reciclados em produtos de alto valor voltados para o consumidor. Pellets fedorentos são imediatamente desqualificados dessas aplicações premium. Se os plásticos reciclados utilizados nos painéis dos automóveis emitem gases voláteis, serão inequivocamente reprovados nos testes regulamentares.
Da mesma forma, móveis internos, eletrônicos de consumo e embalagens para alimentos não podem utilizar materiais que contenham aromas residuais. Quando os pellets são rebaixados devido ao odor, eles acabam em aplicações de baixo valor, como decks externos, sacos de lixo ou tubos de drenagem subterrâneos. Isto reduz drasticamente as margens de lucro globais do reciclador.
O odor raramente é uma anomalia isolada. Os gases voláteis responsáveis pelo mau cheiro são exactamente os mesmos gases que comprometem a integridade estrutural do pellet de plástico. Quando a umidade retida ou os vapores de degradação não são extraídos adequadamente durante a fase de fusão, eles se expandem violentamente à medida que o plástico quente sai da cabeça da matriz.
Esta expansão repentina cria bolhas internas, centros ocos e expansão superficial nos pellets. Esses defeitos físicos diminuem a densidade aparente do material. Eles também causam alimentação altamente inconsistente para os moldadores por injeção que, em última análise, compram as resinas. Resolver o problema do odor resolve mecanicamente uma infinidade de problemas de qualidade estrutural ao mesmo tempo.
Historicamente, os recicladores dependiam de uma variedade de métodos para combater os maus cheiros. À medida que os padrões de qualidade globais aumentam, a indústria está mudando rapidamente de soluções químicas temporárias para soluções permanentes de engenharia mecânica.
| Mecanismo de Ação | Tecnológica | Custos Operacionais Contínuos | Impacto na Qualidade do Polímero | Eficácia Geral |
|---|---|---|---|---|
| Agentes Químicos de Mascaramento | Esconde aromas ofensivos com fragrâncias sintéticas | Alta despesa contínua com consumíveis | Pode reduzir a clareza, a resistência à tração e a resistência ao impacto | Alívio temporário |
| Lavagem por Fricção Quente | Remove orgânicos e óleos ao nível da superfície | Custos médios de água e aquecimento | Melhora significativamente a pureza do material base | Baixo para gases profundamente incorporados |
| Desgaseificação a vácuo em vários estágios | Extrai fisicamente a umidade e os gases presos por meio de pressão negativa | Baixo custo de manutenção após o investimento inicial no equipamento | Melhora a integridade estrutural e elimina bolhas internas | Permanente e altamente eficaz |
Uma abordagem tradicional envolve a introdução de desodorizantes químicos, agentes mascarantes ou absorvedores de odores no plástico fundido. Os operadores misturam esses produtos químicos para neutralizar gases ou mascarar o cheiro com aromas de pinho ou cítricos. Embora fácil de implementar, apresenta desvantagens significativas.
Ele introduz um custo contínuo de consumíveis que prejudica constantemente as margens de lucro. Mais importante ainda, os agentes mascarantes não removem fisicamente os gases aprisionados. Eles apenas escondem o cheiro. Em muitos casos, os aditivos estranhos alteram negativamente a clareza da cor, a resistência à tração ou a resistência ao impacto da peça plástica final.
O método mais permanente, econômico e cientificamente sólido para remoção de odores é a desgaseificação mecânica a vácuo durante a fase de extrusão. A aplicação de pressão negativa profunda ao plástico fundido suga fisicamente gases voláteis, umidade e odores do polímero. Isso erradica a causa raiz do cheiro sem introduzir quaisquer produtos químicos estranhos.
Depender apenas de agentes mascarantes muitas vezes resulta no retorno do odor quando o plástico é reaquecido para a fabricação do produto final. As instalações devem utilizar extração mecânica avançada para remover permanentemente os compostos voláteis e a umidade retida na matriz polimérica.
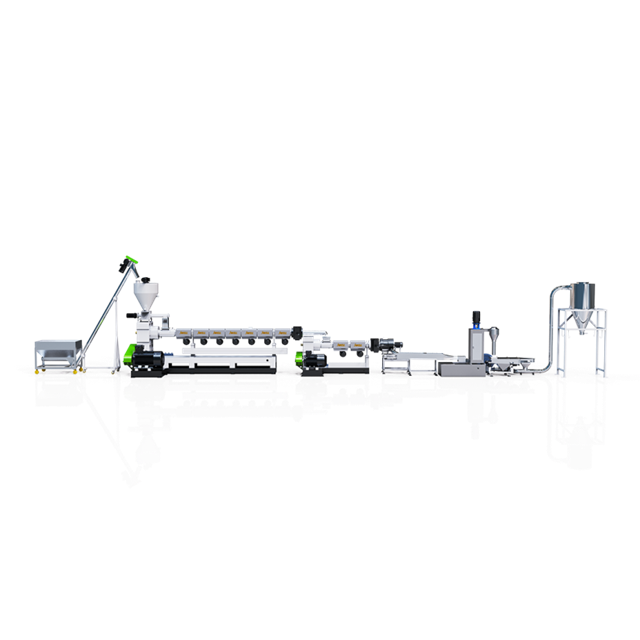
A implementação de uma de nível industrial máquina de pelotização de plástico equipada com tecnologia especializada de desgaseificação é o método mais objetivo para a produção de pellets premium. A arquitetura interna da máquina influencia diretamente as propriedades físicas e químicas do produto final.
As extrusoras padrão de estágio único muitas vezes enfrentam resíduos pós-consumo altamente contaminados porque o caminho de fusão é simplesmente muito curto. Um processo de extrusão de dois estágios altera fundamentalmente a termodinâmica da operação de reciclagem.
Em uma configuração de dois estágios, a extrusora primária lida com a fusão inicial, filtração e homogeneização de flocos de plástico. À medida que o polímero fundido é transferido para a extrusora secundária, ele sofre uma queda repentina de pressão. Esta rápida despressurização permite que gases dissolvidos e umidade retida se expandam e se separem do polímero fundido. A extrusora secundária opera a uma temperatura ligeiramente mais baixa e a uma velocidade de rosca reduzida. Este tempo de residência prolongado permite que os gases restantes sejam efetivamente removidos antes de chegarem à cabeça de roscar.
A mera presença de uma ventilação atmosférica no cilindro da extrusora é totalmente insuficiente para eliminar odores. O sistema requer desgaseificação a vácuo ativa e de alta capacidade. Os sistemas avançados de vácuo utilizam zonas profundas de pressão negativa posicionadas estrategicamente ao longo do cilindro da extrusora.
Quando o plástico atinge as zonas de descompressão do parafuso, o polímero fundido se espalha. Isso aumenta drasticamente sua área de superfície. As bombas de vácuo de anel líquido de alto desempenho extraem ativamente gases vaporizados e vapores de polímeros degradados desta superfície exposta. Manter uma pressão de vácuo consistente de pelo menos -0,08 MPa é fundamental para garantir a extração ideal de odores.
A geometria do parafuso de extrusão determina exatamente como o calor e o cisalhamento são aplicados ao plástico. Como a degradação térmica é a principal fonte de odor, submeter o plástico a tensões de cisalhamento excessivas quebra as cadeias poliméricas. Isso libera gases pungentes e com cheiro de queimado.
Um design de rosca otimizado concentra-se na fusão suave e controlada. A utilização de proporções específicas de comprimento para diâmetro e seções de mistura personalizadas garante que o plástico derreta uniformemente. Ele depende do calor condutivo dos aquecedores de barril, em vez do cisalhamento friccional excessivo. Esta gestão cuidadosa da temperatura evita a geração de novos odores durante o processo de reciclagem.
Os requisitos de extração de odores variam significativamente dependendo das características físicas e da aplicação original do material de entrada. Plásticos rígidos pós-consumo e filmes flexíveis requerem mecanismos de manuseio totalmente diferentes para evitar a retenção de odores.
Plásticos rígidos, como jarras de leite de polietileno de alta densidade ou caixas de baterias de polipropileno, muitas vezes carregam resíduos químicos e óleos orgânicos profundamente incrustados. Como os flocos rígidos têm uma densidade aparente relativamente alta, eles alimentam a extrusora de maneira diferente em comparação com os filmes leves.
Um sistema de pelotização especializado para plástico rígido normalmente utiliza um alimentador forçado para garantir uma taxa de alimentação consistente. O fator crítico para materiais densos é a desgaseificação agressiva a vácuo em múltiplas zonas. Polímeros rígidos geralmente exigem temperaturas de processamento mais altas, aumentando o risco de superaquecimento localizado. O sistema deve apresentar zonas precisas de controle de temperatura e portas de vácuo robustas projetadas especificamente para lidar com grandes volumes de liberação de gases.
Filmes flexíveis, como filmes agrícolas ou filmes extensíveis, possuem uma densidade aparente muito baixa. Eles tendem a reter quantidades significativas de umidade superficial. Se essa umidade entrar na extrusora, ela se transformará em vapor. O vapor mascara os gases voláteis e evita que sejam extraídos de forma eficiente pelo sistema de vácuo.
Para materiais leves, o padrão de engenharia é uma Linha de Pelotização de Plástico equipada com cortador-compactador integrado. O compactador usa lâminas rotativas de alta velocidade para gerar atrito. Isso pré-aquece, seca e densifica os restos de filme antes que eles entrem na rosca da extrusora. A evaporação da umidade da superfície no início do processo permite que o sistema de vácuo da extrusora principal se concentre inteiramente na extração de odores mais profundos e persistentes.
Atualizar o maquinário é a solução definitiva, mas otimizar os parâmetros operacionais atuais é igualmente vital. Siga este guia técnico para minimizar a geração de odores e maximizar a extração de gás no chão de fábrica.
Alto teor de umidade é altamente prejudicial à remoção de odores. Quando os flocos úmidos entram no barril aquecido, a umidade se transforma instantaneamente em vapor. Este vapor ocupa um volume crucial nas portas de vácuo, reduzindo drasticamente a capacidade do sistema para extrair compostos voláteis reais. Certifique-se de que os secadores centrífugos e os sistemas de secagem térmica reduzam o teor de umidade dos flocos para estritamente abaixo de 2% antes da alimentação.
Perfis de temperatura incorretos levam diretamente à degradação do polímero, criando um odor distinto de queimado. Os operadores devem calibrar meticulosamente as temperaturas do barril com base no índice de fluxo de fusão específico e no tipo de polímero. Evite a tentação de definir temperaturas artificialmente altas apenas para aumentar o rendimento. Isso queima o polímero e cria cheiros acre. Implemente um perfil de temperatura reverso ou plano. Deixe o cisalhamento mecânico do parafuso ajudar na fusão, em vez de depender inteiramente das faixas do aquecedor.
Um sistema de vácuo é completamente inútil se as portas estiverem bloqueadas. Ceras fundidas e condensadas de polímero ocasionalmente surgem e bloqueiam as aberturas de ventilação. Implemente um cronograma de manutenção rigoroso para que os operadores inspecionem e limpem as portas de vácuo diariamente. Além disso, verifique a temperatura da água fornecida às bombas de vácuo de anel líquido. Se a água ficar muito quente, a bomba perde a capacidade de sucção, deixando gases odoríferos presos no interior do plástico.
A presença de odor em pellets de plástico reciclado é um problema complexo decorrente de contaminantes incorporados, gases aprisionados e degradação térmica. No entanto, é um desafio de engenharia totalmente solucionável. Depender de agentes químicos de mascaramento proporciona apenas um alívio temporário e compromete a integridade estrutural do seu produto final. Investir em infraestrutura mecânica adequada proporciona resultados duradouros e verificáveis.
Ao atualizar suas instalações com tecnologia avançada de desgaseificação a vácuo em vários estágios e designs de rosca otimizados, você pode produzir pellets premium e sem odores. Esses materiais alcançam consistentemente preços de mercado mais elevados e atendem às rigorosas demandas dos fabricantes modernos. Se o seu maquinário atual enfrenta problemas severos de odor e formação de bolhas, explore soluções avançadas de extrusão na Jwell para encontrar a configuração exata adaptada aos seus fluxos específicos de resíduos plásticos.
Sim, a remoção completa de odores é altamente alcançável em ambientes industriais. A combinação de um pré-tratamento completo, como lavagem por fricção a quente, com um sistema de extrusão de alta qualidade que utiliza desgaseificação a vácuo duplo praticamente elimina compostos orgânicos voláteis. A chave está em garantir tempo de permanência suficiente na extrusora e manter a pressão de vácuo profundo para remover os gases permanentemente.
Compostos Orgânicos Voláteis são compostos químicos que possuem alta pressão de vapor e baixa solubilidade em água. Na reciclagem de plásticos, são frequentemente restos de conteúdos originais, como solventes de limpeza ou adesivos de etiquetas, juntamente com subprodutos da degradação do polímero. Quando o plástico derrete, esses produtos químicos vaporizam, causando odores fortes e vapores potencialmente perigosos se não forem extraídos adequadamente por um sistema de vácuo ativo.
Bolhas ou vazios internos são evidências físicas diretas de gases aprisionados no polímero fundido. Esses gases são geralmente uma combinação de compostos voláteis não ventilados que causam maus odores e umidade vaporizada que não foi adequadamente seca antes da extrusão. Atualizar sua linha de extrusão com ventilação a vácuo superior resolve simultaneamente o problema de bolhas estruturais e o problema de odor.
Sim, depender fortemente de agentes químicos mascaradores ou absorvedores de odores altera negativamente as propriedades mecânicas do plástico reciclado. Certos aditivos diminuem a resistência à tração, a resistência ao impacto ou a clareza da cor do produto final. Além disso, estes aditivos representam um gasto consumível contínuo. A extração mecânica de gás por meio de uma rosca extrusora otimizada e um sistema de vácuo é objetivamente preferida pelas instalações de reciclagem de primeira linha.
Os padrões da indústria normalmente utilizam painéis de avaliação sensorial ou espectrometria de massa avançada por cromatografia gasosa. A cromatografia gasosa quantifica cientificamente a concentração exata e o tipo de compostos voláteis emitidos pelos pellets. Isto fornece dados objetivos e verificáveis aos fabricantes, em vez de depender apenas do cheiro humano.
Absolutamente. O processamento de plásticos a temperaturas que excedem o seu limite específico de estabilidade térmica quebra violentamente as cadeias moleculares. Essa degradação térmica gera instantaneamente gases acre e com cheiro de queimado. O controle preciso da temperatura e o cisalhamento suave da rosca são parâmetros operacionais obrigatórios para uma produção sem odores.


