
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-04 Origem:alimentado


O impulso global em direção à fabricação sustentável elevou a reciclagem de plástico. Não é mais apenas um esforço ambiental de nicho. Hoje, é um setor industrial altamente lucrativo. Nesta indústria, a qualidade física do pellet reciclado final determina diretamente o seu valor de mercado. Determina a viabilidade do material para reutilização em novos produtos de consumo. No entanto, transformar resíduos plásticos pós-consumo ou pós-industriais em grânulos uniformes e de alta qualidade é um processo mecânico e térmico complexo.
Caminhe pelo chão de fábrica e os operadores lhe dirão rapidamente que a estabilidade do fio determina a lucratividade da mudança. Alcançar uma vertente contínua e estável continua a ser um desafio operacional primário na reciclagem mecânica. Quando os fios de polímero quebram, cedem ou surgem de forma desigual na cabeça da matriz, os resultados são imediatos e dispendiosos. Picos de tempo de inatividade da máquina. As dimensões do pellet tornam-se inconsistentes. O desperdício de materiais se acumula. Os operadores são forçados a interromper a produção, reenfiar os fios escaldados e descartar a produção defeituosa.
O cenário da reciclagem está mudando rapidamente. As tendências atuais da indústria mostram uma demanda explosiva por resina pós-consumo premium. As principais marcas de consumo insistem agora em resinas recicladas com desempenho idêntico ao dos plásticos virgens. Este esforço incansável pela qualidade obriga os recicladores a abandonar as suposições manuais. Pellets com alta variação dimensional são instantaneamente classificados como fora das especificações e vendidos com grandes descontos. Os pellets uniformes, por outro lado, comandam preços de mercado premium. Neste ambiente de alto risco, a estabilidade do fio é o gargalo absoluto que determina as suas margens de lucro.
A estabilidade do fio não é uma questão de acaso. É uma ciência altamente precisa governada pela termodinâmica, dinâmica de fluidos e engenharia mecânica. A estabilidade depende de uma combinação de preparação rigorosa do material, parâmetros de extrusão exatos e resfriamento sincronizado a jusante. Em última análise, tudo se resume à qualidade fundamental do seu equipamento. Investir em uma devidamente configurada máquina de pelotização de plástico fornece a base estrutural necessária para gerenciar essas variáveis de forma eficaz. Transforma fluxos de resíduos imprevisíveis em resultados estáveis e rentáveis.
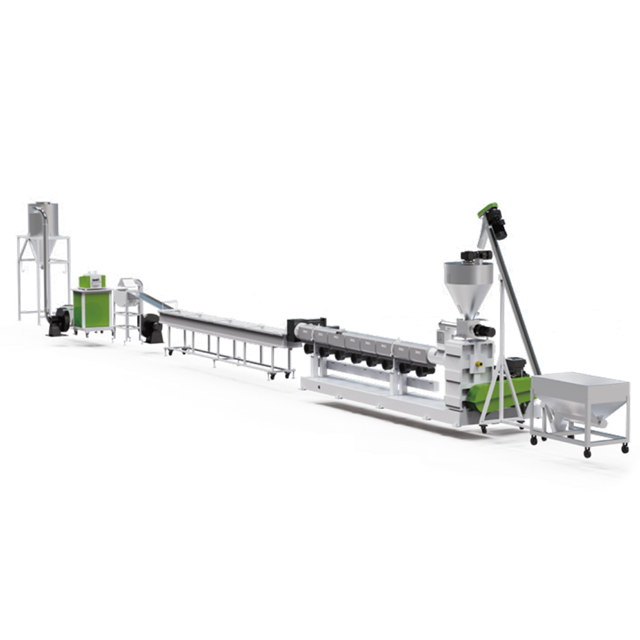
O processo de pelotização de fios é uma operação sequencial projetada para converter flocos ou restos de plástico irregulares em pelotas cilíndricas uniformes. O processo começa na seção de alimentação. Aqui, o material é introduzido no cilindro da extrusora. Dentro deste espaço confinado, um parafuso giratório submete o plástico a intenso atrito mecânico. A energia térmica externa é aplicada a partir de aquecedores de barril. Essa combinação faz a transição do plástico sólido para um estado fundido e viscoso.
Uma vez totalmente derretido e homogeneizado, o polímero é empurrado através de um sistema de filtração para remover impurezas. Em seguida, é forçado através de uma cabeça de rosca especializada com vários pequenos orifícios. O plástico emerge desses buracos como fios contínuos, semelhantes a espaguete. Esses fios de alta temperatura são imediatamente puxados por um banho-maria. A água reduz rapidamente a temperatura e solidifica a camada externa do polímero. Finalmente, um extrator motorizado alimenta os fios resfriados em um cortador rotativo, cortando-os em pelotas uniformes. Cada estágio desta transição deve operar em perfeita harmonia termodinâmica.
Do ponto de vista da engenharia, a estabilidade do fio é um indicador chave de desempenho. Imagine uma instalação de reciclagem onde os fios quebram com frequência. Os operadores devem intervir manualmente para recolher o plástico quebrado e derretido e recolocá-lo no banho-maria. Durante esta intervenção, a extrusora continua a empurrar o material. Isso resulta em sucata que deve ser reprocessada. Este ciclo não só aumenta o consumo de energia, mas também inflaciona fortemente os custos trabalhistas.
Além disso, os fios instáveis degradam diretamente a qualidade do produto. Se um fio se esticar de maneira desigual antes de entrar no cortador, isso resultará em pellets de diâmetros e comprimentos variados. Para atender aos rígidos padrões de fabricação moderna, os recicladores precisam de equipamentos que eliminem totalmente essas variáveis.
Melt Flow Index MFI mede a facilidade de fluxo de um polímero termoplástico fundido. Na reciclagem pós-consumo, as matérias-primas geralmente consistem em misturas do mesmo polímero. Isto leva a uma IMF flutuante. Quando um lote com MFI altamente variável entra na extrusora, a viscosidade do fundido muda constantemente.
Uma queda repentina na viscosidade faz com que o fundido se torne excessivamente fluido. Os fios extrudados ficam muito líquidos. Eles caem rapidamente sob seu próprio peso e quebram antes de serem estabilizados na calha de resfriamento de água. Por outro lado, um aumento repentino na viscosidade cria alta pressão na cabeça da matriz. Isso faz com que o material suba ou pare. Alcançar a estabilidade do fio requer triagem e mistura rigorosas de matérias-primas antes da extrusão. Isto garante uma MFI homogeneizada e mantém uma resistência de fusão constante na face da matriz.
A umidade é indiscutivelmente uma das variáveis mais destrutivas na extrusão de plástico. Os plásticos pós-consumo geralmente retêm a umidade superficial do processo de lavagem. Além disso, certos polímeros como PET ou Nylon são higroscópicos. Eles absorvem a umidade diretamente em sua estrutura molecular.
Quando flocos úmidos entram no cilindro da extrusora, as temperaturas internas superiores a 200 graus Celsius transformam a água em vapor. Se este gás não for extraído ativamente, ele ficará preso dentro da matriz polimérica. À medida que o plástico sai da matriz e a pressão cai para níveis atmosféricos, o vapor retido se expande. Isso cria vazios ocos dentro dos fios. Essas bolhas atuam como pontos fracos estruturais. À medida que o extrator aplica tensão, o cordão se romperá previsivelmente no local do vazio. As extrusoras modernas combatem isso utilizando zonas de desgaseificação a vácuo de alta capacidade para extrair vapor e compostos orgânicos voláteis antes que o fundido chegue à matriz.
A matéria-prima reciclada carrega inerentemente contaminantes. Sujeira, fibras de papel, resíduos de alumínio ou fragmentos de polímeros incompatíveis geralmente sobrevivem às fases iniciais de lavagem. Como estes contaminantes têm pontos de fusão mais elevados do que o polímero base, eles permanecem sólidos dentro do fluxo de fusão.
Quando essas partículas sólidas atingem a cabeça de roscar, elas obstruem parcial ou totalmente os orifícios capilares. Um bloqueio parcial faz com que o fio fique perigosamente fino e eventualmente quebre. Um bloqueio total interrompe totalmente o fio. Manter a estabilidade requer uma filtração robusta por fusão. Os trocadores de tela hidráulicos contínuos permitem que os operadores filtrem contaminantes em nível de mícron sem interromper o processo de extrusão. Isso garante um fluxo limpo e ininterrupto.
A reologia do polímero é altamente sensível às variações de temperatura. Os barris da extrusora são divididos em múltiplas zonas de aquecimento. Cada zona é governada por controladores Proporcionais Integrais Derivados. O objetivo é derreter gradualmente o plástico, diminuir sua viscosidade e mantê-lo em uma temperatura ideal de processamento sem causar degradação térmica.
Se o perfil de temperatura for muito alto, as cadeias poliméricas começam a quebrar. O fundido perde sua resistência estrutural. Isto resulta em fios quebradiços que não conseguem suportar a tensão de tração mecânica do equipamento a jusante. Por outro lado, se a temperatura for demasiado baixa, o núcleo da massa plástica pode não derreter completamente. Esses géis não fundidos interrompem o fluxo laminar dentro da cabeça da matriz. Eles fazem com que os fios saiam em ângulos irregulares ou pulsem de forma desigual.
A geometria do parafuso de extrusão determina como o cisalhamento mecânico e o calor são aplicados ao plástico. A relação comprimento/diâmetro L/D, taxa de compressão e profundidades de voo devem ser otimizadas para a densidade aparente específica do material de entrada. Por exemplo, sistemas avançados utilizam uma alta relação L/D de 36:1 para garantir fusão e mistura completas.
Além do design físico, a estabilidade das rotações do parafuso por RPM por minuto é fundamental. Flutuações na velocidade do parafuso levam a um fenômeno conhecido como oscilação. É aqui que o volume de plástico que sai da matriz pulsa em vez de fluir de forma constante. A oscilação faz com que os fios alternem entre diâmetros grossos e finos. Caixas de engrenagens de alto torque combinadas com acionamentos de frequência variável são essenciais em uma linha de pelotização de plástico de alta qualidade . Eles mantêm um RPM constante, garantindo geração contínua de pressão.
A cabeça de rosca é o componente mecânico final que molda o polímero antes do resfriamento. Uma cabeça de roscar bem projetada apresenta canais de fluxo interno otimizados. Esses canais distribuem o polímero fundido uniformemente em todos os furos da matriz.
Especificamente, se a pressão interna for inconsistente, o plástico favorecerá o caminho de menor resistência. Isso resulta em fios no centro da matriz fluindo mais rápido do que aqueles nas bordas. Os fios mais rápidos inevitavelmente se emaranharão no banho-maria. Enquanto isso, os fios mais lentos serão esticados e quebrados pelo puxador. A usinagem de precisão da cabeça de rosca e a integração de transdutores de pressão de fusão são necessárias para monitorar e manter taxas de fluxo uniformes.
Assim que o polímero sai da matriz, a termodinâmica assume o controle. O banho-maria deve remover o calor a uma taxa específica para solidificar os fios. A temperatura da água é um equilíbrio delicado baseado na cristalinidade do polímero.
Se a água estiver muito fria ou o banho for excessivamente longo, os fios esfriam muito rapidamente. Eles se tornam altamente frágeis e propensos a quebrar quando entram no cortador rotativo. Por outro lado, se a água estiver muito quente, o núcleo do fio permanece derretido e pegajoso. Esses fios macios esticam sob a tensão do extrator, deformando o formato final do pellet. Normalmente, as temperaturas da água são mantidas entre 20 e 40 graus Celsius. Os trocadores de calor regulam esse processo para garantir que a pele externa do fio se solidifique, ao mesmo tempo que retém flexibilidade interna suficiente para um corte limpo.
Antes dos fios entrarem no peletizador, toda a água superficial deve ser removida usando facas de ar de alta velocidade. Se o sistema de secagem ao ar for ineficiente, a água residual é transportada para a câmara de corte.
A umidade nos fios faz com que eles deslizem contra os rolos de borracha ou poliuretano do extrator. Esse deslizamento resulta em uma perda repentina de tensão. Isso faz com que os fios caiam no banho-maria ou entrem de forma desigual nas lâminas de corte. O posicionamento adequado da faca de ar e a pressão adequada do soprador são obrigatórios para garantir que os fios completamente secos entrem na fase final.
A relação mecânica entre o volume de saída da extrusora e a velocidade de tração do peletizador é o determinante final da estabilidade do fio. O extrator deve afastar os fios da matriz na taxa exata em que estão sendo extrudados.
Se o extrator operar muito rápido, ele aplicará tensão excessiva. Ele estica os fios até que eles se quebrem. Isso é conhecido como falha de rebaixamento. Se o puxador for muito lento, os fios irão se acumular, ceder e, eventualmente, emaranhar-se uns nos outros no banho-maria. Os sistemas automatizados modernos utilizam controles PLC de circuito fechado. A velocidade do extrator se ajusta automaticamente em tempo real com base nas RPM da extrusora, praticamente eliminando erros humanos na sincronização.
Plásticos rígidos, como polietileno de alta densidade HDPE, polipropileno PP e ABS, apresentam desafios de processamento únicos. Esses materiais são normalmente derivados de garrafas pós-consumo, tubos, invólucros de baterias e restos moldados por injeção.
Ao contrário dos filmes flexíveis, os flocos rígidos têm maior densidade aparente e não requerem pré-compactação. No entanto, a sua estrutura molecular rígida significa que necessitam de cisalhamento mecânico significativo para derreter uniformemente. Se os flocos rígidos forem processados em máquinas projetadas para materiais flexíveis, a falta de forças de cisalhamento apropriadas pode resultar em partículas não fundidas. Isto leva à quebra imediata do fio na face da matriz.
Para alcançar a estabilidade do fio com flocos duros, as instalações devem utilizar equipamentos especializados. Uma linha de pelotização de plástico rígido dedicada foi projetada especificamente para essas densidades aparentes e comportamentos de fusão.
Estas linhas normalmente empregam extrusoras de parafuso único com relações L/D mais altas para proporcionar um tempo de permanência mais longo para uma fusão completa. O mecanismo de alimentação utiliza alimentadores forçados ou sistemas de dosagem volumétrica. Isso garante que um volume consistente de flocos rígidos entre no cano, evitando problemas de aumento. Além disso, os polímeros rígidos muitas vezes requerem geometrias especializadas de furos de matriz para acomodar suas características específicas de expansão de fusão à medida que saem da extrusora.
Mesmo com máquinas avançadas, os operadores devem saber ler o material. Abaixo está um rápido diagnóstico das falhas mais comuns nos fios e suas soluções imediatas de engenharia.
| Solução de engenharia de | causa raiz de | sintoma |
|---|---|---|
| Snap frequente | Umidade retida ou vazios de vapor atuam como pontos fracos. | Aumentar a pressão de desgaseificação a vácuo; verifique a eficiência do secador a montante. |
| Surgindo ou Pulsando | Pressão de fusão inconsistente ou roscas desgastadas. | Verifique o volume da tremonha de alimentação; inspecione as configurações do VFD e a carga da caixa de engrenagens. |
| Pelotas ocas | Extração inadequada de voláteis antes da cabeça de roscar. | Limpe o óleo da bomba de vácuo e desbloqueie as portas de ventilação do cilindro imediatamente. |
| Emaranhamento de fios | Pressão irregular da matriz ou velocidade do extrator incompatível. | Calibrar sincronização PLC; verifique a cabeça da matriz quanto a obstruções parciais. |
Ao atualizar suas instalações, o maquinário que você escolher determinará seu teto operacional. Procure sistemas equipados com controles automatizados de tela sensível ao toque PLC. Esses sistemas inteligentes permitem a regulação precisa da temperatura e a sincronização automática da velocidade entre a extrusora e o extrator a jusante. Além disso, priorize máquinas com sistemas de duplo vácuo de alta eficiência. Trocadores de tela hidráulicos robustos também são obrigatórios para lidar com resíduos pós-consumo altamente contaminados sem sofrer quedas de pressão severas.
Embora existam sistemas de pelotização em anel de água ou subaquáticos, a pelotização de fios permanece altamente econômica, versátil e mais fácil de manter para uma ampla variedade de polímeros. A chave para superar os desafios tradicionais de estabilidade em sistemas de fios é escolher um fabricante que integre mecanismos modernos de feedback de circuito fechado. A engenharia de alta qualidade garante que a máquina compense pequenas variações de material. Mantém os fios estáveis e a saída uniforme.
A estabilidade do fio é o teste definitivo para a eficiência da operação de reciclagem. Requer uma abordagem holística. Começa com material limpo, seco e misturado. Ele se move através de fases precisas de extrusão térmica e mecânica. Termina com resfriamento downstream perfeitamente sincronizado.
Embora a habilidade do operador e a solução sistemática de problemas sejam inestimáveis, a base de um processo estável e livre de surtos é o próprio maquinário. Você não pode superar uma extrusora mal projetada. Ao investir em equipamentos de pelotização de última geração, adaptados ao seu fluxo de material específico, as instalações de reciclagem podem eliminar tempos de inatividade dispendiosos. Você pode maximizar o rendimento e produzir pellets de qualidade premium que alcançam os melhores preços do mercado. Pronto para atualizar sua linha de produção? Explore soluções especializadas na Jwell Recycling para encontrar a configuração exata do maquinário que atenda às suas demandas operacionais.
Os fios geralmente quebram devido a três fatores principais. Primeiro, a umidade retida cria bolhas de vapor que atuam como pontos fracos. Segundo, contaminantes sólidos não derretidos obstruem os orifícios da matriz. Terceiro, há uma incompatibilidade mecânica entre a velocidade de saída da extrusora e a velocidade de extração do peletizador. Identificar qual desses três está ocorrendo é a primeira etapa na solução de problemas.
A temperatura ideal depende muito do polímero específico que está sendo processado. Geralmente, deve estar frio o suficiente para solidificar rapidamente a camada externa do fio. No entanto, deve estar quente o suficiente para evitar que o plástico fique completamente rígido e quebradiço antes de chegar ao cortador. Para a maioria dos termoplásticos comuns, as temperaturas são cuidadosamente reguladas entre 20 e 40 graus Celsius.
A umidade é submetida a calor extremo dentro da extrusora, transformando-se rapidamente em vapor. Se o maquinário não tiver capacidade adequada de desgaseificação a vácuo, esse vapor formará vazios expansivos dentro dos fios à medida que eles saem da matriz. Esses vazios fazem com que os fios se quebrem sob tensão e, em última análise, resultem em pellets ocos, leves e fora das especificações.
Embora existam algumas máquinas altamente versáteis, o processamento ideal de flocos rígidos e plásticos flexíveis requer diferentes abordagens mecânicas. Uma linha dedicada para plásticos rígidos utiliza designs de rosca específicos e alimentadores forçados para lidar com altas densidades aparentes. Por outro lado, os plásticos flexíveis normalmente requerem um cortador-compactador integrado na seção de alimentação para densificar o material leve antes de derreter.
Os pellets ficam grudados, muitas vezes referidos como aglomeração, quando o núcleo do fio de polímero não é resfriado adequadamente antes de entrar no cortador. Se o banho-maria for demasiado curto ou a temperatura da água for demasiado elevada, o calor latente no interior do pellet faz com que as superfícies recém-cortadas se fundam no recipiente de recolha. Ajustar os parâmetros de resfriamento ou aumentar a eficiência da faca de ar geralmente resolve isso.
A frequência de limpeza depende inteiramente do nível de contaminação da matéria-prima e da eficiência do trocador de tela a montante. Para plásticos pós-consumo altamente contaminados, os operadores podem precisar limpar a face da matriz diariamente para evitar o acúmulo de polímero degradado. Um cronograma de manutenção de rotina é fundamental para garantir uma pressão uniforme e evitar bloqueios parciais que levam ao afinamento dos fios.


