
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-21 Origem:alimentado


Andar por qualquer grande fábrica de compósitos revela uma mina de ouro escondida: sucata de compósito de madeira e plástico. No entanto, juntar madeira e plástico numa linha de reciclagem padrão é uma receita para o desastre. A má preparação destrói as máquinas de processamento e reduz drasticamente a qualidade dos pellets finais. Neste passo a passo técnico, detalhamos as verificações operacionais exatas necessárias para processar esse material desafiador com segurança, garantindo o máximo retorno do seu investimento em reciclagem industrial.
O mercado global de compósitos explodiu nas últimas duas décadas. Atualmente, estamos testemunhando uma onda massiva de decks e revestimentos de primeira geração chegando ao fim da sua vida útil. Analistas de mercado apontam para uma forte mudança na indústria. As pressões regulamentares e os custos petroquímicos voláteis estão a forçar os fabricantes a adoptar sistemas de reciclagem em circuito fechado. O reprocessamento não é mais apenas uma iniciativa verde; é uma tática de sobrevivência crítica para manter as margens de lucro.
Ao desviar a sucata composta dos aterros, o setor da construção reduz significativamente a sua pegada ambiental. Ao contrário da madeira padrão, a matriz polimérica que encapsula a farinha de madeira evita a degradação natural. A conversão de sobras e sucata pós-consumo em grânulos utilizáveis estende o ciclo de vida desses materiais. Consequentemente, as instalações protegem-se dos choques na cadeia de abastecimento e reduzem a sua dependência dos preços da resina virgem.
Antes que qualquer sucata atinja as lâminas, a classificação é sua primeira linha de defesa. As tábuas de deck pós-consumo escondem perigos brutais. Parafusos galvanizados cortados, pregos enferrujados e cascalho embutido são culpados comuns no chão de fábrica.
Imagine um único suporte de aço passando pela linha de classificação. Esse metal quebrará instantaneamente as facas de aço endurecido de um granulador ou marcará gravemente o cilindro da extrusora. A inspeção visual rigorosa combinada com a detecção automatizada é obrigatória. Os separadores magnéticos acima da banda devem ser calibrados com precisão para capturar metais ferrosos. Sistemas de correntes parasitas altamente sensíveis lidam com contaminantes de alumínio e latão.
Além disso, as verificações de compatibilidade de polímeros evitam a ruína de lotes inteiros. WPC mistura farinha de madeira com uma resina base como polietileno, polipropileno ou cloreto de polivinila. A mistura de sucata à base de polietileno com placas à base de cloreto de polivinila provoca grave degradação química. Os pontos de fusão muito diferentes produzem pedaços frágeis e inúteis que obstruirão o equipamento a jusante.
As fibras de madeira retiram ativamente a umidade do ar. Se os restos do deck ficarem em um quintal exposto à chuva, a matriz orgânica interna incha com a água. Até mesmo a sucata de fabricação armazenada em ambientes fechados absorve a umidade ambiente ao longo do tempo.
Colocar material úmido diretamente em um barril quente é um erro de iniciante. O calor intenso vaporiza instantaneamente a umidade retida. Bolsões de vapor se formam sob alta pressão dentro do polímero fundido. À medida que o plástico sai da cabeça de roscar, o vapor se expande violentamente. O resultado é forte formação de espuma, estruturas porosas e grânulos altamente quebradiços.
Para evitar isso, os técnicos devem realizar um teste no analisador de umidade. A meta estrita é reduzir a umidade abaixo de 1,5%. Conseguir isso requer a passagem dos flocos triturados por secadores desumidificadores industriais. Para compósitos à base de polietileno, as temperaturas oscilam em torno de 85 graus Celsius para evaporar a água sem queimar a sensível farinha de madeira.
| Condição do material | Comportamento de extrusão | Qualidade do pellet final |
|---|---|---|
| Umidade acima de 3 por cento | Liberação violenta de gases, picos severos de pressão, aumento de derretimento | Espumoso, altamente poroso, estruturalmente frágil |
| Umidade abaixo de 1,5 por cento | Fluxo de fusão estável, pressão consistente da matriz, transporte suave | Superfície densa e lisa, alta resistência à tração |
Os granuladores de plástico padrão engasgam com materiais compósitos. WPC é excepcionalmente denso e altamente abrasivo. Forçar tábuas grossas de deck em um britador leve leva a motores emperrados, desgaste rápido da lâmina e nuvens de poeira explosivas.
Os engenheiros sabem que a redução consistente do tamanho determina a estabilidade a jusante. A implantação de um triturador especializado de composto de madeira-plástico não é negociável. Essas unidades para serviço pesado apresentam designs de rotor em forma de V e grande torque para cortar placas densas de maneira limpa, garantindo uma taxa de alimentação previsível.
Antes de apertar o botão Iniciar, faça uma auditoria mecânica. Inspecione as facas rotativas e estacionárias. Bordas opacas pulverizam em vez de cortar, criando poeira fina perigosa em vez de flocos utilizáveis de 10 mm. Verifique a tela de saída em busca de rachaduras. Finalmente, certifique-se de que o ciclone pneumático de extração de pó esteja puxando o vácuo adequado, pois o excesso de pó de madeira queimará dentro da extrusora.
Nem todas as sucatas compartilham a mesma receita. Um perfil de cerca padrão pode conter 60% de farinha de madeira, enquanto um poste estrutural se aproxima de uma divisão 50-50.
O processamento de um lote com alto teor de madeira exige perfis de temperatura mais baixos e velocidades de rosca alteradas em comparação com uma carga pesada de polímero. Ao lidar com fluxos pós-consumo, executar um teste de conteúdo de cinzas estabelece uma linha de base confiável. Esta etapa elimina as suposições na configuração dos parâmetros da máquina.
A reciclagem mecânica degrada inevitavelmente as cadeias poliméricas e enfraquece as fibras naturais. Os operadores devem avaliar se devem dosar aditivos químicos frescos durante a pelotização. A adição de polímeros enxertados com anidrido maleico atua como um agente de acoplamento, restaurando a ligação vital entre a madeira hidrofílica e o plástico hidrofóbico. A reposição de lubrificantes reduz o atrito interno, evitando a queima de alto cisalhamento da madeira.
Os compósitos possuem sensibilidades térmicas únicas. Empurre o fogo para além dos 200 graus Celsius e a farinha orgânica queimará. Esta carbonização escurece o produto e destrói sua resistência à tração.
Antes de alimentar a linha, calibre as zonas de temperatura ao longo de uma extrusora de parafuso duplo WPC dedicada . Mantenha a garganta de alimentação fria para evitar a formação de pontes. Aumente gradualmente o calor através das zonas de compressão com base no ponto de fusão específico da resina. A utilização de sensores termopares precisos garante que o perfil térmico permaneça estritamente dentro da janela operacional.
Em seguida, valide a unidade de desgaseificação a vácuo. Mesmo os flocos devidamente secos liberam compostos orgânicos voláteis sob intenso cisalhamento. Inspecione as aberturas de vácuo para ver se há bloqueios carbonizados. Uma bomba robusta que mantenha pressão negativa em torno de -0,08 MPa é essencial para sugar o vapor residual antes do cabeçote, evitando vazios no produto final.
Por último, inspecione o trocador de tela hidráulico. Sujeira microscópica e frações não derretidas obstruirão a matriz se o conjunto de telas multicamadas for comprometido. A filtragem limpa evita picos perigosos de contrapressão e dimensões de pellets altamente inconsistentes.
Ignorar a fase de trituração em baixa velocidade é um erro clássico. Às vezes, os operadores tentam alimentar pranchas maciças e rígidas diretamente em moinhos de alta velocidade. O agonizante ruído de trituração que se segue é o som de sobrecargas de torque e fraturas de lâminas. Sempre use um triturador de eixo duplo para quebrar primeiro perfis enormes em pedaços gerenciáveis.
Outra falha fatal é depender de uma configuração de parafuso único. Essas máquinas não possuem o poder de mistura dispersiva necessário para encapsular totalmente as fibras de madeira. O padrão da indústria exige sistemas de parafuso duplo co-rotativos ou contra-rotativos para obter uma massa fundida homogênea sem degradação térmica.
Ignorar o desgaste abrasivo custa milhares. A sílica e a lignina agem como lixa contra as paredes do barril. Negligenciar as medições de folga de rotina entre as hélices da rosca e o cilindro leva a perdas massivas na eficiência do transporte. Ao misturar gotas, o equipamento deve passar por manutenção profissional.
A aquisição de equipamentos de reciclagem industrial exige olhar além da folha de especificações e compreender as cargas do mundo real. Ao avaliar uma máquina de pelotização de plástico para esta aplicação específica, concentre-se fortemente na caixa de engrenagens e na metalurgia.
A viscosidade rígida dos fundidos com enchimento de madeira gera impulso radial extremo. Uma caixa de engrenagens reforçada projetada com resfriamento de óleo independente é obrigatória para evitar falhas prematuras dos rolamentos. Os parafusos nitretados padrão serão removidos rapidamente sob fricção. Insista em parafusos bimetálicos revestidos com ligas de carboneto de tungstênio para garantir longevidade.
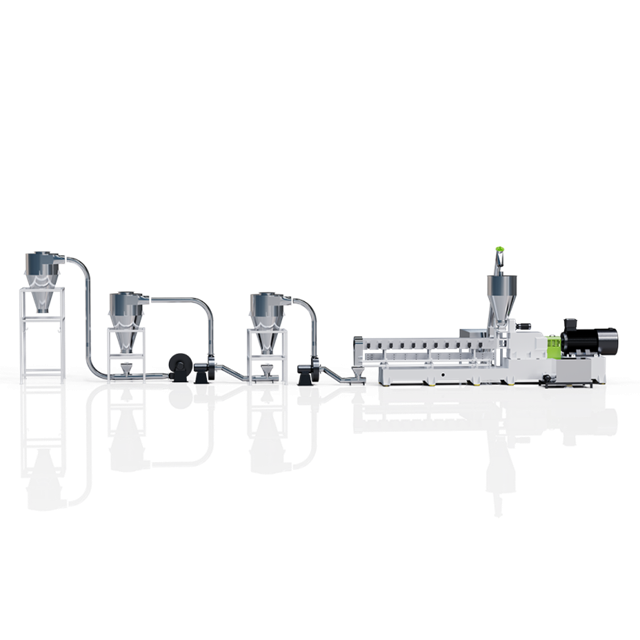
Para a fase de resfriamento, evite peletizadores de anel de água. Eles introduzem umidade indesejada de volta ao grânulo acabado. Um cortador de matriz refrigerado a ar combinado com separação imediata por ciclone é a escolha superior para compósitos orgânicos. Investir em uma linha pronta para uso totalmente integrada de um único fabricante garante rendimento sincronizado e elimina dores de cabeça de comunicação de software.
A medição objetiva valida todo o seu processo. Os grânulos reciclados devem atender a critérios rigorosos antes de entrarem novamente nos ciclos de fabricação primária.
Dominar o reprocessamento composto é uma disciplina altamente técnica. Exige controle agressivo de umidade, classificação meticulosa e gerenciamento térmico preciso. Cada verificação operacional impacta diretamente a viabilidade estrutural do grânulo final.
Em última análise, a qualidade da produção está limitada pela capacidade do maquinário. O uso de equipamentos especializados e resistentes ao desgaste evita paradas catastróficas e garante um produto homogêneo e de alta resistência. Os gestores das instalações devem auditar as suas linhas atuais em relação a estes parâmetros de referência. Ao atualizar para sistemas de parafuso duplo especificamente concebidos, as empresas podem dominar os seus objetivos de reciclagem e desbloquear grandes rentabilidades na economia circular. Pronto para atualizar suas instalações? Explore soluções de extrusão e britagem de alto desempenho na Jwell Recycling para maximizar sua eficiência operacional e garantir seus resultados financeiros.
Não. As máquinas convencionais não possuem caixas de engrenagens reforçadas, parafusos bimetálicos resistentes à abrasão e desgaseificação a vácuo avançada necessária para compósitos com enchimento de madeira. O uso de equipamento padrão normalmente queima as fibras naturais e destrói os parafusos em poucos meses. Configurações especializadas de parafuso duplo são estritamente necessárias para uma operação segura.
Este defeito decorre diretamente da umidade excessiva presa nos flocos crus ou de uma ventilação de desgaseificação a vácuo entupida na extrusora. Como as fibras naturais agem como esponjas, a umidade ambiente se transforma em vapor de alta pressão dentro do barril. A pré-secagem adequada e a manutenção de um vácuo forte são suas soluções imediatas.
Os operadores devem procurar flocos uniformes variando de 8 mm a 12 mm. Esta dimensão específica garante uma alimentação volumétrica estável e contínua. Pedaços muito grandes formarão pontes na tremonha e causarão picos de torque, enquanto poeira fina excessiva queimará instantaneamente sob tensão de cisalhamento.
Misturar diferentes polímeros de base, como misturar placas de polietileno com restos de cloreto de polivinila, é um erro crítico. A incompatibilidade química destruirá o fluxo de fusão e prejudicará a resistência mecânica do lote. Entretanto, misturar cores diferentes da mesma resina base é perfeitamente aceitável para aplicações estruturais escuras ou internas.
A reciclagem eficaz começa com a remoção de contaminantes metálicos, seguida por uma redução de tamanho em dois estágios usando um triturador de baixa velocidade e um triturador para serviço pesado. Os flocos resultantes devem ser secos com menos de 1,5% de umidade antes de serem processados através de uma extrusora de rosca dupla especializada equipada com tecnologia de pelotização com resfriamento a ar.
O perfil de temperatura ideal depende muito do polímero base, mas geralmente deve ficar abaixo de 200 graus Celsius para evitar que as fibras da madeira queimem. Para compósitos à base de polietileno, as temperaturas do cilindro normalmente variam de 160 a 190 graus Celsius, aumentando gradualmente da garganta de alimentação até a cabeça de matriz.


