
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-19 Origem:alimentado


O setor manufatureiro global exige uma economia circular para os plásticos. No entanto, o processamento de resíduos plásticos mistos continua a ser um enorme estrangulamento operacional. A mistura de diferentes polímeros perturba fundamentalmente o ciclo de reciclagem. Este conflito inevitável de propriedades químicas e físicas muitas vezes força as instalações a reduzir a reciclagem ou a enviar sucata valiosa diretamente para aterros sanitários.
A reciclagem química promete ciclos infinitos, mas permanece a anos de distância da escalabilidade comercial. Preencher esta lacuna atual requer tecnologia de processamento mecânico altamente avançada. A atualização da infraestrutura da fábrica não é mais opcional. Neste guia, detalhamos como equipamentos especializados resolvem incompatibilidades inerentes de materiais, transformando fluxos caóticos de resíduos municipais e industriais em matérias-primas secundárias altamente lucrativas.
Alcançar um sistema de circuito fechado é fundamentalmente desafiado pelas realidades físicas dos materiais. Quando os resíduos pós-consumo chegam ao depósito de lixo, raramente são um único polímero puro.
A mistura de diferentes plásticos - como tereftalato de polietileno com cloreto de polivinila ou polietileno com polipropileno - cria conflitos termodinâmicos imediatos dentro da extrusora. A maioria dos polímeros comerciais são imiscíveis. Quando aquecidos juntos, eles simplesmente não se misturam em nível molecular. Em vez disso, eles passam por separação de fases.
Pense neste fenômeno como misturar óleo e água. À medida que o plástico misturado esfria, os diferentes polímeros formam microdomínios distintos com adesão interfacial incrivelmente fraca. O material resultante sofre falha mecânica catastrófica. Torna-se quebradiço, perde resistência à tração e quebra com o impacto. Consequentemente, essas misturas incompatíveis tornam-se inutilizáveis para a fabricação de alta qualidade e normalmente são transformadas em itens de baixo valor, como bancos de parque ou lombadas.
Além da incompatibilidade inicial, o próprio processo de reciclagem mecânica impõe intensa tensão térmica e de cisalhamento nas cadeias poliméricas. Ciclos térmicos repetidos em máquinas desatualizadas ou mal otimizadas causam a cisão da cadeia, quebrando longas moléculas de polímero em fragmentos mais curtos.
Os operadores das fábricas conhecem esta dura realidade em primeira mão. A reciclagem mecânica não é infinita. Sem designs especializados de rosca de baixo cisalhamento e controles precisos de temperatura, os plásticos misturados perdem rapidamente a viscosidade intrínseca necessária para aplicações garrafa a garrafa ou filme a filme. A degradação térmica limita fundamentalmente o número de ciclos que um polímero pode suportar antes de exigir mistura com resina virgem.
Mesmo que os polímeros fossem perfeitamente compatíveis, a história química dos resíduos pós-consumo introduz obstáculos regulamentares significativos. Os plásticos são compostos por vários produtos químicos para atingir características de desempenho específicas durante a sua primeira vida, criando uma pegada toxicológica complexa.
Historicamente, a fabricação de plásticos dependia de aditivos que agora são fortemente regulamentados. Auditorias ambientais recentes destacam como produtos químicos legados – incluindo retardadores de chama bromados específicos encontrados em eletrônicos mais antigos e corantes à base de metais pesados – restringem severamente o uso de resina pós-consumo.
O processamento de resíduos urbanos mistos reintroduz estes produtos químicos legados no ciclo de reciclagem. A sua presença complica o cumprimento de estruturas rigorosas como o REACH na Europa. Se um lote de pellets reciclados apresentar resultado positivo para substâncias restritas, ele será imediatamente desqualificado de embalagens de consumo ou dispositivos médicos, limitando artificialmente seu valor de mercado.
Além disso, os fardos chegam rotineiramente às instalações repletos de materiais não poliméricos. Etiquetas de papel, adesivos industriais fortes, folhas de alumínio e matéria orgânica residual são produtos padrão. Durante a fase de fusão, os resíduos orgânicos carbonizam em manchas pretas e geram odores desagradáveis. Os adesivos se degradam em compostos orgânicos voláteis que causam espuma e vazios estruturais no plástico fundido. Erradicar esta contaminação cruzada de materiais é um pré-requisito absoluto antes da extrusão.
Você não pode extrusar resíduos mistos com sucesso sem uma preparação rigorosa. As dimensões erráticas e os graves níveis de contaminação dos resíduos brutos exigem intervenção mecânica pesada para criar uma matéria-prima uniforme.
Os resíduos industriais chegam em formas imprevisíveis, desde enormes tambores rígidos até massas emaranhadas de películas agrícolas. O processamento desta mistura caótica requer redução imediata do tamanho.
A implantação de um industrial de reciclagem de plástico triturador é o primeiro passo crítico. Projetadas com rotores de eixo único de alto torque e lâminas de corte preciso, essas máquinas normalizam as dimensões físicas dos resíduos. Em uma instalação de alta capacidade, o triturador rasga caixas grossas para produzir flocos consistentes de 40 mm a 50 mm. Essa uniformidade é vital. Os equipamentos de lavagem e classificação a jusante dependem inteiramente de tamanhos de partículas consistentes para operar com eficiência. Pedaços irregulares emperrarão os transportadores, danificarão as arruelas de fricção e causarão derretimento irregular a jusante.
Um sistema de trituração de alta qualidade também serve como primeira linha de defesa. Os resíduos mistos muitas vezes abrigam resíduos metálicos, como parafusos ou fios escondidos. Os trituradores modernos integram separadores magnéticos overband em seus transportadores de descarga. Ao isolar precocemente esses objetos estranhos, o sistema evita danos catastróficos aos parafusos de precisão do peletizador.
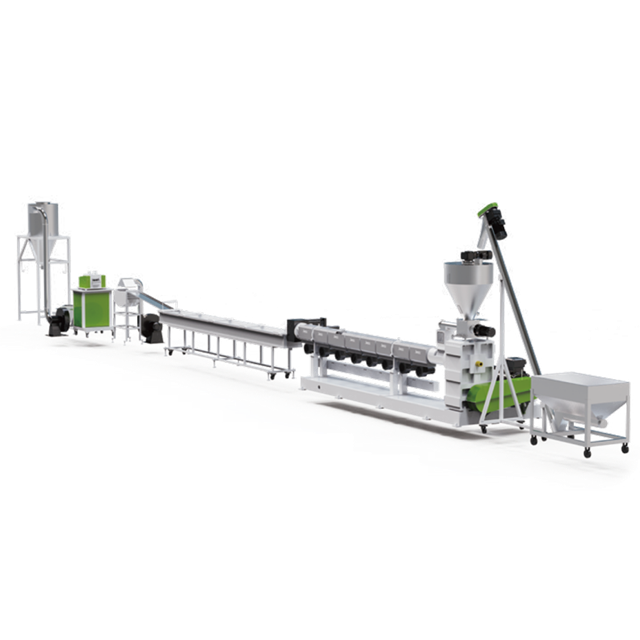
Uma vez reduzido a um tamanho uniforme, o próximo imperativo é remover a sujeira da superfície e separar os polímeros incompatíveis identificados anteriormente.
São necessários sistemas avançados de lavagem para erradicar os óleos e colas que unem os resíduos misturados. Uma linha abrangente de lavagem para reciclagem de garrafas PET utiliza uma combinação de fricção mecânica e energia térmica para obter uma limpeza profunda.
Arruelas de fricção de alta velocidade girando a mais de 1.000 RPM esfregam agressivamente os flocos de plástico para desalojar as etiquetas de papel. Tanques de lavagem a quente que utilizam soda cáustica a 85°C quebram adesivos teimosos. Embora explicitamente otimizados para PET, os princípios fundamentais destas linhas são essenciais para fluxos mistos. Os tanques sink-float aproveitam a gravidade específica para separação contínua de densidade. Polímeros pesados, como PET, afundam, enquanto poliolefinas mais leves, como PE e PP, flutuam na superfície. Esta aplicação básica da física é a espinha dorsal da classificação mecânica.
Após a lavagem, os flocos ficam saturados. A introdução de matéria-prima com alto teor de umidade em uma extrusora operando a 250°C é desastrosa. A umidade desencadeia a hidrólise, quebrando rapidamente as cadeias poliméricas e destruindo a resistência mecânica. Os secadores centrífugos giram o material em altas velocidades para extrair a água superficial, seguidos por sistemas de secagem térmica que reduzem a umidade residual para menos de 1%.
Materiais nocivos inevitavelmente escapam até mesmo das instalações de classificação mais avançadas. É aqui que a tecnologia de extrusão de ponta atua como salvaguarda final. Uma de nível industrial máquina de pelotização de plástico é projetada especificamente para lidar com as inconsistências físicas de fluxos mistos, transformando sucata volátil em pelotas premium.
Impurezas sólidas, como folhas de alumínio microscópicas ou resíduos de papel, causam fraturas por tensão nos produtos finais. Por exemplo, um pedaço perdido de PET em uma corrente de polietileno não derreterá nas temperaturas de processamento do PE. Atua como um contaminante rígido.
Peletizadores avançados combatem isso usando trocadores de tela contínuos de pistão duplo. Esses sistemas mantêm a pressão de fusão constante enquanto purgam automaticamente os contaminantes do processo de extrusão sem desligar a linha. A filtragem de partículas incompatíveis no nível de 80 a 100 mícrons garante que o grânulo final retenha a integridade estrutural.
Os fluxos municipais mistos contêm tintas residuais e contaminantes orgânicos que vaporizam sob altas temperaturas. Se presos, esses gases criam vazios microscópicos dentro do pellet extrudado.
As linhas de extrusão modernas apresentam sistemas de desgaseificação a vácuo de zona dupla capazes de manter uma pressão de vácuo de -0,08 MPa. Esses aspiradores poderosos extraem ativamente gases nocivos e umidade diretamente do polímero fundido durante a fase de plastificação. A desgaseificação agressiva não é negociável para a produção de pellets densos e sem defeitos.
Para combater a incompatibilidade molecular, os peletizadores avançados empregam geometrias de parafuso especializadas. As linhas de alto desempenho utilizam projetos otimizados de parafuso único com relações L/D de 36:1 ou superiores, equipadas com zonas de mistura intensiva. Isto permite que os operadores introduzam compatibilizantes químicos durante a extrusão. O cisalhamento agressivo garante que pequenas misturas de polímeros sejam completamente homogeneizadas em um pellet altamente estável.
Alcançar a máxima eficiência operacional requer máquinas adaptadas às propriedades físicas específicas da sua matéria-prima. Os plásticos rígidos apresentam dinâmicas de processamento muito diferentes em comparação com os filmes flexíveis.
A diferença mais pronunciada reside na densidade aparente e no comportamento alimentar. Filmes flexíveis são leves e propensos a formar pontes, exigindo unidades cortadoras-compactadoras. Em contraste, o plástico rígido reciclado – como jarras de leite HDPE trituradas ou ABS de lixo eletrônico – é denso e flui facilmente. No entanto, este material pesado requer uma alimentação altamente consistente para evitar sobrecargas do motor.
Uma linha de pelotização de plástico rígido dedicada foi projetada para esses flocos pesados. Esses sistemas utilizam alimentadores de força gravimétrica que dosam com precisão o material moído no funil da extrusora. A geometria do parafuso apresenta profundidades de voo mais rasas, otimizadas para fundir materiais densos de forma constante, sem gerar calor de cisalhamento excessivo.
| Requisito de processamento | Linhas de plástico rígido (HDPE, PP, ABS) | Linhas de plástico flexível (filmes de LDPE, LLDPE) |
|---|---|---|
| Mecanismo de alimentação | Alimentador Forçado Volumétrico ou Gravimétrico | Cortador-Compactador Integrado |
| Manuseio de densidade aparente | Otimizado para alta densidade (0,3 - 0,6 g/cm³) | Otimizado para materiais macios e de baixa densidade |
| Geometria do Parafuso (Relação L/D) | Normalmente 33:1 a 36:1 (derretimento suave) | Normalmente 36:1 a 40:1 (é necessário alto cisalhamento) |
| Tolerância à umidade | Requer pré-secagem (abaixo de 1%) | O compactador lida com leve umidade superficial |
À medida que os quadros regulamentares se tornam mais rigorosos a nível mundial, a indústria debate ferozmente o futuro do processamento de resíduos mistos. As tecnologias de reciclagem química, como a pirólise e a gaseificação, são frequentemente apresentadas como a solução definitiva para contornar a incompatibilidade dos polímeros, quebrando os plásticos em monómeros fundamentais.
No entanto, as atuais análises de mercado e as realidades da engenharia pintam um quadro diferente. A reciclagem química continua a ser altamente intensiva em capital e a energia necessária para aquecer plásticos misturados até temperaturas de despolimerização resulta numa enorme pegada de carbono. Durante a próxima década, a reciclagem mecânica avançada, melhorada pela triagem óptica orientada pela IA e pelos compatibilizadores químicos da próxima geração, continuará a ser a base comercialmente mais viável para a circularidade. Investir hoje em extrusão mecânica de última geração é a ponte necessária e lucrativa para a economia circular química de amanhã.
Os resíduos plásticos mistos apresentam graves desafios de circularidade causados pela incompatibilidade dos polímeros e pela contaminação herdada. No entanto, estas barreiras industriais são totalmente superáveis. O caminho a seguir exige o tratamento dos resíduos plásticos como uma matéria-prima complexa que exige um pré-tratamento robusto e uma extrusão de última geração. Atualizar suas instalações com trituração direcionada, lavagem intensiva e tecnologia avançada de pelotização permite transformar fluxos caóticos de resíduos em materiais secundários altamente lucrativos.
Pronto para eliminar gargalos de processamento e maximizar a qualidade do seu PCR? Avalie seus fluxos de materiais atuais e explore soluções de processamento de nível industrial adaptadas às suas necessidades exatas de capacidade na Jwell Machinery para garantir seu lugar na economia circular.
Os plásticos mistos contêm tipos muito diferentes de polímeros, como PET, HDPE e PVC. Cada material possui um ponto de fusão e uma estrutura química únicos. Quando fundidos sem triagem rigorosa ou compatibilizantes, eles apresentam separação de fases. Eles não se ligam em nível molecular. Isso resulta em um plástico reciclado que é estruturalmente fraco e altamente quebradiço. Os fluxos mistos também abrigam aditivos tóxicos e contaminação orgânica que complicam a conformidade regulatória.
Uma máquina de pelotização avançada utiliza intervenções mecânicas sofisticadas para processar fluxos mistos de forma eficiente. Ele emprega sistemas contínuos de filtração por fusão para remover fisicamente contaminantes cruzados não derretidos sem interromper a produção. Zonas de desgaseificação a vácuo de vários estágios extraem gases nocivos e compostos orgânicos voláteis que causam vazios estruturais. Projetos de rosca especializados proporcionam composição intensiva, permitindo que os operadores misturem compatibilizantes que estabilizem pequenas variações de polímeros.
Uma linha de pelotização de plástico rígido é projetada especificamente para gerenciar a alta densidade aparente de material reciclado de plástico rígido, como garrafas de HDPE trituradas. As linhas padrão são frequentemente equipadas com cortadores-compactadores projetados para filmes leves e flexíveis. As linhas rígidas utilizam alimentadores forçados para garantir um fluxo consistente de flocos densos. A geometria do parafuso é otimizada para derreter plástico denso de forma constante, sem gerar calor de cisalhamento excessivo, evitando a degradação térmica.
Sim. Embora explicitamente otimizadas para a descontaminação rigorosa do PET, as tecnologias de separação do núcleo são altamente eficazes para outros plásticos. Os tanques de separação flutuantes dependem da gravidade específica para classificar os materiais. Em um fluxo misto, flocos de PET mais pesados afundam no fundo do tanque, enquanto poliolefinas mais leves, como tampas de PP ou PE, flutuam na superfície. Essa separação baseada na densidade torna a linha de lavagem um recurso crucial para a classificação preliminar de plásticos mistos.
Um triturador serve como a primeira etapa fundamental no processo de reciclagem mecânica. Os resíduos plásticos mistos normalmente chegam em formas volumosas e irregulares. Um triturador resistente reduz essa matéria-prima imprevisível em pedaços uniformes e gerenciáveis. Essa redução de tamanho expõe uma área de superfície maior para lavagem subsequente, libera contaminantes presos e garante que os equipamentos de separação e extrusão a jusante operem com eficiência máxima.
Os compatibilizantes químicos atuam como pontes moleculares entre polímeros imiscíveis. Quando introduzidos na zona de mistura da extrusora, esses aditivos reduzem a tensão interfacial entre diferentes tipos de plástico, como PE e PP. Isto evita a separação severa de fases à medida que o fundido esfria, melhorando drasticamente a resistência ao impacto e a resistência à tração do pellet reciclado final.
Para uma extrusão ideal, o teor de umidade dos flocos de plástico misturados deve ser reduzido para menos de 1%. A alimentação de material com níveis mais elevados de umidade em uma extrusora causa hidrólise em altas temperaturas, o que quebra as cadeias poliméricas e degrada as propriedades mecânicas do material. Também cria vapor excessivo que pode sobrecarregar o sistema de desgaseificação a vácuo, resultando em pellets porosos e de baixa qualidade.


