
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-11 Origem:alimentado


Entre hoje mesmo em qualquer área de produção de alto volume. Você notará rapidamente que o equipamento padrão enfrenta grandes dificuldades com matrizes poliméricas complexas. Depender de máquinas prontas para uso geralmente provoca degradação severa do material, rendimentos inconsistentes e falha mecânica prematura. Os fabricantes de máquinas extrusoras de dupla rosca de primeira linha atuam como parceiros estratégicos de engenharia, em vez de meros fornecedores de equipamentos. Eles adaptam cada componente, desde o funil de alimentação até o mecanismo de corte a jusante. Esta engenharia meticulosa garante que o maquinário corresponda perfeitamente às propriedades reológicas exclusivas de sua formulação específica.
A indústria de plásticos está atualmente passando por uma enorme transformação. Impulsionados por rigorosas exigências de sustentabilidade global, os processadores estão migrando fortemente para resinas pós-consumo e biopolímeros avançados. Esta macrotendência cria um grave gargalo de processamento. As máquinas padrão simplesmente não possuem a densidade de torque específica e a capacidade de desvolatilização necessárias para lidar com níveis flutuantes de umidade em materiais reciclados. Consequentemente, o mercado está a registar um aumento acentuado na procura de configurações de extrusão altamente especializadas, projetadas especificamente para modelos de economia circular e compósitos técnicos.
Diferentes materiais exigem ambientes de processamento altamente específicos. Plásticos altamente cheios precisam de mistura agressiva sem destruir o revestimento do cano. Os bioplásticos sensíveis ao calor requerem controle preciso de temperatura e baixas taxas de cisalhamento para evitar degradação térmica catastrófica.
Quando as operações de alto volume dependem de máquinas não personalizadas para a pelotização industrial de plástico , elas enfrentam obstáculos dispendiosos. Os operadores frequentemente enfrentam temperaturas de fusão inconsistentes, má dispersão de aditivos e oscilações da matriz. A personalização resolve isso diretamente no nível da engenharia. Você calcula cada variável, incluindo tempo de residência, taxa de cisalhamento, capacidade de desgaseificação e eficiência de resfriamento. Esta abordagem reduz drasticamente o desperdício de materiais e reduz o consumo de energia por quilograma. Em última análise, prolonga a vida útil operacional do equipamento e proporciona um rápido retorno do investimento.
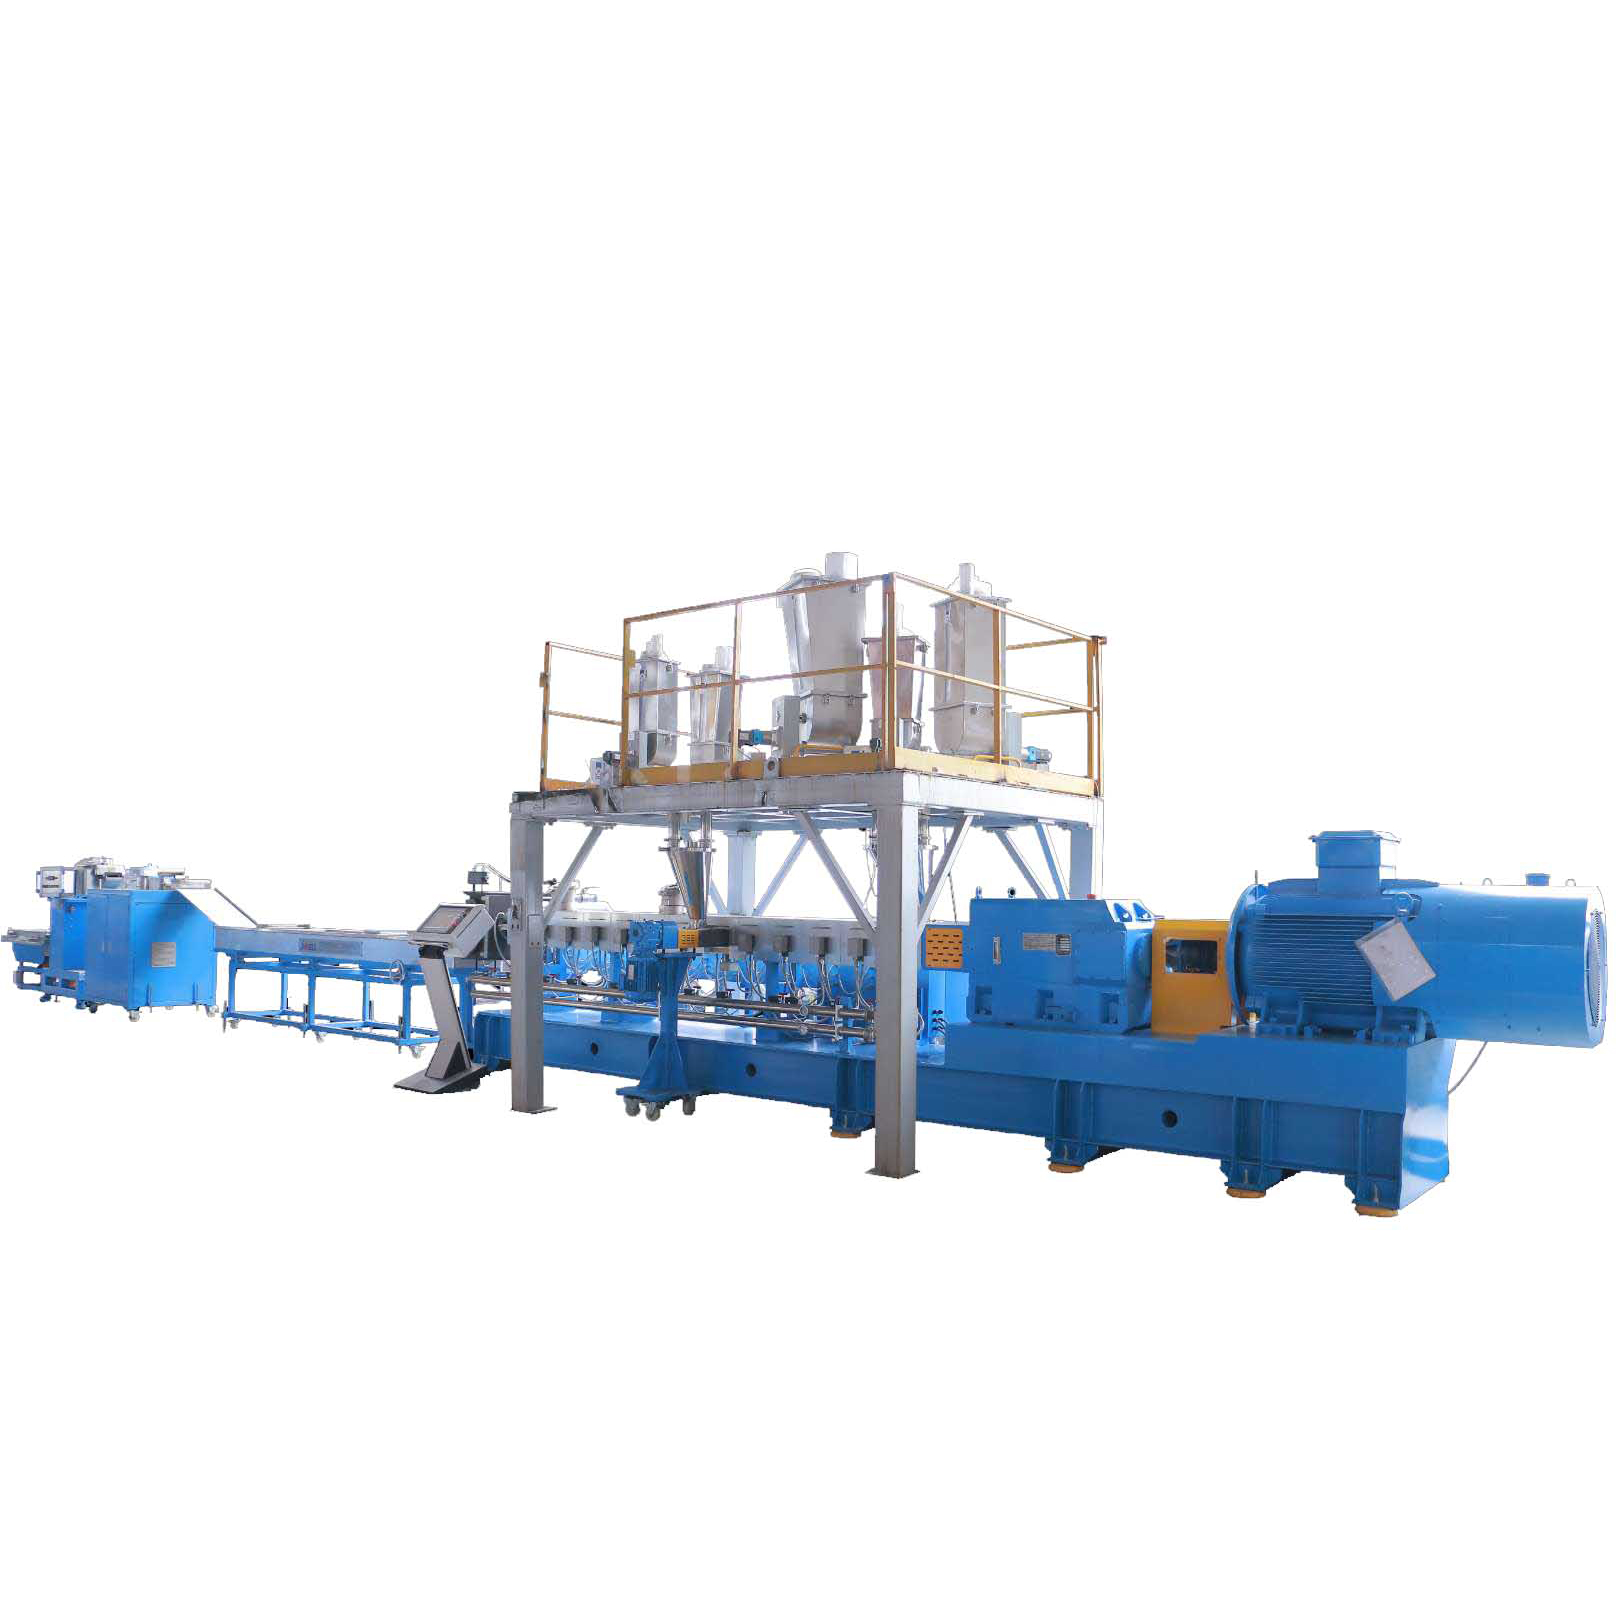
O núcleo mecânico de qualquer extrusora de rosca dupla é sua configuração de parafuso e cilindro. Operando em um princípio co-rotativo e totalmente entrelaçado, esta geometria interna dita todo o processo de composição.
Ao contrário das extrusoras tradicionais de parafuso único, os perfis de parafuso duplo são inerentemente modulares. Eles usam elementos usinados com precisão inseridos em um eixo estriado. Você seleciona elementos específicos com base no cisalhamento necessário e na intensidade de mistura. Os elementos de transporte usam passos variados para mover o material para frente com eficiência. Passos mais largos lidam com a ingestão de alto volume na zona de alimentação. Passos mais estreitos criam pressão essencial logo antes do dado. Os blocos de amassar atuam como as principais ferramentas de mistura. O ajuste do ângulo escalonado dos discos amassadores equilibra perfeitamente a mistura dispersiva com a mistura distributiva.
A relação comprimento/diâmetro determina o tempo de residência e o espaço de processamento físico disponível. Você altera o comprimento do cano simplesmente adicionando ou removendo seções modulares. Razões mais longas, variando de 40 a 52, são criadas para processos complexos, como extrusão reativa ou desgaseificação em vários estágios. Razões mais curtas entre 24 e 32 têm como alvo materiais sensíveis ao calor, como o PVC. A exposição prolongada ao calor nessas configurações mais curtas é minimizada para evitar a quebra irreversível do polímero.
Imagine processar um lote de poliamida reforçada com 30% de fibra de vidro. Um barril nitretado padrão apresentaria pontuação significativa em apenas alguns meses. O processamento de cargas abrasivas requer metalurgia robusta. Os fabricantes personalizam os materiais de construção dos revestimentos do cano e dos elementos dos parafusos para evitar desgaste prematuro.
| Característica primária | do tipo metalurgia | Mais adequada para |
|---|---|---|
| Aço Nitretado | Dureza superficial padrão, altamente econômica. | Polímeros padrão não preenchidos ou levemente preenchidos. |
| Ligas Bimetálicas | Alta resistência ao desgaste com uma espessa camada interna protetora. | Compostos abrasivos como 15 a 30 por cento de fibra de vidro ou talco. |
| Metalurgia do Pó | Desgaste extremo e resistência severa à corrosão. | Ambientes altamente abrasivos que excedem 40% de fibra de vidro. |
Passando do barril, a estabilidade do processo depende inteiramente da introdução de matéria-prima. A alimentação inconsistente provoca picos de pressão, picos na cabeça de rosca e produtos fora das especificações.
Os alimentadores volumétricos fornecem material com base apenas na velocidade da rosca. Variações naturais de densidade aparente causam graves erros de dosagem aqui. Para composição de precisão, as instalações integram alimentadores gravimétricos personalizados com perda de peso. Esses sistemas avançados medem o peso exato do material e ajustam a velocidade da rosca em tempo real para manter uma taxa de fluxo de massa perfeita. Este nível de personalização não é negociável para formulações de tolerância restrita, como plásticos de uso médico.
Nem todos os materiais sobrevivem à garganta de alimentação principal. Os engenheiros usinam aberturas específicas para alimentadores laterais e portas de injeção de líquido mais a jusante. Os alimentadores laterais introduzem materiais frágeis, como fibras de vidro ou retardadores de chama sensíveis ao calor. Alimentá-los em uma matriz polimérica já fundida reduz o cisalhamento e o tempo de residência. Isso preserva perfeitamente a integridade da fibra. As portas de injeção de líquido introduzem corantes ou agentes reativos diretamente no fundido pressurizado.
O gerenciamento do perfil térmico e a extração de voláteis são os próximos obstáculos críticos. Essas funções exigem personalização precisa com base na condutividade térmica e no teor de umidade inerente.
Cada seção modular do barril atua como uma zona de temperatura independente. As configurações padrão usam aquecedores de alumínio fundido. Os plásticos de engenharia de alta temperatura requerem aquecedores de cobre fundido ou faixas de cerâmica para suportar cargas térmicas extremas. Os canais de resfriamento internos neutralizam o imenso atrito interno gerado por processos de alto cisalhamento. Os sistemas circulam água descalcificada ou óleo térmico para evitar que a temperatura de fusão ultrapasse o limite de degradação.
A umidade e o ar aprisionado devem ser extraídos à força para evitar vazios estruturais no produto final. Os fabricantes posicionam zonas de desgaseificação a vácuo únicas ou múltiplas ao longo do barril. Para materiais altamente higroscópicos como PET, sistemas de vácuo profundo combinados com coletores de condensação personalizados garantem uma saída sem bolhas.
A extrusora derrete e mistura, mas o equipamento posterior determina a viabilidade do produto final. A transição de um fundido pressurizado para um pellet uniforme requer engenharia sincronizada.
A cabeça de roscar é o ponto crítico de transição. Canais de fluxo personalizados projetados por meio de dinâmica de fluidos computacional eliminam pontos mortos. Se o polímero estagnar, ele se degradará e causará manchas pretas no produto final. Trocadores de tela especializados permitem que os operadores filtrem as impurezas sem nunca interromper o processo de produção.
A resistência e a pegajosidade do polímero determinam o método de corte. A seleção da configuração correta da máquina de pelotização de plástico garante a geometria e a densidade aparente adequadas do pellet. Os fabricantes oferecem três configurações principais.
Para garantir uma produção contínua, todo o sistema deve funcionar em harmonia. Uma totalmente sincronizada linha de pelotização de rosca dupla permite que o sistema de controle mestre ajuste a velocidade do cortador em tempo real. Isto garante dimensões uniformes dos pellets, apesar de pequenas flutuações na taxa de alimentação.
As peças mecânicas proporcionam capacidade física, mas o software proporciona consistência. Os painéis prontos para uso não possuem o gerenciamento granular de receitas exigido pelas modernas instalações de composição.
Imagine mudar de um polipropileno de alto fluxo para uma mistura de ABS altamente viscosa. Em vez da recalibração manual, uma interface personalizada executa a mudança instantaneamente. As personalizações apresentam suporte multilíngue, acesso de usuário em vários níveis e amplo armazenamento de receitas. Isso restringe os operadores gerais de alterar os parâmetros principais e minimiza o erro humano.
Depender de verificações manuais de parâmetros é obsoleto no chão de fábrica moderno. Extrusoras personalizadas utilizam sensores inteligentes para monitorar continuamente a pressão do fundido, a temperatura e o torque do motor. A transmissão perfeita desses dados permite a manutenção preditiva. Detectar antecipadamente um aumento gradual de torque evita falhas catastróficas no meio da produção.
A extrusão de parafuso duplo abrange setores muito diferentes. Os fabricantes de primeira linha projetam soluções baseadas inteiramente em sensibilidades térmicas e de cisalhamento específicas.
A produção de masterbatch exige uma mistura excepcional. Se os pigmentos se aglomerarem, o produto final apresentará listras coloridas. Perfis de rosca personalizados com blocos de amassamento intensivo quebram esses aglomerados de forma eficaz. Recursos de limpeza rápida, como cabeçotes de abertura rápida e parafusos autolimpantes, minimizam a contaminação cruzada durante mudanças frequentes de cor.
O processamento de resina pós-consumo requer configurações especializadas de alto torque. As extrusoras em série de alto desempenho apresentam capacidades de torque específicas projetadas para fundidos difíceis. Quando o PET reciclado enfrenta calor e umidade, ele se degrada rapidamente. Extrusoras especializadas de alto torque com sistemas de ventilação de alto vácuo e vários estágios extraem a umidade de forma agressiva. Isso muitas vezes elimina a necessidade de pré-secagem que consome muita energia. Os bioplásticos exigem uma abordagem totalmente diferente. O resfriamento interno otimizado e os perfis de parafuso de baixo cisalhamento derretem suavemente o polímero sem quebrar sua delicada cadeia molecular.
Selecionar um fornecedor de equipamentos é uma decisão estratégica de capital que impacta décadas de produção. Olhe além do preço inicial e avalie a profundidade da engenharia.
Primeiro, avalie as capacidades internas de engenharia. Um fabricante confiável usa modelagem 3D avançada e simulação reológica para provar um projeto de parafuso personalizado antes de cortar qualquer metal.
Em segundo lugar, exija um laboratório de testes abrangente. Nunca compre uma linha composta com base em cálculos teóricos. Execute testes físicos usando suas matérias-primas reais. Verifique as taxas de rendimento e a qualidade final do pellet em extrusoras em escala piloto antes de assinar um contrato.
Por fim, examine a infraestrutura pós-venda. Máquinas personalizadas precisam de manutenção especializada. Verifique os termos de garantia, tempos de resposta e disponibilidade de peças de reposição. Uma robusta rede de serviços global minimiza paradas prolongadas de produção.
A personalização de sua extrusora de rosca dupla melhora a produção, reduz o desperdício de material e alinha perfeitamente os componentes mecânicos às suas necessidades de processamento. Isto muda a dinâmica de uma simples compra de equipamento para uma parceria de engenharia de longo prazo. As máquinas padrão simplesmente não conseguem oferecer esse nível de confiabilidade. Se você estiver pronto para atualizar sua área de produção, entre em contato hoje mesmo com uma equipe de engenharia especializada para configurar uma linha de extrusão personalizada que atenda às suas especificações exatas de material e impulsione sua eficiência operacional.
As despesas de capital iniciais para uma máquina personalizada podem ser de 15 a 30 por cento maiores, dependendo da metalurgia especializada e dos módulos de automação avançados. No entanto, o retorno do investimento é alcançado rapidamente. Máquinas personalizadas reduzem drasticamente as taxas de desperdício de material, otimizam o consumo de energia e mantêm maior tempo de atividade contínua. Em última análise, isso reduz o custo geral por quilograma de pellets produzidos.
Não. Embora as extrusoras de parafuso único possam apresentar geometrias de parafuso personalizadas, elas fundamentalmente carecem da modularidade inerente dos sistemas de parafuso duplo. As extrusoras de parafuso duplo utilizam elementos de parafuso segmentados que deslizam sobre um eixo estriado. Isso permite que os engenheiros reconfigurem completamente as zonas de mistura, transporte e amassamento à medida que os requisitos de produção evoluem.
O cronograma de fabricação de uma linha de extrusão e pelotização downstream totalmente personalizada geralmente varia de 12 a 24 semanas. Este prazo é responsável pela fase inicial de engenharia, aquisição de ligas especializadas de alto desgaste, usinagem CNC precisa e testes abrangentes de aceitação de fábrica antes do envio.
Sim, esta é a principal vantagem de uma plataforma modular. Se a formulação do seu material mudar, os fabricantes poderão fornecer novos elementos de parafuso para alterar o perfil de cisalhamento. Você pode reformar o barril com portas de alimentação lateral adicionais ou atualizar o cabeçote de pelotização a jusante sem adquirir uma máquina totalmente nova.
Quando projetada com metalurgia especializada e submetida à manutenção preditiva adequada, uma extrusora de rosca dupla personalizada opera rotineiramente com eficiência por 15 a 20 anos. A substituição de peças de desgaste modulares, como elementos de parafuso e revestimentos cilíndricos, prolonga significativamente a vida útil da máquina central.
O processamento de compostos altamente carregados requer extrema resistência ao desgaste. Os engenheiros resolvem isso revestindo o cano com ligas bimetálicas ou materiais de metalurgia do pó. Eles também utilizam revestimentos especializados resistentes ao desgaste nos elementos do parafuso para evitar arranhões prematuros e manter tolerâncias precisas ao longo do tempo.


