
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-20 Origem:alimentado


Imagine um ferro-velho movimentado. Em meio ao desmantelamento caótico de velhos refrigeradores, aparelhos de ar condicionado e televisores volumosos, o foco principal está quase sempre na extração de metais de alto valor, como cobre, alumínio e aço. Depois que os metais são removidos, o que acontece com as enormes pilhas de plástico branco e cinza deixadas para trás?
Muitas vezes esquecido, este tesouro escondido é predominantemente poliestireno de alto impacto, comumente conhecido como HIPS. O processamento deste plástico rígido cria um fluxo de receitas altamente lucrativo para instalações de lixo eletrônico. No entanto, isso só é válido se o material for meticulosamente classificado, descontaminado e processado. Alimentar sucata de eletrodomésticos altamente contaminada em equipamentos de extrusão é uma receita garantida para danos à máquina e degradação da qualidade do pellet. Transformar esses resíduos volumosos em resina reutilizável lucrativa requer um controle de qualidade rigoroso muito antes de os flocos chegarem a uma máquina comercial de pelotização de plástico.
Antes de mergulhar nas verificações técnicas, precisamos observar a dinâmica atual do mercado. O impulso global para economias circulares está a mudar fundamentalmente a forma como lidamos com a sucata de eletrodomésticos. Impulsionados por diretivas globais mais rigorosas sobre resíduos eletrónicos, os principais fabricantes de eletrodomésticos são agora obrigados a incorporar percentagens mais elevadas de resinas recicladas pós-consumo em novos produtos.
Estamos ultrapassando a era da reciclagem de sucata em itens de baixa qualidade, como bancos de parque. Hoje, o mercado exige soluções de reciclagem em circuito fechado de qualidade quase virgem. Um revestimento plástico de uma geladeira de quinze anos deve ser processado com um padrão tão alto que possa ser moldado diretamente em uma peça para um eletrodoméstico novo. Essa mudança significa que os flocos HIPS limpos e devidamente filtrados têm um preço premium, tornando as configurações avançadas de classificação e extrusão mais críticas do que nunca.
Embora a indústria global de reciclagem tenha historicamente priorizado os metais, os plásticos rígidos representam uma percentagem enorme e crescente do peso total dos produtos da linha branca modernos. HIPS é um polímero versátil e econômico desenvolvido com borracha de butadieno. Esta mistura molecular única proporciona resistência superior ao impacto e estabilidade dimensional, tornando-a altamente desejável para mercados secundários.
Em uma instalação típica de desmantelamento de lixo eletrônico, esse material está por toda parte. No entanto, muitas vezes é mal identificado. As equipes de classificação devem ser treinadas para atingir especificamente as seguintes peças do aparelho:
O processamento de plásticos rígidos exige precisão absoluta. Uma abordagem simples de moagem e fusão simplesmente falha na reciclagem de lixo eletrônico. Deixe-nos analisar os contaminantes críticos que você deve eliminar para proteger seu maquinário e garantir resultados de alto nível.
A ameaça mais imediata a qualquer operação de extrusão é o metal residual. Durante a desmontagem manual, pequenos fixadores, como parafusos de aço auto-roscantes escondidos sob dobradiças ou pedaços de fio de cobre, muitas vezes permanecem teimosamente presos aos invólucros de plástico.
Se esses metais ignorarem a fase inicial de classificação, eles agirão como estilhaços dentro das máquinas a jusante. Parafusos de aço endurecido presos entre as hélices rotativas do parafuso da extrusora e a parede interna do cilindro causarão marcas severas, fraturas nas bordas e sobrecargas do motor. A implementação de separação magnética redundante por meio de ímãs overband e correntes parasitas é uma apólice de seguro obrigatória.
A reciclagem de refrigeradores apresenta um desafio único e complicado. O isolamento de espuma de poliuretano injetado permanece firmemente aderido ao plástico mesmo após a trituração. Como esta espuma é um polímero termofixo, ela nunca derrete sob o calor. Em vez disso, ele queima e carboniza dentro do cilindro da extrusora.
Essa degradação cria partículas pretas de carbono, descolora os pellets finais e emite gases perigosos. Partículas de espuma não queimadas atuam como concentradores de tensão, enfraquecendo gravemente a resistência ao impacto do plástico reciclado. A lavagem por fricção agressiva deve ser realizada para remover mecanicamente essa espuma.
Os plásticos colhidos de produtos eletrônicos de consumo mais antigos frequentemente contêm retardadores de chama bromados. Originalmente adicionados para atender aos padrões de segurança contra incêndio, esses produtos químicos são agora fortemente regulamentados por diretivas globais. Os plásticos com retardadores de chama requerem um manuseamento especializado e não podem ser incorporados legalmente em novos produtos, como brinquedos ou embalagens de alimentos. As instalações que processam lixo eletrônico mais antigo devem utilizar scanners portáteis de fluorescência de raios X para detectar níveis de bromo nos fardos recebidos, garantindo fluxos de processamento separados e compatíveis.
A classificação precisa de polímeros é a base para uma reciclagem bem-sucedida. Em seu estado sólido, o HIPS parece, sente e se comporta quase exatamente como o ABS. Infelizmente, misturar estes dois durante a fase de fusão é desastroso.
Ambos os polímeros compartilham uma gravidade específica semelhante, o que significa que ambos afundarão em um tanque de água padrão. Se o ABS entrar em um lote HIPS, a mistura resultante sofrerá de incompatibilidade termodinâmica. O índice de fluxo de fusão torna-se irregular e os pellets finais apresentarão delaminação e fragilidade severas. A separação eletrostática ou classificação por infravermelho próximo é altamente recomendada para separá-los com precisão.
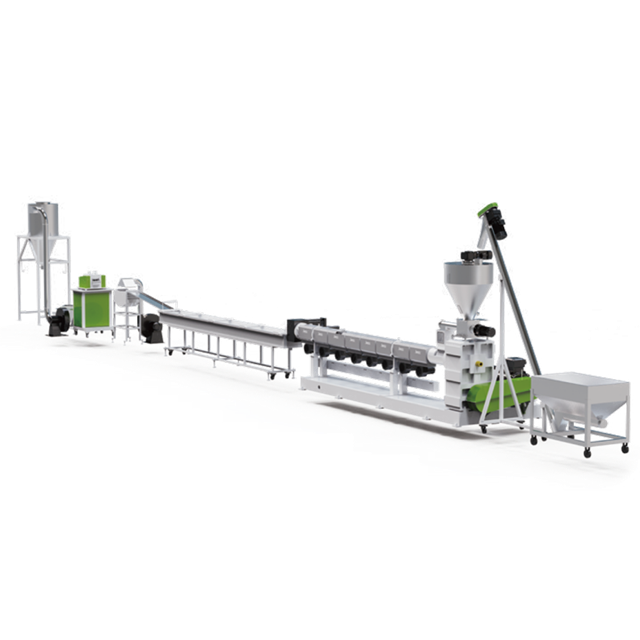
Transformar cascas irregulares volumosas em um estado pronto para máquina requer um rigoroso fluxo de trabalho de pré-processamento. A qualidade do pellet final está diretamente ligada à limpeza do floco alimentado na tremonha.
Os trituradores industriais de eixo duplo primeiro quebram os grandes invólucros dos aparelhos em pedaços gerenciáveis. Em seguida, os granuladores de alta velocidade reduzem o material em flocos uniformes, visando um tamanho de 10 mm a 15 mm. O tamanho consistente dos flocos garante uma densidade aparente constante, o que é fundamental para manter uma taxa de alimentação estável na extrusora.
Uma vez granulados, os flocos sujos entram em um tanque de separação flutuante. Como o HIPS e o ABS são mais densos que a água, eles afundam. As poliolefinas mais leves flutuam na superfície e são removidas. O material afundado é então transportado para arruelas de fricção de alta velocidade. Girando em altas RPMs, essas máquinas usam intenso atrito mecânico para remover resíduos orgânicos, colas e espuma de poliuretano teimosa.
A umidade é o maior inimigo da extrusão de plástico. Se flocos úmidos entrarem em um barril aquecido, a água instantaneamente se transforma em vapor, causando hidrólise da cadeia polimérica e resultando em pellets porosos e espumosos. Os flocos lavados devem passar por um secador centrífugo seguido por um sistema de tubulação de ar quente térmico, levando o teor de umidade bem abaixo de um por cento.
Os peletizadores de filme padrão dependem de compactação agressiva e são fundamentalmente incompatíveis com flocos rígidos de eletrodomésticos. A tentativa de utilizá-los sujeita o material a tensões de cisalhamento excessivas, destruindo sua resistência ao impacto. Para manter a integridade física da fase de borracha dentro do polímero, você precisa de uma linha de pelotização de plástico rígido dedicada , projetada com proporções específicas entre comprimento e diâmetro.
Vejamos os parâmetros reais de engenharia necessários para o sucesso. Uma configuração de estágio único de alto desempenho normalmente apresenta um design de parafuso único personalizado com uma relação L/D de 30:1 ou 36:1. Esta geometria específica garante fusão suave e plastificação uniforme sem superaquecer a fase de borracha de butadieno. Dependendo do volume do seu pátio, esses sistemas são dimensionados de forma eficiente, oferecendo rendimentos que variam de 300 kg/h a 1.000 kg/h.
Além disso, mesmo após uma lavagem rigorosa, impurezas microscópicas, como pequenos vestígios de etiquetas de papel ou flocos de tinta, irão escapar. Um trocador de tela hidráulico contínuo e robusto é vital. Esses sistemas utilizam canais de filtragem duplos, permitindo que os operadores troquem telas entupidas em uma fração de segundo, sem interromper o processo de extrusão.
Os recicladores devem avaliar seu fluxo de materiais para escolher a configuração correta. Uma extrusora de estágio único é altamente eficiente para flocos HIPS não impressos excepcionalmente limpos. No entanto, para sucata de eletrodomésticos que geralmente contém níveis mais elevados de tintas residuais e pequenas impurezas, uma configuração de dois estágios é altamente recomendada. Um confiável para plástico rígido sistema de pelotização utiliza uma extrusora de fusão primária seguida por uma unidade secundária de resfriamento e extrusão. Esta configuração Mãe-Bebê oferece homogeneização suave e capacidade extra de ventilação.
| Característica | Extrusão de estágio único | Extrusão de estágio duplo |
|---|---|---|
| Limpeza de materiais | Requer flocos limpos e bem lavados | Lida com níveis mais elevados de impurezas e tinta |
| Capacidade de ventilação | Zona de vácuo única padrão | Zonas duplas de desgaseificação superiores |
| Pontos de Filtragem | Um trocador de tela | Dois trocadores de tela para filtragem ultrafina |
| Melhor Aplicação | Limpe os revestimentos internos da geladeira | Lixo eletrônico misto, caixas de TV, plásticos impressos |
A transição da venda de sucata enfardada para a produção de pellets reciclados premium representa um enorme salto na cadeia de valor. Alcançar a rentabilidade máxima requer o alinhamento das capacidades das suas instalações com o equipamento certo.
A capacidade de produção deve corresponder com precisão às velocidades de desmontagem e lavagem do seu pátio. Comprar uma extrusora capaz de 1.000 kg/h é um desperdício de capital se sua linha de lavagem produz apenas 300 kg/h. Operar uma máquina abaixo da capacidade aumenta o tempo de residência do polímero no barril, arriscando a degradação térmica. Calcule seu volume recuperável exato e selecione uma máquina que permita operação contínua com o mínimo de inatividade.
Mesmo com máquinas de primeira linha, descuidos processuais podem impactar catastroficamente seus resultados financeiros. Audite seus processos regularmente para evitar estas armadilhas:
Extrair valor com sucesso da sucata de eletrodomésticos HIPS requer muito mais do que apenas triturar e derreter. Exige verificações de qualidade rigorosas na fase de desmontagem, visando especificamente metais ocultos, espumas isolantes e polímeros incompatíveis. Em última análise, a qualidade do seu produto final depende tanto da sofisticação do seu maquinário quanto dos seus protocolos de classificação iniciais.
Você está pronto para atualizar suas instalações e entrar em mercados de PCR de alta margem? Avalie seu fluxo atual de materiais e explore soluções avançadas de extrusão personalizadas para plásticos rígidos. Entre em contato com os especialistas da Jwell para configurar uma linha de pelotização de alta eficiência que atenda perfeitamente aos seus requisitos de produção e qualidade, transformando passivos volumosos de lixo eletrônico em um fluxo de receita sustentável altamente lucrativo.
HIPS significa Poliestireno de Alto Impacto. É um termoplástico amorfo caracterizado pela sua rigidez e resistência ao impacto. No setor de reciclagem, é predominantemente colhido dos revestimentos internos de refrigeradores, caixas de ar condicionado e revestimentos externos de televisores, monitores e eletrônicos de consumo mais antigos.
Embora o HIPS e o ABS pareçam visualmente idênticos e compartilhem densidades semelhantes, tornando-os difíceis de separar em tanques de água padrão, eles são quimicamente incompatíveis. Misturá-los durante a extrusão perturba a matriz polimérica, resultando em um pellet reciclado quebradiço e de baixa qualidade com um fluxo de fusão irregular. Eles devem ser rigorosamente separados usando tecnologias avançadas de classificação antes da pelotização.
A espuma de poliuretano normalmente adere à parte traseira dos revestimentos dos refrigeradores como isolamento e não pode ser derretida. Ele é removido por meio de um processo mecânico de várias etapas. A sucata é primeiro triturada para expor a espuma e depois processada através de arruelas de fricção de alta velocidade dentro de um tanque de água. A intensa agitação mecânica retira a espuma. Como a espuma de poliuretano é extremamente leve, ela flutua e é removida, deixando os flocos rígidos e limpos afundarem.
Uma linha de estágio único usa um cilindro extrusor contínuo e é mais adequada para flocos altamente limpos e bem lavados com umidade mínima. Uma linha de dois estágios utiliza duas extrusoras separadas conectadas em sequência, apresentando uma extrusora de fusão primária e uma unidade de resfriamento secundária. Essa configuração oferece dois pontos de filtração por fusão e recursos superiores de desgaseificação a vácuo, tornando-a a escolha ideal para o processamento de sucata de eletrodomésticos que podem conter níveis mais elevados de tintas residuais, tintas ou pequenas impurezas.
Como a inspeção visual não consegue identificar aditivos químicos, os recicladores contam com scanners portáteis de fluorescência de raios X. Os operadores examinam os fardos recebidos ou as embalagens plásticas individuais para detectar instantaneamente a presença e concentração de bromo. Se os níveis excederem os limites regulamentares, esses plásticos serão desviados do fluxo principal de reciclagem para garantir que os pellets finais cumpram as normas de segurança ambiental.
Para uma qualidade ideal de extrusão, o teor de umidade dos flocos HIPS deve ser bem abaixo de 1%. Alimentar flocos úmidos em um cilindro extrusor de alta temperatura faz com que a água vaporize instantaneamente. Este vapor cria bolhas microscópicas dentro do fundido e leva à hidrólise da cadeia polimérica, resultando em pellets fracos, porosos e comercialmente inaceitáveis.


