
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-13 Origem:alimentado


O tempo de inatividade não planejado é o maior inimigo da lucratividade operacional na indústria de reciclagem de plástico. Os metais ocultos estão destruindo seu equipamento de processamento cuidadosamente calibrado? Parafusos desonestos, parafusos de aço grossos e telas de arame trançado frequentemente se infiltram nos fluxos de resíduos. Esses contaminantes causam falhas mecânicas catastróficas e contas de reparo exorbitantes.
Resolver esse grave problema requer muito mais do que simplesmente pendurar um ímã sobre uma esteira transportadora. O posicionamento adequado do separador é determinado pela dinâmica do fluxo de material e pelas propriedades metalúrgicas. É a solução definitiva de engenharia. Neste guia abrangente, os gerentes de instalações aprenderão os posicionamentos empíricos exatos da tecnologia de separação. Ao implementar essas defesas sequenciais, você protegerá efetivamente seu maquinário primário de redução de tamanho e, ao mesmo tempo, garantirá a pureza absoluta de seus reciclados finais.
Antes de nos aprofundarmos nas especificidades das máquinas, devemos examinar a trajetória atual do setor global de reciclagem. As exigências globais para conteúdo de resina pós-consumo estão remodelando nossa indústria. As principais marcas de embalagens exigem agora níveis de pureza quase perfeitos dos seus fornecedores. Consequentemente, a tolerância à contaminação metálica em flocos reciclados caiu para zero absoluto. Os filtros de fusão por extrusão cegarão instantaneamente se alumínio ou latão passarem pela linha. Essa mudança em todo o setor significa que a separação de metais não se trata mais apenas de proteger suas lâminas de corte. Tornou-se o principal impulsionador do valor de mercado do seu produto final.
A pureza do material e a longevidade do maquinário servem como as duas métricas fundamentais que determinam o sucesso de uma instalação de reciclagem. Deixar de executar uma estratégia rigorosa de extração de metal em vários estágios coloca ambos em risco diretamente. Compreender a natureza física e o comportamento desses contaminantes é o primeiro passo vital para a engenharia de uma defesa impenetrável.
Os resíduos plásticos mistos atuam como um ímã para objetos estranhos durante seu ciclo de vida, coleta e transporte. Seja comprando fardos pós-consumo ou expurgos de fabricação pós-industrial, o material raramente é puro. Os operadores das instalações devem contabilizar sistematicamente duas categorias principais de contaminantes metalúrgicos. Estes são metais ferrosos e não ferrosos.
Os metais ferrosos contêm ferro e apresentam fortes propriedades magnéticas. Os culpados comuns escondidos em fardos de plástico incluem parafusos de aço, pregos de ferro, grampos industriais, telas de arame e fragmentos de ferramentas quebradas. Por outro lado, os metais não ferrosos não possuem atração magnética. Esta categoria frequentemente abrange folhas de alumínio, abas para latas de bebidas, fiação de cobre e acessórios de latão, predominantes em fluxos de resíduos eletrônicos ou componentes automotivos.
Abaixo está uma análise empírica de contaminantes onipresentes e suas origens típicas:
| Tipo de contaminante | Categoria de metal | Fonte típica em resíduos de plástico | Nível de risco para máquinas |
|---|---|---|---|
| Parafusos e porcas de aço | Ferroso | Sucata pós-industrial, paletes de madeira | Crítico – Falha imediata |
| Pregos e grampos de ferro | Ferroso | Materiais de embalagem, filmes agrícolas | Alto - Desgaste acelerado da lâmina |
| Tampas/folha de alumínio | Não Ferrosos | Garrafas pós-consumo, recipientes para alimentos | Moderado - Contaminação do produto |
| Inserções de latão | Não Ferrosos | Peças automotivas, eletrônicos | Alto - lascamento da lâmina |
| Fio de cobre | Não Ferrosos | Lixo eletrônico, eletrodomésticos | Moderado - cegueira da tela |
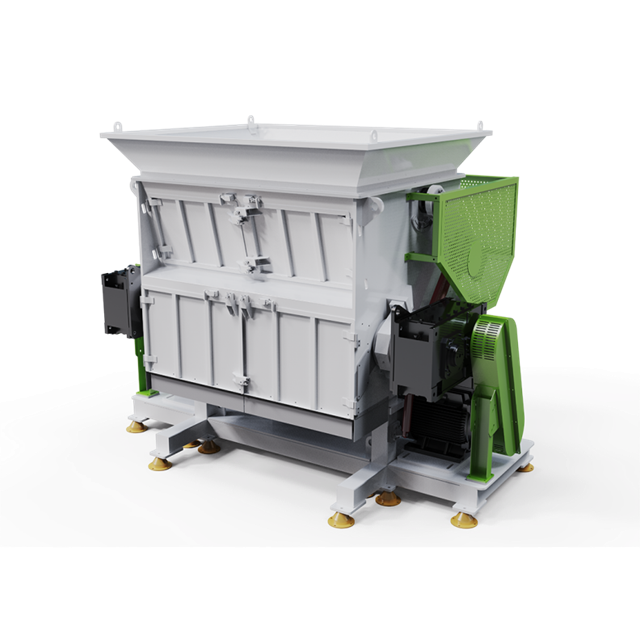
Para compreender verdadeiramente a gravidade da contaminação metálica, é necessário visualizar a mecânica interna de um de alto desempenho triturador de eixo único . Essas máquinas robustas utilizam um aríete hidráulico para forçar continuamente resíduos plásticos volumosos contra um eixo de alto torque e rotação rápida. Os modelos avançados apresentam um rotor em forma de V equipado com facas de corte em aço DC53 endurecido. Essas facas passam pelas lâminas estacionárias do estator com tolerâncias incrivelmente restritas, muitas vezes meras frações de milímetro.
Quando uma chave de aço sólida ou um parafuso estrutural grosso entra nesta câmara de corte implacável, a energia cinética do rotor colide violentamente com um objeto incompressível. Como as tolerâncias precisas não oferecem margem para erros, o metal não pode simplesmente escapar. O resultado imediato é o lascamento ou quebra total das facas de corte. Em cenários extremos, uma grande peça fundida de ferro pode emperrar totalmente o rotor. Essa parada repentina faz com que o motor de acionamento atraia um grande pico de corrente elétrica. Sem intervenção rápida, isso deformará o eixo do rotor ou provocará uma queima catastrófica do motor.
Além disso, o atrito do aço ferramenta de alta velocidade atingindo o metal endurecido gera intensas chuvas de faíscas. Dentro de uma câmara de trituração confinada saturada com poeira plástica fina altamente combustível e oxigênio, isso representa um grave risco de incêndio que ameaça toda a instalação.
A colocação estratégica da infra-estrutura de separação nunca é arbitrária. Adere a uma sequência lógica estrita ditada pelo estado físico do material e pela vulnerabilidade da maquinaria. A primeira linha de defesa absoluta deve ser estabelecida muito antes da corrente de polímero entrar no equipamento primário de redução de tamanho.
Na fase de pré-trituração, o objetivo geral é a preservação da máquina e não a pureza final do material. Os resíduos plásticos que chegam normalmente estão na sua forma mais volumosa e indisciplinada. Você encontrará fardos densos, tubos extrudados ou molduras automotivas enormes. A missão aqui é extrair agressivamente metais ferrosos grandes e perigosos que possuam massa para destruir os componentes internos de um para serviços pesados triturador de resíduos de plástico . Essas unidades industriais contam com potentes empurradores hidráulicos e redutores de engrenagem endurecidos para processar materiais resistentes.
Substituir um conjunto quebrado de pás de rotor requer imensos gastos de capital e exige horas de trabalho manual. Durante esta janela de manutenção, toda a linha de produção fica ociosa. Conseqüentemente, capturar um suporte de aço desonesto antes que ele caia na tremonha gera um retorno do investimento imediato e quantificável.
Como o perfil do material neste estágio é espesso e imprevisível, o equipamento de separação deve projetar um campo magnético poderoso o suficiente para puxar o ferro pesado através de camadas densas de plástico compactado.
Ímãs Suspensos Overband:
Esses blocos eletromagnéticos ou magnéticos permanentes para serviços pesados são suspensos diretamente acima da correia transportadora de alimentação primária. À medida que a mistura caótica de plástico passa por baixo, o campo magnético profundo penetra na carga do material. Ele puxa violentamente os metais ferrosos para cima. Uma vez travado na face do ímã, uma correia autolimpante em movimento contínuo transporta o metal para fora da zona operacional. A eficiência da extração depende muito da classificação Gauss do ímã e de sua altura precisa de suspensão em relação à espessura dos resíduos.
Polias de cabeça magnética:
Embora os ímãs overband sejam excelentes na extração no nível da superfície e na camada intermediária, eles ocasionalmente têm dificuldade para puxar metais densos presos na parte inferior de uma pilha espessa. Para neutralizar isso, os projetos de linha empírica trocam a polia de descarga padrão na extremidade do transportador por uma polia de cabeça magnética. À medida que o plástico sai em cascata da correia para a tremonha do triturador, a polia magnética prende os metais ferrosos da camada inferior. Ele os transporta para baixo do caminho de retorno do transportador, onde eles se separam com segurança em uma calha de rejeição secundária.
Uma vez que o fluxo de polímero tenha passado com segurança pela fase primária de redução de tamanho, o foco operacional da linha de reciclagem muda drasticamente. A diretriz primária evolui da proteção de máquinas para alcançar os mais altos níveis de pureza possíveis para o floco reciclado final.
Um desafio persistente na reciclagem moderna de plástico é a prevalência da fabricação de compósitos. Pense em um painel automotivo de plástico moderno. Ele esconde clipes de metal embutidos e inserções roscadas de latão profundamente dentro da estrutura do polímero. Antes da trituração, esses metais permanecem fisicamente travados no lugar. Mesmo um eletroímã enorme não consegue extrair um parafuso de aço moldado com segurança dentro de três quilos de polipropileno rígido.
O próprio processo de trituração atua como o mecanismo de liberação final. Ao reduzir violentamente peças plásticas maciças em flocos uniformes, o triturador quebra as ligações físicas que mantêm os compósitos unidos. Uma vez liberados, esses metais anteriormente ocultos ficam totalmente expostos. Isso permite que eles sejam direcionados de forma eficiente nas etapas subsequentes de processamento.
Como os metais não ferrosos, como o alumínio e o cobre, são completamente invisíveis aos ímãs padrão, é necessária tecnologia especializada. Este estágio crítico exige um separador de correntes parasitas.
Este equipamento utiliza um rotor magnético de alta velocidade alojado dentro de um tambor não metálico. Girando em velocidades extremas, o rotor gera um campo magnético que se alterna rapidamente. Quando uma partícula não ferrosa condutora entra neste campo, ela induz uma carga elétrica dentro do próprio metal. Esta corrente localizada cria seu próprio campo magnético temporário oposto diretamente ao rotor. A reação física resultante repele agressivamente o alumínio ou latão do fluxo de plástico, estabelecendo duas trajetórias distintas de material.
Para conceituar completamente como essas tecnologias distintas se harmonizam, os operadores devem examinar a arquitetura de uma linha de reciclagem totalmente otimizada. O sequenciamento adequado evita gargalos operacionais, elimina processamento redundante e garante que cada separador funcione dentro de seus parâmetros ideais.
O processo inicia na fase de carregamento em massa. O material é dosado em um transportador de alimentação amplo e resistente. As melhores práticas da indústria determinam o posicionamento de uma estação de classificação manual aqui para interceptar perigos massivos, como blocos de motor ou placas de aço grossas que poderiam esmagar fisicamente a estrutura do transportador. Imediatamente após esta estação, um ímã de banda autolimpante captura grandes objetos ferrosos. O transportador então termina em uma polia magnética, executando uma varredura final para o ferro da camada inferior.
Com os perigos ferrosos catastróficos removidos com sucesso, o plástico pré-limpo cai com segurança na tremonha da máquina trituradora de plástico . Controlado por avançados sistemas PLC da Siemens, o rotor agressivo reduz sistematicamente os resíduos volumosos em flocos uniformes. Como o aço perigoso foi interceptado no Estágio 1, o equipamento opera continuamente sem a ameaça iminente de falha da lâmina. Isso resulta em rendimento previsível e consumo de energia estabilizado.
Os flocos de plástico uniformes e recém-triturados saem da máquina e passam para um sistema de transporte secundário. Um alimentador vibratório é altamente recomendado nesta conjuntura. Ele sacode e espalha os flocos em um perfil fino de camada única. Este leito de material otimizado desliza então sobre o separador de correntes parasitas. Folha de alumínio, fragmentos de fio de cobre e inserções de latão são ejetados à força em uma caixa de rejeitos, enquanto os flocos de plástico imaculados caem naturalmente na próxima fase de refinamento.
Antes do polímero entrar em um granulador de alta velocidade projetado para reduzir flocos de 40 mm em microflocos de 10 mm, um ponto final de controle de qualidade não é negociável. Um anel detector de metais em linha é integrado à linha de transporte pneumático. Este sistema de precisão detecta metais microscópicos e utiliza uma aba pneumática de alta velocidade para rejeitar instantaneamente o punhado de flocos contaminados, garantindo uma taxa de pureza quase perfeita.
A aquisição do equipamento auxiliar correto requer um profundo conhecimento de engenharia do seu fluxo de resíduos específico. Investir no tipo errado de tecnologia de separação resulta inevitavelmente em níveis de pureza degradados e danos persistentes ao equipamento.
Um equívoco perigoso entre os operadores iniciantes é que um único separador pode gerenciar todas as ameaças metálicas. Dados empíricos determinam que uma linha resiliente requer tecnologias magnéticas e de correntes parasitas operando sequencialmente.
| Separadores | magnéticos | Separadores de correntes parasitas |
|---|---|---|
| Material Alvo | Metais ferrosos como ferro e aço | Metais não ferrosos como alumínio e cobre |
| Princípio Operacional | Atração magnética puxa o metal para fora | A repulsão magnética empurra o metal para longe |
| Posicionamento Ideal | Estágio de alimentação pré-trituração | Estágio de flocos pós-trituração |
| Estado material obrigatório | Pode lidar com plásticos volumosos e compactados | Requer material triturado e liberado |
| Objetivo principal | Proteção de máquinas e mitigação de riscos | Pureza do produto final e aumento de valor |
Embora os ímãs e as correntes parasitas separem fisicamente os materiais com base nas propriedades magnéticas e na condutividade elétrica, eles contêm pontos cegos. Por exemplo, graus específicos de aço inoxidável austenítico, como 304 ou 316, são virtualmente não magnéticos e apresentam baixa condutividade. Esses metais irão fantasma através de ímãs de banda superior e unidades de correntes parasitas.
Os detectores de metais em linha neutralizam essa ameaça detectando perturbações microscópicas em um campo eletromagnético. Quando qualquer metal passa pela bobina do detector, ele dispara um sinal imediato. Como o detector detecta apenas a anomalia, ele deve ser emparelhado com uma aba pneumática mecânica de passagem. Após a detecção, a aba atua por uma fração de segundo, desviando o plástico contaminado do fluxo limpo.
Os executivos das instalações frequentemente examinam minuciosamente as despesas de capital iniciais necessárias para instalar uma separação abrangente de metais. No entanto, quando avaliados através de modelos financeiros objectivos, estes sistemas demonstram uma rápida amortização através da mitigação de riscos catastróficos e da valorização exponencial dos produtos.
A onda de choque financeiro de uma grave greve metalúrgica vai muito além da fatura de peças de reposição. Considere os custos empíricos associados a uma peça fundida de ferro sólido que emperra um rotor primário. Adquirir um novo conjunto de facas de corte DC53 de alta qualidade, parafusos especializados e uma tela de reposição custa facilmente milhares de dólares. Os técnicos devem dedicar turnos completos para eliminar com segurança o atolamento, desaparafusar componentes empenados e recalibrar meticulosamente as folgas de corte. Se uma instalação processa duas toneladas de plástico por hora, um único dia de paralisação equivale a uma perda massiva de produção e a contratos de entrega perdidos.
Do lado da produção da equação, a economia da reciclagem de plástico é inteiramente ditada pela pureza do material. Os fabricantes que compram flocos de plástico reciclado para moldagem por injeção impõem padrões de controle de qualidade de tolerância zero. Se um lote de HDPE reciclado contiver pelo menos uma fração de um por cento de alumínio, isso cegará os filtros de fusão do fabricante e marcará as matrizes de extrusão sensíveis.
Consequentemente, o plástico isento de metal certificado representa um prêmio significativo no mercado de commodities. Ao implementar a separação por correntes parasitas pós-trituração e a detecção final em linha, os recicladores certificam com segurança sua produção. O lucrativo delta de preço entre flocos mistos de qualidade padrão e resina pura de qualidade premium permite que a infraestrutura de separação gere retornos contínuos.
Adquirir equipamentos de primeira linha é apenas metade da batalha. O design defeituoso da linha torna até mesmo os sistemas de separação de metal mais avançados altamente ineficazes. A experiência da indústria destaca diversas armadilhas críticas que os operadores devem evitar ativamente durante a fase de engenharia.
Um descuido de engenharia frequente e dispendioso envolve a instalação de um ímã de overband muito próximo do funil de alimentação do triturador. As tremonhas trituradoras industriais são construídas a partir de placas maciças de aço carbono para serviços pesados. Se um poderoso ímã permanente for posicionado muito próximo, seu campo magnético expansivo interage com a estrutura de aço, magnetizando efetivamente a própria tremonha.
Quando esse fenômeno ocorre, os metais ferrosos que viajam pelo transportador são puxados em direção às paredes magnetizadas da tremonha, em vez de subirem para a esteira de limpeza do separador. Isso causa um acúmulo perigoso de metais pontiagudos na boca do triturador. Eventualmente, a vibração desaloja esse aglomerado, fazendo com que uma súbita avalanche de metal caia na câmara de corte de uma só vez. Os separadores devem ser instalados a uma distância calculada utilizando transportadores não magnéticos de aço inoxidável.
Depender exclusivamente da separação magnética é uma falha fatal na reciclagem moderna. Nos fluxos de resíduos contemporâneos, o alumínio é onipresente. Como os ímãs ignoram totalmente o alumínio, esses contaminantes passam de forma limpa pelo triturador e se infiltram no produto granulado final. A não integração de um separador de correntes parasitas garante contaminação grave de metais não ferrosos, forçando o reciclador a rebaixar seu produto para aplicações de baixo valor.
As leis físicas que regem a atração magnética determinam que a força magnética diminui exponencialmente com a distância. Se uma instalação de reciclagem tentar aumentar artificialmente o rendimento sobrecarregando o transportador de alimentação, criará uma profundidade de carga impossivelmente espessa. Meça a profundidade da sua carga com cuidado. Se a camada caótica de plástico na correia tiver 30 centímetros de profundidade, um ímã overband padrão não terá a força de Gauss necessária para puxar um pesado parafuso de aço enterrado no fundo absoluto. A dosagem adequada de material usando alimentadores vibratórios ou tambores de nivelamento não é negociável.
A separação eficaz de metais não é uma aplicação universal; é um processo de engenharia altamente calculado e de vários estágios. A implantação de ímãs resistentes antes da fase de redução de tamanho é sua melhor apólice de seguro contra danos catastróficos ao rotor. Além disso, a integração de separadores de correntes parasitas e detectores em linha após o material ser triturado garante a pureza premium do seu produto final.
Encorajamos fortemente os gerentes de instalações a auditarem hoje mesmo o layout atual de suas linhas de reciclagem. Identifique os pontos cegos em seu fluxo de materiais e atualize suas defesas. Para explorar soluções de trituração robustas e de alto torque projetadas para ambientes de reciclagem exigentes, visite Jwell Recycling . Entre em contato com nossa equipe de engenharia para garantir que sua tecnologia de separação e equipamento de trituração estejam perfeitamente integrados para maximizar a produção operacional.
Embora os trituradores pesados possuam o torque mecânico necessário para processar metais finos, fazê-lo é altamente desencorajado em uma linha dedicada de reciclagem de plástico. A mistura de metais com plástico acelera rapidamente o embotamento das lâminas de corte e introduz contaminação severa nos flocos de plástico. O procedimento operacional padrão determina a separação de todos os metais antes da fase de trituração.
Se um parafuso de aço endurecido contornar a separação inicial do metal e entrar na câmara de corte, as consequências serão imediatas. O metal inflexível irá lascar ou quebrar as facas de corte de aço da ferramenta, emperrar o eixo giratório e fazer com que o motor de acionamento sofra uma sobrecarga enorme. Isso desencadeia um desligamento de emergência e exige reparos dispendiosos.
Geralmente, não. Um único ímã suspenso suspenso é um primeiro passo fundamental. No entanto, para uma proteção ideal da máquina e pureza do material, é obrigatória uma abordagem em vários estágios. Uma combinação sincronizada de um ímã de banda superior, uma polia principal magnética e um separador de correntes parasitas pós-trituração representa o padrão recomendado da indústria.
Um separador de correntes parasitas deve sempre ser colocado estritamente após o processo de trituração primária. Como esta tecnologia depende da repelência elétrica de metais não ferrosos, ela opera com eficiência máxima quando o material já foi reduzido a flocos pequenos e uniformes. Isso garante que os metais incorporados foram totalmente liberados.
A frequência de manutenção está diretamente ligada ao volume e nível de contaminação dos resíduos processados. Os ímãs de limpeza manual devem ser inspecionados e limpos de detritos várias vezes por turno. Os ímãs de banda autolimpante requerem menos intervenção, mas devem passar por uma inspeção semanal completa para garantir que a correia com presilhas e o motor de acionamento funcionem de maneira ideal.
A contaminação por metais reduz drasticamente o valor comercial do plástico reciclado. Os fabricantes exigem flocos de alta pureza para moldagem por injeção e extrusão. Mesmo fragmentos microscópicos de metal obstruem filtros de fusão, danificam matrizes de extrusão sensíveis e causam fraquezas estruturais nos produtos moldados finais. A pureza zero de metal exige preços de mercado premium.
Na maioria dos casos, não. Muitos tipos comuns de aço inoxidável austenítico são praticamente não magnéticos e possuem baixa condutividade elétrica. Isso os torna invisíveis tanto para ímãs padrão quanto para separadores de correntes parasitas. Para remover efetivamente o aço inoxidável, as linhas de reciclagem devem utilizar detectores de metais em linha emparelhados com abas de rejeição pneumáticas na fase final do processamento.


