
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-06 Origem:alimentado


Globalmente, a procura de nylon reciclado está a registar um aumento sem precedentes. Metas ambiciosas de sustentabilidade empresarial e a necessidade urgente de economias circulares de materiais impulsionam este crescimento. Analistas de mercado observam uma mudança significativa no setor de plásticos de engenharia. Os fabricantes estão cada vez mais substituindo resinas virgens por poliamidas recicladas de alta qualidade para atender às rigorosas exigências de redução de carbono. As indústrias automóvel e eletrónica, em particular, estão a liderar esta transição. Eles exigem materiais reciclados com desempenho idêntico ao dos plásticos virgens.
Contudo, o processamento de sucata de Poliamida 6 e Poliamida 66 está longe de ser uma tarefa simples. Esses materiais altamente projetados exigem protocolos de classificação rigorosos e controle de umidade intransigente. Sem a infraestrutura adequada, os operadores percebem rapidamente uma queda na qualidade dos pellets. Isso leva a resultados frágeis e lotes rejeitados. Neste guia abrangente, exploraremos as diferenças químicas críticas entre esses polímeros. Também explicaremos por que investir na máquina de pelotização de plástico certa é o fator determinante entre uma operação de reciclagem lucrativa e um fracasso dispendioso.
Para reciclar com sucesso materiais de poliamida, os operadores de fábrica e os decisores devem primeiro compreender as distinções químicas e físicas subjacentes. Embora muitas vezes sejam agrupados casualmente sob o guarda-chuva genérico do náilon, tratá-los como idênticos durante o intenso calor e cisalhamento do processo de reciclagem é um erro operacional crítico.
A divergência primária origina-se no nível molecular durante a polimerização. A poliamida 6 é sintetizada através da polimerização por abertura de anel de caprolactama. Isso resulta em uma cadeia polimérica com seis átomos de carbono por unidade repetida. Por outro lado, a Poliamida 66 é produzida através da polimerização por condensação de hexametilenodiamina e ácido adípico. Esta via química específica dá a este último uma estrutura molecular altamente cristalina e mais compacta.
No chão de fábrica, esta diferença estrutural dita o comportamento do material. A poliamida 6 tem um ponto de fusão de aproximadamente 220°C. Devido ao seu empacotamento molecular mais compacto e às ligações de hidrogênio mais fortes, a Poliamida 66 derrete muito mais alto, em torno de 260°C. A mistura desses dois materiais em uma única operação de extrusão sem compatibilizantes avançados geralmente resulta em falha catastrófica do lote. Se a temperatura da extrusora for ajustada em torno de 230°C, qualquer Poliamida 66 presente permanecerá não derretida. Essas rochas sólidas bloqueiam instantaneamente os filtros de fusão e criam pontos fracos nos produtos moldados finais. Se a temperatura for elevada para 280°C para acomodar o ponto de fusão mais elevado, a fracção de Poliamida 6 sofrerá degradação térmica severa. Os operadores notarão um odor distinto e acre de aipo queimado, característico da degradação do náilon. Isto é acompanhado por descoloração severa, liberação de gases e uma perda drástica de peso molecular.
Compreender as características de utilização final das resinas virgens ajuda os recicladores a atingir os mercados secundários certos para os seus pellets reciclados.
| Propriedade | Poliamida 6 | Poliamida 66 | Processamento Implicação para Recicladores |
|---|---|---|---|
| Ponto de fusão | ~220°C | ~260°C | Requer zoneamento rigoroso de temperatura no cilindro da extrusora. |
| Cristalinidade | Mais baixo | Mais alto | A estrutura cristalina mais alta requer maior capacidade de resfriamento na face da matriz. |
| Resistência ao Impacto | Excelente | Bom | A Poliamida 6 Reciclada é ideal para produtos secundários resistentes a impactos. |
| Resistência ao Calor | Moderado | Alto | A Poliamida 66 Reciclada é premium para aplicações automotivas. |
| Absorção de umidade | Mais alto | Mais baixo | A poliamida 6 requer tempos de secagem ligeiramente mais longos antes da extrusão. |
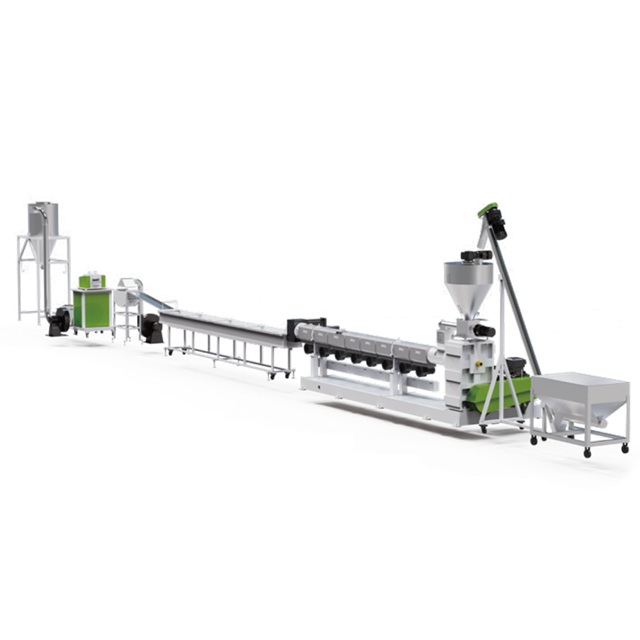
Devido às graves consequências mecânicas da contaminação cruzada, a fase de pré-peletização é sem dúvida a fase mais crítica de qualquer operação de reciclagem de náilon. A matéria-prima de alta pureza é o pré-requisito absoluto para pellets reciclados de alto valor. Com base nas disparidades químicas, a separação física destes materiais apresenta um conjunto único de obstáculos.
A sucata de poliamida geralmente chega às instalações de reciclagem na forma de plásticos rígidos ou têxteis fibrosos. No âmbito da reciclagem rígida, os operadores normalmente obtêm resíduos pós-industriais ou pós-consumo de três setores principais.
A indústria automotiva continua sendo a maior fonte de sucata rígida. Os componentes incluem tanques finais do radiador, coletores de admissão de ar, tampas do motor e peças do sistema de combustível. Essas peças costumam ser fortemente reforçadas com fibras de vidro, às vezes até 50%. Este reforço acrescenta uma complexidade significativa aos processos de trituração e extrusão devido ao desgaste extremo do equipamento.
Além disso, ambos os materiais são amplamente utilizados nos setores elétrico e eletrônico para carcaças de disjuntores, abraçadeiras para serviços pesados e carcaças de ferramentas elétricas. Suas excelentes propriedades isolantes e retardamento de chama inerente os tornam ideais para essas aplicações. Bens de consumo, como componentes de móveis de escritório, rodízios resistentes e fixações de equipamentos esportivos também são fontes comuns e confiáveis de sucata rígida.
Quando a sucata de náilon rígido é coletada, ela raramente é pura. Muitas vezes chega misturado com outros plásticos de engenharia como POM, PBT ou PP. É impossível separar visualmente as diferentes poliamidas por classificadores humanos. As modernas instalações de reciclagem devem contar com tecnologias avançadas e não destrutivas para classificar estes materiais antes de entrarem na fase de extrusão.
Classificadores ópticos de infravermelho próximo de alta velocidade utilizam espectroscopia para identificar as assinaturas químicas exclusivas de diferentes polímeros. Sensores avançados podem distinguir com precisão entre as duas variantes, ejetando-as em compartimentos separados em frações de segundo. Embora a separação por densidade em tanques flutuantes seja excelente para separar poliamidas de poliolefinas flutuantes como PP e PE, ela não pode separar os nylons uns dos outros. Suas densidades são quase idênticas, em torno de 1,14 gramas por centímetro cúbico. As tecnologias emergentes no setor automotivo envolvem a incorporação de marcadores químicos fluorescentes em peças virgens. Sob iluminação UV específica na instalação de reciclagem, essas peças iluminam, permitindo a separação rápida e automatizada de componentes não marcados.
Se existe uma lei imutável no processamento de poliamida, é esta: a umidade é o inimigo final. Ignorar ou apressar o processo de secagem é o motivo mais frequente para pellets reciclados de baixa qualidade. Este descuido leva à rejeição imediata do lote por parte dos compradores a jusante.
As poliamidas são altamente higroscópicas. Eles absorvem naturalmente a umidade diretamente da atmosfera circundante. Os grupos amida na cadeia polimérica formam fortes ligações de hidrogênio com moléculas de água. Mesmo que a sucata rígida pareça seca ao toque, ela pode reter até 3% de umidade internamente.
Quando esse material aparentemente seco atinge a zona de fusão da extrusora operando de 240°C a 280°C, os operadores podem ouvir um estalo distinto. Este é um sinal infalível de que a água presa está se transformando violentamente em vapor superaquecido. Essa umidade reage quimicamente com as cadeias poliméricas em um processo destrutivo denominado hidrólise. A hidrólise ataca as ligações amida, cortando efetivamente as longas cadeias poliméricas em fragmentos mais curtos e mais fracos. O resultado imediato na área de produção é uma queda drástica na viscosidade intrínseca do material. O fundido torna-se aguado e instável, muitas vezes formando espuma incontrolavelmente na cabeça da matriz. O resultado a longo prazo é um pellet reciclado que é quebradiço, fraco e totalmente inadequado para moldagem por injeção.
Os secadores de ar quente padrão são totalmente insuficientes para o náilon. A umidade está muito firmemente ligada à matriz polimérica. Os padrões da indústria determinam o uso de secadores de ar dessecantes, que circulam ar ultra-seco com um ponto de orvalho de -40°C através do reservatório de material.
Normalmente, a secagem da Poliamida 6 requer a manutenção de temperaturas de 80°C a 90°C durante 4 a 6 horas. A poliamida 66 requer um perfil térmico um pouco mais agressivo, geralmente de 85°C a 95°C pelo mesmo período. A meta absolutamente inegociável é reduzir o teor de umidade interna para menos de 0,15% antes que a sucata entre na garganta de alimentação da extrusora. Sistemas de monitoramento contínuo de umidade integrados diretamente no funil de secagem são altamente recomendados para eliminar suposições.
Depois que a sucata tiver sido classificada com precisão e seca rigorosamente, a próxima fase crítica é a extrusão. O processamento do náilon é muito diferente da reciclagem de poliolefinas comuns, como polietileno ou polipropileno. Depender de equipamentos de extrusão padrão geralmente leva a graves gargalos de produção, degradação das propriedades do material e qualidade dos pellets extremamente inconsistente.
O principal desafio reside no comportamento de fusão. Quando aquecido até seus respectivos pontos de fusão, o náilon apresenta uma viscosidade de fusão excepcionalmente baixa. Em termos práticos, o polímero fundido torna-se altamente fluido, quase como água. Essa baixa resistência ao fundido torna os mecanismos tradicionais de corte de matriz com anel de água altamente problemáticos, pois o material luta para manter sua forma antes do resfriamento.
Portanto, o processamento exige máquinas especializadas projetadas com geometrias de rosca e sistemas de refrigeração específicos. As configurações padrão da indústria normalmente utilizam sistemas de pelotização de fios. Em uma configuração de fio, o fundido altamente fluido é extrudado através de uma cabeça de matriz em fios longos e contínuos. Esses fios são imediatamente passados por um longo banho de resfriamento com água para solidificar completamente antes de serem alimentados em um peletizador rotativo de alta velocidade. Além disso, a rosca extrusora deve ser projetada com uma relação comprimento/diâmetro personalizada, geralmente 32:1 ou 36:1. Este projeto fornece tempo de residência adequado para fusão suave, mistura homogênea e desgaseificação completa sem causar degradação por cisalhamento térmico.
Ao configurar uma linha de reciclagem, os tomadores de decisão devem escolher entre sistemas de extrusão de estágio único e de estágio duplo. A escolha depende inteiramente da condição, do nível de contaminação e do teor de umidade da sucata recebida.
Uma extrusora de estágio único apresenta um único cilindro longo e parafuso. Geralmente é adequado para sucata pós-industrial limpa que foi perfeitamente seca e contém zero contaminantes. No entanto, na maioria dos cenários de reciclagem do mundo real, a sucata pós-consumo carrega umidade residual, impressões superficiais, óleos profundamente arraigados ou pequenas impurezas que sobrevivem à linha de lavagem. Para esses materiais mais desafiadores, uma máquina de dois estágios é muito superior. Este processo de duas etapas proporciona um caminho de fusão muito mais longo, permitindo filtração excepcional e desgaseificação secundária. Evita as rápidas quedas de pressão que causam a formação de espuma.
Mesmo com uma pré-secagem ideal, vestígios de umidade podem permanecer retidos. Além disso, óleos residuais, tintas ou subprodutos de degradação podem vaporizar nas temperaturas extremas necessárias para derreter o plástico. Se esses gases não forem removidos de forma agressiva, eles ficarão presos dentro dos fios extrudados, resultando em pellets ocos, quebradiços e leves.
Para combater isso, uma linha de extrusão de alta qualidade deve apresentar tecnologia robusta de desgaseificação a vácuo. Máquinas avançadas utilizam sistemas de vácuo profundo de zona dupla que extraem ativamente vapor de água e compostos orgânicos voláteis diretamente da zona de fusão. Ao manter uma forte pressão negativa no cilindro, estes sistemas garantem que o material extrudado permaneça estruturalmente sólido e livre de vazios.
Embora alguns resíduos venham de têxteis ou filmes, uma grande parte da sucata altamente valiosa provém de aplicações rígidas. Componentes automotivos, caixas eletrônicas e engrenagens industriais representam um recurso vasto e inexplorado. O processamento eficiente desses plásticos espessos e duros requer uma linha de pelotização de plástico rígido dedicada , projetada para resistir a fortes abusos mecânicos.
O fluxo de trabalho para reciclagem de plásticos duros difere significativamente da reciclagem de filmes. As peças rígidas não podem ser alimentadas diretamente em uma extrusora. Eles devem primeiro passar por um rigoroso processo de redução de tamanho. As peças volumosas são alimentadas em trituradores industriais e granuladores pesados para serem quebradas em flocos uniformes, normalmente de 10 a 15 milímetros de tamanho. Como o material reforçado com fibra de vidro é incrivelmente resistente e abrasivo, as lâminas do granulador devem ser fabricadas com materiais resistentes ao desgaste, como aço para ferramentas D2, ou revestidas com carboneto de tungstênio para evitar o rápido embotamento.
Depois de granulados, lavados e secos, esses flocos rígidos apresentam um desafio alimentar único. Ao contrário dos pedaços de filme leves e fofos que requerem um compactador, os flocos rígidos são densos. Portanto, otimizar sua linha requer um funil especializado equipado com um alimentador forçado ou alimentador compactador. Isso garante um fluxo constante e ininterrupto de material na rosca da extrusora, evitando a formação de pontes no funil e mantendo uma pressão de fusão estável.
O gerenciamento de contaminação é sem dúvida o fator operacional mais crítico ao lidar com sucata rígida. Componentes automotivos e eletrônicos frequentemente contêm materiais estranhos que não podem ser totalmente removidos durante a fase de lavagem. Inserções roscadas de latão, fragmentos de alumínio, juntas de borracha residuais e vestígios de polímeros incompatíveis são extremamente comuns.
Para manter a produção contínua sem desligar a máquina para limpar as telas, é essencial implementar um Estes sistemas devem ser equipados com trocadores de tela contínuos de pistão duplo. Um filtro de fusão de pistão duplo permite que o plástico fundido continue fluindo ininterruptamente através de uma cavidade do filtro enquanto a outra é purgada ou substituída pelo operador. Para sucata altamente contaminada, as instalações muitas vezes atualizam para sistemas automáticos de filtragem a laser, que removem continuamente as impurezas sólidas da tela. A filtragem eficaz do fundido não apenas protege a delicada cabeça da matriz contra entupimento, mas também garante que os pellets resultantes possuam a pureza imaculada necessária para aplicações de moldagem por injeção de alta qualidade. sistema de pelotização altamente capaz para plástico rígido .
Para os proprietários e investidores de unidades de reciclagem, as complexidades técnicas do processamento do náilon são plenamente justificadas pelos significativos retornos financeiros. As poliamidas são plásticos de engenharia premium. Consequentemente, os seus homólogos reciclados alcançam preços de mercado muito mais elevados do que os produtos reciclados padrão, como o PET ou o PE.
A viabilidade económica de uma operação de reciclagem depende inteiramente da qualidade do pellet final. Os preços da resina virgem estão sujeitos às flutuações do mercado petroquímico e aos gargalos da cadeia de abastecimento, mas permanecem consistentemente no nível superior dos custos do plástico. Pellets reciclados de alta qualidade, classificados com precisão e adequadamente desgaseificados podem muitas vezes ser vendidos por 70 a 85 por cento do custo do material virgem. Isto oferece uma proposta incrivelmente atraente para fabricantes que buscam reduzir despesas com matérias-primas.
No entanto, se o processo de reciclagem apresentar falhas, os pellets resultantes serão desclassificados para aplicações de enchimento de baixo valor, impactando gravemente as margens de lucro. A mistura dos dois polímeros distintos ou a secagem inadequada levará à hidrólise e à falha do lote. Ao investir em maquinário especializado com capacidade adequada de alimentação, desgaseificação e filtração, os recicladores podem produzir pellets de grau A que atendem aos rígidos requisitos de propriedade mecânica dos moldadores por injeção. Isso garante contratos de compra lucrativos e de longo prazo.
Olhando para a dinâmica atual da indústria, o impulso para os veículos elétricos alterou fundamentalmente o panorama da reciclagem. Os fabricantes automotivos estão reduzindo agressivamente os componentes para compensar baterias pesadas. Isso impulsiona uma demanda sem precedentes por materiais reciclados de alto desempenho em aplicações estruturais e sob o capô. Além disso, as futuras directivas da União Europeia sobre veículos em fim de vida exigem quotas rigorosas de conteúdo reciclado. Estas regulamentações transformam o que antes era um nicho de mercado numa corrida global de mercadorias. Instalações capazes de produzir poliamidas recicladas semelhantes a virgens estão vendo suas carteiras de pedidos preenchidas com trimestres de antecedência. As instalações de reciclagem que hoje se equipam com a maquinaria avançada necessária para processar sucata rígida estarão perfeitamente posicionadas para dominar este mercado em rápida expansão e com margens elevadas.
Dominar a reciclagem de plásticos de engenharia é um empreendimento tecnicamente exigente, mas altamente gratificante. Requer atenção meticulosa aos detalhes, começando com uma classificação precisa para evitar contaminação cruzada. Isto é seguido por uma rigorosa secagem dessecante para combater as propriedades higroscópicas inerentes. Mais importante ainda, o sucesso depende da escolha do equipamento de extrusão correto. Uma configuração de maquinário especializado feito sob medida para fundidos de baixa viscosidade, equipado com desgaseificação a vácuo robusta e filtração contínua, garante que os pellets finais mantenham uma resistência mecânica excepcional. Incentivamos os gerentes de instalações e investidores a explorar opções de maquinários avançados na Jwell para encontrar a configuração exata que corresponda às suas metas de matéria-prima e produção. Ao atualizar as suas instalações com a tecnologia adequada, você não só aumenta a rentabilidade operacional, mas também desempenha um papel crucial no apoio à sustentabilidade global e às metas da economia circular.
Geralmente, não. Como a Poliamida 66 funde a uma temperatura muito mais alta que a Poliamida 6, processá-las juntas sem compatibilizantes químicos especializados é altamente prejudicial. Se a temperatura da extrusora for ajustada para o ponto de fusão mais baixo, o material com ponto de fusão mais alto permanecerá como pedaços não derretidos, obstruindo imediatamente os filtros de fusão. Se a temperatura aumentar, o material de menor ponto de fusão degradar-se-á gravemente, queimará e perderá as suas propriedades mecânicas. A classificação precisa antes da extrusão é absolutamente essencial.
Uma linha de processamento de plástico rígido é projetada especificamente com alimentadores forçados ou sistemas crammer-hopper adequados para plásticos duros pesados, densos e triturados, como peças automotivas ou caixas eletrônicas. Em contraste, as linhas de filme normalmente exigem um compactador integrado ou cortador-compactador para densificar materiais leves e fofos, como sacos plásticos, antes que possam ser efetivamente capturados e transportados pela rosca da extrusora.
Idealmente, a sucata de náilon deve ser seca até um teor de umidade inferior a 0,15% e, de preferência, inferior a 0,1%. Como o náilon é altamente higroscópico, o excesso de umidade causará uma reação química conhecida como hidrólise dentro do cilindro da extrusora sob alta temperatura. Isso quebra rapidamente as cadeias de polímero, resultando em pellets quebradiços, uma enorme perda de resistência mecânica e forte formação de espuma na cabeça da matriz.
A configuração ideal para sucata rígida contaminada é uma configuração de extrusora de dois estágios. Deve ser equipado com desgaseificação a vácuo forte de zona dupla para remover a umidade retida e gases voláteis. Além disso, ele deve apresentar um design de parafuso especializado adaptado para fundidos de baixa viscosidade, um sistema contínuo de filtragem de fusão de pistão duplo para lidar com impurezas abrasivas sem interromper a produção e uma configuração de pelotização de resfriamento de água para gerenciar a natureza altamente fluida do náilon fundido.
A poliamida 66 possui uma estrutura molecular mais compacta e altamente cristalina e um ponto de fusão mais alto. Isto requer temperaturas de processamento em torno de 260°C a 280°C, o que aumenta o risco de degradação térmica se os tempos de residência não forem perfeitamente gerenciados na extrusora. Além disso, esta sucata provém frequentemente de peças automotivas fortemente reforçadas com fibras de vidro, o que causa desgaste abrasivo severo nas lâminas do triturador e nos parafusos da extrusora.
Os operadores devem usar um analisador de umidade de precisão ou uma balança halógena de umidade diretamente no chão de fábrica. Uma pequena amostra de flocos de náilon secos é aquecida e a perda de peso é medida para calcular a porcentagem exata de umidade. Confiar no toque ou na inspeção visual é completamente ineficaz para plásticos de engenharia higroscópicos.


