
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-02 Origem:alimentado


Você sabia que tentar reciclar policarbonato e acrilonitrila butadieno estireno usando exatamente os mesmos parâmetros operacionais inevitavelmente arruinará ambos os materiais? Embora frequentemente agrupados como valiosos termoplásticos de engenharia, esses polímeros rígidos possuem perfis térmicos e reológicos muito diferentes. Tratá-los de forma idêntica no chão de fábrica leva à grave degradação do material, ao comprometimento da integridade dos pellets e ao desgaste acelerado do seu equipamento de extrusão.
Neste guia completo, detalhamos as diferenças químicas e físicas precisas entre esses materiais. Mais importante ainda, você aprenderá como configurar o maquinário de sua instalação para processar ambos os polímeros de maneira lucrativa, garantindo que sua produção reciclada atenda às rigorosas demandas dos fabricantes industriais.
Olhando para o mercado mais amplo, os analistas da indústria projetam que a procura global por plásticos de engenharia reciclados aumentará significativamente ao longo da próxima década. Este crescimento é em grande parte impulsionado por iniciativas de redução de peso no setor automóvel e pelo impulso agressivo do setor eletrónico de consumo em direção a cadeias de abastecimento circulares. Mudanças regulatórias recentes em relação ao gerenciamento de resíduos eletrônicos forçaram os fabricantes a buscar resinas recicladas de alta qualidade com desempenho idêntico ao dos materiais virgens. Consequentemente, as instalações de reciclagem capazes de fornecer plásticos de engenharia reciclados de alta pureza e estruturalmente sólidos estão numa posição única para capturar uma quota de mercado significativa e obter preços mais elevados em relação aos plásticos de base padrão.
Para estabelecer uma operação de reciclagem tecnicamente sólida e altamente lucrativa, os gestores das instalações devem primeiro compreender as propriedades distintas dos materiais dos polímeros que entram nas suas linhas de classificação. Ambos os materiais discutidos aqui são termoplásticos de engenharia amorfos, mas suas estruturas moleculares determinam aplicações de uso final e metodologias de recuperação totalmente diferentes.
O que é acrilonitrila butadieno estireno?
Este material é um terpolímero versátil sintetizado a partir de três monômeros distintos. A acrilonitrila fornece resistência química, a fase de borracha de butadieno contribui com excepcional resistência ao impacto e o estireno garante rigidez estrutural juntamente com facilidade de processamento. Devido ao seu ponto de fusão relativamente mais baixo e excelente estabilidade dimensional, este polímero é predominantemente recuperado de produtos eletrônicos de consumo, caixas de eletrodomésticos, componentes internos de automóveis e sucata de impressão 3D.
O que é policarbonato?
Este é um plástico de alto desempenho caracterizado por seus robustos grupos carbonáticos. Exibe extraordinária resistência ao impacto, alta clareza óptica e notável deflexão de calor. Devido à sua estrutura molecular robusta, os fluxos de resíduos normalmente se originam de aplicações exigentes, como lentes de faróis automotivos, formulações de vidro à prova de balas, discos ópticos e gabinetes industriais para serviços pesados.
Um erro operacional comum em fábricas de reciclagem emergentes é tratar estes dois polímeros como plásticos rígidos intercambiáveis. Suas composições químicas necessitam de ambientes de processamento altamente distintos. Para esclarecer essas distinções, consulte os parâmetros operacionais descritos abaixo.
| Parâmetro de processamento | Policarbonato | Acrilonitrila Butadieno Estireno |
|---|---|---|
| Temperatura ideal de processamento | 260°C a 300°C | 200°C a 240°C |
| Viscosidade de fusão | Alto, exigindo torque robusto do motor | Médio, flui mais facilmente sob cisalhamento padrão |
| Sensibilidade à umidade | Risco extremo de hidrólise química | Risco moderado de marcas físicas |
| Requisito de pré-secagem | Obrigatório, deve estar abaixo de 0,02% de umidade | Altamente recomendado para pellets sem defeitos |
| Risco de degradação térmica | Degradação por cisalhamento mecânico em baixas temperaturas | Oxidação e queima em altas temperaturas |
A divergência mais crítica entre estes dois polímeros reside na sua reologia térmica. O policarbonato apresenta um alto peso molecular e uma viscosidade de fusão inerentemente alta. Para atingir características de fluxo adequadas sem induzir tensão de cisalhamento excessiva, o material deve ser processado em temperaturas elevadas. Se um operador tentar extrudá-lo em temperaturas mais baixas, o material viscoso cria um imenso atrito dentro do cilindro. Isto leva à degradação mecânica por cisalhamento, rompendo efetivamente as cadeias poliméricas e destruindo a resistência ao impacto do material.
Por outro lado, o terpolímero é altamente sensível à exposição térmica excessiva. A sua fase de borracha de butadieno é particularmente vulnerável à oxidação térmica. Imagine um operador operando acidentalmente este material a 280 graus Celsius. Em poucos minutos, o chão da instalação fica cheio de compostos orgânicos voláteis perigosos, e a cabeça da matriz cospe uma bagunça carbonizada, quebradiça e invendável.
Ambos os materiais absorvem a umidade da atmosfera, mas as consequências da extrusão do material reciclado úmido diferem significativamente em termos de severidade. O policarbonato é excepcionalmente higroscópico. Quando expostas à umidade ambiente, as moléculas de água penetram profundamente na matriz polimérica. Se o material úmido for introduzido em uma extrusora, a combinação de calor intenso e umidade retida desencadeia uma reação química destrutiva conhecida como hidrólise. Esta reação quebra as ligações éster dentro da cadeia, reduzindo drasticamente o peso molecular. Os pellets resultantes sofrerão fragilização catastrófica. Para evitar isso, a sucata bruta deve ser seca usando funis dessecantes antes do processamento.
Além disso, embora o terpolímero estirênico também absorva a umidade ambiente, a água normalmente não quebra suas ligações moleculares da mesma maneira destrutiva. Em vez disso, a umidade retida transforma-se em vapor de alta pressão durante a extrusão. Se não for ventilado de forma agressiva, esse vapor cria defeitos superficiais conhecidos como listras prateadas e vazios internos dentro dos pellets extrudados. Estes defeitos físicos diminuem gravemente o valor comercial da resina reciclada.
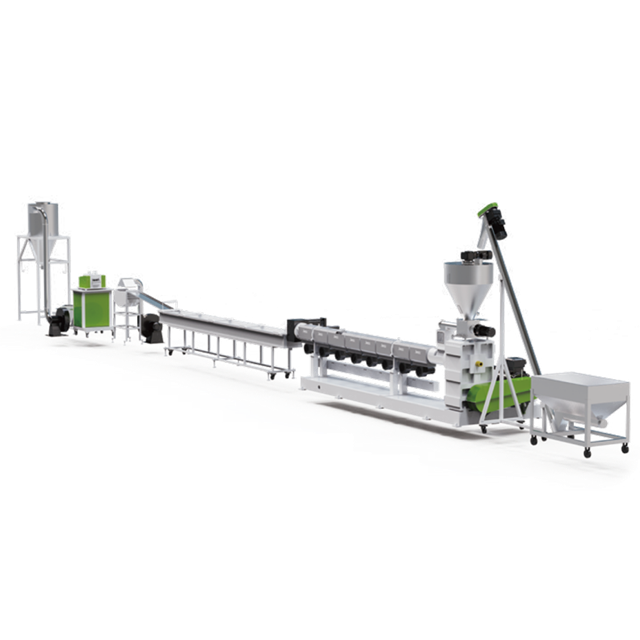
Na transição da ciência dos materiais para a execução operacional, o hardware utilizado determina o sucesso final da linha de reciclagem. Extrusoras padrão de baixo custo projetadas para plásticos básicos como polietileno ou polipropileno falham consistentemente quando executadas com resinas de engenharia de alta qualidade. Eles simplesmente não possuem o torque e a precisão térmica necessários.
O processamento desses materiais sensíveis requer geometrias de parafuso especializadas e zoneamento preciso de temperatura. Investir em uma máquina de pelotização de plástico ideal é essencial. Esse equipamento é projetado especificamente para gerenciar a alta viscosidade de fusão do policarbonato sem causar cisalhamento excessivo, ao mesmo tempo que mantém o controle térmico exato necessário para evitar a oxidação de resinas de baixa temperatura.
Especificamente, a relação comprimento/diâmetro do parafuso é uma métrica crítica aqui. Para plásticos de engenharia, uma proporção de perfil alongado de 32:1 a 36:1 é altamente recomendada. Este barril estendido permite uma fase de fusão gradual e controlada, proporcionando tempo de residência suficiente para distribuição uniforme de calor e desgaseificação eficaz. Além disso, como o plástico rígido reciclado pode ser altamente abrasivo, a rosca e o cilindro devem ser fabricados a partir de ligas bimetálicas tratadas para extrema resistência ao desgaste.
Ao atualizar uma instalação para lidar com plásticos de engenharia com margens elevadas, as decisões de aquisição devem basear-se em capacidades mecânicas específicas que abordem os desafios reológicos destes polímeros rígidos.
A escolha entre configurações de extrusão depende inteiramente da origem e pureza da sucata de entrada. Uma configuração de estágio único utiliza um cilindro contínuo para derreter, misturar e transportar o plástico. Esta configuração é altamente eficiente em termos energéticos e ideal para processar sucata pós-industrial limpa e bem classificada. Se sua instalação manuseia peças não contaminadas rejeitadas na fábrica, uma linha de pelotização de plástico rígido com design de estágio único oferece excelente rendimento, muitas vezes alcançando capacidades robustas e minimizando a exposição térmica do polímero.
Por outro lado, ao lidar com resíduos pós-consumo, como sucata eletrônica ou peças automotivas mistas, os níveis de impurezas e umidade são significativamente mais elevados. Aqui, uma configuração de duplo estágio torna-se obrigatória. Um sistema de pelotização dedicado para plástico rígido conecta duas extrusoras em série. A extrusora primária realiza a fusão inicial e a desgaseificação pesada em velocidades mais altas. O material fundido é então transferido para uma extrusora secundária maior e mais lenta, dedicada à filtração fina e à estabilização da pressão. Esta separação permite um processamento mais suave de materiais contaminados e evita a degradação de fases sensíveis de borracha.
A ventilação atmosférica padrão é totalmente insuficiente para plásticos de engenharia. As linhas de alto desempenho devem incorporar zonas robustas de desgaseificação com duplo vácuo. Para polímeros estirênicos, a extração a vácuo profundo é crítica para retirar monômeros voláteis e a liberação de gases de retardadores de chama comumente encontrados em resíduos eletrônicos. Para materiais higroscópicos, os sistemas de vácuo atuam como uma defesa secundária vital contra a umidade. As bombas de vácuo de anel líquido de alta capacidade garantem que os pellets finais sejam sólidos, densos e estruturalmente perfeitos.
Os plásticos rígidos pós-consumo contêm inevitavelmente fragmentos microscópicos de metal, etiquetas de papel ou polímeros estranhos não derretidos. À medida que o plástico fundido flui em direção à matriz, essas impurezas devem ser interceptadas sem interromper a produção. Trocadores de tela hidráulicos contínuos, muitas vezes utilizando projetos de pistão duplo, são uma necessidade absoluta. Ao contrário dos sistemas manuais que exigem a parada da máquina e causam flutuações térmicas, os trocadores contínuos permitem que os operadores substituam rapidamente as malhas de filtro entupidas. Para materiais de alta viscosidade, este sistema de filtragem deve ser excepcionalmente robusto para suportar contrapressão significativa sem vazamento.
Em ambientes de reciclagem do mundo real, estes dois polímeros raramente são encontrados em isolamento absoluto. Os fabricantes frequentemente os ligam para criar misturas específicas, combinando resistência ao calor superior com excelentes características de fluxo e resistência a baixas temperaturas.
A reciclagem dessas ligas apresenta um desafio termodinâmico único. A temperatura de processamento deve ser cuidadosamente calibrada para encontrar um ponto ideal preciso, normalmente oscilando em torno de 240 a 260 graus Celsius. Esta faixa exata é necessária para fundir completamente os domínios de alta temperatura dentro da liga sem desencadear a rápida degradação térmica dos domínios mais sensíveis.
Dominar isso requer equipamentos altamente sofisticados com avançados controladores de temperatura Proporcional-Integral-Derivativo. Como os ciclos térmicos repetidos podem causar a delaminação de fases distintas, os operadores frequentemente utilizam unidades de dosagem gravimétrica para introduzir compatibilizantes químicos diretamente no fluxo de fusão. Esses aditivos unem novamente as matrizes poliméricas, garantindo que a liga reciclada retenha a sinergia mecânica do material virgem.
Investir em máquinas de reciclagem especializadas representa um gasto de capital significativo. No entanto, o retorno do investimento é rapidamente obtido através da eficiência operacional e do valor de mercado premium do produto final. O processamento de plásticos com alto ponto de fusão consome muita energia. As modernas linhas de extrusão combatem isso utilizando faixas avançadas de aquecimento infravermelho e motores síncronos de ímã permanente. Estas tecnologias reduzem drasticamente a perda de calor ambiente e maximizam o fornecimento de torque, reduzindo significativamente o custo de energia por quilograma de resina reciclada.
As usinas de reciclagem raramente têm o luxo de dedicar uma única linha a apenas um tipo de plástico. Os operadores frequentemente mudam a produção de operações em alta temperatura para operações em temperaturas mais baixas. Sem protocolos rigorosos, esta transição resultará em grave contaminação cruzada e potencial falha do equipamento.
Ao fazer a transição de uma operação de 280 graus Celsius para uma operação de 220 graus Celsius, os operadores não podem simplesmente abaixar o termostato e alimentar o novo material. Técnicos experientes sabem que, à medida que o barril esfria, o plástico residual de alta temperatura congela nas hélices do parafuso como concreto. Quando o motor é acionado, esse plástico endurecido pode quebrar o parafuso ou quebrar em fragmentos microscópicos, manifestando-se como manchas pretas no lote subsequente. Para evitar isso, um composto de purga de transição dedicado deve passar pelo barril enquanto ele ainda está em temperaturas máximas. Somente depois que o material de alta viscosidade for completamente removido do sistema a temperatura deverá ser gradualmente reduzida para o próximo ciclo de produção.
Além disso, os plásticos rígidos que contêm fibras de vidro ou retardadores de chama são altamente abrasivos. Com o tempo, isso desgasta as hélices do parafuso, reduzindo a eficiência do bombeamento e causando taxas de cisalhamento inconsistentes. Os operadores devem estabelecer um cronograma rigoroso de manutenção preventiva, puxando o parafuso regularmente para inspeção física. Para preservar o revenido metalúrgico do aço, o plástico carbonizado deve ser removido com escovas de latão ou fornos de limpeza de leito fluidizado, nunca maçaricos abertos.
Embora o policarbonato e o acrilonitrila butadieno estireno sejam plásticos de engenharia altamente valiosos, seus requisitos de reciclagem são fundamentalmente distintos. Desde variações extremas nos pontos de fusão até diferentes sensibilidades à umidade atmosférica, tratá-los como materiais idênticos é um erro operacional caro. A tentativa de processar esses polímeros sensíveis com extrusoras padrão de baixo nível resultará inevitavelmente em resina degradada e de baixo valor.
Ao investir em tecnologia de extrusão especializada equipada com zoneamento térmico preciso, filtragem dinâmica e desgaseificação agressiva, as instalações de reciclagem podem evitar totalmente a degradação do material. Atualizar suas instalações com o maquinário certo não apenas agiliza as operações, mas também garante a produção de pellets premium de nível industrial. Se você deseja elevar sua linha de reciclagem, é altamente recomendável explorar as soluções avançadas oferecidas pela JWELL Recycling. Desde sistemas de estágio único para sucata industrial limpa até configurações robustas de estágio duplo para resíduos eletrônicos complexos, combinar seu fluxo de material específico com o equipamento correto é a chave definitiva para a lucratividade.
Sim, é mecanicamente possível processar ambos os materiais no mesmo equipamento, desde que o sistema seja projetado com zonas de controle de temperatura altamente personalizáveis, uma geometria de parafuso versátil e capacidades robustas de desgaseificação de vácuo duplo. Contudo, os operadores devem implementar protocolos de purga rigorosos. Deixar de limpar completamente o cano usando compostos especializados durante uma troca de material resultará em parafusos congelados ou material gravemente queimado.
A fragilidade do policarbonato reciclado é quase sempre causada pela pré-secagem inadequada antes da extrusão. O material absorve a umidade diretamente do ar ambiente. Se essa umidade estiver presente quando o plástico atinge o alto calor do barril, ocorre hidrólise, rompendo as cadeias poliméricas e destruindo sua resistência ao impacto. A pré-secagem agressiva em um funil dessecante é absolutamente obrigatória.
Uma configuração de estágio único utiliza um cilindro extrusor contínuo e é mais adequada para sucata industrial limpa, seca e bem classificada, proporcionando fusão eficiente com uso mínimo de energia. Uma configuração de estágio duplo usa duas extrusoras separadas conectadas em série. O primeiro trata da fusão e da filtração grossa, enquanto o segundo se concentra na desgaseificação profunda e na filtração fina. A configuração de duplo estágio é essencial para resíduos pós-consumo mais sujos.
Sim, submeter o acrilonitrila butadieno estireno a altas temperaturas de extrusão pode fazer com que o material libere compostos orgânicos voláteis, incluindo vapores de estireno e butadieno. Estas emissões representam um risco respiratório e criarão vazios dentro dos pellets de plástico se não forem removidas. É imperativo utilizar equipamentos com bombas de vácuo de anel líquido de alta capacidade para extrair esses gases com segurança durante o processamento.
A identificação precisa é crucial antes de alimentar o material na extrusora. Embora os testes de laboratório forneçam resultados mais precisos, os operadores podem realizar um teste rápido de queimadura no chão. O polímero estirênico queima com uma chama amarela, produz fumaça preta e emite um odor adocicado distinto. O policarbonato, entretanto, costuma ser autoextinguível, produz um leve cheiro fenólico e carboniza em vez de pinga. Para operações em larga escala, sistemas automatizados de classificação por infravermelho próximo são altamente recomendados para separar esses fluxos de forma eficiente.
Se estes dois polímeros forem misturados e extrusados sem compatibilizantes químicos adequados, o material resultante sofrerá severa separação de fases. Por serem em grande parte imiscíveis, não se misturam a nível molecular. As peças moldadas finais apresentarão fraca adesão intercamadas, levando a um fenômeno conhecido como delaminação, onde o plástico literalmente se desprende em camadas. Além disso, a resistência geral ao impacto e as propriedades de tração irão despencar, tornando os pellets inúteis para aplicações de engenharia de alto desempenho.


