
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-10 Origem:alimentado


Você está lutando contra a qualidade inconsistente do plástico reciclado? Os gestores de instalações enfrentam imensa pressão para integrar plásticos reciclados nas linhas de produção sem comprometer a integridade do produto. Este gargalo operacional suscita um debate diário no chão de fábrica. Você deve alimentar resíduos plásticos crus e triturados diretamente em suas máquinas de moldagem? Ou é absolutamente necessário processar ainda mais essa sucata em pellets uniformes?
Análises recentes do mercado revelam uma mudança radical no setor global de plásticos. O endurecimento das regulamentações ambientais e os mandatos agressivos de sustentabilidade corporativa mudaram fundamentalmente as estratégias de fornecimento de materiais. As marcas rejeitam o simples downcycling. Em vez disso, exigem resinas recicladas de alta qualidade, capazes de substituir diretamente os polímeros virgens. Consequentemente, a sucata bruta e não processada está rapidamente a perder a sua viabilidade para a produção de alto nível. As instalações de reciclagem devem avaliar criticamente a sua produção de materiais para se manterem competitivas e rentáveis.
Neste guia focado em engenharia, detalhamos as diferenças mecânicas e comerciais exatas entre o plástico reciclado e os pellets reciclados. Exploraremos seus comportamentos exclusivos de materiais, avaliaremos os prós e os contras operacionais e demonstraremos como a atualização de seu maquinário de processamento eleva fundamentalmente um negócio de reciclagem.
Para compreender totalmente as principais diferenças nos materiais reciclados, devemos primeiro examinar o plástico reciclado. A moagem representa a fase preliminar da reciclagem mecânica. É a produção bruta e não processada gerada diretamente a partir de equipamentos de redução de tamanho.
A criação de material reciclado depende de força mecânica bruta. As instalações industriais coletam sucata, peças moldadas defeituosas, rotores ou resíduos pós-consumo. Os operadores alimentam esse material diretamente em um granulador ou triturador industrial. Lâminas rotativas de alta velocidade cortam o plástico rígido em pedaços menores. Nesta etapa específica, o material não sofre processamento térmico, desgaseificação a vácuo ou alteração química. Seu tamanho físico é simplesmente reduzido para facilitar o armazenamento.
Como o material reciclado é gerado através de cisalhamento mecânico violento, suas características físicas permanecem totalmente inconsistentes. A saída normalmente consiste em flocos irregulares, fragmentos pontiagudos e pedaços grossos. Os tamanhos das partículas variam dramaticamente, mesmo dentro de um único lote. O processo de britagem também gera um grande volume de finos, que são partículas microscópicas de poeira plástica. Esses finos, combinados com a geometria angular dos flocos, resultam em um material com densidade aparente altamente imprevisível.
A alimentação de material reciclado diretamente nas linhas de fabricação apresenta vantagens distintas e limitações severas. Os gerentes de fábrica devem avaliar objetivamente esses fatores antes de carregar suas moegas.
Prós: A principal vantagem é o baixo custo de processamento imediato. A moagem requer um mínimo de maquinaria, normalmente apenas um britador, e consome muito menos energia, uma vez que ignora uma fase secundária de fusão. Isso permite que os fabricantes reutilizem rapidamente sucata pós-industrial limpa internamente com atraso mínimo.
Contras: As desvantagens muitas vezes prejudicam os ambientes de fabricação de alta precisão. A densidade aparente inconsistente leva a uma baixa fluidez nas tremonhas de moldagem por injeção, causando um bloqueio frustrante conhecido como ponte. Tamanhos irregulares desencadeiam perfis de fusão irregulares. Os pedaços menores de poeira queimam e se degradam muito antes dos pedaços maiores derreterem completamente. A moagem proveniente de fontes pós-consumo também apresenta um risco notoriamente alto de contaminação oculta, que pode danificar instantaneamente uma rosca da extrusora e arruinar a produção.
Os pellets de plástico reciclado representam um nível significativamente mais elevado de matéria-prima. Eles são o resultado direto da submissão do material reciclado bruto a um processo abrangente de refinamento termomecânico.
A fabricação desses pellets requer a alimentação de material reciclado bruto e inconsistente em uma máquina de pelotização de plástico altamente projetada . Dentro do cilindro da extrusora, os flocos irregulares são submetidos a perfis de calor controlados e fricção de cisalhamento mecânico até atingirem um estado fundido homogêneo. À medida que o polímero derrete, as zonas de desgaseificação a vácuo extraem ativamente o ar e a umidade retidos. O plástico fundido é então forçado através de telas de filtração microscópicas para remover contaminantes não derretidos antes de ser cortado na face da matriz em esferas uniformes.
A principal distinção física de um pellet reciclado é a sua geometria padronizada. Essa uniformidade é um requisito crítico de engenharia para a fabricação automatizada moderna. Pelotas uniformes possuem uma densidade aparente previsível e estável. Quando alimentados em uma máquina de moldagem por injeção, eles fluem suavemente sem formar pontes. Essa padronização imita o comportamento exato dos plásticos virgens, garantindo temperaturas de fusão previsíveis, pressão estável do cilindro e volumes de produção contínuos.
O processo de extrusão atualiza fundamentalmente a sucata bruta. A fusão e a filtragem do plástico removem impurezas residuais e partículas infusíveis que a trituração mecânica não consegue eliminar. A fase de desgaseificação evita a formação de vazios internos ou bolhas na estrutura molecular. Portanto, os pellets reciclados resultantes são classificados como prontos para molde. Eles podem ser utilizados em aplicações de alta qualidade e estruturalmente exigentes, sem o medo constante de falhas catastróficas do produto.
Para tomar uma decisão informada em relação ao uso de materiais e ao investimento em máquinas, os fabricantes devem analisar as diferenças entre esses dois materiais em métricas operacionais críticas.
| Característica | de pelotas recicladas | moídas de plástico |
|---|---|---|
| Forma e tamanho | Flocos irregulares, cacos afiados, poeira pesada | Grânulos cilíndricos, esféricos ou lenticulares uniformes |
| Densidade aparente | Altamente variável, propenso a pontes | Consistente e previsível, excelente fluidez |
| Consistência de fusão | Fusão irregular, alto risco de finos queimados | Fusão sincronizada, pressão de fusão estável |
| Nível de Pureza | Alto risco de contaminação por metal, sujeira e papel | Extremamente puro devido à filtração hidráulica por fusão |
| Valor de mercado | Baixo, o comprador assume riscos de processamento | Preço premium, funciona como substituto virgem |
Imagine um funil padrão alimentando uma extrusora. A geometria errática do material reciclado grosso cria um atrito enorme. Flocos angulares se interligam como peças de um quebra-cabeça, interrompendo o fluxo contínuo de material na garganta de alimentação. Esta alimentação errática desencadeia flutuações severas na pressão de fusão. Por outro lado, os pellets extrudados por máquina apresentam superfícies lisas e dimensões uniformes. Eles fluem perfeitamente através de tubulações, silos e sistemas de dosagem automatizados. O fluxo contínuo é absolutamente essencial para manter tolerâncias dimensionais rigorosas em produtos acabados.
A reciclagem bruta frequentemente contém contaminantes como etiquetas de papel, resíduos de adesivos, folhas de alumínio ou polímeros incompatíveis. Se alimentadas diretamente em uma máquina de moldagem, essas impurezas causam defeitos cosméticos imediatos e fraquezas estruturais. Atualizar suas instalações com uma linha robusta de pelotização de plástico atenua totalmente isso. Os trocadores de tela hidráulicos avançados capturam detritos microscópicos enquanto o plástico está no estado líquido, garantindo que o pellet final permaneça excepcionalmente puro.
Quando o plástico entra em uma extrusora, ele deve derreter uniformemente para formar um polímero fundido homogêneo. Os tamanhos de partículas extremamente variados do material reciclado perturbam esse delicado equilíbrio térmico. Partículas microscópicas de poeira derretem rapidamente e queimam, causando degradação do polímero e manchas coloridas. Pedaços grandes podem permanecer parcialmente não derretidos. Pelotas uniformes absorvem o calor uniformemente, derretendo em uma taxa sincronizada. Esta estabilidade de processamento evita pontos fracos e garante um maior rendimento de produtos acabados aceitáveis.
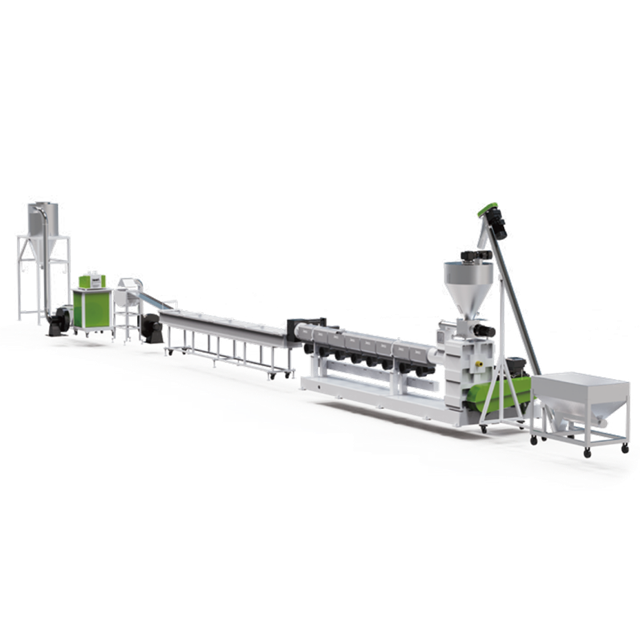
A compreensão da transformação mecânica de sucata em pellet esclarece exatamente por que o produto final tem melhor desempenho. Todo o processo depende de uma sequência de etapas altamente projetadas.
A transformação começa com a introdução material. O material reciclado pesado e rígido normalmente é alimentado por meio de um funil gravimétrico. No entanto, materiais leves, como filmes plásticos triturados ou sacos de tecido, podem ser colocados em uma tremonha padrão. Nestes casos, o maquinário utiliza um cortador compactador integrado. As lâminas rotativas de alta velocidade geram fricção para aquecer e densificar suavemente o material fofo antes que a força centrífuga o empurre para dentro da rosca da extrusora, garantindo uma taxa de alimentação altamente estável.
Dentro do cilindro da extrusora, o plástico é transportado por um parafuso giratório usinado com precisão. Faixas de aquecimento externas e fricção de cisalhamento mecânico interno derretem gradualmente o plástico. À medida que o polímero transita para um estado fundido, ele passa por zonas especializadas de desgaseificação a vácuo. Bombas poderosas extraem ar preso, vapor úmido e compostos orgânicos voláteis. A falha na remoção da umidade resulta em listras prateadas, conhecidas como espalhamento, e vazios estruturais no produto final.
Antes que o plástico derretido saia da máquina, ele deve ser completamente purificado. O material líquido é forçado através de um trocador de tela hidráulico contínuo. As malhas de arame finas retêm contaminantes não derretidos, como sujeira ou vestígios de alumínio. Máquinas avançadas permitem trocas automáticas de tela sem interromper a produção, mantendo alto rendimento.
Na fase final, o fundido purificado é empurrado através de uma matriz especializada. A pelotização com anel de água corta o plástico diretamente na face da matriz e, ao mesmo tempo, resfria-o com um anel de água. Alternativamente, a pelotização de fios extrusa longos fios de espaguete através de um banho de água de resfriamento antes que um cortador rotativo os corte em cilindros uniformes. Os pellets resfriados são então secos e embalados.
Selecionar o equipamento de processamento apropriado é a decisão mais crítica que um gerente de instalação toma. As propriedades físicas dos seus resíduos plásticos determinam os requisitos arquitetônicos exatos do seu maquinário. Escolhas vagas de equipamentos levam a gargalos na produção.
Plásticos duros, como garrafas de HDPE pós-consumo, tubos de PP e invólucros eletrônicos de ABS, possuem alta densidade aparente. Para instalações que processam esses materiais duros específicos, investir em uma linha de pelotização de plástico rígido dedicada garante o manuseio ideal do material. Esses sistemas apresentam geometrias de parafuso especializadas com relações comprimento/diâmetro normalmente projetadas entre 30:1 e 36:1. Esta geometria específica aplica forças de cisalhamento precisas, derretendo flocos densos de forma eficiente, sem induzir tensão térmica excessiva. Os equipamentos desta classe alcançam rotineiramente rendimentos estáveis que variam de 300 kg/h a mais de 1.000 kg/h. Se os flocos rígidos contiverem altos níveis de umidade ou tintas de impressão pesadas, um sistema de extrusão de dois estágios é obrigatório para fornecer filtração secundária e desgaseificação agressiva a vácuo.
Os plásticos flexíveis, incluindo filmes de embalagem LDPE, cobertura vegetal agrícola e sacos de tecido PP, possuem uma densidade aparente extremamente baixa. Alimentar esta penugem leve diretamente em um funil de extrusora padrão garante pontes e oscilações. Para resolver isso, os engenheiros utilizam sistemas equipados com um compactador de corte. Esta unidade integrada atua como um grande silo vertical com lâminas rotativas de alta velocidade. A fricção densifica a penugem de plástico até um estado mais pesado antes de forçá-la diretamente na rosca da extrusora.
A justificativa financeira para atualizar uma instalação de reciclagem de uma simples operação de moagem para uma planta de pelotização completa depende da análise tanto do aumento imediato do valor do material quanto da economia operacional a longo prazo.
O benefício financeiro mais imediato da produção de pellets reciclados é o aumento substancial do valor de revenda no mercado. Os compradores de material reciclado bruto assumem os riscos inerentes ao processamento de materiais irregulares, incluindo possíveis danos ao equipamento. Ao assumir você mesmo o processo de extrusão, você absorve esse risco e entrega um produto premium pronto para molde. Os pellets reciclados têm um preço de mercado muito mais alto porque oferecem índices de fluxo de fusão previsíveis e densidade aparente uniforme. Isto amplia as margens de lucro e acelera o retorno do investimento em máquinas.
Para os fabricantes que utilizam internamente sua própria sucata, a atualização para pellets reduz drasticamente os custos operacionais ocultos. Quando o material moído empoeirado entra em uma máquina de moldagem, os finos derretem rapidamente e queimam na rosca da extrusora, resultando em pontos pretos e altas taxas de defeitos. A alimentação inconsistente causa desgaste excessivo nas hélices do parafuso. Ao utilizar pellets uniformes, os fabricantes obtêm um fluxo de material mais suave, drasticamente menos atolamentos de máquinas, redução do tempo de inatividade para manutenção e uma taxa de rejeição de produto significativamente menor.
Os quadros regulamentares globais impulsionam fortemente a procura de produção sustentável. As principais marcas comprometem-se cada vez mais a utilizar percentagens específicas de conteúdo reciclado pós-consumo. Alcançar essas métricas de dosagem precisas é quase impossível com o material reciclado bruto devido à sua densidade aparente imprevisível. Pellets reciclados de alta qualidade permitem que os fabricantes dosem com precisão o conteúdo reciclado juntamente com materiais virgens, permitindo-lhes certificar seus produtos com segurança.
Determinar se deve utilizar material reciclado bruto ou investir em pellets processados depende inteiramente dos requisitos mecânicos do seu produto final e da sua posição na cadeia de fornecimento.
O uso de plástico reciclado é uma estratégia viável para a produção de produtos de baixo nível, de paredes espessas ou não estruturais. Se a sua instalação fabrica madeira plástica espessa, paletes de transporte pesados, tubos de drenagem subterrânea ou componentes estruturais internos ocultos da visão do consumidor, as imperfeições estéticas são em grande parte irrelevantes. Nessas aplicações específicas, a adesão ao material reciclado evita os custos de energia associados à fusão secundária.
Por outro lado, se a sua operação visa bens de consumo de alto nível, embalagens de paredes finas, componentes internos automotivos ou caixas de dispositivos médicos, a transição para a tecnologia de pelotização é uma atualização estratégica obrigatória. Essas aplicações exigem tolerâncias dimensionais rigorosas, estética superficial impecável e integridade estrutural absoluta. Para as empresas de reciclagem comercial que pretendem crescer, investir em tecnologia de extrusão é o único caminho fiável para a transição de um fornecedor de sucata de baixo nível para um fornecedor vital de matérias-primas premium.
Embora a utilização de material reciclado bruto sirva como um primeiro passo funcional para a reciclagem básica, os pellets reciclados continuam, sem dúvida, a ser o padrão ouro para a fabricação de plástico de alta qualidade. A natureza errática dos flocos triturados simplesmente não pode competir com o desempenho previsível e virgem dos pellets padronizados.
Em última análise, a lacuna entre a sucata de baixo valor e um produto premium e altamente procurado é totalmente preenchida com a implementação do maquinário certo. A atualização do seu equipamento de processamento melhora a consistência do material e aumenta significativamente as margens de lucro operacionais. Se sua instalação estiver pronta para maximizar o valor de seus resíduos plásticos, avalie seus fluxos de materiais hoje e explore soluções de extrusão de alto desempenho na Jwell para encontrar o maquinário exato que atenda às suas metas de produção.
Sim, mas esta prática é geralmente limitada a pequenas percentagens, normalmente entre 10% e 20% da mistura total do material. Como o material reciclado bruto e os pellets virgens têm densidades aparentes e formatos muito diferentes, eles tendem a se separar dentro do depósito de material. Esta separação leva a uma fusão inconsistente e a possíveis bloqueios na garganta de alimentação. Ao atualizar sua sucata bruta por meio de uma linha de extrusão dedicada, os pellets reciclados resultantes corresponderão ao perfil físico do material virgem, permitindo utilizar com segurança proporções de mistura muito mais altas.
Sim, existem diferenças mecânicas significativas. Uma linha projetada para plásticos rígidos apresenta geometrias de rosca especializadas e mecanismos robustos de alimentação forçada projetados especificamente para lidar com flocos duros e triturados, como tubos de PP ou garrafas de PE. Esses sistemas são otimizados para aplicar a quantidade correta de força de cisalhamento para fundir materiais densos com eficiência. Em contraste, os peletizadores padrão ou aqueles equipados com compactadores de corte são projetados para lidar com materiais leves e flexíveis, como filmes, que requerem densificação antes da extrusão.
Cada vez que um polímero é submetido a um ciclo térmico, as suas cadeias moleculares sofrem um ligeiro grau de degradação, o que pode impactar marginalmente a sua resistência mecânica. No entanto, as modernas máquinas de extrusão são projetadas para mitigar esta história térmica. Os sistemas avançados utilizam perfis de aquecimento suaves, designs de parafusos otimizados que reduzem o atrito desnecessário e unidades de desgaseificação a vácuo altamente eficientes. Estas salvaguardas tecnológicas minimizam a degradação térmica, garantindo que os pellets retêm propriedades físicas incrivelmente próximas da qualidade virgem.
As despesas de capital com máquinas de reciclagem comercial variam amplamente com base em vários parâmetros técnicos. Os custos são ditados principalmente pela capacidade de produção necessária, pelo nível de automação, pela complexidade do sistema de filtração por fusão e se o material requer uma configuração de extrusão de estágio único ou de estágio duplo. Embora o investimento inicial seja substancial, o ROI é normalmente acelerado devido ao alto valor de mercado dos pellets reciclados acabados e prontos para o molde, em comparação com a sucata bruta.
Os plásticos flexíveis, devido à sua baixa densidade aparente e tendência a flutuar, são altamente problemáticos para extrusoras alimentadas por gravidade padrão. O método de engenharia mais eficiente para processar esses materiais é utilizar uma linha de extrusão equipada com um cortador compactador integrado. Este componente utiliza lâminas rotativas para gerar calor friccional, que simultaneamente corta, seca e densifica o filme leve para um estado mais pesado. O compactador então força esse material densificado diretamente na rosca da extrusora, garantindo uma alimentação estável e evitando que o maquinário suba.
O prazo de retorno do investimento varia de acordo com a escala operacional e os preços locais das commodities, mas uma instalação bem otimizada normalmente obtém o ROI total dentro de 12 a 24 meses. Este rápido retorno é impulsionado pelo enorme delta de preços entre a venda de sucata crua e contaminada versus a venda de pellets premium, filtrados e prontos para molde, diretamente para fabricantes de alta qualidade.
A umidade é altamente prejudicial ao processo de extrusão. Se o material moído úmido entrar no barril, a água se vaporizará instantaneamente em vapor sob alta temperatura. Isto cria uma forte formação de espuma, enfraquece as ligações moleculares do polímero e provoca marcas de expansão no produto final. Para combater isso, as linhas de pelotização profissionais contam com zonas agressivas de desgaseificação a vácuo construídas diretamente no cilindro da extrusora para extrair toda a umidade antes que o plástico atinja a face da matriz.


