
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-05 Origem:alimentado


A incompatibilidade de materiais mata a produtividade no chão de fábrica. Se você deseja manter um alto rendimento e qualidade premium de pellets, escolher a máquina de pelotização de plástico certa não é negociável. O peletizador de fio plástico continua sendo um carro-chefe da indústria devido à sua versatilidade e economia. Mas o seu sucesso depende inteiramente de um factor crucial: a compatibilidade dos materiais.
A pelotização de fios empurra o plástico derretido através de uma matriz para formar fios contínuos semelhantes a espaguete. Esses fios são então puxados sob tensão mecânica através de um banho de resfriamento. Se a resistência à fusão do seu material falhar aqui, a produção será interrompida. Imagine a realidade de uma linha mal combinada. Os fios cedem, esticam e quebram na água antes mesmo de chegarem ao cortador. Os operadores ficam lutando para reenfiar manualmente a linha enquanto o tempo de inatividade dispara e o material de sucata se acumula. Este guia detalha exatamente quais plásticos são compatíveis, quais perfis apresentam dores de cabeça operacionais e como configurar sua instalação para obter o máximo retorno do investimento.
Principais conclusões
Para avaliar se um polímero específico se adapta à sua linha de produção, primeiro você deve compreender a mecânica subjacente do processo de filamento. É uma operação altamente sequencial. A consistência em cada etapa é obrigatória.
O processo segue um caminho linear projetado para transformar o polímero fundido em pelotas cilíndricas sólidas e uniformes. Pense na cabeça de roscar como o coração da operação. O plástico é derretido, homogeneizado na extrusora e forçado através desta matriz especializada. A matriz apresenta vários furos capilares usinados com precisão que extrusam o plástico fundido em fios contínuos.
Imediatamente após sair da matriz, esses fios são puxados para uma calha de resfriamento de água. A água circulante reduz rapidamente a temperatura do polímero. Isso solidifica primeiro a camada externa e, eventualmente, o núcleo. Depois de resfriados adequadamente, os fios passam por uma faca de ar. Este sistema de vácuo ou sopro de alta velocidade remove agressivamente a umidade residual da superfície. Finalmente, os fios secos são puxados para dentro da unidade peletizadora. Um cilindro de corte giratório os corta contra uma faca fixa, cortando os fios contínuos em pelotas organizadas.
Para instalações industriais de reciclagem e manipulação, este método continua sendo um padrão da indústria devido à sua transparência operacional. Em comparação com sistemas de pelotização subaquáticos complexos e totalmente fechados, os cordões exigem um investimento de capital inicial significativamente menor. Além disso, a natureza aberta do banho-maria permite que os operadores monitorem visualmente os fios em tempo real. A solução de problemas torna-se altamente intuitiva. A manutenção é igualmente simples, uma vez que os rotores de corte e as facas podem ser trocados com tempo de inatividade mínimo.
Nem todos os polímeros se comportam de forma idêntica sob calor e pressão. O sucesso da sua operação depende muito das propriedades físicas do plástico que está sendo processado. Compreender essas características ajuda os engenheiros a evitar congestionamentos catastróficos na linha.
A resistência à fusão é inegavelmente o parâmetro mais crítico. Refere-se à capacidade do polímero de suportar forças extensionais enquanto está em estado fundido. À medida que os fios saem da cabeça de roscar, eles são puxados através do banho-maria pelos rolos de alimentação da cortadora. Eles suportam tensão mecânica contínua. Se o plástico tiver baixa resistência à fusão ou um índice de fluidez excessivamente alto, os fios irão esticar e ficar mais finos. Eventualmente, eles caem na água. A quebra frequente do fio destrói o rendimento e leva a geometrias inconsistentes dos pellets.
A dureza física do polímero no exato momento em que atinge o rotor de corte determina a qualidade do cisalhamento. Os materiais rígidos geralmente apresentam um desempenho excepcionalmente bom. Em contraste, os plásticos excessivamente frágeis representam um desafio distinto. Se um material for resfriado até o ponto de extrema fragilidade, o impacto em alta velocidade do rotor de corte faz com que os fios se quebrem em vez de cortá-los de maneira limpa. Essa quebra gera excesso de poeira e microplásticos, que obstruem gravemente os sistemas de transporte pneumático a jusante.
Polímeros com baixas temperaturas de transição vítrea geralmente apresentam pegajosidade superficial persistente, mesmo após passarem por um banho de resfriamento padrão. Se os fios permanecerem pegajosos ao entrarem na câmara de corte, eles estarão propensos à aglomeração. Eles se aglomeram ou aderem agressivamente aos rolos de alimentação. Isso emperra o maquinário e representa um grave risco de danos mecânicos. O gerenciamento térmico adequado é uma necessidade absoluta aqui.
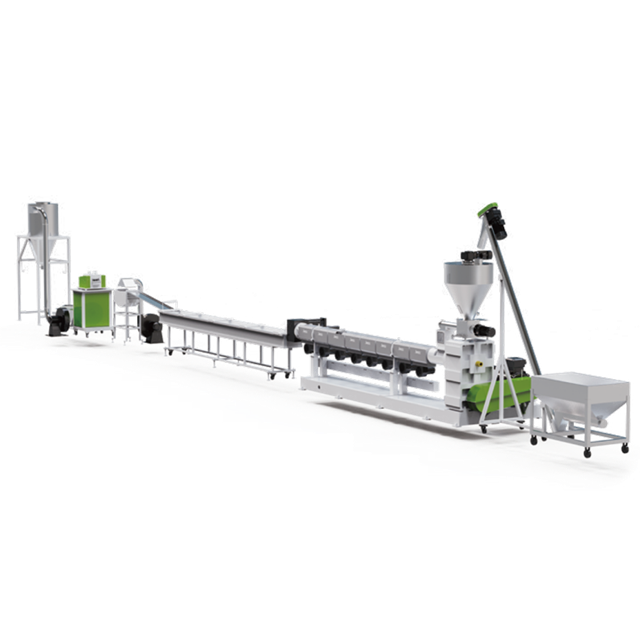
Ao avaliar matérias-primas para suas instalações, certas famílias de polímeros alinham-se naturalmente com os requisitos mecânicos da pelotização de fios. Esses materiais constituem a espinha dorsal da indústria de reciclagem.
As poliolefinas são indiscutivelmente os pesos pesados do setor global de reciclagem. Polietileno de alta densidade e polipropileno apresentam resistência de fusão robusta e excelente estabilidade térmica. Ao processar recipientes rígidos pós-consumo ou sucata industrial, esses materiais formam fios espessos e estáveis. Eles suportam facilmente a tensão do banho de resfriamento. O Polietileno de Baixa Densidade também pode ser processado de forma eficaz, desde que a temperatura de fusão da extrusora seja cuidadosamente regulada para evitar que os fios se tornem muito fluidos.
Plásticos de engenharia, como acrilonitrila butadieno estireno, policarbonato e poliestireno, transitam de forma limpa e rápida de um estado fundido para um sólido altamente rígido. Como solidificam com integridade estrutural distinta, permitem que o rotor de corte execute um cisalhamento limpo e preciso. Para essas aplicações, investir em uma é altamente recomendável Essas linhas avançadas utilizam parafusos com alta relação comprimento/diâmetro, geralmente 32:1 ou 36:1, juntamente com zonas robustas de desgaseificação a vácuo. Essa dinâmica resulta em pellets cilíndricos premium e livres de poeira, procurados pelos moldadores por injeção. linha especializada de pelotização de plástico rígido .
Polímeros de alto desempenho como Polietileno Tereftalato e Poliamidas requerem condições de processamento rigorosas devido à sua forte tendência de absorver umidade. No entanto, uma vez devidamente cristalizados, secos e extrusados, possuem excelente resistência à fusão. Os peletizadores de fio lidam lindamente com a rápida cristalização desses materiais. O segredo para processá-los está em manter uma temperatura do banho-maria altamente controlada e ligeiramente mais quente. Isso garante que o núcleo do fio se solidifique sem induzir o temido efeito de estilhaçamento no cortador.
Atualmente, o cenário industrial está a mudar rapidamente para mandatos de economia circular. As instalações de manipulação estão processando volumes dramaticamente maiores de materiais reciclados pós-consumo e bioplásticos como o ácido polilático. Esta tendência da indústria exige maior versatilidade dos equipamentos de processamento. Os bioplásticos geralmente apresentam pontos de fusão mais baixos e são altamente sensíveis à tensão de cisalhamento. Os operadores devem utilizar designs de parafusos especializados e de baixo cisalhamento e frequentemente empregar banhos de água gelada para garantir que os fios se solidifiquem com rapidez suficiente para evitar acúmulos pegajosos.
As instalações de composição frequentemente aprimoram as resinas básicas com vários aditivos para melhorar drasticamente as propriedades mecânicas ou reduzir custos volumétricos. A pelotização de fios é amplamente considerada o método superior para esses compostos especializados.
A combinação de plásticos com fibras de vidro aumenta significativamente a resistência à tração do produto final. O processo de pelotização do fio brilha nesta aplicação. O desenho linear dos fios através do banho-maria ajuda fisicamente a alinhar as fibras de vidro paralelamente à direção do fio. Este alinhamento otimiza as propriedades mecânicas do pellet resultante. No entanto, as fibras de vidro são altamente abrasivas e irão mastigar rapidamente os componentes padrão do equipamento.
A adição de cargas minerais como talco ou carbonato de cálcio altera fundamentalmente a dinâmica térmica do polímero fundido. Polímeros altamente preenchidos exibem maior condutividade térmica. Eles liberam calor e solidificam muito mais rápido no banho-maria do que os plásticos não preenchidos. Embora esse resfriamento rápido permita velocidades de linha agressivamente mais altas, o conteúdo excessivo de carga dilui a matriz polimérica. Isso reduz a resistência ao derretimento e torna os fios propensos a quebrar. Os operadores devem equilibrar cuidadosamente a proporção de enchimento em relação à velocidade de saída da extrusora.
Especificamente, ao processar materiais abrasivos, as lâminas de corte de aço padrão ficarão cegas em questão de horas. Para manter padrões de produção rigorosos, a infraestrutura de corte deve ser atualizada. Os rotores de corte e as facas fixas devem ser fabricados com materiais avançados e resistentes ao desgaste, como o carboneto de tungstênio. Além disso, os rolos guia do fio devem ser revestidos com poliuretano resistente à abrasão para evitar sulcos profundos ao longo do tempo.
Embora altamente versátil, o método do fio não é uma solução universal. Certos perfis de materiais apresentam obstáculos operacionais significativos que causarão gargalos em toda a sua instalação se forem ignorados.
Materiais reciclados altamente degradados, como embalagens flexíveis mistas pós-consumo, muitas vezes sofrem grave degradação da cadeia polimérica. Isto resulta em uma resistência de fusão excepcionalmente baixa. Quando extrudados, eles não possuem a espinha dorsal estrutural para sobreviver à tensão de tração. Eles estalam continuamente. Para esses materiais fracos, um peletizador de matriz com anel de água é uma alternativa muito superior. Ele corta o polímero diretamente na face da matriz antes que o material tenha a chance de ceder.
Os elastômeros termoplásticos e os poliuretanos são inerentemente pegajosos por design. Mesmo com banhos de resfriamento prolongados e resfriados, o núcleo de um fio elastomérico retém o calor latente. Isto faz com que os pellets recém-cortados se colem imediatamente após saírem do rotor. Essa aglomeração estraga completamente o lote. Para elastômeros altamente pegajosos, sistemas de pelotização subaquática são a recomendação da indústria. Ao cortar o material totalmente submerso em água, elimina-se qualquer possibilidade de aderência.
Certos polímeros altamente cristalinos tornam-se ultrafrágeis no momento em que esfriam. Quando alimentados em um peletizador de fios, o impacto violento do rotor faz com que eles se quebrem de forma imprevisível, em vez de cisalhar. Isso gera enormes quantidades de poeira fina, criando um ambiente de produção confuso. Uma solução prática é elevar a temperatura do banho-maria, permitindo que os fios retenham um leve calor e flexibilidade do núcleo quando atingem o cortador.
Configurar uma linha de processamento requer alinhamento granular entre o polímero alvo e as especificações mecânicas do maquinário. Como você dimensiona o banho de resfriamento? Não é adivinhação. Requer cálculos exatos baseados na condutividade térmica.
A cabeça de roscar é o ponto crítico de transição. Diferentes plásticos exibem vários graus de expansão da matriz, que é a tendência do polímero fundido de se expandir imediatamente após sair do furo pressurizado. Para materiais com alto inchamento da matriz, os furos da matriz devem ser usinados ligeiramente menores que o diâmetro do cordão alvo. Além disso, o espaçamento entre os furos deve ser suficientemente largo para evitar que os fios adjacentes se fundam.
A duração do banho de água de resfriamento deve ser calculada matematicamente com base na taxa de produção desejada medida em quilogramas por hora. Um banho muito curto produz fios macios e pegajosos que emperram o cortador. Por outro lado, um banho excessivamente longo para um material rígido faz com que os fios esfriem demais e quebrem.
| Tipo de polímero | condutividade térmica, | tempo de resfriamento necessário, | comprimento recomendado do banho |
|---|---|---|---|
| Tereftalato de polietileno | Baixo | 4 - 6 segundos | 4 - 5 metros |
| Polipropileno / Polietileno | Moderado | 3 - 5 segundos | 3 - 4 metros |
| Poliamida | Moderado-Alto | 5 - 7 segundos | 5 - 6 metros |
| Plásticos de engenharia preenchidos | Alto | 2 - 4 segundos | 3 metros |
A configuração do rotor de corte determina a geometria final do pellet. Lâminas angulares helicoidais são geralmente preferidas para materiais rígidos, pois proporcionam uma ação de cisalhamento contínua semelhante a uma tesoura. Isto reduz drasticamente o ruído e minimiza a poeira. A integração de acionamentos de frequência variável nos rolos de alimentação e no rotor de corte permite que os operadores ajustem de forma independente a velocidade de trefilação e a frequência de corte. Esta capacidade de ajuste fino é essencial para definir o comprimento exato dos pellets.
Um peletizador de fio de plástico não opera no vácuo. Para instalações industriais, o objetivo final é a integração perfeita e completa do sistema. O material deve fluir de forma eficiente desde a sucata contaminada até um produto final perfeitamente embalado.
A qualidade do fio extrudado é diretamente proporcional à qualidade da preparação a montante. Antes de chegar à extrusora, as sobras plásticas devem ser rigorosamente dimensionadas e lavadas. Crucialmente, qualquer umidade residual que entre na extrusora irá instantaneamente se transformar em vapor. Isto causa vazios e bolhas nos fios, o que inevitavelmente leva à quebra catastrófica dos fios.
O processamento de plásticos reciclados requer formidáveis sistemas de filtragem e desgaseificação. Uma totalmente sincronizada linha de pelotização de plástico garante um rendimento estável. Ao empregar trocadores de tela contínuos de alto desempenho e integrar compactadores de corte para pré-condicionamento de materiais mais leves, os operadores podem manter uma pressão de fusão consistente. Isto elimina oscilações na cabeça da matriz e garante diâmetros de fio uniformes.
A quebra do fio é normalmente causada por baixa resistência ao fundido, umidade excessiva na matéria-prima ou pressão flutuante da extrusora. Quando a umidade vaporiza dentro do cilindro da extrusora, cria vazios dentro do fio de plástico. À medida que esta seção oca atinge a tensão dos rolos de tração, ela se rompe instantaneamente. Atualizar seu sistema de desgaseificação a vácuo e garantir que as matérias-primas sejam devidamente pré-secas resolverá a maioria dos problemas de quebra.
O processamento de plásticos mistos é altamente desafiador para um sistema de fios. Diferentes polímeros têm diferentes pontos de fusão e taxas de resfriamento. Se um lote contiver uma mistura de polietileno rígido e elastômeros pegajosos, os fios esfriarão de maneira irregular, causando tensão inconsistente e travamentos frequentes do cortador. Para fluxos pós-consumo mistos ou altamente degradados, os sistemas de pelotização de matriz ou anel de água oferecem confiabilidade muito melhor.
Pare de adivinhar sua linha de produção. Maximizar a produção de sua instalação requer maquinário especialmente desenvolvido e adaptado ao seu perfil de polímero específico. Esteja você compondo plásticos de engenharia abrasivos com enchimento de vidro ou reciclando poliolefinas rígidas de alto volume, selecionar a geometria exata da rosca da extrusora e a configuração de resfriamento a jusante é vital. Explore soluções avançadas e totalmente integradas da Jwell para garantir que sua próxima linha de pelotização ofereça qualidade incomparável e operação contínua e sem congestionamentos.


