
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-21 Origem:alimentado


Você sabia que uma única garrafa de PVC perdida pode arruinar um lote inteiro de reciclagem? Esta é uma realidade cara no chão de fábrica. A contaminação por PVC ameaça gravemente os processos padrão de reciclagem de PET, causando danos irreversíveis ao equipamento e degradando drasticamente a qualidade do material. Hoje, exploraremos exatamente por que o cloreto de polivinila atua como um veneno para suas linhas de extrusão e delinearemos estratégias práticas de engenharia para evitar que ele se infiltre no fluxo de trabalho.
Para entender por que o cloreto de polivinila atua como um veneno para a reciclagem do tereftalato de polietileno, devemos examinar suas características químicas e físicas fundamentais. À primeira vista, um recipiente de PVC transparente e uma garrafa de água PET padrão parecem praticamente idênticos na esteira de classificação. Ambos os materiais oferecem excelentes propriedades de transparência, rigidez e barreira. Historicamente, esse perfil visual compartilhado significava que os fabricantes os utilizavam para aplicações de embalagens sobrepostas, como recipientes de óleo de cozinha e embalagens tipo concha.
No entanto, o seu DNA químico é totalmente distinto. PET é uma resina polimérica termoplástica composta de carbono, hidrogênio e oxigênio. Os operadores da planta o valorizam muito por sua resistência à tração, estabilidade térmica e total reciclabilidade. Em total contraste, o PVC é um plástico sintético fortemente carregado de cloro, normalmente em torno de 57% em peso. Embora esse alto teor de cloro proporcione ao PVC resistência química e retardamento de chama exclusivos, é o catalisador exato que o transforma em um contaminante perigoso durante o processamento térmico.
Outra sobreposição crítica reside na sua gravidade específica. A densidade do PET varia de 1,33 a 1,38 gramas por centímetro cúbico, enquanto o PVC rígido normalmente fica entre 1,30 e 1,45. Como essas densidades se espelham tão intimamente, os métodos tradicionais de separação à base de água falham completamente. Ambos os materiais afundam em um banho-maria padrão, forçando os gerentes das instalações a confiar em mecanismos de classificação muito mais sofisticados.
Imagine uma correia transportadora em movimento rápido em uma instalação de recuperação municipal, inundada com milhares de contêineres triturados por minuto. Apesar dos esforços contínuos da indústria para eliminar gradualmente certos plásticos, o PVC continua predominante. A contaminação geralmente começa no consumidor, quando os usuários jogam itens misturados em caixas de coleta de fluxo único.
Curiosamente, a fonte de contaminação mais persistente raramente vem das próprias garrafas. Em vez disso, provém de acessórios de embalagem. Os fabricantes colam rotineiramente mangas retráteis de PVC, faixas invioláveis e rótulos promocionais em garrafas PET. Quando um recipiente embalado entra em uma linha de classificação automatizada, os scanners ópticos podem interpretar mal o polímero subjacente ou não conseguir ejetar o item antes que ele chegue ao granulador.
As linhas de classificação manual são igualmente vulneráveis. Os classificadores humanos simplesmente não conseguem distinguir visualmente entre os dois plásticos transparentes sob a iluminação rápida da fábrica, tornando o erro humano inevitável. Mesmo com integração por infravermelho próximo, itens sobrepostos ou sensores sujos podem levar a erros de identificação. Consequentemente, os fardos de PET triado entregues às fábricas de reciclagem contêm frequentemente vestígios de PVC, estabelecendo uma base perigosa para falhas de processamento a jusante.
O aspecto mais destrutivo desta contaminação revela-se durante a fase de extrusão térmica. Para converter flocos de PET reciclado em pellets utilizáveis, o material deve ser derretido a altas temperaturas, normalmente exigindo uma janela de processamento entre 250°C e 280°C.
Este ambiente é catastroficamente quente para o PVC. Sendo altamente sensível ao calor, o cloreto de polivinilo começa a degradar-se estruturalmente a cerca de 190°C. Quando um lote misto entra no cilindro da extrusora, o PET derrete conforme pretendido, mas as partículas de PVC sofrem degradação térmica rápida e violenta.
Os operadores no chão podem ocasionalmente notar um odor forte e acre perto da cabeça da matriz, o que é um sinal revelador de desidrocloração. Durante esta reação em cadeia agressiva, o calor intenso quebra as ligações carbono-cloro na cadeia do polímero, liberando gás perigoso de cloreto de hidrogênio. À medida que o PVC continua a queimar, ele deixa um resíduo preto endurecido e carbonizado. A geração simultânea de vapor ácido e partículas queimadas altera fundamentalmente a química de todo o fundido.
A liberação de gás cloreto de hidrogênio representa uma ameaça grave e imediata à infraestrutura física de uma usina de reciclagem. Quando este gás se combina com o ar ambiente ou com vestígios de umidade residual presa nos flocos, ele forma rapidamente ácido clorídrico.
Este ácido é implacavelmente corrosivo para a metalurgia das máquinas de reciclagem padrão. Dentro de uma extrusora, o parafuso, o cilindro e a cabeça da matriz são normalmente forjados em aço carbono de alta qualidade ou ligas especializadas. A exposição contínua ao ácido clorídrico quente causa corrosão rápida e localizada ao longo dessas superfícies metálicas. Gradualmente, a geometria precisa da rosca da extrusora se desgasta. Esse desgaste leva a uma pressão de fusão inconsistente, mistura deficiente e uma queda drástica na eficiência do rendimento.
O dano geralmente se estende além da extrusora primária. Vapores ácidos podem ser liberados nas instalações vizinhas, corroendo lentamente suportes estruturais, painéis elétricos e dutos de ventilação. Para os operadores de instalações, isso se traduz em tempos de inatividade frequentes e não planejados. Substituir um parafuso fortemente corroído é uma tarefa excepcionalmente cara. Para mitigar este risco, as fábricas que processam fardos pós-consumo altamente contaminados devem investir em revestimentos metalúrgicos especializados e resistentes à corrosão para as suas linhas de extrusão.
Além do desgaste mecânico, a infiltração de PVC compromete gravemente a viabilidade comercial do produto final reciclado. A indústria global de plásticos impõe níveis de tolerância rigorosos. Os compradores muitas vezes limitam as concentrações permitidas de PVC abaixo de 50 partes por milhão e exigem menos de 10 partes por milhão para aplicações de qualidade alimentar.
Quando o PVC carboniza dentro da extrusora, as manchas pretas rígidas resultantes se dispersam uniformemente por todo o plástico fundido, incorporando-se nos pellets finais. Quando os fabricantes tentam moldar esses pellets contaminados em garrafas de água transparentes ou transformá-los em fibras sintéticas, as manchas pretas permanecem totalmente visíveis. Este defeito visual torna o produto final esteticamente inaceitável para grandes marcas.
Além disso, o ambiente ácido acelera a quebra hidrolítica das cadeias poliméricas. O PET depende de um comprimento de cadeia específico, medido como viscosidade intrínseca, para manter a sua flexibilidade física e resistência. O ácido cliva essas cadeias em segmentos mais curtos, diminuindo significativamente a viscosidade. O plástico resultante torna-se quebradiço, fraco e propenso a quebrar. Freqüentemente, esse trauma químico também causa um efeito amarelado distinto, destruindo a transparência de vidro premium que os compradores exigem.
Operar uma instalação de reciclagem exige margens de lucro incrivelmente estreitas. A lucratividade depende de alto rendimento e produção de qualidade premium. Quando a contaminação se infiltra no sistema, ela ataca impiedosamente os resultados financeiros.
Primeiro, as instalações enfrentam a perda direta de valor material. O material reciclado de alta qualidade e adequado para alimentos gera o maior valor no mercado de commodities. No entanto, se um lote apresentar baixa viscosidade ou amarelecimento, o controle de qualidade irá desclassificá-lo. Esse material rebaixado é relegado a aplicações de menor valor, como cintas industriais, resultando em um impacto substancial nas receitas. Em casos graves, os lotes não resgatáveis devem ser enviados para um aterro, transformando um activo valioso num passivo de eliminação dispendioso.
Abaixo está uma análise comparativa que ilustra o impacto operacional do processamento de material limpo versus contaminado:
| Métrica Operacional | Processamento PET Limpo | Processamento Contaminado por PVC |
|---|---|---|
| Rendimento de materiais | Alta, mais de 95% de produção utilizável | Baixo, menos de 75 por cento devido à rejeição |
| Vida útil do equipamento | Padrão, 5 a 7 anos para parafusos | Reduzido, 1 a 2 anos devido à corrosão |
| Tempo de inatividade de manutenção | Programado, mínimo | Paradas frequentes e não planejadas |
| Valor Final do Produto | Material transparente de qualidade alimentar premium | Cintas de baixa qualidade ou desperdício |
Análises recentes do mercado indicam uma mudança massiva da indústria em direção à triagem automatizada e à lavagem química rigorosa para combater exatamente esses problemas de contaminação. A transição para uma economia circular deu origem a quadros regulamentares rigorosos, especialmente para plásticos destinados a aplicações em contacto com alimentos. Organizações como a FDA e a Autoridade Europeia para a Segurança dos Alimentos estabeleceram protocolos de testes rigorosos que não deixam margem para erros.
As tendências da indústria mostram que os órgãos reguladores penalizam cada vez mais o uso de materiais não compatíveis no design de embalagens. As principais marcas de bebidas estão redesenhando ativamente suas embalagens para eliminar as embalagens retráteis de PVC, optando por alternativas facilmente recicláveis. Para obter hoje a certificação de qualidade alimentar, o material reciclado deve provar que está completamente livre de compostos orgânicos voláteis perigosos. Como a degradação térmica compromete diretamente a integridade estrutural, as instalações não podem mais depender de métodos de classificação desatualizados. A atualização para sistemas de lavagem e classificação de alta eficiência não é mais opcional; é um requisito básico para a sobrevivência do mercado.
Mesmo com a classificação óptica e de raios X de última geração, vestígios de contaminação inevitavelmente passam para a fase de granulação úmida. Esses restos geralmente se escondem como fragmentos de etiquetas teimosos, microplásticos ou faixas de violação presas por adesivos comerciais pesados. Para neutralizar esta ameaça, a integração de uma linha de lavagem de plástico altamente projetada torna-se o mecanismo de defesa definitivo.
Este processo não consiste apenas em enxaguar a sujeira da superfície. É uma combinação brutal de banhos químicos e energia cinética projetada para remover contaminantes secundários. Quando as garrafas são moídas em flocos, elas passam por intensa lavagem térmica. Uma lavagem a quente padrão utiliza soda cáustica e detergentes especializados em temperaturas sustentadas entre 85°C e 90°C. Este ambiente específico derrete as colas que prendem os rótulos aos flocos. Uma vez neutralizadas, as arruelas de fricção de alta velocidade separam mecanicamente os materiais diferentes, evitando que contaminantes residuais cheguem à extrusora.
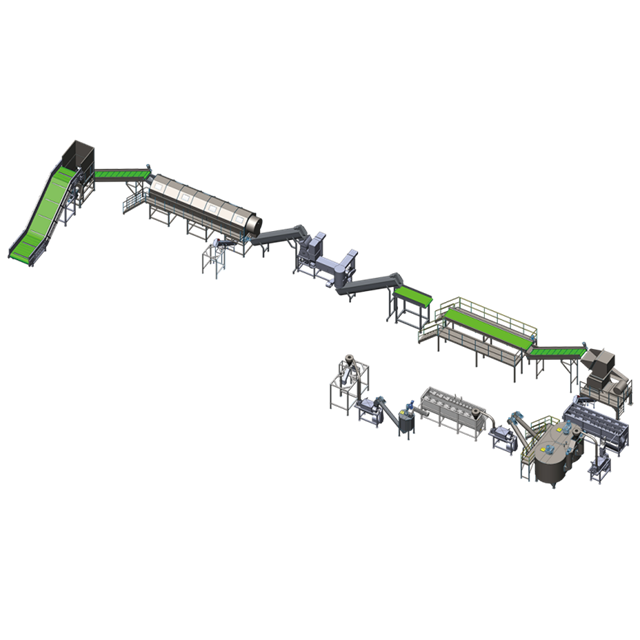
Para gerentes de operações que avaliam atualizações de instalações, robusta de lavagem e reciclagem de garrafas PET. é essencial compreender a mecânica sequencial de uma Uma configuração verdadeiramente eficaz, como aquelas projetadas para capacidades que variam de 500 a 6.000 quilogramas por hora, é dividida em estágios meticulosamente controlados. linha
Os fardos são primeiro quebrados e jogados através de uma tela trommel para ejetar pedras, vidro e detritos soltos. Uma pré-lavagem com água quente solta a sujeira externa e suaviza as mangas retráteis, melhorando drasticamente a precisão da classificação óptica a jusante.
Em seguida, a água é introduzida diretamente na câmara de corte durante a granulação úmida. Isto amortece o calor de fricção, evitando o derretimento prematuro de contaminantes, ao mesmo tempo que prolonga a vida útil da lâmina do granulador e inicia a primeira fase da limpeza agressiva de fricção.
A etapa de lavagem a quente e tratamento químico atua como o coração da operação. O tempo de permanência e a dosagem do produto químico devem ser rigorosamente monitorados. Se a temperatura do banho cair abaixo de 80°C, os adesivos comerciais não cederão, resultando em grave contaminação cruzada.
Após o banho químico, arruelas de fricção de alta velocidade girando a mais de 1.000 rotações por minuto forçam os flocos contra uma malha de aço inoxidável. A intensa energia cinética elimina fisicamente os restos de rótulos amolecidos e a cola residual.
Finalmente, o material entra em tanques de separação tipo sink-float. Embora inúteis para separar plásticos pesados, esses tanques de densidade são vitais para remover poliolefinas flutuantes, como o polipropileno das tampas de garrafas, dos flocos limpos que afundam.
O objetivo final do processamento de resíduos pós-consumo é gerar uma matéria-prima secundária que rivalize com o plástico virgem. A transição de flocos purificados para a produção estável de pellets PET requer um gerenciamento térmico impecável.
Se flocos não detectados entrarem na fase de fusão, o gás ácido resultante criará bolhas microscópicas dentro do plástico fundido, levando a graves defeitos estruturais. Para combater isso, linhas avançadas de pelotização utilizam zonas especializadas de desgaseificação a vácuo ao longo do cilindro da extrusora. Os sistemas de parafuso único de alto desempenho são projetados com relações comprimento/diâmetro otimizadas para lidar com viscosidades específicas de materiais. Esses sistemas de alto vácuo extraem agressivamente gases voláteis e umidade antes que o plástico chegue à cabeça de roscar.
Juntamente com sistemas contínuos de filtração por fusão a laser que capturam partículas carbonizadas não derretidas, essas tecnologias garantem que os pellets finais mantenham as rigorosas propriedades ópticas e mecânicas necessárias para aplicações de alto estresse.
Para os gestores de fábrica que procuram preparar as suas operações para o futuro, a atualização da infraestrutura requer uma abordagem estratégica orientada por dados. As instalações devem primeiro realizar uma análise de balanço de massa. Os contaminantes provenientes de garrafas inteiras são perdidos pelos separadores manuais ou de microrótulos que passam pelos granuladores?
Uma vez identificada, a alocação de capital deverá visar o elo mais fraco. Se a culpa for das garrafas inteiras, a integração da fluorescência de raios X junto com os classificadores de infravermelho próximo existentes proporciona o retorno mais rápido do investimento. Se a contaminação consistir principalmente em adesivos e resíduos de etiquetas, a atualização das capacidades de lavagem térmica e por fricção é absolutamente obrigatória. Investir em sistemas de monitoramento automatizados que rastreiam os níveis de pH e as temperaturas de lavagem a quente em tempo real pode evitar a contaminação cruzada que ocorre no momento em que os parâmetros químicos saem das especificações.
Eles possuem pontos de fusão e estruturas químicas totalmente incompatíveis. O PET derrete suavemente em torno de 260°C, enquanto o PVC começa a queimar e se degradar a 160°C. Se misturado, o PVC queima antes mesmo de o PET derreter, liberando ácido clorídrico corrosivo que destrói a estrutura molecular do lote e danifica gravemente o maquinário de reciclagem.
Os tanques flutuantes tradicionais não podem separar esses dois plásticos porque ambos têm uma gravidade específica superior a 1,0. Ambos afundam na água. A verdadeira separação requer classificação óptica avançada ou lavagem química agressiva para dissolver os adesivos que prendem os rótulos aos flocos.
A contaminação diminui a viscosidade intrínseca do plástico, tornando a embalagem quebradiça e propensa a rachaduras. Além disso, a degradação térmica cria manchas pretas carbonizadas e libera produtos químicos voláteis nocivos, fazendo com que o material falhe instantaneamente nas rigorosas regulamentações de segurança para contato com alimentos.
As instalações modernas utilizam uma abordagem em várias etapas. Raspadores mecânicos de etiquetas e estágios de pré-lavagem com água quente rasgam e soltam as mangas retráteis de garrafas inteiras. Após a granulação, lavadoras de fricção de alta velocidade combinadas com banhos quentes de soda cáustica são implantadas para dissolver os adesivos restantes e remover agressivamente os microplásticos restantes.
O limite aceitável depende inteiramente da aplicação final. Para cintas ou fibras industriais de baixa qualidade, as instalações podem tolerar até 50 partes por milhão. No entanto, para reciclagem de alto valor garrafa a garrafa e embalagens em contato com alimentos, o padrão da indústria exige estritamente menos de 10 partes por milhão. Exceder esses limites causa falhas imediatas no controle de qualidade.
Classificadores ópticos de infravermelho próximo padrão muitas vezes enfrentam dificuldades com mangas retráteis de corpo inteiro porque o sensor lê o material da manga em vez da garrafa subjacente. Se uma garrafa estiver embrulhada em uma capa de PVC, o scanner poderá rejeitá-la totalmente ou classificá-la incorretamente. Instalações avançadas resolvem isso integrando removedores mecânicos de etiquetas e sistemas de pré-lavagem a quente antes do estágio de classificação óptica.
A contaminação por PVC é um assassino operacional silencioso que ameaça a integridade estrutural dos plásticos reciclados e a vida útil das máquinas de extrusão. Para sobreviver no exigente mercado atual, as instalações de reciclagem devem implementar uma triagem óptica rigorosa e protocolos agressivos de lavagem em vários estágios. A atualização do seu equipamento de processamento garante a conformidade com os rigorosos padrões de pureza globais, protege o seu maquinário contra danos causados por ácidos corrosivos e garante a lucratividade a longo prazo, garantindo uma produção premium.
Se sua instalação está enfrentando altas taxas de contaminação ou qualidade inconsistente de pellets, é hora de atualizar sua infraestrutura de processamento. Explore as soluções de lavagem e pelotização de alto desempenho disponíveis na JWELL Machinery. Desde lavadoras de fricção para serviços pesados até extrusoras avançadas de desgaseificação a vácuo, a JWELL fornece as especificações de engenharia exatas necessárias para eliminar a contaminação e maximizar seu rendimento. Entre em contato com nossa equipe de engenharia hoje mesmo para personalizar uma linha de reciclagem adaptada às suas necessidades operacionais.


