
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-05 Origem:alimentado


A demanda global por plásticos reciclados está aumentando hoje. Metas agressivas de sustentabilidade empresarial e mandatos governamentais rigorosos estão a impulsionar esta mudança massiva. No entanto, os resíduos plásticos domésticos são inerentemente caóticos. Chega às instalações repleto de sujeira, resíduos orgânicos e materiais mistos. Quando os operadores da fábrica tentam processar estes fardos municipais com maquinaria padrão, o equipamento falha muitas vezes de forma catastrófica. Esta dura realidade torna o controle avançado de contaminação uma necessidade operacional absoluta.
Análises recentes de mercado revelam uma mudança crítica no setor. À medida que as regulamentações globais sobre embalagens são mais rigorosas, as marcas de consumo são forçadas a utilizar percentagens mais elevadas de conteúdo reciclado. No entanto, a qualidade bruta dos fluxos de resíduos municipais está paradoxalmente a diminuir. O impulso da fabricação moderna para embalagens leves significa que agora há uma proporção muito maior de contaminantes na área superficial em comparação com o polímero base real. Colmatar a enorme lacuna entre estes fardos altamente contaminados e a qualidade quase virgem exigida pelo mercado exige uma mudança fundamental na forma como as instalações abordam a recuperação de materiais.
Neste guia completo, você aprenderá exatamente por que os fluxos pós-consumo são tão difíceis de lidar. Mais importante ainda, detalharemos os requisitos de engenharia necessários para processar resíduos sujos em pellets premium e de alta margem.
Para compreender por que os métodos tradicionais de reciclagem são insuficientes, devemos primeiro analisar a composição física e química da matéria-prima. O plástico reciclado pós-industrial consiste em sobras de fábrica limpas e uniformes. Em total contraste, os materiais reciclados pós-consumo são recolhidos em contentores junto ao meio-fio. Isto expõe-nos a uma viagem brutal através dos fluxos de resíduos municipais.
Quando você entra no piso basculante de uma instalação de recuperação de material, uma onda de odor azedo costuma ser o primeiro indicador de contaminação orgânica. Como estes plásticos servem como embalagens primárias para bens de consumo, passam semanas em contacto direto com óleos de cozinha, laticínios, cosméticos e detergentes domésticos agressivos. Quando chegam a uma usina de reciclagem, o crescimento microbiano alterou o pH da superfície do material. Os óleos residuais penetram na estrutura porosa de certos polímeros. Se os operadores não removerem agressivamente esses resíduos, a matéria orgânica carbonizará durante a extrusão em alta temperatura. Isso deixa manchas pretas e descoloração severa na resina final.
O marketing moderno depende muito de designs de embalagens complexos. Etiquetas de papel, folhas metálicas, colas industriais fortes e tintas de impressão de penetração profunda representam um enorme obstáculo ao processamento. Os adesivos termofusíveis não se dissolvem na água ambiente. Em vez disso, formam aglomerações pegajosas que obstruem os equipamentos a jusante. Além disso, as tintas de impressão contêm compostos orgânicos voláteis. Quando expostas ao intenso calor do cilindro da extrusora, essas tintas vaporizam rapidamente. Sem a extração a vácuo adequada, essa expansão repentina do gás cria bolhas presas que destroem a integridade estrutural do pellet.
Talvez a forma mais perigosa de contaminação seja a mistura cruzada de polímeros. As instalações de triagem municipais utilizam classificadores ópticos de infravermelho próximo, mas esses sistemas não são infalíveis. É incrivelmente comum encontrar vestígios de PVC misturados em um fardo de garrafa PET. Você também verá frequentemente tampas de polipropileno trituradas com garrafas de polietileno de alta densidade. Misturar polímeros com pontos de fusão muito diferentes é catastrófico. Por exemplo, o PET derrete a cerca de 250 graus Celsius, enquanto o PVC começa a degradar-se e a libertar gás corrosivo de ácido clorídrico a temperaturas pouco acima dos 200 graus Celsius. Mesmo uma fração de um percentual de um polímero estranho pode destruir a resistência mecânica de um lote reciclado inteiro.
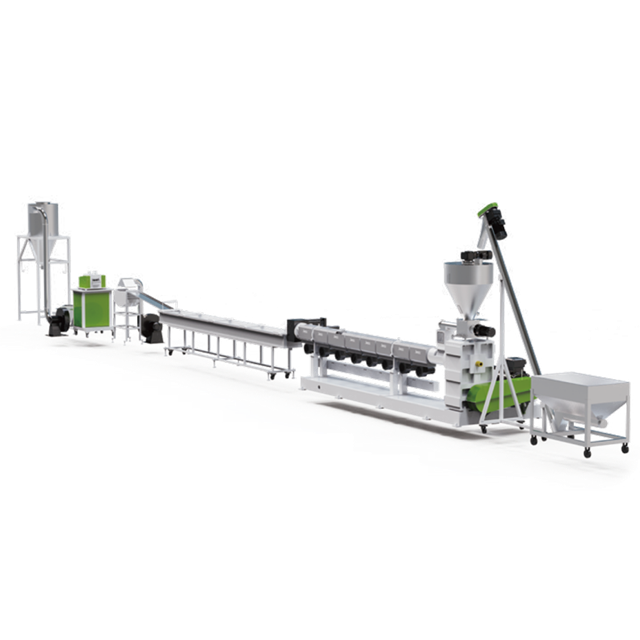
O processamento de matéria-prima altamente contaminada sem uma estratégia de filtração dedicada e em vários estágios inevitavelmente leva a graves gargalos operacionais. A fase de extrusão é o cadinho final. É aqui que as consequências de uma limpeza deficiente a montante se tornam imediatamente aparentes.
Em uma configuração de extrusão padrão, impurezas sólidas como areia, géis oxidados e fibras de papel não derretidas fluem diretamente para o filtro de fusão. Ao processar flocos pós-consumo não lavados, essas telas cegam em questão de minutos. O resultado imediato é um aumento perigoso na pressão de fusão dentro do barril. Para evitar danos catastróficos ao equipamento, os operadores são forçados a interromper a produção, puxar manualmente a placa do disjuntor e trocar as peneiras. Em instalações sem controle adequado de contaminação, isso acontece diversas vezes por turno. Ele reduz drasticamente o rendimento e desperdiça grandes quantidades de energia durante as reinicializações da máquina.
Contaminantes microscópicos que conseguem escapar através de sistemas de filtração rudimentares penetram profundamente na matriz polimérica. Do ponto de vista da ciência dos materiais, essas impurezas microscópicas atuam como concentradores de tensão. Eles perturbam fisicamente o alinhamento contínuo das cadeias poliméricas, criando falhas microscópicas. Quando esses pellets de baixa qualidade são posteriormente vendidos aos fabricantes para serem soprados em filmes finos ou moldados em formas rígidas, os produtos finais são altamente propensos a rachaduras, rasgos e falhas mecânicas prematuras.
Submeter matéria orgânica residual e restos de adesivo a altas temperaturas desencadeia degradação térmica. Isso libera uma mistura complexa de gases voláteis. Se o equipamento de extrusão depender de ventilação natural em vez de extração ativa a vácuo, esses gases permanecerão presos dentro do plástico fundido. À medida que o plástico sai da cabeça de rosca e atinge a água de resfriamento, os gases formam vazios. Isso resulta em pellets ocos e leves. Consequentemente, estes voláteis aprisionados emitem um odor químico altamente pungente, tornando o material totalmente inadequado para bens de consumo em ambientes fechados.
A procura global por plásticos reciclados está a mudar rapidamente de aplicações de baixo custo, como tubos de construção, para embalagens de circuito fechado de alto valor. A mais rigorosa dessas aplicações é a embalagem para contato com alimentos. Isto representa o teste de estresse final das capacidades de descontaminação de uma instalação.
Organismos reguladores como a Food and Drug Administration e a Autoridade Europeia para a Segurança dos Alimentos estabeleceram quadros de conformidade intransigentes. Estas regulamentações foram concebidas para evitar a migração de produtos químicos nocivos, metais pesados e compostos cancerígenos do plástico reciclado para a alimentação humana. Para alcançar as tão cobiçadas Cartas de Não Objeção, as instalações de reciclagem devem provar, através de rigorosos testes de desafio, que o seu processo pode remover com sucesso contaminantes substitutos introduzidos artificialmente a níveis não detectáveis.
A lavagem a frio padrão e a fusão básica são totalmente insuficientes para a conformidade com a qualidade alimentar. Garantir esta certificação requer tecnologias avançadas de superlimpeza. Isso envolve lavagem química agressiva em alta temperatura, seguida por sistemas de filtração por fusão aprovados, capazes de filtrar até níveis de mícron de um dígito. Além disso, zonas de desgaseificação de ultra-alto vácuo são obrigatórias para remover contaminantes voláteis de nível molecular, garantindo segurança química absoluta e risco zero de migração.
O controle eficaz da contaminação não começa na extrusora. Começa no momento em que os resíduos enfardados atingem o piso basculante. O primeiro passo crítico na recuperação mecânica é a redução do tamanho e a liberação inicial do material.
Itens grandes e volumosos prendem naturalmente grandes quantidades de sujeira, pedras e resíduos de metal dentro de suas cavidades. Se esses materiais forem alimentados diretamente em um granulador de alta velocidade, detritos ocultos quebrarão instantaneamente as lâminas de corte. Isso faz com que toda a linha pare bruscamente. A função principal da trituração é quebrar essas formas massivas usando pura força mecânica. Isso permite que sujeira solta e detritos pesados caiam com segurança.
Ao configurar uma planta, os operadores devem priorizar máquinas com designs de rotor em forma de V resistentes ao desgaste e caixas de engrenagens robustas, capazes de absorver choques repentinos. A implementação de um robusto triturador de reciclagem de plástico serve como primeira linha de defesa crítica. Ele protege equipamentos delicados a jusante e garante um tamanho uniforme de flocos. Um tamanho de floco consistente é absolutamente vital para a dinâmica química das etapas subsequentes de lavagem.
Depois que o material for reduzido a flocos manejáveis, ele deverá passar por um rigoroso processo de lavagem em vários estágios. A água fria por si só é simplesmente insuficiente para remover adesivos industriais e óleos de máquinas pesadas.
Instalações avançadas utilizam tanques de lavagem a quente aquecidos de 85 a 90 graus Celsius, combinados com concentrações precisas de soda cáustica e surfactantes especializados. Esta combinação térmica e química quebra as ligações moleculares das colas e saponifica os óleos teimosos. Imediatamente após a lavagem a quente, os flocos são impelidos para arruelas de fricção de alta velocidade. Operando a mais de 1.000 RPM, essas máquinas removem fisicamente os resíduos amolecidos por meio de intenso atrito mecânico.
Após uma lavagem agressiva, o fluxo muitas vezes ainda contém polímeros mistos. Para resolver isso, os flocos são alimentados em tanques de separação por densidade. Utilizando a gravidade específica, os plásticos pesados afundam enquanto as poliolefinas mais leves flutuam na superfície, permitindo uma separação física precisa. Para instalações que manuseiam recipientes de bebidas, o processamento de fluxos altamente contaminados por meio de uma linha dedicada de lavagem para reciclagem de garrafas PET garante que os flocos resultantes sejam imaculados, homogêneos e prontos para processamento térmico.
Mesmo após trituração completa e lavagem a quente intensiva, impurezas microscópicas como pó fino de papel, géis oxidados e vestígios de alumínio permanecerão inevitavelmente. O estágio final e provavelmente o mais crítico da descontaminação ocorre durante a extrusão. É aqui que os flocos sólidos são derretidos e transformados em pellets uniformes.
Para lidar com impurezas sólidas residuais, os filtros estacionários padrão são totalmente obsoletos. As linhas modernas utilizam trocadores de tela contínuos de pistão duplo ou sistemas de filtragem a laser autolimpantes. Esses mecanismos permitem que uma cavidade do filtro permaneça no fluxo de fusão enquanto o operador substitui a outra. Isto garante que a máquina nunca pare de funcionar e que a pressão de fusão permaneça perfeitamente estável.
Simultaneamente, à medida que o polímero derrete, a umidade residual e os vestígios de produtos químicos vaporizam. Os sistemas avançados de extrusão apresentam projetos de barril especializados equipados com bombas de vácuo de raízes de alta capacidade. Essas bombas exercem um vácuo profundo sobre o fundido, extraindo com força os gases voláteis antes que o plástico chegue à cabeça da matriz. A transformação desses flocos limpos dentro de uma linha de pelotização de plástico rígido altamente projetada é onde o material finalmente recupera sua integridade estrutural e valor comercial.
Investir em máquinas de reciclagem é um gasto de capital enorme. Os gerentes de fábrica devem olhar além das especificações básicas de produtividade. Eles precisam avaliar rigorosamente a capacidade do equipamento de lidar com variáveis imprevisíveis sem comprometer a integridade do produto final.
O núcleo de qualquer sistema de extrusão é a sua capacidade de plastificação. A matéria-prima pós-consumo é notoriamente inconsistente. Isso requer um design de parafuso personalizado com uma relação comprimento/diâmetro otimizada, normalmente 32:1 ou 36:1. Uma proporção mais longa proporciona uma janela de processamento mais ampla para uma fusão mais suave e uniforme. A aplicação de tensão de cisalhamento excessiva causa degradação térmica, quebrando as cadeias poliméricas e arruinando a viscosidade intrínseca.
Além disso, como os materiais pós-consumo carregam contaminantes microscópicos abrasivos que escapam da fase de lavagem, o parafuso e o cilindro devem ser construídos a partir de ligas bimetálicas ou altamente resistentes ao desgaste. Os parafusos nitretados padrão sofrerão desgaste rápido. Isso leva a uma perda de compactação e a uma diminuição drástica do rendimento ao longo do tempo. Em última análise, investir em uma especialmente desenvolvida, máquina de pelotização de plástico equipada com ventilação robusta e filtragem reforçada, é o diferencial crítico. É o fator decisivo entre a produção de resinas de qualidade alimentar altamente procuradas e a escolha de plásticos reciclados de baixa qualidade.
O gasto de capital inicial para linhas avançadas de trituração, lavagem e extrusão especializada é certamente maior do que o equipamento padrão disponível no mercado. No entanto, o retorno do investimento é substancial e rapidamente realizado num mercado de alta demanda.
O principal impulsionador desse retorno financeiro é o aumento dramático no valor de mercado do seu produto final. O mercado de plásticos penaliza fortemente resinas de baixa qualidade, odoríferas ou descoloridas. Por outro lado, pellets imaculados e estruturalmente sólidos têm um preço premium. Muitas vezes rivalizam com o preço à vista dos plásticos virgens. As marcas de embalagens estão a lutar ativamente para garantir matérias-primas recicladas de alta qualidade para cumprir os seus compromissos de sustentabilidade iminentes.
Além disso, a atualização para sistemas automatizados de autolimpeza e trituradores de pré-tratamento para serviços pesados reduz drasticamente os custos operacionais ocultos. A filtragem contínua elimina a necessidade de parar a extrusora para trocas de tela, maximizando o rendimento diário. Ao longo de um único ano fiscal, a redução do desgaste das máquinas, o menor consumo de energia por quilograma de produção e a diminuição da dependência do trabalho manual contribuem enormemente para os resultados financeiros da instalação.
Sim, o plástico pós-consumo pode ser reciclado várias vezes, mas o processo requer controles rigorosos de parâmetros. Cada vez que o plástico é derretido e reextrudado, ele sofre histórico térmico e tensão de cisalhamento. Isso causa a cisão da cadeia polimérica. Sem um controlo rigoroso da contaminação, as partículas estranhas actuam como catalisadores, acelerando esta degradação. No entanto, ao utilizar máquinas de extrusão avançadas equipadas com perfis de fusão suaves e desgaseificação a vácuo profundo, os operadores podem preservar a integridade estrutural do polímero. Isso permite que o material suporte vários ciclos de vida.
A principal diferença reside na previsibilidade e limpeza do fluxo de material. O plástico pós-industrial consiste em sucata limpa de fábrica que nunca chegou ao consumidor. É uniforme e requer lavagem mínima. Por outro lado, o plástico pós-consumo é inerentemente caótico. Coletado em programas municipais, está altamente contaminado com resíduos de alimentos, óleos pesados, adesivos fortes e polímeros mistos. O processamento disso requer uma linha de reciclagem mecânica abrangente e de vários estágios para transformar com segurança os resíduos de volta em matérias-primas utilizáveis.
O odor e a descoloração são indicadores diretos de um controle inadequado da contaminação. Cores escuras ou manchas pretas ocorrem quando resíduos de etiquetas de papel, adesivos ou tintas de impressão não são completamente removidos durante a fase de lavagem. Quando essas impurezas entram na extrusora, as altas temperaturas de processamento fazem com que elas queimem e carbonizem. Da mesma forma, os odores desagradáveis são causados pela decomposição térmica da matéria orgânica e dos compostos químicos. Se a máquina não tiver capacidade de vácuo suficiente, estes gases voláteis ficam presos dentro do plástico fundido.
Sim, uma configuração de lavagem abrangente é absolutamente obrigatória ao processar matéria-prima municipal, independentemente de quão avançado seja o seu trocador de tela. Um trocador de tela é projetado exclusivamente para filtrar impurezas sólidas que não derretem, como areia ou folha de alumínio. Não pode remover contaminantes líquidos ou orgânicos. Óleos pesados, açúcares e resíduos químicos simplesmente derreterão ou queimarão junto com o plástico, passando diretamente pela malha do filtro. Sobrecarregar uma extrusora com flocos não lavados fará com que o trocador de tela fique entupido quase instantaneamente, resultando em tempo de inatividade constante.
Os contaminantes mais frequentes incluem resíduos de alimentos orgânicos, rótulos de papel, adesivos termofusíveis, selos de papel alumínio e umidade. Além disso, a contaminação cruzada de polímeros é altamente prevalente. Freqüentemente, você encontrará mangas retráteis de PVC em garrafas PET ou válvulas de silicone dentro de tampas dispensadoras. A remoção desses diversos contaminantes requer uma combinação de trituração mecânica, lavagem térmica, lavagem por fricção e filtração avançada por fusão.
A umidade é altamente prejudicial ao processo de extrusão, especialmente para polímeros sensíveis à umidade como PET e Nylon. Se flocos de plástico entrarem na extrusora com alto teor de umidade, a água se transformará violentamente em vapor sob alto calor e pressão. Isso causa degradação hidrolítica, que quebra as cadeias poliméricas e reduz drasticamente a viscosidade intrínseca do material. Os pellets resultantes serão quebradiços e praticamente inúteis para aplicações de alta resistência. É por isso que sistemas de secagem agressivos e zonas de desgaseificação de vácuo profundo são componentes críticos de uma linha de reciclagem profissional.
Transformar resíduos municipais altamente contaminados em resina premium de qualidade alimentar não é mais apenas um objetivo teórico. É uma linha de base operacional. Se sua instalação estiver enfrentando bloqueios de tela, degradação da resistência do polímero ou perfis de odor inaceitáveis, seu maquinário atual provavelmente será o gargalo. Para os operadores prontos para atualizar as suas capacidades de descontaminação, explorar soluções específicas é o próximo passo lógico. De trituradores pesados a linhas de extrusão de ultra-alto vácuo, você pode encontrar a tecnologia exata necessária para dominar a economia circular moderna em https://www.jwell-recycling.com.


