
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-20 Origem:alimentado


O náilon reciclado possui um imenso valor de mercado, mas um inimigo oculto destrói silenciosamente incontáveis lotes de produção: a umidade. Ao contrário das poliolefinas que repelem naturalmente a água, os materiais de poliamida comportam-se como uma esponja molecular, retirando ativamente a humidade diretamente do ar ambiente. A tentativa de ignorar o controle rigoroso da umidade inevitavelmente arruina os pellets, provoca paradas inesperadas da máquina e devasta as margens de lucro.
Neste guia completo, você descobrirá como a combinação precisa de técnicas de secagem adequadas e tecnologia avançada de extrusão garante qualidade premium de pellets. Ao dominar esses desafios termodinâmicos, as instalações de reciclagem podem transformar consistentemente sucata vulnerável em polímeros estruturalmente sólidos e de alto valor.
Para entender por que o gerenciamento da umidade é a etapa mais crítica na reciclagem de poliamida, é essencial examinar a química fundamental do material. Embora materiais como PE ou PP liberem facilmente a água superficial, o náilon se comporta de maneira totalmente diferente em um nível microscópico.
Na ciência dos polímeros, os materiais são classificados pela sua afinidade com a água. O nylon, oficialmente conhecido como Poliamida, é um plástico altamente higroscópico. Isso significa que ele atrai, absorve e bloqueia ativamente as moléculas de água nas profundezas de sua matriz molecular.
Este comportamento é impulsionado pelos grupos amida altamente polares da cadeia polimérica. Como as moléculas de água também são polares, a umidade ambiente forma fortes ligações de hidrogênio com os átomos de oxigênio e nitrogênio dentro do plástico. Conseqüentemente, simplesmente limpar o material ou usar um girador centrífugo básico é cientificamente insuficiente para quebrar essas ligações e remover a água retida.
Nem toda sucata de poliamida absorve a umidade ambiente na mesma proporção. A capacidade de absorção depende muito do grau específico, determinado pela proporção entre átomos de carbono e grupos amida.
| de grau de poliamida | a 50% de umidade relativa | Umidade na saturação | Umidade alvo antes da extrusão |
|---|---|---|---|
| PA6 | 2,5% - 3,0% | 8,5% - 10,0% | <0,1% |
| PA66 | 2,5% - 2,8% | 8,0% - 8,5% | <0,1% |
| PA12 | 0,7% - 0,9% | 1,5% - 1,8% | <0,1% |
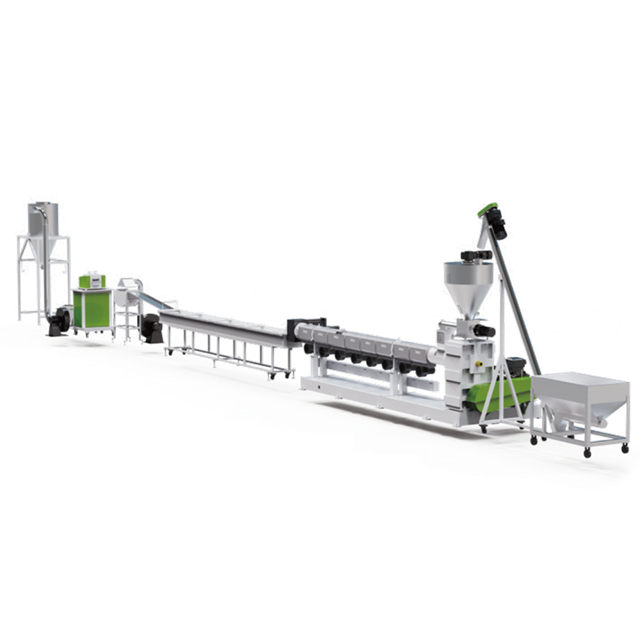
Tentar ignorar a fase de secagem para economizar tempo ou energia é um erro de processamento caro. Colocar matéria-prima úmida em um barril aquecido não cria apenas problemas estéticos; altera fundamentalmente a física e a química do produto final.
A consequência mais grave da extrusão do náilon úmido é uma reação química destrutiva conhecida como hidrólise. As poliamidas normalmente derretem em altas temperaturas, variando entre 220°C e 260°C. Nessas temperaturas extremas, qualquer umidade presa dentro da matriz polimérica se transforma instantaneamente em vapor superaquecido.
Quando esse vapor interage com o plástico fundido sob a imensa pressão do cilindro da extrusora, as moléculas de água literalmente clivam as longas cadeias de polímero em fragmentos mais curtos. O resultado empírico imediato é uma queda maciça na Viscosidade Intrínseca. O fundido torna-se excessivamente líquido e esta degradação é totalmente irreversível. Uma vez cortadas as correntes, nenhum processo posterior poderá restaurar a integridade original do material.
Imagine um operador parado ao lado da matriz no chão de fábrica, observando impotente enquanto os fios extrudados subitamente incham, espumam e quebram antes mesmo de chegarem ao banho de resfriamento. Esta é a realidade caótica do processamento do náilon úmido.
À medida que o vapor retido é arrastado ao longo do parafuso, ele forma microbolhas. Quando o fundido sai da matriz de alta pressão, essas bolhas se esticam e explodem, deixando listras prateadas altamente visíveis, comumente conhecidas como espalhamento, na superfície. Em casos graves, a rápida expansão do vapor faz com que o plástico espume incontrolavelmente, criando uma textura porosa e esponjosa. Esses fios fracos quebram constantemente, levando a um imenso desperdício de material, baba e trabalho manual exaustivo para recolocar o fio.
Para instalações de reciclagem, o objetivo final é produzir pellets que possam ser vendidos para moldadores por injeção. Pelotas recicladas feitas de náilon hidrolisado produzirão produtos finais excepcionalmente frágeis. A perda de peso molecular está diretamente correlacionada a uma queda acentuada na resistência à tração e ao impacto, muitas vezes resultando na rejeição do lote inteiro pelos compradores.
O gerenciamento eficaz da umidade não é uma etapa única; é um sistema abrangente que envolve preparação pré-processamento e controle termodinâmico avançado durante a fusão.
A primeira linha de defesa é tratar o material antes que ele toque a tremonha. No entanto, os secadores de ar quente padrão são totalmente ineficazes aqui. Como a água está quimicamente ligada ao plástico, soprar ar ambiente quente sobre a sucata não quebrará essas ligações.
Especificamente, as poliamidas requerem secadores dessecantes. Esses sistemas usam um fluxo de ar em circuito fechado, passando o ar através de uma peneira molecular que elimina toda a umidade, reduzindo o ponto de orvalho para -40°C ou menos. Este ar ultra-seco e aquecido é então circulado através da sucata, forçando a saída das moléculas de água ligadas. Os padrões da indústria determinam a redução do teor de umidade entre 0,1% e 0,2% antes da fusão.
Embora a pré-secagem seja obrigatória, raramente é perfeita. Variações na densidade aparente, umidade ambiente do armazém ou a presença de compostos orgânicos voláteis e tintas de superfície em sucata pós-consumo significam que gases residuais ainda entrarão no processo. Portanto, a remoção de vapores residuais durante a fase de fusão garante que o polímero esteja totalmente puro antes de chegar ao bloco de filtração.
A física determina que o vapor de água deve ser removido, mas a engenharia determina a eficiência com que isso é feito. Ao processar materiais exigentes, o equipamento padrão muitas vezes fica aquém. Uma avançada máquina de pelotização de plástico foi projetada especificamente para enfrentar esses desafios termodinâmicos exatos por meio de um projeto mecânico direcionado.
O coração de qualquer sistema de extrusão é o seu perfil de parafuso. O nylon possui um ponto de fusão acentuado e uma viscosidade de fusão relativamente baixa. Um parafuso genérico não conseguirá derreter o material uniformemente ou gerará atrito de cisalhamento excessivo, queimando o plástico.
Extrusoras de última geração utilizam uma relação comprimento/diâmetro personalizada, normalmente variando de 32:1 a 36:1. Este comprimento estendido do cilindro fornece o tempo de residência necessário para o polímero derreter, ao mesmo tempo que permite a separação dos gases voláteis. A zona de compressão é meticulosamente perfilada para proporcionar um cisalhamento preciso e suave. Isso gera calor mecânico suficiente para plastificar o material sem causar degradação térmica.
A característica mais crítica para o manuseio de sucata higroscópica dentro do barril é o sistema de extração a vácuo. As máquinas modernas utilizam aberturas de vácuo profundo localizadas estrategicamente ao longo do cano.
À medida que o plástico fundido passa por baixo de uma porta de ventilação, a geometria do parafuso descomprime intencionalmente o fundido, expondo a área superficial máxima. Uma bomba de vácuo de anel líquido de alta capacidade extrai com força o vapor preso e os gases monômeros. Para sucata pós-consumo altamente contaminada, zonas duplas de desgaseificação a vácuo fornecem um ponto de extração secundário, garantindo que o fundido esteja totalmente livre de vazios antes de avançar.
A umidade desestabiliza diretamente a pressão de fusão. Quando a água se transforma em vapor dentro do barril, cria vazios que causam oscilações, que são flutuações imprevisíveis na taxa de produção. Esse aumento causa estragos nos sistemas de filtragem, muitas vezes forçando a passagem de contaminantes pela tela ou provocando desligamentos de emergência.
Ao vaporizar e extrair vapores de forma eficaz através de zonas de vácuo, a extrusora mantém uma pressão altamente estável. Além disso, essa estabilidade permite que trocadores de tela contínuos filtrem com eficiência impurezas sólidas, como partículas reticuladas não derretidas ou papel, sem romper as malhas do filtro.
Selecionar o equipamento certo requer um conhecimento profundo de sua matéria-prima específica. A arquitetura da sua linha de pelotização de plástico rígido deve estar perfeitamente alinhada com os níveis de contaminação do seu material de entrada.
Uma das principais decisões na configuração de instalações é escolher entre uma configuração de estágio único e de estágio duplo, geralmente chamada de extrusão Mãe-Bebê.
Uma configuração de estágio único consiste em um cano longo. É altamente eficiente, consome menos energia e é ideal para sucata pós-industrial limpa que foi rigorosamente pré-seca. Por outro lado, a integração de um sistema de pelotização para plástico rígido que utiliza uma arquitetura de dois estágios separa o processo de fusão da fase de pressurização. A extrusora mãe primária derrete e libera grandes quantidades de gás, jogando o plástico em uma extrusora secundária que funciona mais lentamente para resfriar, estabilizar e filtrar o fundido. Para sucata pós-consumo com maior umidade residual, esta abordagem dupla é muito superior.
| Recurso | Extrusão de estágio único | Extrusão de estágio duplo |
|---|---|---|
| Mais adequado para | Sucata industrial limpa e altamente pré-seca | Sucata pós-consumo, úmida ou impressa |
| Eficiência de desgaseificação | Moderado a alto através de aberturas de barril | Extremamente alto através de ventilação de transição e aberturas de barril |
| Capacidade de filtragem | Tela única contínua padrão | Alta capacidade para etapas duplas de filtração |
Como o náilon se torna altamente fluido quando derretido, o método usado para cortá-lo em pellets é crucial. A pelotização em anel de água é popular para poliolefinas, mas frequentemente espalha poliamida escorrendo pela face da matriz, causando grumos e reabsorção imediata de umidade.
Portanto, a pelotização de fios continua sendo o padrão da indústria. O polímero fundido é extrudado em fios contínuos semelhantes a espaguete, passado por um longo banho de água de resfriamento para ganhar resistência à tração e, em seguida, passado por poderosos sopradores de sucção para remover a água da superfície antes de entrar no cortador rotativo. Isto garante pellets uniformes, cilíndricos e perfeitamente secos.
À medida que os mandatos globais de sustentabilidade se tornam mais rigorosos, as principais marcas dos setores automóvel, eletrónico e têxtil procuram agressivamente poliamidas recicladas que correspondam perfeitamente às propriedades dos materiais virgens. A indústria está mudando rapidamente do downcycling, que cria peças moldadas baratas, em direção ao verdadeiro upcycling para a fabricação de componentes estruturais críticos. Particularmente no setor dos veículos elétricos, as iniciativas de redução de peso exigem plásticos reciclados com integridade mecânica impecável.
Para atender a essas rigorosas especificações do fabricante, manter a resistência mecânica original não é mais opcional. Consequentemente, dominar a extração de umidade evoluiu de uma necessidade básica de processamento para uma vantagem estratégica de negócios. Instalações capazes de produzir consistentemente pellets de alta viscosidade e livres de umidade estão dominando o mercado de materiais reciclados premium.
Mesmo o equipamento de extrusão mais sofisticado requer manutenção proativa para combater a dura realidade da reciclagem. Negligenciar a manutenção de rotina inevitavelmente permitirá que defeitos estruturais voltem à sua produção.
O sistema de desgaseificação a vácuo atua como os pulmões da extrusora. Ao processar poliamidas, um subproduto chamado monômero de caprolactama é frequentemente liberado como gás. À medida que esfria dentro das linhas de vácuo, cristaliza e pode obstruir facilmente o fluxo de ar.
As equipes de manutenção devem inspecionar e limpar rotineiramente as portas de exaustão. A verificação dos níveis de água e da temperatura nas bombas de anel líquido é vital. Se a água circulante ficar muito quente, a bomba perde sua capacidade física de produzir vácuo profundo, deixando vapor destrutivo preso no fundido.
Quando a matéria-prima úmida sofre hidrólise, a decomposição química pode liberar subprodutos levemente ácidos. Combinado com contaminantes abrasivos, como fibras de vidro comumente encontradas em sucata automotiva, isso acelera a microcorrosão nas hélices do parafuso.
Os gerentes das instalações devem agendar paradas regulares para medir a folga entre o parafuso e a parede do cilindro. Se esta lacuna aumentar além das tolerâncias de fabricação, a eficiência do bombeamento cai, o calor de cisalhamento aumenta incontrolavelmente e as capacidades de extração despencam.
Leituras precisas de temperatura não são negociáveis. Um termopar coberto com carbono degradado pode reportar uma zona de 240°C quando na verdade está cozinhando a 270°C. Os operadores devem usar periodicamente pirômetros portáteis ou imagens térmicas para verificar se as temperaturas externas do cilindro correspondem às do painel de controle, substituindo imediatamente as faixas de aquecimento defeituosas para evitar pontos frios.
Investir em equipamento de pré-manuseio adequado e em tecnologia avançada de desgaseificação é um motor económico fundamental. O retorno do investimento é rapidamente obtido através do aumento do valor do produto e da redução drástica do desperdício operacional.
O mercado de commodities plásticas é altamente diferenciado. Pellets que sofrem de hidrólise parcial ou expansão são relegados para aplicações de nível inferior, alcançando preços mais baixos do mercado. Por outro lado, pellets sem defeitos que retêm a sua elevada viscosidade intrínseca podem ser vendidos para setores exigentes como a indústria automóvel ou os têxteis industriais. O preço mais elevado do material devidamente seco amortiza facilmente as despesas de capital de maquinaria avançada em poucos meses.
Ao eliminar a causa raiz da quebra dos fios, as instalações reduzem drasticamente as intervenções de trabalho manual. Os operadores não gastam mais horas limpando a baba da matriz ou recolocando linhas quebradas. Esse fluxo de trabalho ininterrupto maximiza a eficácia geral do equipamento e evita que materiais valiosos sejam rebaixados para varreduras de piso.
O controle de umidade é a base indiscutível do sucesso da reciclagem de poliamida. Você não pode enganar a física; a água deve ser meticulosamente removida antes e durante o processo de extrusão. Ao combinar uma rigorosa pré-secagem dessecante com tecnologia de desgaseificação a vácuo de última geração, os operadores podem salvaguardar a integridade da cadeia de polímeros e produzir pellets de qualidade excepcional.
Reserve um tempo para avaliar sua configuração atual. A atualização para máquinas especializadas projetadas para lidar com as rigorosas demandas termodinâmicas dos plásticos higroscópicos transformará sua eficiência operacional. Visite a Jwell Recycling hoje mesmo para explorar nossas linhas avançadas de pelotização, discutir seus desafios específicos de matéria-prima com nossa equipe de engenharia e otimizar sua produção para obter lucratividade máxima.
Para um processamento ideal e para evitar completamente a hidrólise, o material geralmente deve ser seco até um teor de umidade de 0,1% ou inferior. O limite exato exigido depende do grau específico do polímero e dos requisitos de tensão mecânica do produto moldado final.
Embora uma linha de produção de alta qualidade com zonas duplas de desgaseificação a vácuo seja excepcional no manuseio de vestígios de vapores residuais, ela não pode substituir completamente um pré-secador dessecante para materiais altamente higroscópicos. Para alcançar as melhores propriedades mecânicas possíveis e evitar a degradação inicial da cadeia, a pré-secagem completa continua a ser um requisito absoluto.
A formação de espuma é um sinal clássico e empírico de contaminação excessiva por umidade. À medida que o material úmido é submetido a alto calor e cisalhamento, a água absorvida se transforma em vapor superaquecido. Se a máquina não tiver capacidade de ventilação de vácuo suficiente, o vapor permanecerá preso sob pressão. Ao sair da matriz, a pressão cai instantaneamente, fazendo com que o vapor se expanda violentamente, resultando em uma textura porosa e espumosa e em fios quebradiços.
Se a matéria-prima for sucata pós-industrial excepcionalmente limpa e tiver sido rigorosamente pré-seca, uma máquina de estágio único é altamente eficiente e perfeitamente suficiente. No entanto, para sucata pós-consumo que normalmente apresenta níveis variados de umidade ou contaminação elevada, uma máquina de dois estágios é muito superior. Oferece maior área de superfície de desgaseificação e estabilidade de filtração superior, garantindo um produto final impecável.
Os tempos de secagem variam de acordo com o teor de umidade inicial e o grau específico da poliamida. Geralmente, usando um secador dessecante de 80°C a 90°C, leva de 4 a 6 horas para reduzir o nível de umidade até o limite aceitável de 0,1%. Materiais pós-consumo extremamente úmidos podem exigir até 8 horas de secagem contínua.
Sim. Embora a remoção da umidade seja crítica, submeter o náilon a temperaturas de secagem excessivamente altas por períodos prolongados pode levar à degradação térmica e à oxidação, fazendo com que o material amarele ou se torne quebradiço antes mesmo de chegar à extrusora. É fundamental respeitar as temperaturas de secagem recomendadas pelo fabricante e evitar deixar o material na tremonha indefinidamente.


