
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-07 Origem:alimentado


As mudanças de resina geralmente induzem uma sensação de baixo nível de ansiedade no piso de extrusão. A transição de uma formulação de polímero para outra cria um ambiente volátil dentro do barril. Mudanças repentinas e imprevisíveis no comportamento material são a norma e não a exceção. Se não forem monitoradas, essas mudanças causam imenso estresse mecânico no equipamento, arriscando danos graves e tempo de inatividade dispendioso.
Análises recentes da indústria destacam uma mudança decisiva nas operações modernas de extrusão. À medida que os fabricantes se voltam agressivamente para modelos de economia circular, as instalações processam uma mistura cada vez mais diversificada de resinas pós-consumo. Este influxo de materiais reciclados introduz extrema variabilidade no fluxo de fusão e nos níveis de contaminação. Consequentemente, a rotação constante de vários graus de polímeros significa que as trocas de materiais acontecem com mais frequência do que nunca. Rastrear e gerenciar a pressão da extrusora não é mais apenas uma precaução básica de segurança. Ela evoluiu para uma estratégia operacional crítica para minimizar o desperdício, prolongar a vida útil do equipamento e maximizar o retorno do investimento de toda a sua linha de produção.
Principais conclusões
Quando um operador inicia uma transição de um tipo de polímero para outro, o ambiente hidrodinâmico interno do cilindro de extrusão sofre transformações rápidas e muitas vezes instáveis. Compreender a ciência física por trás dessas mudanças voláteis é o primeiro passo para reconhecer por que o monitoramento contínuo e em tempo real é uma necessidade absoluta no chão de fábrica.
Cada polímero possui um índice de fluxo de fusão específico, que determina sua viscosidade inerente a uma determinada temperatura de processamento. Quando um técnico introduz uma resina rígida e de alta viscosidade na tremonha para liberar um material mais macio e de baixa viscosidade, uma forte resistência hidrodinâmica se acumula instantaneamente. O novo material altamente viscoso requer exponencialmente mais força mecânica para empurrar através do cano. Se a velocidade do parafuso permanecer constante enquanto esta resistência aumenta, a pressão interna atingirá níveis perigosos em segundos. Por outro lado, a transição abrupta para um material com maior fluxo de fusão muitas vezes desencadeia um vácuo de pressão repentino. Essa queda leva à fome, à perda do selo de fusão crucial e à degradação da produção do produto.
Diferentes famílias de resinas exigem temperaturas de processamento distintas e cuidadosamente calibradas. Por exemplo, ao reduzir as bandas de aquecimento para fazer a transição de um polímero de engenharia de alta temperatura para um plástico comum padrão, o cilindro de metal pesado não esfria instantaneamente. Este atraso térmico cria inconsistências localizadas de temperatura. Material não fundido ou pontos frios podem se formar rapidamente na zona de transição, agindo como tampões de concreto semissólidos que se movem através do fluxo de fusão. Quando essas massas endurecidas inevitavelmente atingem a placa do disjuntor ou o trocador de tela, elas atuam como barreiras físicas sólidas. Isso resulta em bloqueios imediatos, choque térmico severo e surtos de força destrutivos em todo o sistema de transmissão.
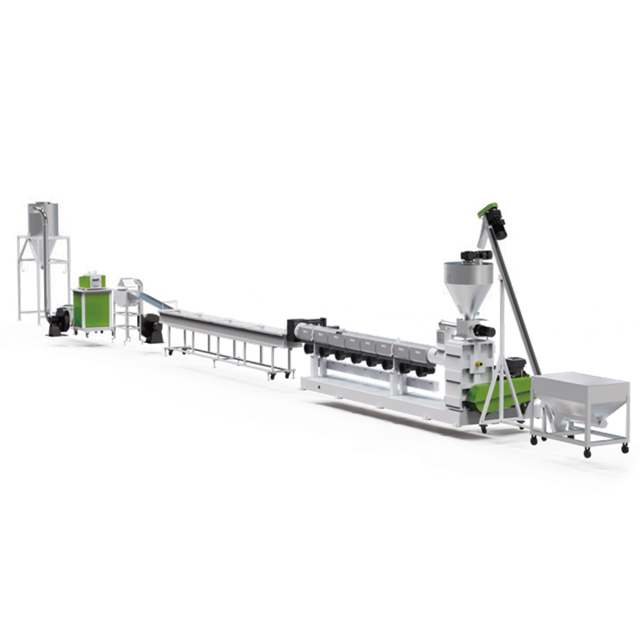
Para engenheiros de processo e gerentes de fábrica, manter a estabilidade operacional é fundamental. A implementação de protocolos rigorosos de monitoramento de pressão baseados em dados durante as trocas de resina não é apenas uma prática recomendada do setor. Serve como um mecanismo de defesa crítico contra falhas mecânicas catastróficas e condições de trabalho perigosas.
O cilindro da extrusora, os flanges e a cabeça da matriz são meticulosamente projetados para suportar pressões específicas de rendimento máximo. Caso ocorra um bloqueio repentino na matriz, frequentemente causado por géis de resina não derretidos ou degradação de polímeros reticulados, a força interna pode facilmente eclipsar os limites de segurança estrutural da máquina. Sem os dados do transdutor em tempo real alimentando um circuito de desligamento automático, esse excesso de energia cinética pode deformar permanentemente o eixo do parafuso, fraturar o cilindro endurecido ou causar a ruptura violenta da cabeça da matriz pesada. O reparo desses componentes principais exige gastos de capital significativos e resulta rotineiramente em semanas de inatividade não planejada e que drenam lucros.
Posicionado no caminho de extrusão, o conjunto de telas é indiscutivelmente o componente mais delicado de toda a linha. Ele foi projetado especificamente para filtrar contaminantes microscópicos e géis não derretidos, tornando-o altamente suscetível a variações repentinas na força de fusão. Quando um tampão de transição altamente viscoso atinge o conjunto de telas, a tensão localizada pode facilmente rasgar a delicada malha de arame. Uma tela rompida não apenas falha completamente em filtrar o fundido, mas também libera restos de fios de metal triturados diretamente no fluxo do produto final. Ao observar continuamente a pressão da linha de base, os operadores podem detectar os primeiros e sutis sinais de cegamento da tela e iniciar uma troca segura da tela muito antes que ocorra uma falha mecânica.
A extrusão industrial opera inerentemente sob condições térmicas extremas e intensa força mecânica. Picos de pressão não monitorados representam um risco ocupacional grave, às vezes letal, para o pessoal de chão. Os transdutores de pressão de fusão servem como um sistema essencial de alerta precoce. Ao integrar esses dispositivos sensíveis com alarmes sonoros e intertravamentos de segurança automatizados, as instalações garantem que a máquina desligue com segurança ou acione uma válvula de desvio muito antes que a força interna se aproxime de um limite crítico e explosivo.
Além da segurança básica e da preservação do maquinário, a viabilidade financeira de uma planta de extrusão depende muito da consistência inabalável do produto. As trocas de resina caóticas e mal gerenciadas canibalizam diretamente o rendimento e o valor de mercado da produção final.
Durante uma troca de material, o objetivo principal é purgar a resina antiga o mais rápido possível para minimizar o volume de sucata de transição, que é um subproduto de material misto, fora das especificações e geralmente invendável. Leituras de pressão constantes e previsíveis no painel de controle indicam uma purga uniforme e limpa. Flutuações erráticas e oscilantes de pressão, no entanto, revelam que a resina antiga está aderindo teimosamente à raiz do parafuso e dobrando-se intermitentemente no novo polímero. Ao aproveitar dados precisos de pressão, os operadores podem identificar o momento exato em que a transição está totalmente concluída. Isso interrompe o ciclo de purga com precisão matemática e economiza centenas de quilos de matéria-prima de primeira qualidade por turno.
Especificamente para operações de composição e reciclagem, a geometria uniforme dos pellets é um requisito de qualidade rigoroso e inegociável. Ao operar uma máquina de pelotização de plástico , é necessária uma pressão interna ideal e estável para forçar o fundido através da placa de matriz a uma velocidade constante e inabalável. Se a pressão cair devido a práticas de troca desleixadas ou à falta de alimentação, os orifícios externos da matriz podem morrer parcialmente. Isso resulta em pelotas subdimensionadas, malformadas ou com resíduos. Manter a dinâmica interna estável garante tamanho de pellet consistente, densidade aparente ideal e integridade estrutural, o que eleva diretamente o valor comercial do produto composto.
O equipamento de extrusão industrial representa um enorme investimento de capital a longo prazo. Maximizar a vida útil funcional deste maquinário pesado requer uma abordagem proativa e centrada em dados para mitigar o estresse mecânico. Os transdutores de pressão de fusão fornecem a telemetria exata necessária para proteger esses ativos durante décadas de operação.
Picos de pressão constantes e não monitorados criam microabrasões graves e fraturas por tensão profundas na metalurgia da extrusora. Quando resinas altamente viscosas são violentamente forçadas através do cilindro sob pressão excessiva, o fluxo de fusão assimétrico empurra o parafuso para fora do centro. Esta deflexão faz com que as hélices endurecidas do parafuso raspem agressivamente o revestimento do cano. Em diversas trocas não monitoradas, esse atrito metal-metal acelera exponencialmente o desgaste abrasivo. O monitoramento e o controle dinâmico da pressão garantem que a rosca permaneça perfeitamente centralizada na poça de fusão, preservando as tolerâncias precisas e rígidas necessárias para uma extrusão eficiente e de alto cisalhamento.
As instalações de produção modernas dependem fortemente de manutenção preditiva baseada em dados, em vez de reparos reativos caóticos. Ao registrar meticulosamente os dados de pressão ao longo do tempo durante trocas específicas de resina, as equipes de manutenção podem estabelecer métricas de desempenho de linha de base confiáveis. Se uma transição rotineira de um polímero específico começar a gerar picos de pressão acima do normal ao longo de vários meses, isso servirá como um indicador de diagnóstico precoce. Isso pode sinalizar que o cilindro está desgastado, que um trocador de tela precisa de uma revisão completa ou que um sensor posterior requer recalibração. A solução precoce dessas anomalias sutis evita quebras repentinas e catastróficas durante os horários de pico de produção.
Ao fazer a transição entre diferentes classes de polímeros, o processamento de materiais rígidos apresenta um conjunto distinto e altamente implacável de obstáculos operacionais em comparação com filmes flexíveis ou elastômeros. Os gerentes de fábrica e engenheiros de processo devem compreender completamente o comportamento reológico desses materiais para manter a dinâmica interna ideal e evitar paralisações dispendiosas.
O processamento de materiais rígidos, como polietileno de alta densidade pós-consumo, flocos de polipropileno ou acrilonitrila butadieno estireno, requer inerentemente torque maciço e parâmetros de pressão elevados. Esses polímeros possuem pesos moleculares mais elevados e índices de fluxo de fusão mais baixos, o que se traduz em uma fusão significativamente mais rígida e menos tolerante.
Durante uma troca de resina, a introdução de um polímero rígido em um cilindro anteriormente ocupado por uma resina mais macia cria uma incompatibilidade imediata e violenta de viscosidade. O novo material rígido atua quase como um tampão mecânico sólido, empurrando agressivamente a resina mais antiga e de baixa viscosidade em direção à cabeça de roscar. Se essa transição não for gerenciada com ajustes térmicos e mecânicos precisos, esse efeito de fluxo tampão causa um aumento instantâneo e severo na força.
Para lidar com essas cargas mecânicas intensas com segurança, as instalações geralmente contam com uma especialmente desenvolvida linha de pelotização de plástico rígido . Esses sistemas avançados apresentam caixas de engrenagens de alto torque, relações comprimento-diâmetro otimizadas que variam de 30 a 36 e sistemas inteligentes de Controlador Lógico Programável da Siemens. Mesmo com máquinas robustas, o sistema permanece vulnerável aos multiplicadores de pressão exponenciais que ocorrem quando flocos rígidos não derretidos cegam temporariamente o trocador de tela. A rigidez inerente do fundido significa que o sistema não consegue absorver o choque. Em vez disso, ele transfere a tensão diretamente para os frágeis rolamentos axiais e para a caixa de engrenagens principal, tornando essencial o monitoramento em linha.
Tradicionalmente, por precaução, os operadores diminuem manualmente a velocidade da rosca durante uma troca para evitar rupturas. Este processo tedioso pode facilmente consumir horas de um valioso tempo de produção. Ao utilizar monitoramento inteligente de pressão em linha, os operadores podem acelerar o processo de purga com segurança.
Os sensores fornecem feedback em tempo real, permitindo que o sistema de controle maximize automaticamente as rotações do parafuso por minuto até o limite operacional seguro exato. Desde que a pressão permaneça dentro dos parâmetros de segurança definidos, a máquina empurra a resina antiga para fora com velocidade máxima. Assim que a pressão se estabilizar na linha de base esperada para a nova resina, os operadores terão a confirmação empírica de que a purga foi concluída. Essa abordagem baseada em dados reduz os tempos de troca de horas para meros minutos, eliminando suposições, reduzindo drasticamente os desperdícios de transição e aumentando significativamente a produção geral da fábrica.
| Manual | de Recursos Observação | Monitoramento Automatizado em Malha Fechada |
|---|---|---|
| Tempo de resposta | Segundos a minutos dependendo da operadora | Milissegundos via integração PLC |
| Proteção de Equipamentos | Alto risco de rolamento de impulso e danos ao cano | Proteção absoluta através da redução automática de RPM |
| Velocidade de mudança | Lento, cauteloso, propenso a purga excessiva | Purga rápida e otimizada em limites de pressão seguros |
| Desperdício de materiais | Alto volume de sucata de transição | Desperdício mínimo, paradas matematicamente precisas |
Mesmo com sensores caros e de última geração instalados no cano, erros humanos e descuidos processuais podem tornar o monitoramento da pressão totalmente ineficaz. Para realmente beneficiar desta tecnologia, as instalações devem auditar os seus procedimentos operacionais padrão e evitar diversas armadilhas comuns da indústria.
Um transdutor de pressão de fusão é um instrumento de nível laboratorial altamente sensível e sua precisão depende inteiramente de uma calibração adequada e oportuna. Um dos erros mais comuns na indústria é não zerar ou calibrar os transdutores nas condições térmicas corretas antes de introduzir uma nova resina.
Os sensores estão sujeitos a um fenômeno físico conhecido como deslocamento térmico do zero. Se um técnico calibrar o sensor enquanto o cilindro da extrusora estiver frio, a expansão do diafragma de detecção de metal à medida que a máquina aquece fará com que o sensor registre uma leitura de pressão falsa positiva, mesmo quando o cilindro estiver completamente vazio. Quando a troca de resina começa, esse erro de linha de base aumenta, levando os operadores a entrar em pânico com picos fantasmas ou a fazer ajustes incorretos com base em dados falhos. Os sensores devem sempre ser calibrados e zerados na temperatura operacional alvo da nova resina, pouco antes de o material cair da tremonha.
O método antigo de gerenciar transições de resina geralmente envolve um operador veterano de pé ao lado da cabeça de rosca, ouvindo o ruído do motor ou inspecionando visualmente a consistência do fundido à medida que ele cai no banho-maria. Embora a intuição do operador seja valiosa, confiar apenas na observação manual é uma responsabilidade crítica na fabricação moderna e de alta velocidade.
O tempo de reação humana é simplesmente lento demais para evitar uma falha catastrófica. Um pico de pressão causado por um bloqueio rígido repentino pode passar dos limites operacionais seguros para um disco de ruptura rompido em menos de um segundo. No momento em que um operador ouve a máquina lutando ou vê uma mudança no fluxo de fusão, o dano interno às hélices do parafuso já ocorreu. Enfatizar a necessidade de sistemas de monitoramento digital em linha conectados diretamente ao Controlador Lógico Programável não é negociável. Os sistemas digitais acionam desligamentos automáticos do motor ou abrem válvulas de derivação milissegundos após um limite ser ultrapassado.
Se uma instalação de produção enfrenta constantes danos ao equipamento, quebras frequentes de tela ou grandes volumes de sucata de transição invendável durante as trocas de materiais, a modernização de máquinas legadas com sensores independentes pode funcionar apenas como um curativo. Freqüentemente, a arquitetura central da máquina antiga é o gargalo.
Ao avaliar novos equipamentos de capital, os gerentes de fábrica devem olhar além dos medidores analógicos básicos e focar em ecossistemas de controle integrados e inteligentes. A extrusão moderna exige integrações sofisticadas de sensores que se comuniquem ativamente com os sistemas de acionamento da máquina.
As principais integrações a serem priorizadas incluem:
As máquinas antigas eram normalmente projetadas para execuções longas e ininterruptas de um material único e uniforme. Eles operam em controles de malha aberta, exigindo intervenção humana constante para ajustar os parâmetros à medida que o comportamento do material muda. Este descuido manual introduz um atraso perigoso.
Além disso, se a sua infraestrutura atual não consegue lidar com as demandas rigorosas das transições modernas de polímeros, especialmente fluxos reciclados altamente contaminados, provavelmente é hora de investir em um sistema de pelotização abrangente e de última geração para plástico rígido . As configurações de estágio duplo são excelentes na estabilização da pressão porque a extrusora primária lida com a fusão e a desgaseificação pesadas, enquanto a extrusora secundária cria suavemente a pressão precisa necessária para o cabeçote de matriz. As configurações modernas são projetadas com sensores interconectados que se comunicam em milissegundos, ajustando automaticamente o torque do motor e as zonas térmicas em resposta em tempo real ao feedback de pressão. Esse nível de automação avançada transforma as trocas de resina de uma tarefa manual de alto risco em um procedimento operacional padrão contínuo e altamente lucrativo.
O monitoramento contínuo da pressão da extrusora durante as trocas de resina não é negociável para manter seu maquinário seguro, controlar a qualidade do produto e reduzir drasticamente o desperdício de material. A natureza volátil da transição entre diferentes classes de polímeros exige um rastreamento preciso e baseado em dados para evitar picos repentinos de força que podem arruinar equipamentos caros num piscar de olhos. Ao aproveitar sensores digitais modernos e sistemas de controle de circuito fechado, as instalações podem automatizar essas transições, eliminando erros humanos e acelerando os tempos de troca. Em última análise, atualizar sua configuração de extrusão para incluir tecnologia avançada de monitoramento de pressão se traduz diretamente em menos tempo de inatividade não planejado, condições de trabalho mais seguras e maior eficiência diária da fábrica. Se sua linha atual está lutando para acompanhar as diversas mudanças de resina, explore as soluções avançadas e integradas com sensores da Jwell Recycling para proteger sua produção e aumentar seus resultados financeiros.
A pressão normal varia muito dependendo do tamanho da máquina, do design do parafuso e do tipo específico de resina, mas normalmente varia entre 1.500 e 4.500 PSI. O fator crítico para os operadores é monitorar desvios repentinos e rápidos, como um aumento ou diminuição acentuada de 10%, em vez de focar apenas no valor numérico absoluto. Uma linha de base estável indica uma transição suave, enquanto flutuações erráticas alertam para conflitos de viscosidade.
Esses transdutores utilizam um diafragma de metal altamente sensível que fica completamente nivelado com a parede interna do cilindro da extrusora. À medida que o plástico fundido flui e empurra esse diafragma, a força mecânica é instantaneamente convertida em um sinal elétrico preciso. Este sinal é transmitido ao painel de controle principal, fornecendo aos operadores dados altamente precisos e em tempo real sobre as condições internas do barril.
Sim, é um dos métodos mais eficazes disponíveis para otimizar o processo de purga. Ao observar a estabilização da curva de pressão na interface digital, os operadores sabem exatamente quando a resina antiga foi completamente expelida e a nova resina está fluindo de forma consistente. Essa validação orientada por dados elimina as suposições tradicionais que muitas vezes levam à purga conservadora e ao desperdício desnecessário de material.
Uma queda repentina na pressão geralmente ocorre durante a transição de uma resina muito rígida e de alta viscosidade para uma resina mais macia e de baixa viscosidade que flui com significativamente menos resistência. Além disso, vácuos de pressão repentinos podem indicar uma lacuna temporária na alimentação do material, conhecida como alimentação de fome, que acontece se a tremonha ficar vazia durante a troca física dos materiais poliméricos.
Para obter precisão e segurança ideais, os sensores devem ser cuidadosamente verificados e calibrados durante todas as paradas de manutenção programadas. Além disso, a calibração deve ser realizada imediatamente se os operadores notarem qualquer desvio de pressão inexplicável, leituras falsas positivas ou inconsistências durante as execuções de produção de rotina. Certifique-se sempre de que a calibração ocorre precisamente na temperatura operacional padrão para evitar erros de deslocamento térmico de zero.
Se géis de transição não derretidos ou flocos rígidos cegarem a malha da tela, o fluxo de fusão será bloqueado instantaneamente. Sem um transdutor de pressão para detectar o pico imediato e reduzir automaticamente a velocidade da rosca, a enorme energia cinética do sistema de transmissão irá romper a malha da tela, enviando detritos de metal para os pellets, ou danificar gravemente os rolamentos axiais da extrusora.
Os materiais reciclados têm taxas de fluxo de fusão altamente inconsistentes devido à mistura de tipos de plástico e aos diferentes níveis de umidade. O controle rígido da pressão, especialmente em linhas avançadas de pelotização de estágio único ou duplo, ajusta dinamicamente a velocidade da rosca para compensar essas inconsistências. Isso garante uma taxa de fluxo constante através da matriz, resultando em pellets perfeitamente uniformes, sem resíduos ou centros ocos.


