
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-30 Origem:alimentado


Você sabia que uma única gota d"água pode estragar um lote inteiro de plástico? Parece um exagero. No chão de fábrica é uma realidade diária. O tereftalato de polietileno, amplamente conhecido como PET, é notoriamente implacável quando se trata de umidade. Coloque-o em uma extrusora enquanto estiver molhado, e você não estará apenas fervendo a água. Você está destruindo fundamentalmente a estrutura química do plástico.
À medida que o impulso global para economias circulares se intensifica, a reciclagem de garrafas pós-consumo e sucata industrial em materiais de alto valor é mais lucrativa do que nunca. Essa lucratividade depende inteiramente do domínio da termodinâmica dos polímeros. Sem um controle rigoroso da umidade, ocorrem reações químicas severas durante a extrusão. Estas reações destroem a resistência do material e tornam o produto final inútil para aplicações de alta qualidade.
Neste guia abrangente, exploraremos a ciência molecular por trás da natureza higroscópica do PET, as consequências mecânicas de ignorar a umidade e como a moderna tecnologia de extrusão mitiga esses riscos de processamento.
Para entender por que a extração de umidade é um pré-requisito inegociável na reciclagem, é preciso olhar o material através de lentes moleculares. PET é um termoplástico higroscópico. Ao contrário das poliolefinas como PE ou PP que repelem a água, este material atua como uma esponja molecular. Ele extrai ativamente a umidade do ambiente circundante.
O cerne da questão reside na estrutura química do polímero, que é povoada por grupos éster. Essas ligações éster são altamente polares. Como a água também é uma molécula polar, ocorre uma atração elétrica natural entre as duas. Quando os engenheiros avaliam a umidade em matérias-primas plásticas, eles diferenciam estritamente entre umidade superficial e umidade interna. A umidade da superfície é a condensação ou água de lavagem residual aderida ao exterior de um floco, que se evapora com relativa facilidade usando ar quente padrão.
A umidade interna apresenta um desafio de engenharia muito mais difícil. Impulsionadas pela polaridade, as moléculas de água penetram nas regiões amorfas das cadeias poliméricas. Erradicar esta humidade incorporada requer mais do que apenas calor superficial. Exige exposição prolongada a temperaturas específicas e ar ultra-seco para forçar a água a sair da matriz molecular.
As condições de armazenamento determinam a dificuldade de processamento da linha de base. Se um depósito de flocos pós-consumo lavados estiver em um depósito não condicionado, ele atuará como um dessecante para o ambiente. Sob tais condições, os níveis de umidade interna podem subir rapidamente para além de 6.000 partes por milhão. Os padrões da indústria são implacáveis aqui. Antes de entrar na zona de fusão, o material deve ser seco até um teor de umidade estritamente abaixo de 200 ppm. Para aplicações de alta tenacidade, como cintas ou fibra garrafa a garrafa, o limite é reduzido para menos de 50 ppm. Ultrapassar esses limites garante falha estrutural a jusante.
A urgência por trás da remoção da umidade não é apenas evitar bolhas de vapor. O verdadeiro perigo é uma reação química silenciosa e catastrófica conhecida como degradação hidrolítica.
Durante a produção padrão de pellets PET , o material sofre imenso cisalhamento térmico e mecânico. Dentro do barril, as temperaturas oscilam rotineiramente entre 260°C e 280°C. Quando a umidade interna é arrastada para esse ambiente de alto calor, ela não evapora simplesmente. Em vez disso, a água superaquecida atua como um violento catalisador químico.
Este vapor superaquecido ataca as ligações éster polares que mantêm unidas as longas cadeias poliméricas, separando-as. Esta cisão da cadeia quebra permanentemente as longas estruturas moleculares em fragmentos mais curtos, gerando grupos terminais de ácido carboxílico e hidroxila. O plástico com o qual você começou não é mais o plástico que você está extrusando.
A resistência física de um polímero está diretamente ligada ao comprimento de suas cadeias moleculares, medida na indústria como Viscosidade Intrínseca expressa em decilitros por grama. Correntes longas se enroscam firmemente para fornecer alta resistência à tração e flexibilidade. A hidrólise faz com que essa viscosidade despenque. À medida que as cadeias são encurtadas pelas moléculas de água, a integridade mecânica do plástico desaparece.
| Tipo de aplicação | Requisito alvo IV em dL/g | Efeito da hidrólise severa |
|---|---|---|
| Têxtil ou Fibra | 0,60 - 0,65 | Quebra frequente de fibra durante fiação em alta velocidade |
| Chapa ou Termoformagem | 0,70 - 0,78 | Folhas quebradiças que quebram ao dobrar ou cortar |
| Grau de garrafa | 0,80 - 0,85 | Estourando sob pressão de carbonatação padrão |
| Cintas Reforçadas | 0,90 - 1,00+ | Quebrando violentamente sob cargas de tensão |
A extrusão de flocos úmidos reduz efetivamente o material premium a sucata de baixo valor. Isto destrói a viabilidade económica de um processo de reciclagem em circuito fechado.
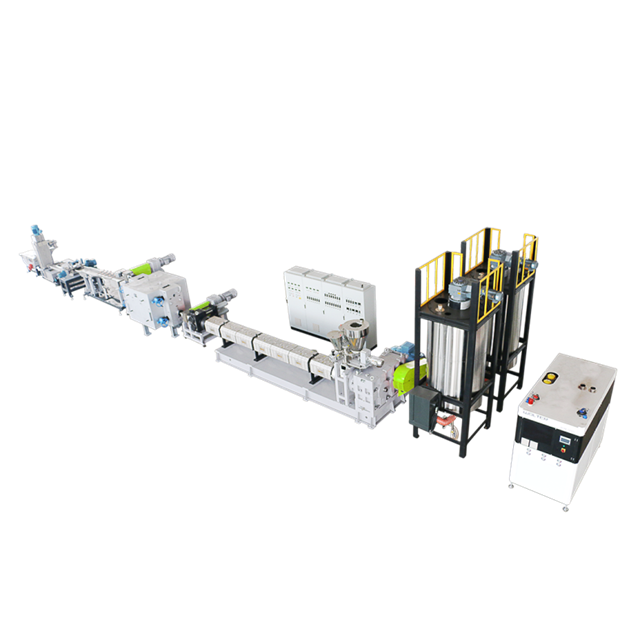
Além da degradação invisível do peso molecular, o excesso de umidade deixa um rastro de destruição altamente visível no chão de fábrica. Muitas vezes, os operadores podem diagnosticar uma falha de secagem apenas olhando para a cabeça de roscar.
Quando a água retida se transforma em vapor e não consegue escapar da poça de fusão, ela cria vazios físicos. Os fios extrudados parecerão espumosos. Quando cortados, os pellets contêm centros ocos, o que reduz drasticamente a sua densidade aparente. Isso causa alimentação errática quando os pellets são eventualmente vendidos para moldadores por injeção. O vapor de alta pressão que escapa violentamente pela borda da matriz se arrasta pela superfície plástica de resfriamento, deixando marcas distintas de manchas prateadas conhecidas como espalhamento.
O material reciclado premium é valorizado pela sua transparência semelhante à do vidro. A degradação induzida pela umidade torna o fundido turvo, amarelado e opaco. Vazios físicos combinados com uma viscosidade reduzida tornam os pellets finais perigosamente não confiáveis. Os produtos finais moldados a partir desses pellets degradados são frágeis e altamente suscetíveis a rachaduras por estresse ambiental. Para os fabricantes que produzem produtos de suporte de carga, estas falhas mecânicas ocultas representam enormes riscos de segurança e responsabilidade.
A água não estraga apenas o plástico. Isso causa estragos nas máquinas que o processam. A introdução de matéria-prima úmida em uma máquina de pelotização de plástico força o equipamento a operar sob condições termodinâmicas caóticas.
Considere a física em jogo. A água se expande por um fator de aproximadamente 1.600 quando se transforma em vapor. Se um lote com alto teor de umidade entrar na garganta de alimentação, a súbita geração explosiva de vapor cria violentos picos de pressão dentro do barril fechado. Esta pressão interna flutuante perturba o transporte constante do fundido. Os operadores notarão um aumento na matriz, onde o plástico cospe e pulsa, em vez de fluir em uma fita lisa e contínua. A sobretensão torna impossível para o peletizador cortar tamanhos uniformes, gerando enormes quantidades de finos, longos e sucata fora de especificação.
Os subprodutos ácidos gerados durante a hidrólise, como o ácido carboxílico, aceleram a corrosão dos componentes metalúrgicos internos. A viscosidade errática do derretimento força o motor de acionamento principal a buscar constantemente o torque correto, colocando severa tensão ondulatória na caixa de engrenagens e nos rolamentos axiais. Com o tempo, o processamento de materiais secos de maneira inadequada reduz drasticamente a vida útil de seus parafusos e cilindros.
A arquitetura de extrusão que você escolhe determina fundamentalmente sua margem de erro em relação à umidade. Diferentes geometrias de parafuso lidam com o vapor preso de maneiras muito diferentes. As configurações tradicionais de parafuso único dependem de uma poça de fusão profunda e da fricção contra a parede do cilindro para transportar o material. Como o plástico não é dobrado de forma agressiva, a área de superfície exposta às portas de ventilação é mínima. Se o vapor ficar preso no núcleo de um fundido de parafuso único, ele permanecerá lá. Os operadores que usam linhas de parafuso único devem executar uma pré-secagem perfeita, muitas vezes exigindo que o material permaneça em silos de cristalização e dessecantes por até seis horas.
Os recicladores modernos estão cada vez mais adotando a tecnologia de parafuso duplo co-rotativo para gerenciar a umidade de forma mais dinâmica. Uma de alto desempenho linha de pelotização de rosca dupla utiliza parafusos interligados que limpam uns aos outros constantemente. Isto cria uma película muito fina e altamente agitada de polímero fundido. A intensa ação de amassamento renova continuamente a superfície da poça de fusão, arrastando a umidade incrustada para a superfície.
Equipamentos avançados feitos sob medida para esta aplicação, como a série CJWH, aproveitam relações L/D estendidas que variam de 40:1 a 48:1. Combinados com zonas de desgaseificação a vácuo de vários estágios equipadas com bombas de raízes robustas, capazes de extrair pressões absolutas abaixo de 5 mbar, esses sistemas extraem agressivamente a umidade vaporizada e os compostos orgânicos voláteis do barril antes que uma hidrólise significativa se enraíze. Embora a pré-secagem rigorosa continue sendo o padrão ouro, os sistemas avançados de rosca dupla atuam como uma rede de segurança crítica, permitindo que as instalações processem materiais com tolerâncias de umidade ligeiramente mais altas sem sacrificar a viscosidade.
Os custos globais de energia estão forçando uma rápida evolução na forma como as instalações de reciclagem lidam com a termodinâmica dos polímeros. Historicamente, os gerentes de fábrica dependiam de silos dessecantes de força bruta funcionando continuamente. Hoje, a indústria está mudando agressivamente em direção à extração híbrida de umidade. Os processadores estão minimizando os tempos de pré-secagem térmica e transferindo a carga de remoção de umidade diretamente para a fase de fusão da extrusora.
Ao integrar tambores rotativos infravermelhos com configurações de parafuso duplo de ultra-alto vácuo, as fábricas modernas estão reduzindo o consumo de energia por quilograma de material processado em quase trinta por cento. Esta abordagem simplificada não só reduz as pegadas de carbono para cumprir novas regulamentações ambientais rigorosas, mas também limita a degradação térmica causada pela cozedura de plástico num silo durante seis horas. O futuro da extrusão reside na evacuação de umidade inteligente e em linha, em vez da secagem passiva por armazenamento.
Para produzir pellets premium de forma consistente, os gerentes das instalações devem implementar uma defesa em camadas contra a umidade. Depender de um único método muitas vezes é insuficiente para sucata pós-consumo altamente variável.
O método empírico tradicional envolve um processo de condicionamento térmico em duas etapas. Os flocos pós-consumo são geralmente amorfos. Se aquecidos diretamente, eles ultrapassam a temperatura de transição vítrea e se fundem em um bloco sólido e pegajoso, obstruindo a tremonha. Os flocos são primeiro agitados mecanicamente e aquecidos para induzir uma estrutura cristalina. Os flocos cristalizados passam então para um funil selado onde o ar desumidificado circula a aproximadamente 160°C. Durante quatro a seis horas, esse ar ultra-seco atua como um aspirador de umidade.
Para combater a enorme pegada e o consumo de energia dos sistemas dessecantes, muitas fábricas modernas estão integrando tambores rotativos infravermelhos. A tecnologia infravermelha utiliza comprimentos de onda de luz específicos para penetrar no floco, vibrando as moléculas para gerar calor de dentro para fora. Este aquecimento interno leva a umidade para a superfície de forma incrivelmente rápida. Os sistemas infravermelhos podem cristalizar e secar simultaneamente o material em quinze a vinte minutos, aumentando drasticamente o rendimento da instalação.
Mesmo com uma pré-secagem perfeita, a umidade ambiente pode reentrar no material durante o transporte. A robusta desgaseificação a vácuo em linha é sua linha final de defesa. Garantir que suas portas de vácuo estejam limpas e que suas bombas de raízes sejam mantidas adequadamente garante que qualquer vapor residual gerado durante o derretimento seja evacuado instantaneamente.
A rentabilidade na reciclagem é um equilíbrio delicado. Você deve pesar o custo da energia necessária para a secagem em relação ao preço premium que você pode obter para pellets de alta viscosidade. Seu maquinário deve refletir sua matéria-prima. A sucata de esqueleto de termoformação industrial limpa pode exigir apenas cristalização leve. Os flocos de garrafas pós-consumo lavados a quente carregam alta umidade residual e níveis variados de contaminação, necessitando de desgaseificação pesada e filtração por fusão.
Ao avaliar as decisões de compra no fundo do funil, priorize recursos de engenharia específicos. Preservar a viscosidade significa que o fundido permanecerá altamente viscoso. A caixa de velocidades deve suportar esta imensa resistência sem parar ou sobreaquecer. Procure bombas de raízes de dois estágios em vez de bombas básicas de anel de água, já que as últimas muitas vezes lutam com o grande volume de vapor que o material úmido produz. Barris estendidos permitem um derretimento suave e espaço suficiente para múltiplas zonas de ventilação.
As despesas de capital iniciais de uma linha de extrusão de alta qualidade são rapidamente compensadas por economias operacionais. Ao investir em tecnologia que lida com a umidade de forma eficiente, você reduz drasticamente suas despesas elétricas mensais. Mais importante ainda, você garante uma produção consistente de pellets premium que os compradores de primeira linha exigem.
A umidade é o inimigo indiscutível da extrusão de polímeros. Se não for controlado, ele desencadeia uma hidrólise rápida, colapsa a Viscosidade Intrínseca e inunda sua linha de produção com sucata quebradiça e visualmente defeituosa. A reciclagem bem-sucedida não envolve apenas derreter o plástico. Trata-se de proteger a química do polímero.
Ao compreender a natureza higroscópica do material e implementar protocolos de secagem rigorosos, os fabricantes podem proteger os seus produtos. Investir em tecnologia de extrusão avançada equipada com sistemas agressivos de gerenciamento de umidade é o caminho mais confiável para ampliar uma operação de reciclagem lucrativa e de alta qualidade. Se você deseja atualizar suas instalações para lidar com matérias-primas com alto teor de umidade de maneira eficiente, explore as máquinas profissionais de pelotização de plástico da Jwell para encontrar a configuração exata adaptada às suas necessidades de produção.
Para extrusão padrão de parafuso único, o material deve ser seco até um teor de umidade inferior a 0,02%, o que equivale a 200 partes por milhão. Para aplicações que exigem resistência mecânica máxima, como reciclagem garrafa a garrafa ou cintas industriais, os engenheiros mantêm estritamente os níveis de umidade abaixo de 50 ppm para evitar qualquer degradação hidrolítica mensurável.
Extrusoras de rosca dupla co-rotativas altamente especializadas podem processar o material com pré-secagem mínima. Essas máquinas utilizam renovação intensa da área superficial e desgaseificação a vácuo de alta capacidade e em vários estágios para extrair fisicamente o vapor de água do fundido. A viabilidade deste processamento não seco depende muito da carga inicial de umidade e da meta de viscosidade específica exigida pelo comprador final.
A viscosidade intrínseca é uma métrica usada para medir o comprimento da cadeia do polímero e o peso molecular, que determina diretamente a resistência física. Quando a umidade está presente durante o calor extremo da extrusão, ela desencadeia a hidrólise. Esta reação química corta as longas cadeias poliméricas em pedaços mais curtos, reduzindo drasticamente a viscosidade e resultando em um produto final quebradiço.
Usando métodos térmicos convencionais, o processo é bastante demorado. Os flocos amorfos devem primeiro ser cristalizados durante uma a duas horas para evitar aglomeração. Depois disso, o material permanece em um secador dessecante exposto ao ar com ponto de orvalho extremamente baixo, a 160°C, por mais quatro a seis horas. O tempo total de preparação normalmente varia de cinco a oito horas.
O processamento eficaz deste material altamente sensível em uma máquina construída para PE ou PP é altamente desencorajado. As máquinas padrão não possuem geometrias especializadas de parafuso de baixo cisalhamento, relações L/D estendidas e sistemas agressivos de ventilação a vácuo necessários para evitar a degradação. A utilização de equipamento não especializado irá quase certamente produzir pellets degradados e invendáveis.
Os níveis de umidade são normalmente verificados usando um titulador coulométrico Karl Fischer ou um analisador de umidade especializado equipado com um elemento de aquecimento e uma escala de precisão. Esses dispositivos aquecem uma pequena amostra do floco ou pellet e medem o peso exato da água vaporizada, fornecendo uma leitura altamente precisa de partes por milhão antes que o lote seja aprovado para a extrusora.
Embora os sistemas avançados de vácuo de vários estágios em extrusoras de rosca dupla possam extrair grandes quantidades de vapor do fundido, eles geralmente não substituem completamente a pré-secagem para aplicações de alta qualidade. Eles atuam como um suplemento poderoso que permite às instalações reduzir drasticamente os tempos de secagem térmica. Para aplicações de baixa qualidade, a ventilação intensa pode ser suficiente, mas a produção de garrafas premium ainda requer uma abordagem híbrida para garantir a integridade estrutural.


