
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-17 Origem:alimentado


O plástico derretido está escorrendo pela ventilação da extrusora? Esse problema complicado causa tempo de inatividade imediato. Desperdiça material valioso e cria um pesadelo absoluto para as equipes de manutenção no chão de fábrica. A inundação da ventilação geralmente indica profundos desequilíbrios de pressão dentro do barril. Neste guia completo, exploraremos as causas mecânicas exatas por trás desse fenômeno. Você aprenderá etapas práticas de solução de problemas e descobrirá quando uma atualização de equipamento é financeiramente justificada.
Os operadores de piso frequentemente se referem à inundação de ventilação como sangramento de ventilação ou fluxo de ventilação. Esta falha mecânica de extrusão ocorre quando o polímero fundido escapa através da porta de desgaseificação a vácuo. Para realmente entender por que isso ocorre, é preciso observar a dinâmica física do processo de extrusão.
Em uma extrusora ventilada padrão, a geometria do parafuso apresenta zonas funcionais distintas. Isso inclui alimentação, compressão, descompressão e medição. A zona de descompressão é projetada com roscas mais profundas para aumentar o volume livre dentro do cano. Consequentemente, o polímero fundido preenche apenas parcialmente o canal. Normalmente ocupa apenas metade do espaço disponível. Este preenchimento parcial cria um vazio crucial. Gases retidos, umidade e compostos orgânicos voláteis são separados da poça de fusão aqui e são extraídos com segurança pela bomba de vácuo.
O problema começa quando esta zona de descompressão fica completamente cheia. O plástico fundido atua como um fluido incompressível e sempre seguirá o caminho de menor resistência. Quando a capacidade de transporte direto cai, o fundido recua. Uma vez que o vazio desaparece, o polímero é empurrado com força para cima na porta de vácuo.
As consequências foram duras. O encanamento a vácuo entope com plástico endurecido, interrompendo instantaneamente o processo de desgaseificação. A produção é interrompida para manutenção tediosa. Qualquer de alta qualidade máquina de pelotização de plástico depende de um delicado equilíbrio entre taxa de alimentação, velocidade da rosca e pressão de vácuo. Quando interrompida, a qualidade do pellet degrada-se rapidamente. Os operadores acabam com produtos finais porosos, quebradiços ou descoloridos.
Diagnosticar vazamentos de ventilação requer uma abordagem sistemática de engenharia. A causa raiz é quase universalmente um problema de diferencial de pressão. A pressão sob a ventilação simplesmente excede a capacidade de transporte direto da rosca. Vamos analisar os principais culpados técnicos.
O desenho geométrico da rosca extrusora determina sua capacidade de transporte volumétrico. Localizada imediatamente após a zona de ventilação, a zona de dosagem atua como uma bomba que empurra o fundido desgaseificado através do cabeçote de matriz. Para uma ventilação bem-sucedida, a capacidade de bombeamento desta seção de dosagem deve exceder estritamente a saída da primeira zona de compressão.
Se um parafuso não tiver profundidade suficiente na área de ventilação, ele não poderá mover o material para frente com rapidez suficiente. O derretimento se acumula. Além disso, o desgaste excessivo nas hélices do parafuso ou na parede do cano aumenta a folga. O derretimento de alta pressão desliza para trás sobre as talas. Este fluxo de vazamento reduz drasticamente a eficiência direta e faz com que o material se acumule sob a ventilação.
Mesmo com um parafuso perfeitamente projetado, inevitavelmente ocorrerá inundação se a resistência a jusante for muito alta. A extrusora deve gerar pressão adequada para superar componentes como trocadores de tela e placas de matriz.
Quando um trocador de tela fica obstruído com partículas não derretidas ou contaminantes metálicos, a contrapressão aumenta rapidamente. O fundido não pode passar facilmente pela malha cega do filtro. Uma onda de pressão viaja para trás através da zona de medição. Uma vez que esta contrapressão atinge a zona de descompressão, o fundido é forçado para cima.
A reologia do polímero é altamente dependente da temperatura. A viscosidade do fundido influencia diretamente a eficiência com que a rosca pode transmiti-la.
Se o perfil de temperatura for ajustado muito baixo, o fundido permanecerá excessivamente rígido. O parafuso luta para empurrar esse material lento através das restrições posteriores. Por outro lado, se a temperatura for muito alta, o polímero sofre degradação térmica. O fundido torna-se excessivamente fluido e forma espuma violentamente devido à rápida expansão dos gases aprisionados. Manter uma janela de temperatura precisa é obrigatório para uma operação estável.
As extrusoras operam com um rigoroso equilíbrio de massa. O material que entra na garganta de alimentação deve corresponder precisamente à taxa na qual a rosca pode derreter e transportá-lo.
A tentativa de maximizar o rendimento superalimentando a tremonha principal embala completamente as hélices da rosca. Este excesso de embalagem não deixa espaço físico para o vazio necessário na zona de descompressão. Isso perturba o princípio da fome, necessário para uma ventilação eficaz.
A alta pressão de vácuo remove os voláteis teimosos de forma eficaz, mas pode interromper fisicamente o processo se aplicada incorretamente. Diferentes polímeros possuem diferentes densidades de fusão.
Se a bomba de vácuo puxar uma corrente de ar muito forte em um fundido leve ou altamente fluido, a força física de sucção supera a gravidade. O vácuo levanta fisicamente o plástico derretido para a pilha de ventilação. Este cenário acontece frequentemente no processamento de resinas de baixa viscosidade.
As propriedades do material determinam fundamentalmente como um polímero se comporta dentro do cilindro. Os parâmetros de extrusão não podem ser aplicados universalmente em todos os fluxos de resíduos. A densidade aparente, o teor de umidade e o índice de fluidez alteram drasticamente as condições de processamento exigidas.
Plásticos rígidos, como polipropileno triturado ou garrafas de polietileno, possuem alta densidade aparente. Eles alimentam com eficiência, mas requerem cisalhamento mecânico substancial para derreter uniformemente. Extrusoras padrão de estágio único muitas vezes lutam para equilibrar o alto cisalhamento necessário para a fusão com a baixa pressão necessária para a ventilação. É exatamente por isso que os engenheiros seniores recomendam fortemente um sistema de pelotização dedicado para plástico rígido . Esses sistemas especializados utilizam perfis de parafuso personalizados, muitas vezes empregando extrusão de dois estágios, para lidar com materiais de alta densidade sem sobrecarregar a zona de ventilação.
Olhando para a evolução mais ampla da indústria, a transição para uma economia circular mudou drasticamente os perfis das matérias-primas. As instalações de reciclagem estão cada vez mais encarregadas de processar plásticos reciclados pós-consumo. Esses materiais carregam altos níveis de umidade, tintas voláteis e contaminação imprevisível.
Consequentemente, as inundações de ventilação deixaram de ser uma anomalia mecânica rara para se tornar um gargalo operacional frequente. As modernas análises de extrusão revelam que materiais fortemente impressos ou lavados convertem rapidamente a umidade em vapor dentro do cilindro aquecido. A expansão do volume da água em vapor é enorme. Se o volume de gás gerado exceder a capacidade física de extração de uma porta de ventilação padrão, o vapor em expansão cria alta pressão localizada. Ele empurra violentamente o polímero fundido circundante para fora da ventilação.
Para combater esta tendência, as instalações progressivas estão a afastar-se rapidamente das máquinas antigas de ventilação única. O padrão da indústria está mudando para sistemas avançados de desgaseificação em vários estágios, capazes de lidar com entradas de alta umidade sem comprometer o rendimento.
Os componentes instalados após o cilindro da extrusora desempenham um papel crítico na manutenção do equilíbrio da pressão. As restrições a jusante são indiscutivelmente a causa operacional mais frequente de inundações nos respiradouros. Os gestores das instalações devem monitorizar estes sistemas de perto.
Especificamente, o trocador de tela atua como a principal defesa contra contaminação. É também inerentemente a principal fonte de contrapressão. À medida que a malha captura sujeira e partículas não derretidas, a área aberta do filtro diminui. Se um operador não conseguir avançar a malha em tempo hábil, a pressão a montante aumenta instantaneamente. Esta onda de pressão não tem para onde ir, a não ser voltar para a ventilação.
Além disso, o design do cabeçote deve corresponder perfeitamente ao rendimento volumétrico da linha de pelotização de plástico . Se os furos da matriz forem muito pequenos, eles atuam como uma restrição permanente. A extrusora luta constantemente contra esse gargalo. Para resolver problemas crônicos de pressão, os engenheiros geralmente integram uma bomba de engrenagem de fusão entre a extrusora e o trocador de tela. Isso desacopla a resistência da matriz da rosca da extrusora.
Quando o polímero fundido começa a escapar, os operadores devem agir sistematicamente. A inundação da ventilação é a manifestação física de um desequilíbrio de pressão. A implementação de um protocolo de solução de problemas padronizado minimiza o tempo de inatividade.
Comece verificando os transdutores de pressão localizados antes do trocador de tela. Um pico rápido indica um filtro entupido. Execute uma mudança de tela imediatamente. Um filtro limpo deve diminuir a contrapressão instantaneamente, permitindo que o material fundido seja transportado para frente.
Se a taxa de alimentação principal for muito alta em relação à velocidade da rosca, as hélices ficam supercompactadas. Reduza a taxa de alimentação volumétrica em cinco a dez por cento, mantendo a rotação atual da rosca. Esta técnica de alimentação de fome preenche intencionalmente a seção de ventilação.
Revise os controladores de temperatura ao longo do barril. Aumente a temperatura na zona de medição em alguns graus para diminuir a viscosidade do fundido. Isso reduz a resistência e melhora o fluxo direto. Certifique-se de que qualquer ajuste esteja alinhado com o índice de fluxo de fusão específico do material.
A pressão negativa excessiva pode extrair fisicamente o fundido de baixa viscosidade. Sangre gradualmente o vácuo abrindo ligeiramente a válvula de ar ambiente. Se o polímero recuar para dentro do barril, a força de extração foi simplesmente muito alta.
Se os ajustes operacionais falharem em diferentes lotes de materiais, o problema provavelmente será mecânico. Agende um desligamento para medir a folga entre as passagens do parafuso e a parede do cano. Os parafusos gastos perdem a capacidade de bombeamento e devem ser recondicionados.
As etapas de solução de problemas podem mitigar casos agudos de inundação de ventilação. No entanto, os vazamentos crônicos geralmente indicam uma incompatibilidade sistêmica entre o equipamento atual e os requisitos operacionais. Os gerentes de instalações devem avaliar objetivamente se a manutenção contínua está prejudicando a lucratividade geral.
O sangramento persistente por ventilação traz implicações financeiras significativas. Cada vez que o plástico derretido escapa, a linha deve ser pausada. O material extrudado deve ser removido manualmente, causando desperdício de material e ineficiências de mão de obra. Se o derretimento entrar no encanamento de vácuo, poderá causar danos catastróficos às bombas de vácuo de anel líquido.
Extrusoras de estágio único mais antigas, projetadas para sucata industrial limpa, terão dificuldades fundamentais para processar flocos pós-consumo lavados e com alto teor de umidade. As despesas de capital para novos equipamentos são muitas vezes justificadas pela redução imediata das despesas operacionais e por um aumento maciço na produção estável.
Selecionar a tecnologia correta é fundamental para a estabilidade operacional a longo prazo. A moderna tecnologia de extrusão evoluiu especificamente para enfrentar os desafios dos plásticos reciclados altamente contaminados e de densidade variável.
| Comparação de recursos | Extrusoras legadas de estágio único | Sistemas modernos de estágio duplo |
|---|---|---|
| Capacidade de ventilação | Porto único e estreito, sujeito a inundações | Múltiplas zonas de vácuo alongadas |
| Gerenciamento de Pressão | Pressão conflitante em um barril | Estágios de fusão e bombeamento desacoplados |
| Manuseio de umidade | Lutas com sucata pós-consumo lavada | Desgaseificação agressiva para flocos com alto teor de umidade |
| Material Ideal | Filme industrial limpo e com baixo teor de umidade | Plásticos rígidos, materiais PCR fortemente impressos |
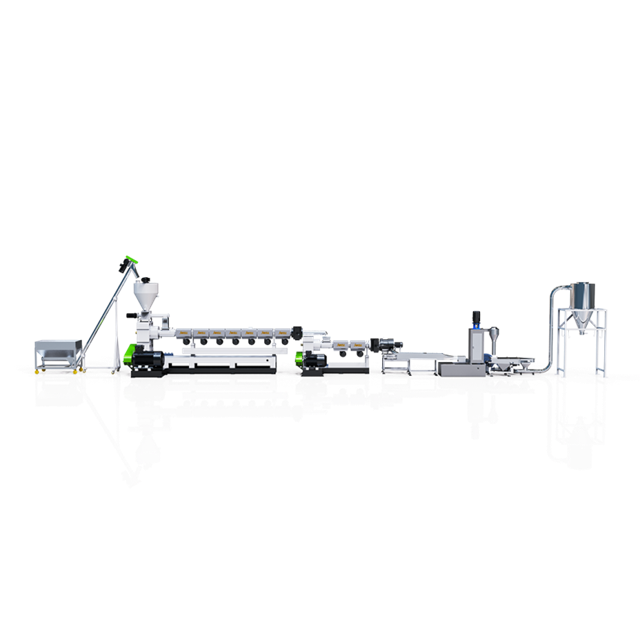
A solução mecânica mais definitiva para ventilar inundações é a implementação de um processo de extrusão de dois estágios. Sistemas como a série JWL Double Stage desacoplam fusão e bombeamento. A extrusora primária apresenta uma alta relação comprimento/diâmetro otimizada para fusão e exposição máxima da área superficial para desgaseificação agressiva. Por operar a pressão relativamente baixa, o risco de inundação dos respiradouros é virtualmente eliminado. O polímero desgaseificado é então transferido para uma extrusora secundária de parafuso curto dedicada exclusivamente à construção de alta pressão para filtração fina.
As linhas modernas incorporam zonas de vácuo duplas ou até triplas com aberturas de ventilação alongadas. Eles utilizam bombas de vácuo multiestágio capazes de lidar com grandes volumes de vapor d"água. Além disso, sofisticados controladores lógicos programáveis integram-se a transdutores de pressão de fusão altamente sensíveis. Quando a pressão a jusante se aproxima de um limite crítico, o sistema ajusta automaticamente a taxa de alimentação ou aciona uma mudança de tela, evitando desequilíbrios antes que um operador humano reaja.
O fundido que escapa da ventilação de vácuo é um indicador claro de um grave desequilíbrio de pressão dentro do sistema de extrusão. Embora esse problema geralmente resulte de restrições posteriores, controle inadequado de temperatura ou designs de parafusos desgastados, a solução de problemas no nível do piso proporciona um alívio temporário. Depender de soluções operacionais constantes é insustentável. A eficiência a longo prazo requer investimento em equipamentos adaptados à sua matéria-prima específica. Avalie cuidadosamente seus gargalos operacionais atuais para evitar futuras paradas de produção. Para aqueles que processam sucata pós-consumo desafiadora, a atualização para um sistema moderno de dois estágios é o caminho mais confiável para uma produção lucrativa e ininterrupta.
Pronto para eliminar inundações de ventilação e otimizar sua produção? Atualizar sua instalação de reciclagem com tecnologia de extrusão automatizada e de alto desempenho pode remover permanentemente esses gargalos. Avalie seus requisitos de materiais e explore soluções avançadas adaptadas à sua matéria-prima. Visite a Jwell Recycling online para descobrir o equipamento exato para suas instalações e consulte especialistas técnicos para atualizar sua linha de produção hoje mesmo.
A desobstrução requer adesão estrita aos protocolos de segurança devido aos graves riscos de queimaduras. Primeiro, interrompa a alimentação do material e pare a rosca da extrusora. Desengate a bomba de vácuo e siga os procedimentos de bloqueio. Enquanto o cano ainda está na temperatura operacional, desparafuse cuidadosamente a pilha de ventilação. Use apenas ferramentas de raspagem de latão macio ou cobre para remover o plástico semifundido. Nunca use ferramentas de aço, pois elas podem danificar permanentemente o aço endurecido do cano.
Sim, a umidade excessiva é o principal catalisador para inundações de ventilação. Quando a água retida entra no barril de alta temperatura, ela se transforma em vapor. A taxa de expansão de volume é enorme. Se a umidade exceder a capacidade volumétrica da zona de descompressão, o vapor de alta velocidade empurra fisicamente o polímero fundido circundante para cima e para fora da pilha de ventilação.
O nível de vácuo ideal depende da viscosidade e da resistência de fusão do polímero. Geralmente opera dentro de uma faixa de -0,05 MPa a -0,08 MPa. O vácuo fraco não consegue extrair a umidade, resultando em pellets porosos. Um vácuo muito forte pode sugar fisicamente plástico derretido altamente fluido para a porta.
Plásticos rígidos, como flocos de garrafas, possuem uma densidade aparente significativamente maior do que a penugem de filme flexível. Se o perfil do seu parafuso for projetado para filmes leves, as profundidades do canal provavelmente serão muito profundas. Os materiais rígidos derretem e aumentam a pressão mais rápido do que podem ser empurrados através da matriz, forçando o excesso de fusão para cima. O processamento eficiente de flocos rígidos requer uma geometria de parafuso especializada.
Malhas de filtragem mais finas criam uma resistência ao fluxo significativamente maior. Se você mudar de uma tela grossa de malha 40 para uma peneira fina de malha 100 sem ajustar a temperatura da extrusora ou a taxa de alimentação, o aumento repentino na contrapressão interromperá o fluxo direto do fundido. Este rápido acúmulo de pressão na zona de medição força o polímero para trás, para a zona de descompressão, levando diretamente ao alagamento da ventilação.
A integração de uma bomba de engrenagem de fusão é uma das atualizações mecânicas mais eficazes para evitar sangramento de ventilação. A bomba de fusão assume a responsabilidade de gerar a alta pressão necessária para empurrar o plástico através da matriz e do trocador de tela. Isto permite que a rosca principal da extrusora opere a uma pressão consistente e muito mais baixa, garantindo que a zona de descompressão permaneça parcialmente vazia e estável.


