
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-25 Origem:alimentado


Caminhe pelo chão de fábrica de uma planta de extrusão típica e você provavelmente verá operadores cutucando manualmente a borda fofa de uma tremonha com um pedaço de pau. Este é um risco gritante à segurança. Mais importante ainda, sinaliza uma configuração de manuseio de materiais fundamentalmente falha.
O corte de borda fofo causa alimentação inconsistente. Essa instabilidade leva inevitavelmente a pellets de baixa qualidade, desgaste excessivo do maquinário e dispendiosas paradas de produção. Neste guia de engenharia, exploraremos a física por trás do comportamento dos resíduos de filmes. Explicaremos exatamente como a entrega consistente de materiais resolve esses gargalos operacionais. Deixe-nos detalhar as principais soluções de maquinário projetadas para otimizar suas operações de reciclagem para obter lucratividade máxima.
No setor industrial de fabricação de plástico, o acabamento das bordas do filme é um subproduto inevitável do processo de extrusão. Durante a produção de filmes soprados ou filmes fundidos, as bordas da banda contínua são aparadas mecanicamente. Os polímeros comuns incluem polietileno de baixa densidade LDPE, polietileno de alta densidade HDPE, polipropileno PP ou polipropileno orientado biaxialmente BOPP. Esse corte preciso garante que o rolo de filme final tenha uma largura uniforme e atenda às rigorosas tolerâncias dimensionais para máquinas de embalagem posteriores.
Do ponto de vista da avaliação do material, esta sucata contínua é classificada como resíduo PIR reciclado pós-industrial premium. Ao contrário dos resíduos pós-consumo, o acabamento das bordas é completamente limpo. Não foi submetido ao uso do consumidor ou contaminação externa. Consequentemente, retém propriedades de polímero quase virgem. Isso o torna altamente valioso para recuperação interna imediata.
A indústria global de plásticos está atualmente a passar por uma mudança massiva em direção a práticas de economia circular. Impulsionados por exigências de sustentabilidade cada vez mais rigorosas e pelos preços altamente voláteis da resina virgem, os gerentes de fábrica não podem mais tratar o corte de bordas como um incômodo descartável. A tendência predominante da indústria é avançar agressivamente em direção à produção em circuito fechado e sem desperdício. Recuperar internamente esse corte de alto valor é agora um fator crítico de lucro. Ao integrar equipamentos de recuperação otimizados, os fabricantes podem reintroduzir esse material em seu processo de extrusão primário e reduzir drasticamente os custos de aquisição de matéria-prima.
Apesar de sua alta pureza química, sobras leves apresentam sérios desafios de manuseio mecânico. A causa raiz está inteiramente na forma física do material. Ele resiste agressivamente às técnicas padrão de manuseio de materiais.
Densidade aparente extremamente baixa
O obstáculo mais significativo é a densidade aparente. Pelotas de plástico rígido padrão normalmente possuem uma densidade aparente de cerca de 500 a 600 quilogramas por metro cúbico. Isso permite que eles fluam sem esforço por uma tremonha por meio da gravidade. Em total contraste, o acabamento das bordas do filme é predominantemente composto de ar aprisionado. Sua densidade aparente geralmente cai abaixo de 80 quilogramas por metro cúbico. Por ser tão fofo, ele simplesmente não obedece à gravidade em uma garganta de alimentação padrão. O filme tende a flutuar, criar pontes ou criar um buraco teimoso na tremonha, interrompendo completamente o fluxo de material.
Geração de eletricidade estática
Os filmes plásticos atuam como excelentes isolantes. Imagine a linha de extrusão primária. À medida que o corte contínuo é puxado rapidamente através de tubos de transporte pneumático ou rolos de aperto, o atrito constante gera eletricidade estática substancial. Esta carga estática faz com que as sobras leves se agarrem obstinadamente às paredes metálicas da garganta de alimentação. Com o tempo, esse apego aumenta e deixa a extrusora de fome.
Tensão, emaranhamento e rompimento
Ao processar aparas contínuas de borda diretamente de uma bobinadeira de produção, o material é altamente suscetível a variações de tensão. Se a tensão de tração do equipamento de reciclagem flutuar, a teia contínua pode facilmente emaranhar-se em eixos móveis ou romper-se completamente. Depois que o corte se encaixa, o operador deve interromper suas tarefas principais para reencaixar manualmente o sistema. Isso resulta diretamente em dispendiosos tempos de inatividade da produção.
Compreender a necessidade crítica de um fluxo constante de sucata requer um exame da física da extrusão interna. A transição de resíduos fofos para pellets densos e reutilizáveis depende inteiramente de um fornecimento ininterrupto de material.
A oscilação da extrusora é uma grave instabilidade operacional. Ocorre quando a taxa de alimentação do material na rosca flutua. Se a tremonha se romper e a rosca ficar temporariamente sem energia, a pressão interna do fundido cai rapidamente. Momentos depois, quando a ponte desmorona, um grande volume de filme inunda repentinamente a garganta de alimentação. A pressão interna aumenta violentamente.
Esta pressão oscilante cria um efeito de onda na cabeça da matriz. A sobretensão força o maquinário a ajustar constantemente o torque do motor, levando a um estresse mecânico excessivo nos mancais de impulso. Ao implementar um mecanismo de alimentação forçado e estável, os operadores garantem que uma quantidade volumétrica e constante de plástico entre na máquina de pelotização de plástico em todos os momentos. Este estado estacionário mantém a pressão interna estável e evita que o motor de acionamento desarme devido a picos repentinos de carga.
Além do desgaste do maquinário, a estabilidade da alimentação determina diretamente a temperatura de fusão do polímero. Num sistema de extrusão, uma porção significativa do calor necessário para derreter o plástico é gerada pela fricção mecânica do parafuso rotativo. Um parafuso faminto transmite muita energia de cisalhamento em uma pequena quantidade de plástico. Isso causa superaquecimento localizado, quebra da cadeia polimérica e descoloração. A entrega consistente de material garante um histórico térmico uniforme para o polímero, resultando em pellets de tamanho consistente e de alta qualidade.
Para superar os desafios da baixa densidade aparente e do emaranhamento, o pré-processamento do acabamento da borda costuma ser a estratégia mais eficaz. O equipamento de redução de tamanho atua como um estabilizador crítico no fluxo de trabalho de recuperação.
Um resistente triturador de filme plástico é projetado especificamente para pegar teias contínuas e emaranhadas de acabamento de borda e reduzi-las a flocos uniformes. Pegue o triturador universal de eixo único da série DYSSJ como um excelente exemplo. Projetado com um conjunto de rotores especializado em forma de V e operando em parâmetros de baixa velocidade e alto torque, ele corta filmes resilientes de forma limpa, sem derretê-los prematuramente. Os granuladores de alta velocidade geralmente geram poeira e calor excessivos ao processar filmes finos; uma trituradora de baixa velocidade evita isso completamente.
Uma vez que a teia contínua é triturada em flocos distintos, a densidade aparente aumenta significativamente. O filme triturado é muito mais fácil de transportar pneumaticamente e alimentar em funis padrão. Para operações de reciclagem off-line, um triturador atua como o primeiro passo perfeito para homogeneizar o tamanho físico da sucata.
Depender apenas da gravidade é simplesmente insuficiente para filmes leves. Os fabricantes desenvolveram equipamentos especializados projetados para manipular as propriedades físicas do filme diretamente na garganta de alimentação.
Alimentadores de rolo Nip para corte contínuo
Os alimentadores de rolo Nip são projetados para folhas contínuas e ininterruptas de corte de borda de filme. Essa tecnologia é normalmente implantada em configurações de reciclagem em linha. Dois rolos cilíndricos usinados com precisão prendem o corte contínuo. Ao aplicar pressão mecânica controlada, os rolos puxam o filme leve diretamente da bobinadeira de produção. Os sistemas avançados de rolos de nip utilizam mecanismos de feedback de circuito fechado para ajustar constantemente a velocidade do rolo. Isto sincroniza a taxa de extração com a capacidade de entrada da extrusora.
Sistemas Integrados Cortador-Compactador
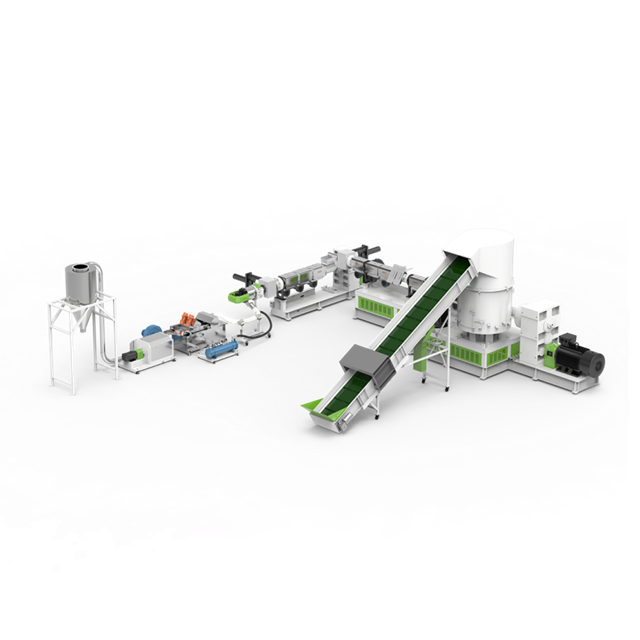
Para muitas instalações industriais, o sistema cortador-compactador representa o padrão ouro absoluto para o processamento de materiais fofos. Sistemas como a linha de pelotização de plástico com compactador integrado mesclam densificação e extrusão em uma única etapa. O tambor compactador vertical utiliza lâminas rotativas de alta velocidade na parte inferior. Essas lâminas cortam o material enquanto geram imenso atrito mecânico.
Este calor localizado suaviza e densifica suavemente o plástico sem atingir o seu ponto de fusão total. A força centrífuga gerada pelas lâminas rotativas empurra ativamente esse material denso e pré-aquecido diretamente para dentro da rosca extrusora conectada. Isto elimina completamente as pontes e garante uma taxa de alimentação incrivelmente estável.
Alimentadores forçados e compactadores
Em cenários de reciclagem off-line, onde os flocos de filme triturado são armazenados em silos, os alimentadores forçados mecânicos são altamente eficazes. Um parafuso helicoidal motorizado comprime e empurra ativamente os flocos de filme triturado para dentro da garganta de alimentação da extrusora. Ao manter uma pressão forçada constante, o compactador garante que a rosca da extrusora permaneça totalmente compactada.
| Cortador-compactador integrado com | funil de gravidade tradicional | métrico operacional |
|---|---|---|
| Fluxo de materiais | Propenso a fazer pontes e buracos de ratos | Alimentação centrífuga contínua e forçada |
| Intervenção do Operador | É necessária uma cutucada manual alta e constante | Densificação automatizada mínima |
| Risco de surto da extrusora | Grave devido à ingestão inconsistente | Praticamente eliminado |
| Eficiência de rendimento | Geralmente funciona com 40 a 60 por cento da capacidade | Funciona consistentemente com 100% da capacidade |
Investir em equipamentos de reciclagem de capital requer uma avaliação técnica rigorosa. Comprar uma extrusora padrão pronta para uso raramente é eficaz para sucata de filme. Os tomadores de decisão devem procurar recursos de engenharia específicos.
Sistemas de alimentação controlados por inversor
Nunca compre uma máquina com mecanismos de alimentação de velocidade fixa para restos de filme. A densidade aparente do acabamento da borda varia dependendo da espessura do filme primário. Certifique-se de que todos os equipamentos de alimentação utilizem VFDs com unidades de frequência variável. Em sistemas avançados, o acionamento do alimentador é interligado eletronicamente com a corrente de carga do motor principal da extrusora. Se o motor da extrusora detectar uma queda na pressão interna, o inversor acelera automaticamente o alimentador.
Robusta desgaseificação a vácuo
O acabamento de borda de filme industrial é altamente suscetível à absorção de umidade devido à sua enorme relação entre área de superfície e volume. Os filmes impressos também contêm tintas e compostos orgânicos voláteis (VOCs). Quando derretidos, estes se expandem em gases. Os compradores devem garantir que o maquinário possua zonas robustas de desgaseificação a vácuo duplo ao longo do barril. Essas zonas extraem ativamente gases do polímero fundido antes que ele atinja a cabeça da matriz, garantindo pellets sólidos.
Geometria de parafuso personalizada
Diferentes polímeros plásticos exibem comportamentos reológicos muito diferentes. O Polietileno Linear de Baixa Densidade LLDPE utilizado em filmes stretch possui uma sensibilidade térmica diferente do BOPP. Priorize os fabricantes que oferecem geometrias de parafuso personalizadas. A relação comprimento/diâmetro L/D e a configuração das zonas de mistura devem ser adaptadas para acomodar seu resíduo de filme densificado específico.
A alimentação estável é a base indiscutível da reciclagem lucrativa de filmes. Sem ele, o corte leve das bordas causa congestionamentos constantes nas máquinas e degradação dos pellets. Ao compreender a física da sucata de baixa densidade, os fabricantes podem implementar as tecnologias adequadas de alimentação forçada necessárias para transformar resíduos industriais num activo de alto valor.
Pare de desperdiçar mão de obra com métodos ineficientes de manuseio de sucata. Avalie seu volume atual de sucata e atualize sua área de produção. Desde trituradores pesados de eixo único até linhas avançadas de pelotização com cortadores e compactadores, a escolha das soluções de engenharia certas garante um sistema de circuito fechado que reduz os custos de matéria-prima. Para soluções adequadas e especificações técnicas precisas, explore o equipamento de reciclagem especializado da Jwell Machinery para reforçar seus resultados financeiros.
A tentativa de alimentar o corte contínuo da folha diretamente em uma tremonha de gravidade padrão inevitavelmente levará ao fracasso. Sem um alimentador de rolo de aperto para segurar e puxar mecanicamente o filme, a tensão da teia flutua descontroladamente. O filme irá quebrar ou emaranhar-se na garganta de alimentação. Um sistema de rolo de aperto sincronizado garante que o corte contínuo seja puxado na taxa exata que a rosca da extrusora o consome.
Um triturador opera em baixas velocidades com torque excepcionalmente alto. Ele utiliza um rotor robusto projetado para rasgar fardos densos ou teias emaranhadas de filme resistente sem emperrar. Um granulador opera em altas velocidades com menor torque, usando lâminas giratórias rapidamente para cortar o material em flocos muito finos. Para processar bordas industriais difíceis, um triturador é preferido como etapa primária de redução de tamanho para evitar derretimento por atrito.
Pelotas ocas são o resultado direto de gases aprisionados no polímero fundido. Primeiro, a alimentação instável provoca temperaturas de fusão inconsistentes, impedindo a vaporização uniforme da umidade. Em segundo lugar, o equipamento pode ter capacidades inadequadas de desgaseificação. Se a extrusora não tiver zonas de ventilação de vácuo adequadas, a umidade e os compostos voláteis não poderão escapar do plástico fundido antes que ele passe pela matriz.
Um cortador-compactador é conectado diretamente à garganta de alimentação de uma extrusora e resolve diretamente o problema de baixa densidade aparente. Lâminas girando rapidamente cortam o filme fofo enquanto geram calor de fricção. Isso suaviza e densifica suavemente o plástico. A força centrífuga empurra ativamente esse material denso e pré-aquecido para dentro da rosca da extrusora, evitando oscilações e maximizando o rendimento.
A densidade aparente determina a facilidade com que o material flui para as roscas da extrusora. Materiais com alta densidade aparente caem naturalmente por gravidade, mantendo o parafuso totalmente embalado. Materiais de baixa densidade aparente, como restos de filme, contêm muito ar, fazendo com que flutuem e se acumulem na tremonha. Isso deixa o parafuso sem energia, causando quedas de pressão, fusão irregular e desgaste mecânico severo no sistema de acionamento de extrusão.
Absolutamente. O acabamento de borda industrial é um material pós-industrial limpo e premium que mantém propriedades de polímero quase virgens. Ao utilizar tecnologias de alimentação estáveis para processar essa sucata em pellets de alta qualidade, as fábricas podem misturar esses pellets diretamente de volta às suas linhas de extrusão primárias. Isso compensa diretamente o volume de resina virgem cara necessária, reduzindo significativamente os custos gerais de aquisição de materiais e acelerando o ROI do equipamento.


