
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-11-03 Origem:alimentado


Você sabia que resíduos de plástico sujos destroem silenciosamente as máquinas de reciclagem? Filmes agrícolas não lavados e embalagens altamente contaminadas destroem rapidamente extrusoras de pelotização caras. Passei anos no chão de fábrica vendo parafusos perfeitamente bons serem mastigados por areia e detritos. A preparação adequada remove a sujeira incrustada, neutraliza produtos químicos ácidos e evita esses danos operacionais dispendiosos. Nesta postagem, você aprenderá a sequência exata de etapas necessárias para proteger seu maquinário. Exploraremos o processo de lavagem e secagem de forma abrangente, passando de resíduos brutos e sujos para flocos prontos para extrusão.
O impulso global para mandatos de economia circular está a remodelar o panorama da reciclagem. Os fabricantes são agora obrigados a incorporar percentagens mais elevadas de conteúdo reciclado pós-consumo. Consequentemente, as instalações de reciclagem devem processar matérias-primas de qualidade inferior e altamente contaminadas. Materiais anteriormente rejeitados por serem muito sujos agora são entrada padrão. Esta mudança expõe uma vulnerabilidade gritante em muitas fábricas. As extrusoras são máquinas altamente precisas projetadas para derreter e homogeneizar polímeros limpos. Eles simplesmente não conseguem filtrar os contaminantes ambientais brutos. A transição dos resíduos pós-consumo para pellets de alto valor depende inteiramente de uma fase de preparação intermédia melhorada.
Quando os gerentes da fábrica alimentam materiais mal preparados diretamente em um sistema de pelotização, as consequências financeiras são duras. Impurezas sólidas como areia, pequenas pedras e vidro atuam como abrasivos agressivos. Costumo dizer aos operadores para ouvirem atentamente o cilindro da extrusora. Se você ouvir um ruído forte de trituração, os silicatos estão raspando no parafuso. Isto acelera o desgaste do metal e reduz drasticamente a vida útil dos componentes de precisão. Contaminantes sólidos também cegam os filtros derretidos instantaneamente. Isto força mudanças frequentes de tela e leva a tempos de inatividade excessivos da máquina.
A umidade é igualmente destrutiva. Se o filme reter muita água, ele se transforma em vapor ao atingir as altas temperaturas da extrusora. O vapor retido causa liberação de gases, formação intensa de espuma e queda no peso molecular do polímero. Os pellets resultantes tornam-se quebradiços e porosos. Você fica com resultados de baixa qualidade relegados a aplicações de baixo lucro.
Um filme bem preparado se traduz diretamente em preços de mercado mais elevados. Flocos limpos e secos permitem que a extrusora funcione continuamente na capacidade máxima. Você produz pellets densos, uniformes e de alta resistência à tração. Esses resultados premium podem ser vendidos aos fabricantes para uso em aplicações de ponta, melhorando significativamente o retorno do investimento da instalação.
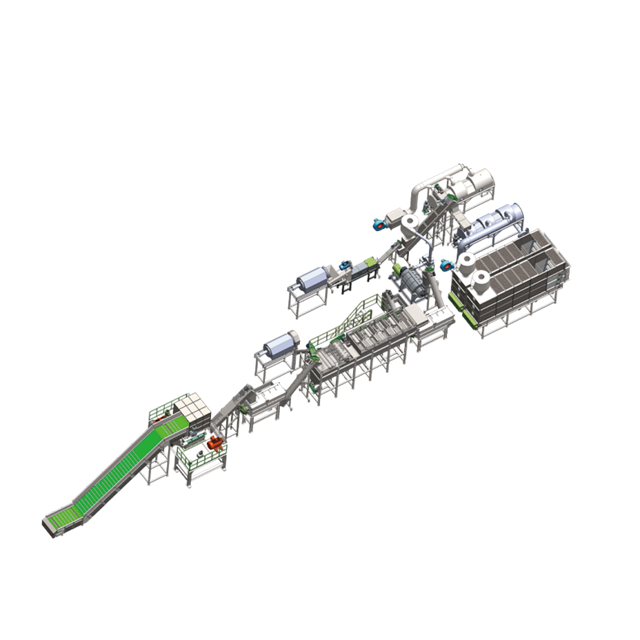
Transformar resíduos plásticos altamente contaminados em flocos limpos requer uma sequência precisa de processos mecânicos e químicos. Uma de alto desempenho linha de lavagem de plástico orquestra todo esse fluxo de trabalho. O material passa por vários estágios distintos. Cada estágio tem como alvo impurezas teimosas específicas para proteger equipamentos posteriores.
A jornada começa com a redução de tamanho. Os resíduos de plástico bruto chegam em fardos enormes, rolos agrícolas soltos ou sacos de tecido. Trituradores pesados com rotores de alto torque e baixa velocidade rasgam esses feixes em fragmentos menores. O material então entra em um granulador úmido. Lâminas rotativas de alta velocidade cortam o plástico em flocos uniformes de 40 mm a 50 mm. A injeção constante de água na câmara de corte é vital aqui. A água atua como lubrificante para manter as lâminas de aço frias. Ele também desempenha uma função crucial de pré-lavagem, removendo a sujeira pesada e suprimindo a poeira transportada pelo ar no chão da fábrica.
Flocos uniformes são impelidos para a arruela de fricção de alta velocidade. Esta máquina é o carro-chefe absoluto do processo de limpeza. Operando em velocidades de rotação extremas, o eixo central utiliza pás especialmente anguladas para impulsionar os flocos para cima. A intensa força centrífuga e a agitação mecânica fazem com que as peças de plástico esfreguem ferozmente umas nas outras e na tela de malha. Essa fricção agressiva remove a graxa teimosa, a areia incrustada e as partículas finas.
Após uma lavagem agressiva, os flocos caem em cascata em um grande tanque de separação flutuante. Este estágio aproveita a gravidade específica para isolar diferentes materiais. O polietileno e o polipropileno flutuam naturalmente porque sua gravidade específica é menor que a da água. As pás giratórias do tambor empurram suavemente este plástico limpo ao longo da superfície do tanque. Contaminantes pesados como pedras, vidro, metais e plásticos mais densos afundam. Uma rosca transportadora inferior extrai continuamente essas impurezas profundas, garantindo que elas nunca cheguem à extrusora a jusante.
A fase úmida final envolve um enxágue completo. Se a linha de processamento incluir uma fase de lavagem a quente com soda cáustica para derreter colas pesadas, os flocos deverão ser enxaguados para neutralizar os níveis de pH. Água limpa é pulverizada sistematicamente sobre os flocos para remover produtos químicos residuais, microssujeira em suspensão ou espuma. Isto garante que o plástico esteja completamente purificado antes de passar para a fase de secagem.
Alcançar uma limpeza elevada é apenas metade da batalha. O material também deve estar bem seco. Executar a desidratação adequada do filme plástico é sem dúvida a etapa mais desafiadora antes da extrusão.
Os filmes flexíveis apresentam uma enorme relação entre área de superfície e volume. Os materiais leves agem como esponjas, retendo uma quantidade significativa de água entre as camadas de flocos. Os secadores centrífugos tradicionais ficam aquém ao lidar com filmes flexíveis. Mesmo secadores potentes geralmente deixam flocos de filme com um teor de umidade em torno de 15%. Alimentar material com esse nível de umidade em uma extrusora faz com que o vapor saia das aberturas, seguido por forte formação de espuma na cabeça da matriz.
Para atingir a umidade necessária abaixo de 5% para pelotização, a indústria mudou para a compressão mecânica. Os secadores térmicos de ar quente consomem grandes quantidades de eletricidade e são economicamente inviáveis para operações em grande escala. A tecnologia de compressão retira fisicamente a água do filme.
As máquinas espremedoras avançadas utilizam um parafuso resistente dentro de um cilindro com fenda. À medida que o filme úmido entra na câmara, a rosca comprime gradualmente o material. A pressão mecânica força a saída da água através de uma tela perfurada. Esta imensa pressão gera calor de fricção localizado, fazendo com que a umidade restante da superfície evapore rapidamente. O filme sai do espremedor como pedaços densos e semiplastificados. Esses pedaços apresentam um teor de umidade de apenas 1 a 3 por cento, perfeitamente condicionados e prontos para alimentação direta no peletizador.
Um sistema abrangente de lavagem de resíduos plásticos é uma sequência sincronizada de hardware especializado. A compreensão desses componentes ajuda os gerentes de fábrica a comparar soluções técnicas de maneira eficaz.
| Componente | Função Primária | Aplicação Ideal |
|---|---|---|
| Telas Trommel | Pré-limpeza a seco. Rola o material para peneirar pedras soltas, areia e solo pesado antes de triturar. | Filmes agrícolas, resíduos pós-consumo muito sujos. |
| Granuladores úmidos | Redução de tamanho. Corta grandes pedaços de filme em flocos uniformes de 40-50 mm enquanto introduz água. | Todas as linhas de filmes de polietileno e polipropileno e sacos tecidos. |
| Tanques de lavagem a quente | Limpeza térmica e química. Utiliza água aquecida e detergentes para derreter óleos e colas. | Embalagens pós-consumo, filmes de qualidade alimentar. |
| Arruelas de fricção | Esfrega mecânica agressiva. Usa força rotacional de alta velocidade para remover sujeira fina. | Filmes industriais e agrícolas altamente contaminados. |
| Tanques flutuantes | Separação de densidade. Separa plásticos limpos flutuantes de contaminantes que afundam. | Todas as operações mistas de reciclagem de plástico. |
| Espremedores | Desidratação final e compactação. Pressiona mecanicamente a água para fora do filme até atingir uma umidade inferior a 3%. | Filmes leves e flexíveis e sacos de tecido. |
Nem todos os resíduos plásticos são criados iguais. As características físicas do material de entrada determinam a configuração mecânica necessária. As instalações processam amplamente duas categorias principais: filmes agrícolas e embalagens pós-consumo.
Plásticos agrícolas, como coberturas de estufas e películas de cobertura morta, são notoriamente difíceis de processar. Eles podem conter até 50% de contaminação por peso. Isso inclui areia abrasiva, solo incrustado e produtos químicos agrícolas residuais. O processamento deste material requer intervenção mecânica pesada. Os britadores padrão apresentam rápido desgaste da lâmina se o filme agrícola for alimentado diretamente. A arquitetura deve incorporar fases robustas de pré-lavagem. As peneiras Trommel e os trituradores de baixa velocidade operam em conjunto com jatos de água de alto volume para desalojar detritos pesados antecipadamente. As arruelas de fricção devem ser fabricadas com ligas de aço endurecidas e resistentes ao desgaste para resistir à abrasão contínua.
Os filmes pós-consumo apresentam desafios químicos e orgânicos. As embalagens extensíveis e os sacos de tecido são fortemente revestidos com etiquetas de papel, resíduos de alimentos orgânicos e adesivos complexos. A integração de uma fase de lavagem quente é estritamente necessária aqui. Os tanques de lavagem a quente utilizam temperaturas elevadas e detergentes químicos para quebrar colas e saponificar óleos. Sem tratamento térmico, os adesivos residuais passam direto para o peletizador, causando grave carbonização e bloqueios de tela.
A rentabilidade depende fortemente da gestão das despesas operacionais. Inovações recentes de engenharia transformaram configurações padrão em ecossistemas altamente automatizados e eficientes em termos de recursos.
Os sistemas tradicionais consumiam grandes volumes de água doce municipal. As operações modernas integram arquiteturas sofisticadas de tratamento de água em circuito fechado. A utilização de produtos químicos de floculação e tanques de sedimentação automatizados permite que até 90% da água de lavagem seja reciclada continuamente. A água doce só é introduzida para compensar a evaporação natural. Isto reduz os custos de serviços públicos e garante a conformidade com os regulamentos de águas residuais.
A eficiência energética também assumiu um papel central. A desidratação mecânica é agora o padrão da indústria. Os espremedores avançados utilizam compressão robusta em vez de aquecedores térmicos de alta potência. O atrito gerado durante a compressão proporciona um efeito de aquecimento secundário, reduzindo a umidade a uma faixa ideal de forma eficiente.
As instalações modernas estão migrando para sistemas de Controlador Lógico Programável. Essas interfaces inteligentes monitoram continuamente parâmetros operacionais críticos, como a amperagem do motor. Se um granulador úmido sofrer um aumento repentino na carga do motor, o sistema desacelera automaticamente a correia transportadora a montante. Isso evita travamentos da máquina e minimiza os riscos de falha do equipamento.
A seleção de máquinas é um gasto de capital crítico. Uma abordagem genérica raramente produz resultados óptimos. Os gerentes de fábrica devem realizar uma avaliação rigorosa com base em critérios padronizados.
A base da seleção de equipamentos começa com uma auditoria do fluxo de resíduos. O processamento de sucata pós-industrial limpa requer uma configuração diferente do processamento de cobertura vegetal muito suja. Para fluxos mistos, invista em um sistema modular. Os projetos modulares permitem que os operadores ignorem componentes como tanques de lavagem a quente ao processar filmes mais limpos, economizando energia e água.
A capacidade de produção deve ser meticulosamente calculada. Um erro comum de engenharia é não sincronizar a saída da linha de lavagem com a capacidade de entrada da extrusora. Se a sua configuração de lavagem produz 1.000 kg/h, mas a extrusora processa apenas 750 kg/h, você enfrentará graves gargalos de material. Sempre dimensione o equipamento de processamento úmido para fornecer alimentação contínua ao departamento de extrusão.
O equipamento de lavagem industrial requer uma pegada substancial. Conta para manutenção de corredores de acesso e tanques de tratamento de água. Fabricantes respeitáveis oferecem designs de layout personalizados, como configurações em forma de L ou U para acomodar colunas estruturais existentes. A visualização do layout garante uma integração perfeita em sua planta baixa.
O ambiente hostil da reciclagem de plástico exige uma metalurgia superior. Os componentes expostos à água devem ser construídos em aço inoxidável de alta qualidade para evitar corrosão. Avalie a infraestrutura de suporte pós-venda do fornecedor. O acesso a peças de reposição, como lâminas trituradoras e parafusos espremedores, não é negociável para minimizar o tempo de inatividade.
Uma operação de pelotização bem-sucedida é impossível sem um pré-tratamento confiável. A qualidade do resultado final depende inteiramente da preparação adequada do material, da limpeza rigorosa e da remoção eficaz da umidade. Se você deseja atualizar suas instalações de reciclagem com soluções de engenharia personalizada e tecnologias avançadas de espremedor, explore a linha robusta de equipamentos da Jwell. A escolha do parceiro certo garante maior eficiência operacional, qualidade premium de pellets e lucratividade a longo prazo em um mercado altamente competitivo.
Para uma extrusão ideal, o teor de umidade do filme plástico deve ser estritamente mantido abaixo de 5%, sendo a faixa ideal entre 1% e 3%. Quando os níveis de umidade excedem esse limite, a água retida vaporiza rapidamente ao entrar no cilindro aquecido do peletizador. Esta expansão repentina do vapor causa forte formação de espuma no polímero fundido, levando a vazios estruturais nos pellets finais. Pellets com altos vazios induzidos por umidade sofrem com menor densidade aparente, menor resistência à tração e menor valor de mercado.
Embora esses sistemas específicos sejam projetados principalmente para poliolefinas de baixa densidade que flutuam naturalmente na água, eles muitas vezes podem ser adaptados para outros materiais. O principal mecanismo de separação é o tanque flutuante. Contaminantes pesados, bem como plásticos de alta densidade como PET e PVC, irão afundar e ser descarregados. Com ajustes modulares – como alterar as configurações das pás do lavador de fricção ou ajustar os tamanhos das telas do britador – muitas instalações adaptam com sucesso suas linhas para processar plásticos rígidos, como jarras de leite HDPE ou carcaças de baterias PP.
Em instalações bem projetadas, o consumo real de água doce é surpreendentemente baixo, apesar do elevado volume de água que circula ativamente pelas máquinas. Como os sistemas contemporâneos utilizam arquiteturas de tratamento de água em circuito fechado, até 90% da água é continuamente filtrada, tratada e devolvida aos tanques de lavagem. A única água que sai permanentemente do sistema é através da evaporação natural durante as fases de fricção e da umidade retida no lodo descarregado. Conseqüentemente, os operadores só precisam fornecer pequenas e periódicas recargas de água.
Se uma instalação apresentar bloqueios frequentes no trocador de tela, liberação de gases ou pellets descoloridos apesar da lavagem do material, o problema quase sempre decorre de parâmetros de preparação inadequados. O culpado mais comum é a desidratação insuficiente; o excesso de água que entra na extrusora degradará a cadeia polimérica. A segunda causa mais comum é a ausência de uma fase de lavagem quente. A fricção com água fria é altamente eficaz na remoção de sujeira solta, mas não consegue remover camadas microscópicas de adesivos industriais ou óleos orgânicos. Esses produtos químicos residuais carbonizam sob o calor intenso da extrusora, resultando em pellets reciclados escuros, quebradiços e de baixa qualidade.
Os intervalos de manutenção dependem muito do material de entrada. Ao processar filmes agrícolas altamente abrasivos, as lâminas do granulador podem exigir afiação semanalmente e as telas podem precisar ser substituídas mensalmente. Para filmes pós-consumo mais limpos, esses componentes podem durar significativamente mais. Estabelecer um cronograma de manutenção preditiva de rotina é essencial para manter o rendimento e evitar quebras inesperadas.
A lavagem a frio depende puramente do atrito mecânico e da água ambiente para remover sujeira solta, areia e lama. A lavagem a quente introduz energia térmica e detergentes químicos. A temperatura elevada é absolutamente necessária para derreter adesivos industriais teimosos, gorduras orgânicas e resíduos de óleo que a água fria simplesmente não consegue quebrar.


