
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-17 Origem:alimentado


Mais de 350 milhões de toneladas de resíduos plásticos atingem anualmente o nosso ecossistema global. Como processamos esse enorme volume de forma eficiente? A resposta está no chão de fábrica. O maquinário básico de quase todas as instalações de reciclagem bem-sucedidas é a extrusora de parafuso único.
Muitos gerentes de fábrica sabem o que esse equipamento faz na superfície. Os resíduos brutos entram e os pellets limpos saem. Mas compreender verdadeiramente a mecânica subjacente é uma história diferente. Compreender esses conceitos termodinâmicos e físicos permite que os operadores otimizem as configurações. Você pode reduzir o consumo de energia. Você pode melhorar significativamente a qualidade dos pellets reciclados finais. Este guia detalha a mecânica central. Exploraremos componentes críticos e demonstraremos como dominar essas dinâmicas transforma sua produção.
Principais conclusões
As exigências globais estão pressionando por um maior conteúdo de resina pós-consumo em novas embalagens. Esta mudança na indústria exige máquinas de reciclagem que possam lidar com densidades aparentes inconsistentes e níveis variados de contaminação. Uma extrusora de parafuso único é uma máquina robusta de processamento contínuo. Ele serve como o coração da indústria de reciclagem de polímeros.
Em sua essência, ele utiliza um único parafuso de Arquimedes giratório alojado dentro de um cilindro de metal usinado com precisão e aquecido. Sua função principal é simples, mas fisicamente exigente. Ele derrete, mistura e bombeia materiais poliméricos sólidos em um fluido viscoso contínuo. Este fluido é então forçado através de uma matriz para criar uma forma específica.
No chão de fábrica, este equipamento preenche a lacuna entre o desperdício bruto e a matéria-prima reutilizável. Você pode alimentá-lo com flocos lavados, restos rígidos triturados ou filmes densificados. A extrusora transforma essa mistura caótica em pellets de plástico uniformes de alta qualidade. Ter apenas um eixo giratório torna este equipamento altamente confiável. É mais fácil de manter e extremamente econômico em comparação com alternativas complexas de múltiplos parafusos.
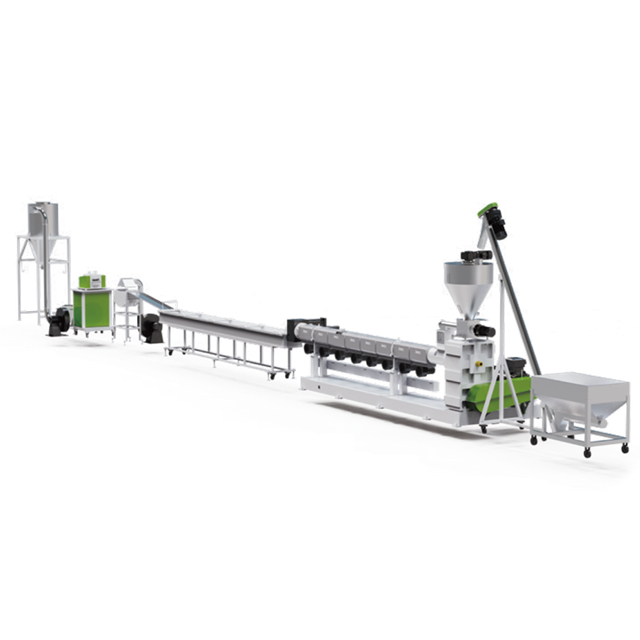
Para otimizar totalmente uma produção, os engenheiros devem visualizar a mecânica dentro do barril fechado. A extrusão não consiste apenas em aplicar calor até que o plástico se transforme em líquido. É um balé termodinâmico e mecânico complexo. O parafuso é dividido geometricamente em três zonas distintas. Cada um desempenha uma função de engenharia específica à medida que o material viaja da entrada até a matriz.
A jornada começa quando um operador ou transportador automatizado deposita plástico bruto no funil de alimentação. Nesta seção inicial, os voos do parafuso são profundos. O volume do canal está no máximo. O objetivo principal aqui é capturar flocos de plástico sólido e transportá-los com eficiência. A fusão prematura deve ser evitada a todo custo.
Do ponto de vista da física, esta zona funciona inteiramente com base no princípio do atrito. O plástico deve aderir à parede interna do cano estacionário. Simultaneamente, deve deslizar contra a superfície polida do parafuso rotativo. Se o atrito contra o parafuso ficar muito alto, o material simplesmente gira no lugar. Os engenheiros chamam esse fenômeno frustrante de ponte. Para combater isso, o barril na zona de alimentação possui camisas de refrigeração a água. Isto mantém um alto coeficiente de atrito na parede do cilindro e garante uma vazão volumétrica constante.
À medida que o plástico sólido é empurrado com força para frente, ele entra na zona de transição. É aqui que ocorre a transformação física mais dramática. O diâmetro da raiz do parafuso aumenta gradualmente. Esta escolha de design faz com que a profundidade do canal entre o parafuso e o cilindro diminua.
Este volume decrescente comprime agressivamente o plástico. À medida que o material é comprimido, o ar ambiente preso é forçado para trás e expelido através da tremonha. O plástico está sujeito a intenso cisalhamento mecânico. As bandas de aquecimento externas fornecem energia térmica essencial. No entanto, até 80% do calor necessário para derreter o plástico é gerado pelo atrito interno. As moléculas de polímero esfregam umas contra as outras e as superfícies metálicas sob imensa pressão. Uma poça de derretimento se forma. Ele gradualmente quebra o leito sólido de plástico até que toda a massa se converta em um líquido fluido.
A seção final do parafuso é a zona de medição. No momento em que o polímero atinge este estágio, ele deve estar completamente livre de partículas sólidas. A profundidade do canal aqui é rasa e permanece constante nos voos restantes.
A homogeneização térmica é o objetivo central. Esta zona garante que o fundido atinja temperatura e viscosidade uniformes. Ele também cria pressão suficiente no cabeçote para empurrar o fluido pesado através do trocador de tela a jusante e do cabeçote de roscar. O equilíbrio preciso entre o fluxo de arrasto e o fluxo de pressão determina a taxa de produção final. O fluxo de arrasto puxa o material para frente por meio de rotação. O fluxo de pressão empurra o material para trás devido à resistência da matriz.
A execução perfeita depende de componentes mecânicos robustos que trabalham em perfeita harmonia. Ao investir em uma máquina de pelotização de plástico confiável , compreender essas peças é crucial para manutenção e lucratividade a longo prazo.
The Hopper: Este é o funil de entrada de matérias-primas. Para materiais leves, como flocos de filme LDPE, os funis possuem compactadores de alimentação forçada. Estes aumentam artificialmente a densidade aparente antes que o material atinja o parafuso.
O barril e os aquecedores: Este cilindro estacionário de metal de parede espessa abriga o parafuso. Os designs modernos utilizam múltiplas zonas de faixas de aquecimento elétrico e ventiladores de resfriamento. Isto permite que os operadores manipulem com precisão o perfil de temperatura. As ligas bimetálicas são frequentemente especificadas para resistir ao desgaste abrasivo causado por sucatas contaminadas.
O Parafuso: O núcleo absoluto da maquinaria. É usinado em aço de alto rendimento e revestido com tratamentos resistentes ao desgaste. A geometria específica determina o sucesso da fusão.
A caixa de engrenagens e o motor: superar a enorme resistência rotacional dos polímeros sólidos requer uma caixa de engrenagens de alto torque. Os rolamentos axiais para serviços pesados absorvem a imensa pressão reversa gerada durante a extrusão.
Além da mecânica simples, o sucesso da engenharia depende de métricas críticas como a Taxa de Compressão. Matematicamente, esta é a razão entre a profundidade de voo na zona de alimentação e a profundidade de voo na zona de medição. Ele determina exatamente a agressividade com que o plástico é comprimido.
Diferentes polímeros exigem inerentemente diferentes taxas de compressão. O PET cristalino rígido requer uma compressão suave, normalmente em torno de 2,0:1, para evitar degradação excessiva por cisalhamento. O filme fofo de LDPE precisa de compressão altamente agressiva, de até 4,5:1, para densificar o material e espremer o ar preso. Usar a proporção errada leva inevitavelmente a falhas catastróficas de processamento. Você pode ver espuma na matriz ou cadeias moleculares quebradas.
Igualmente importante é a relação comprimento/diâmetro. Uma relação L/D mais alta proporciona um cano mais longo. Isto aumenta o tempo de residência do plástico, permitindo uma fusão completa e uma pressão de bombeamento altamente estável.
Ao atualizar uma instalação, os engenheiros frequentemente debatem entre tecnologias de parafuso único e duplo. Ambos possuem vantagens mecânicas distintas. A aplicação deles depende inteiramente da matéria-prima e dos objetivos finais.
| Característica | Extrusora de parafuso único | Extrusora de parafuso duplo |
|---|---|---|
| Mecanismo | Fluxo de fricção e arrasto | Deslocamento positivo |
| Aplicação Primária | Reciclagem e pelotização padrão | Composição complexa e desvolatilização |
| Custo de manutenção | Baixo | Alto |
| Capacidade de mistura | Moderado | Excelente |
| Geração de Pressão | Muito alto | Moderado |
As configurações de parafuso único são excepcionais na construção das altas pressões de cabeça necessárias para empurrar produtos fundidos viscosos através de telas de filtração densas. Isso os torna os campeões indiscutíveis em tarefas de reciclagem padrão.
Uma abordagem única simplesmente não existe na reciclagem profissional. O verdadeiro valor desta maquinaria surge quando ela é adaptada para propriedades reológicas específicas.
O polipropileno e o polietileno dominam o fluxo de resíduos municipais. Ao lidar com material reciclado rígido de garrafas ou tubos, o equipamento deve lidar com altos rendimentos enquanto mantém uma estabilidade de pressão sólida. Para essas aplicações rigorosas, os operadores contam com uma linha de pelotização PP PE dedicada . Essas configurações avançadas utilizam geometrias de parafuso otimizadas com relações L/D específicas, muitas vezes atingindo 30:1 ou 36:1. Isso derrete eficientemente poliolefinas rígidas sem degradar seu peso molecular. Os pellets resultantes retêm a alta resistência à tração necessária para a moldagem por injeção a jusante.
O tereftalato de polietileno apresenta um obstáculo termodinâmico completamente diferente. PET é altamente higroscópico. Se extrusado com umidade residual, sofre degradação hidrolítica. O produto final torna-se quebradiço e inútil. Ao configurar uma linha especializada de granulação de plástico para PET, a extrusora requer grandes modificações. Essas unidades apresentam parafusos de barreira especializados de baixo cisalhamento e extensas zonas de ventilação a vácuo ao longo do cano. Estas modificações críticas extraem umidade e gases voláteis durante a fase de fusão. Isto preserva com segurança a viscosidade intrínseca do polímero.
Mesmo com máquinas de primeira linha, os operadores inevitavelmente encontrarão anomalias no processamento. Diagnosticar esses problemas através das lentes da física de extrusão permite ações corretivas rápidas.
Surging: Isso se manifesta como flutuações cíclicas na taxa de produção na matriz. Isso leva a tamanhos irregulares de pellets. A afluência é quase sempre um problema de transporte de sólidos na zona de alimentação. Se o material leve se acumular na tremonha, o parafuso fica sem energia. Verifique o fluxo de água de resfriamento para a garganta de alimentação para evitar derretimento prematuro. Certifique-se de que os alimentadores forçados estejam sincronizados com o RPM da rosca principal.
Má qualidade de fusão: Se os fios extrudados contiverem grumos sólidos ou géis, o plástico não está conseguindo homogeneização térmica. O polímero está passando pela zona de transição muito rapidamente. Diminuir a rotação do parafuso aumenta o tempo de residência. Isso permite que o material absorva mais calor. A verificação de bandas de aquecimento queimadas também é um primeiro passo necessário.
Superaquecimento e degradação: Quando o fundido sai da matriz descolorido ou fumegante, as cadeias poliméricas estão se quebrando. O atrito de cisalhamento excessivo na zona de medição geralmente é o culpado. A redução da velocidade do parafuso reduz o atrito mecânico. Pacotes de telas fortemente obstruídos também criam contrapressão excessiva. A execução de uma mudança de tela geralmente resolve o pico de temperatura imediatamente.
A elegância da extrusora de parafuso único reside na sua brilhante combinação de simplicidade mecânica e eficiência termodinâmica complexa. O aproveitamento de geometrias precisas de rosca para alimentar, comprimir, derreter e bombear polímeros torna esta tecnologia a espinha dorsal da economia circular global.
Compreender a delicada interação entre atrito, calor de cisalhamento e taxas de compressão é o primeiro passo para executar uma operação altamente lucrativa. A seleção do design correto do parafuso e da configuração do cilindro determina o valor de mercado do seu produto final. Reserve um tempo para avaliar cuidadosamente seus fluxos de materiais atuais.
Pronto para atualizar sua infraestrutura de reciclagem para obter máximo rendimento e eficiência energética? Explore a ampla gama de soluções de extrusão de alto desempenho da Jwell para encontrar o maquinário exato adaptado às suas demandas de produção.
A relação L/D significa relação comprimento/diâmetro. É uma especificação crítica de engenharia que descreve o comprimento da seção helicoidal dividido por seu diâmetro externo. Uma relação L/D mais alta proporciona um cano mais longo. Isto aumenta o tempo de residência do plástico, permitindo uma fusão mais completa e uma pressão de bombeamento altamente estável.
Embora a estrutura básica lide com a maioria dos termoplásticos, o design interno do parafuso deve ser estritamente personalizado. Diferentes plásticos possuem pontos de fusão e coeficientes de atrito distintos. Um parafuso projetado com uma alta taxa de compressão para filme PE fofo causará degradação térmica severa se usado para PET rígido. A geometria deve sempre corresponder à termodinâmica do material específico.
Os métodos de resfriamento dependem inteiramente do tipo de polímero e do formato desejado do pellet. A pelotização do anel de água corta o fundido imediatamente na face da matriz e o lança em um anel de água circulante. A pelotização de fios extrusa fios longos através de um banho de resfriamento de água antes de cortá-los. A pelotização subaquática submerge completamente a face da matriz, cortando o polímero diretamente na água para criar pellets perfeitamente esféricos.
As temperaturas operacionais variam drasticamente com base no polímero específico que está sendo processado. Poliolefinas como PE e PP normalmente funcionam entre 180 e 240 graus Celsius. Plásticos de engenharia como PET ou Nylon exigem perfis térmicos muito mais elevados, muitas vezes excedendo 270 graus Celsius. Os operadores devem calibrar com precisão as bandas de aquecimento em diferentes zonas do barril para corresponder ao ponto de fusão da matéria-prima sem causar degradação térmica.
A capacidade de saída é determinada principalmente pelo diâmetro do parafuso, pela profundidade do canal na zona de dosagem e pela velocidade de rotação. Os engenheiros calculam a saída teórica equilibrando o fluxo de arrasto avançando contra o fluxo de pressão empurrando para trás a partir da resistência da matriz. Em aplicações reais, a densidade aparente da matéria-prima e a eficiência da zona de alimentação também influenciam fortemente o rendimento final em quilogramas por hora.


