
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-07-21 Origem:alimentado


O consumo de energia representa a maior despesa operacional variável na reciclagem mecânica de plástico, ditando diretamente as margens de lucro e a viabilidade operacional. As máquinas de reciclagem antigas dependem fortemente de motores de extração contínua e de sistemas térmicos altamente ineficientes. Essas configurações desatualizadas levam a um alto consumo específico de energia, medido em kWh/kg, o que corrói a lógica econômica do processamento de resina pós-consumo com margens baixas. Os operadores das fábricas enfrentam pressão constante para otimizar essas métricas e manter a lucratividade.
Atualizar ou integrar uma máquina de reciclagem de plástico com eficiência energética exige ir além das reivindicações básicas de marketing. Você deve avaliar projetos mecânicos específicos, sistemas de gerenciamento térmico e controles operacionais que resultem em reduções verificáveis nas despesas operacionais. Escolhas de design específicas e ajustes operacionais transformam processos que consomem muita energia em operações de reciclagem altamente eficientes. Examinaremos as atualizações mecânicas e integrações de sistemas necessárias para reduzir o uso de energia.
Os gestores das fábricas enfrentam uma tensão constante entre as elevadas despesas de capital em maquinaria moderna e os crescentes custos de electricidade industrial. Investir em maquinaria avançada requer um capital inicial substancial, mas a utilização de equipamentos mais antigos e ineficientes drena recursos através de enormes contas mensais de energia. Você deve avaliar o impacto financeiro a longo prazo do consumo de energia ao planejar atualizações nas instalações. Uma auditoria energética abrangente revela frequentemente que extrusoras e trituradoras antigas consomem até 40% mais energia do que equivalentes modernos sob condições de carga idênticas.
A definição de um período de retorno aceitável garante a aprovação do projeto pelas partes interessadas. Uma meta padrão normalmente fica entre 18 e 36 meses. Este cálculo baseia-se na economia de energia projetada e no aumento da produção de material. Quando uma máquina processa mais quilogramas por quilowatt-hora, o retorno do investimento acelera. Você justifica o desembolso de capital inicial demonstrando reduções claras e mensuráveis nas despesas operacionais diárias por meio de dados empíricos coletados durante os testes.
Os impulsionadores regulamentares e de conformidade exigem cada vez mais operações energeticamente eficientes em todo o setor industrial. Instalações modernas alinham seus processos com os padrões ISO 50001 para gestão de energia. Essas estruturas ajudam as organizações a monitorar e reduzir sistematicamente o uso de energia em todas as linhas de produção. A otimização de máquinas apoia as metas corporativas de redução de emissões de Escopo 1 e Escopo 2. As empresas devem provar que estão a reduzir ativamente a sua pegada de carbono para cumprir regulamentos ambientais rigorosos e obter licenças de operação seguras.
A mitigação dos impactos ambientais secundários proporciona co-benefícios operacionais significativos. Os processos de reciclagem térmica libertam gases com efeito de estufa e emissões cancerígenas localizadas se não forem devidamente controlados. Maquinário eficiente mantém temperaturas estáveis e evita a degradação do material dentro do barril. Esta estabilidade térmica evita emissões prejudiciais e garante um ambiente de trabalho mais seguro para o pessoal da fábrica. Você protege o ecossistema local e os operadores das instalações, priorizando a otimização energética.
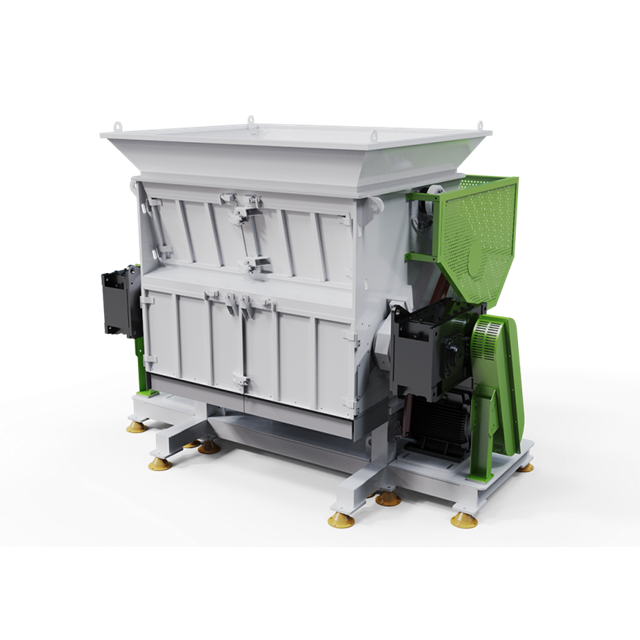
Avaliar a mudança de motores de indução padrão para motores de eficiência premium IE3 ou IE4 estabelece uma base sólida para redução de potência. Motores mais antigos desperdiçam energia significativa na forma de calor devido a projetos de enrolamento inadequados e materiais magnéticos de qualidade inferior. Motores de eficiência premium convertem energia elétrica em força mecânica com perdas mínimas. Essa atualização reduz imediatamente a carga básica de toda a sua instalação, especialmente em equipamentos de alta tração, como trituradores e acionamentos principais de extrusoras.
Os inversores de frequência variável adaptam a velocidade do motor aos requisitos de carga em tempo real. Trituradores e extrusores apresentam resistência flutuante do material com base na densidade da matéria-prima. Um VFD ajusta o consumo de energia dinamicamente, evitando que o motor extraia a amperagem máxima durante períodos de carga leve. Em vez de funcionar constantemente em velocidade máxima, o motor consome apenas o que a tarefa imediata exige, prolongando a vida útil do equipamento e reduzindo o estresse térmico nos componentes elétricos.
Os sistemas mecânicos de travamento e pré-aquecimento utilizam calor friccional para reduzir as demandas de aquecimento elétrico. O atrito do material gera energia térmica substancial durante a fase inicial de compactação. Projetos inteligentes capturam esse atrito para aquecer os plásticos antes que eles entrem nas principais zonas de aquecimento da extrusora. Este método reduz drasticamente a dependência de faixas de aquecimento elétrico, transferindo a carga de energia do aquecimento por resistência elétrica para o trabalho mecânico.
A avaliação das tecnologias de isolamento do cilindro da extrusora mantém temperaturas de fusão precisas. As bandas aquecedoras de cerâmica oferecem melhor retenção de calor do que os designs de mica mais antigos. Os sistemas de aquecimento infravermelho proporcionam uma transferência de energia ainda mais direcionada diretamente para o polímero fundido. O isolamento adequado evita que a energia térmica escape para o ambiente da fábrica, reduzindo a carga nos sistemas de refrigeração das instalações.
Os sistemas que capturam o calor residual do processo de pelotização oferecem excelentes ganhos de eficiência. O processo de pelotização gera excesso de calor, principalmente durante a fase de resfriamento da água. Os trocadores de calor captam essa energia térmica para pré-aquecer a água para a fase de lavagem. Esta estratégia térmica de circuito fechado reduz significativamente a energia necessária para caldeiras de água.
Os designs três em um integrados combinam triturador, integrador e extrusora em uma única plataforma. Esse layout elimina sistemas transportadores que consomem muita energia e movimentam materiais entre máquinas independentes. Também elimina a necessidade de buffers de armazenamento intermediários. O material flui continuamente, retendo seu calor friccional inicial durante todo o processo, o que reduz a energia térmica necessária no cilindro da extrusora.
O tamanho compacto da máquina reduz a utilização do espaço da fábrica. Uma pegada menor do equipamento gera economia indireta de energia em toda a fábrica. Você gasta menos em sistemas HVAC da planta para controlar o meio ambiente. As cargas de iluminação localizadas também diminuem quando a área operacional é condensada. Cada metro quadrado economizado se traduz em menores despesas gerais nas instalações e rotas de manuseio de materiais mais eficientes.
O controle de temperatura proporcional-integral-derivativo evita excessos de temperatura que desperdiçam energia. Os controladores PID monitoram constantemente as zonas térmicas ao longo do cilindro da extrusora. Eles aplicam quantidades precisas de energia para manter temperaturas exatas. Isso evita o superaquecimento do sistema e, subsequentemente, o desperdício de energia para resfriar por meio de camisas de água ou ventiladores.
A integração do monitoramento de energia baseado em PLC ajuda a identificar picos de energia. Esses sistemas rastreiam o consumo elétrico em tempo real em todos os acionamentos do motor. Os operadores otimizam as taxas de alimentação dinamicamente com base nesses dados. Se um lote de material específico causar uma oscilação de energia, o sistema ajusta automaticamente a velocidade do transportador de entrada para estabilizar o consumo e evitar o disparo do motor.
A integração de separadores de ar mecânicos e trommels proporciona economias de energia significativas. Esses sistemas removem contaminantes pesados antes que os materiais atinjam os estágios de uso intensivo de energia. Processar sujeira, vidro ou metal desperdiça energia e danifica equipamentos. A separação antecipada garante que apenas polímeros viáveis entrem na linha de lavagem de plástico , maximizando a eficiência das bombas de água e lavadoras de fricção a jusante.
Os scanners de infravermelho próximo desempenham um papel vital na classificação de polímeros por tipo. A homogeneidade da matéria-prima evita a contaminação de multipolímeros. Os plásticos mistos aumentam a viscosidade do fundido na extrusora. Uma viscosidade mais alta força o motor a consumir mais energia para empurrar o material através do trocador de tela. A classificação NIR precisa mantém o fluxo de material puro e a carga do motor previsível.
Priorizar lavadoras de fricção mecânica e secadores centrífugos é mais eficiente do que usar sistemas de secagem térmica. Os secadores térmicos consomem grandes quantidades de eletricidade para evaporar a água dos flocos de plástico. A força centrífuga remove fisicamente a umidade com uma fração da energia. Você maximiza a secagem mecânica antes de aplicar qualquer calor para atingir o menor kWh/kg possível.
Os sistemas de filtragem de água em circuito fechado reduzem a energia necessária para bombear e aquecer água doce. A retirada contínua de água fria do abastecimento municipal requer aquecimento constante para atingir temperaturas ideais de lavagem. Filtrar e reutilizar água quente de processo retém energia térmica. Esta estratégia reduz o uso da caldeira e reduz o consumo geral de água.
As relações comprimento/diâmetro e geometrias de rosca personalizadas determinam a eficiência de fusão. Polímeros específicos como PE, PP e PET requerem diferentes taxas de cisalhamento. Um parafuso projetado para o material exato reduz a energia mecânica necessária para a fusão. Os parafusos genéricos muitas vezes sobrecarregam o material, desperdiçando energia através de atrito desnecessário e causando degradação do polímero.
Os sistemas de desgaseificação a vácuo com eficiência energética extraem voláteis e umidade sem causar perda excessiva de calor térmico. Os sistemas de vácuo mais antigos extraem muito calor da zona de fusão. Os designs modernos mantêm a pressão do vácuo enquanto mantêm a energia térmica presa dentro do cano. Isso evita que os aquecedores trabalhem horas extras para compensar a perda de temperatura.
A comparação dos trocadores de tela contínuos com os sistemas de backflush destaca os impactos na pressão de fusão. A alta pressão de fusão aumenta a carga do motor. Os trocadores de tela contínuos mantêm um fluxo constante, mantendo a pressão estável. Os sistemas de retrolavagem causam picos de pressão durante o ciclo de limpeza, forçando o motor de acionamento a consumir mais amperes para empurrar o material através da tela restrita.
Existem compensações energéticas entre métodos de pelotização de fio, anel de água e subaquático. A escolha depende das propriedades térmicas do polímero. Os sistemas subaquáticos requerem energia para bombear e resfriar grandes volumes de água. A pelotização de fios utiliza menos água, mas requer mais espaço e ventiladores de refrigeração de ar. Você combina o método com o polímero específico para otimizar o uso de energia.
| Abordagem herdada | de subsistemas | Alternativa de eficiência energética |
|---|---|---|
| Acionamentos de motor | Indução direta on-line (DOL) | Motores IE4 com integração VFD |
| Remoção de umidade | Secadores térmicos de ar quente | Secadores Mecânicos Centrífugos |
| Zonas de aquecimento | Bandas de mica padrão | Isolamento infravermelho ou cerâmico |
| Gestão da Água | Ingestão de água doce em circuito aberto | Filtração em circuito fechado e recuperação de calor |
A transparência dos dados é o fator mais crítico na avaliação de fornecedores de equipamentos. Você solicita e interpreta curvas específicas de consumo de energia de potenciais fornecedores. Essas curvas detalham o uso de energia para diferentes materiais e volumes de produção. Um confiável de máquinas de pelotização de plástico fabricante fornece prontamente esses dados empíricos com base em testes de campo reais.
A realização de testes de aceitação de fábrica usando seus fluxos de resíduos específicos verifica as declarações de energia. A eficiência teórica muitas vezes difere do desempenho no mundo real. Leve sua matéria-prima real para as instalações de teste. Meça o consumo de energia durante uma execução contínua. Essa validação protege seu investimento contra equipamentos de baixo desempenho e garante que a máquina lide com seus níveis de contaminação específicos.
Avaliar a capacidade do fabricante em fornecer suporte pós-venda garante eficiência a longo prazo. Procure diagnósticos remotos e recursos de atualização de software. Os engenheiros monitoram seu sistema remotamente para otimizar o uso de energia durante o ciclo de vida da máquina. Os refinamentos contínuos do software melhoram os algoritmos de controle PID e as respostas do VFD, mantendo a máquina funcionando com eficiência máxima.
Identificar afirmações exageradas ajuda a evitar erros dispendiosos. Afirmações como manutenção zero ou recuperação completa de energia são impossibilidades técnicas. Exija evidências empíricas para todos os ganhos de eficiência declarados. Um fornecedor confiável depende da física e de estudos de caso documentados, em vez de hipérboles de marketing.
Decidir entre retrofit e substituição envolve compreender as limitações técnicas. A modernização de VFDs ou a adição de isolamento a equipamentos legados oferecem retornos decrescentes. O projeto mecânico central das máquinas mais antigas permanece ineficiente. Investir em máquinas com eficiência energética nativa proporciona um teto muito mais alto para redução de OPEX e melhor integração de controles inteligentes.
Substituições manuais inadequadas de sistemas automatizados anulam a economia de energia projetada. Os operadores muitas vezes ignoram os controladores PID ou forçam os VFDs a funcionar na velocidade máxima para eliminar congestionamentos. Esta interferência humana destrói a curva de eficiência. O treinamento abrangente do operador é obrigatório para manter o desempenho do sistema e garantir que a equipe entenda o impacto financeiro das substituições manuais.
A manutenção dos componentes de eficiência representa uma despesa operacional oculta. Os sensores requerem calibração. Os trocadores de calor precisam de limpeza regular para manter as taxas de transferência térmica. Os VFDs devem ser mantidos livres de poeira industrial para evitar superaquecimento. Você considera essas tarefas de manutenção em seu orçamento operacional para garantir um desempenho energético sustentado.
A variabilidade do material representa um risco significativo de picos de energia. Matérias-primas altamente contaminadas ou com umidade mista forçam a máquina a trabalhar mais. O material úmido requer mais energia térmica para secar e derreter. Você mitiga esse risco por meio de uma triagem rigorosa a montante e de um controle de qualidade rigoroso dos fardos recebidos.
Audite seu consumo de energia de base atual para estabelecer um ponto de partida claro para melhorias. Documente o kWh/kg para cada linha existente em condições normais de operação.
Defina os rendimentos desejados e os tipos específicos de polímeros para orientar seu processo de seleção de equipamentos. Combine as especificações do maquinário diretamente com sua matéria-prima mais comum.
Iniciar diálogos técnicos com fabricantes pré-selecionados, exigindo dados empíricos específicos de consumo de energia. Rejeite propostas que ofereçam apenas classificações teóricas de eficiência máxima.
Priorize equipamentos que demonstrem o menor kWh/kg verificável para o seu fluxo exato de material. Certifique-se de que o fornecedor garanta essas métricas no contrato de compra final.
R: Um sistema moderno e altamente eficiente normalmente consome entre 0,25 e 0,45 kWh/kg, dependendo muito do tipo de polímero, do teor de umidade e dos requisitos específicos de filtração da matéria-prima.
R: Os VFDs reduzem o consumo de energia do motor em 20% a 30%. Eles conseguem isso combinando a velocidade e o torque do motor com precisão com a carga em tempo real, eliminando o desperdício de operar em velocidade máxima constante.
R: Sim, as linhas de lavagem consomem mais energia devido ao bombeamento de água, aquecimento e secagem mecânica. A utilização de sistemas de água de circuito fechado e arruelas de fricção centrífugas minimiza essa penalidade de energia em comparação com métodos de secagem térmica mais antigos.
R: Eles removem contaminantes pesados e separam polímeros incompatíveis antecipadamente. Isso evita o excesso de trabalho do motor da extrusora devido a misturas fundidas de alta viscosidade e protege o equipamento posterior contra desgaste mecânico que drena energia.
R: Solicite curvas empíricas específicas de consumo de energia para o seu polímero exato. Solicite estudos de caso sobre recuperação de calor residual e exija ver os dados de consumo de energia durante um teste de aceitação de fábrica.
R: Captura o excesso de energia térmica das zonas de resfriamento da extrusora ou da água de pelotização. Isso capturou o calor através de trocadores de calor para pré-aquecer a água de lavagem recebida, reduzindo a dependência de caldeiras elétricas.
R: O alto teor de umidade aumenta drasticamente o uso de energia. A extrusora gasta grandes quantidades de energia térmica e mecânica para ferver a água antes que o plástico derreta adequadamente, levando a graves picos de energia.


