
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-11 Origem:alimentado


A procura global por embalagens sustentáveis está a aumentar. Os operadores e gerentes de fábrica enfrentam uma dura realidade na área de produção. A verdadeira reciclagem em circuito fechado é notoriamente difícil de alcançar. Os sistemas de circuito aberto toleram pequenas imperfeições do material. Em contraste, uma estrutura de circuito fechado não exige nenhum compromisso na integridade do material, segurança e desempenho mecânico.
Transformar uma garrafa de bebida pós-consumo em um recipiente de qualidade alimentar imaculado requer pureza absoluta. Alcançar esta excelência depende inteiramente de rigorosos protocolos de controle de qualidade e da integração de equipamentos de processamento altamente especializados. Neste guia, detalhamos as etapas exatas de controle de qualidade, os padrões de conformidade global e as configurações de máquinas necessárias para construir um sistema de circuito fechado lucrativo.
Para estabelecer protocolos eficazes no chão de fábrica, os gestores das instalações devem distinguir entre modelos de reciclagem de ciclo aberto e de ciclo fechado. A reciclagem em circuito aberto envolve o processamento de resíduos plásticos em produtos de menor valor estrutural. Um exemplo clássico é a conversão de garrafas de tereftalato de polietileno em fibras sintéticas de carpete. Embora isso desvie os resíduos dos aterros, remove permanentemente o polímero da cadeia de abastecimento de embalagens de alto valor.
A reciclagem em circuito fechado visa devolver um produto ao seu ciclo de vida original exato. Isso significa processar uma bandeja rígida de polietileno de alta densidade com tanta perfeição que ela pode ser remodelada em uma bandeja totalmente nova.
Dados recentes de mercado revelam um enorme pivô na indústria de plásticos. As principais marcas de consumo estão a mudar de compromissos voluntários de sustentabilidade para quotas obrigatórias de conteúdo reciclado. Os quadros regulamentares, como a Diretiva de Plásticos de Utilização Única da União Europeia, pressionam pela obrigatoriedade de 30% de conteúdo reciclado nas garrafas de bebidas até 2030. Os compradores já não querem apenas resina reciclada básica. Eles exigem um desempenho virgem. Esta pressão regulatória força as instalações de reciclagem a reformular completamente as estruturas legadas de controle de qualidade para permanecerem competitivas.
O principal desafio é a lacuna de qualidade. Os polímeros de circuito fechado devem exibir exatamente a mesma resistência à tração, clareza de cor e características de fluxo de fusão que as resinas petroquímicas virgens. Colmatar esta lacuna requer melhorias exponenciais na remoção de contaminação.
| Parâmetro | Downcycling de circuito aberto | Circularidade de circuito fechado |
|---|---|---|
| Tolerância à Contaminação | Moderado. Impurezas menores se misturam à matriz. | Zero. Contaminantes microscópicos causam falhas estruturais. |
| Requisito de Filtragem | Trocadores de tela manuais padrão. | Backflush contínuo ou filtros laser autolimpantes. |
| Valor do produto final | Tubos ou cintas agrícolas de baixa margem. | Resinas para embalagens de qualidade alimentar de alta margem. |
| Complexidade de máquinas | Extrusão básica de parafuso único. | Desgaseificação a vácuo profundo e extrusão em vários estágios. |
O controle de qualidade em uma instalação de circuito fechado é uma arquitetura contínua. Dita o layout físico do chão de fábrica. Cada estágio de processamento serve como pré-requisito para o próximo.
A etapa fundamental do controle de qualidade é isolar o polímero alvo. As instalações modernas utilizam classificadores ópticos de infravermelho próximo para identificar rapidamente os plásticos por tipo de polímero. Mesmo uma fração de um por cento de cloreto de polivinila deslizando para uma corrente principal causa degradação química catastrófica durante a fase de fusão.
Após a classificação óptica, o material sofre uma redução agressiva de tamanho. A utilização de um resistente triturador de reciclagem de plástico garante que os fardos recebidos se decomponham em flocos de tamanho consistente. A geometria do floco é uma métrica profundamente subestimada. Por que a geometria do floco é importante? Se os flocos tiverem tamanhos irregulares, eles derreterão em taxas totalmente diferentes no cilindro da extrusora. Essa inconsistência leva a partículas não derretidas e degradação térmica. Trituradores de última geração apresentam conjuntos de rotores em forma de V e malhas de tela precisas para garantir corte uniforme.
Imagine um fardo de plástico pós-consumo chegando às suas instalações. É revestido com colas industriais fortes, resíduos pegajosos e sujeira abrasiva. O enxágue padrão com água fria quase não arranha a superfície.
Para alcançar a pureza da linha de base em circuito fechado, as instalações contam com equipamentos especializados. Implementar uma de alto desempenho linha de lavagem para reciclagem de garrafas PET é essencial. Essas configurações avançadas utilizam tanques de lavagem a quente mantidos entre 85 e 90 graus Celsius. Eles combinam dosagem precisa de soda cáustica com lavadoras de fricção de alta velocidade operando a mais de 1.000 RPM. O intenso atrito mecânico e a ação térmica eliminam os contaminantes mais difíceis. Se os resíduos orgânicos ultrapassarem esta etapa, eles carbonizarão sob o calor extremo da extrusora, resultando em manchas pretas inaceitáveis.
Depois que o material é completamente lavado e seco, ele passa de um floco sólido para um fundido líquido. Esta fase introduz dois mecanismos críticos de controle de qualidade. Precisamos de filtragem microscópica e extração de gases voláteis.
Os filtros de fusão utilizam telas de malha fina para capturar impurezas microscópicas, como pó de alumínio. Simultaneamente, o sistema realiza desgaseificação a vácuo profundo. Os plásticos pós-consumo absorvem umidade e compostos orgânicos voláteis durante sua vida útil. Extrair esses gases voláteis do polímero líquido é essencial. A falha em extrair um vácuo forte resulta em bolhas de ar e odores desagradáveis no plástico final.
Para certos materiais, o processo de reciclagem mecânica reduz inerentemente o peso molecular do polímero. Isso torna o plástico quebradiço. A viscosidade intrínseca é a principal métrica usada para medir o peso molecular e a resistência ao impacto.
Instalações avançadas empregam reatores de policondensação de estado sólido. Este processo submete os pellets reciclados a condições precisas de calor e vácuo profundo durante várias horas. Ele literalmente une novamente as cadeias de polímero quebradas. Isto restaura a resistência ao impacto para níveis semelhantes aos virgens.
A produção de resinas recicladas para aplicações em contato com alimentos introduz obstáculos regulatórios rigorosos. Agências como a Food and Drug Administration exigem provas empíricas de que o processo de reciclagem elimina qualquer potencial de migração química.
O principal risco envolve aditivos legados e uso indevido pós-consumo. Um consumidor pode usar uma garrafa plástica de bebida para armazenar produtos químicos de limpeza doméstica antes de descartá-la. Se o processo de reciclagem não descontaminar eficazmente o plástico a nível molecular, os produtos químicos perigosos migram para os produtos recentemente moldados.
Resolver isso requer soluções de máquinas altamente especializadas. As linhas de extrusão projetadas para conformidade com a qualidade alimentar utilizam proporções estendidas entre comprimento e diâmetro, muitas vezes atingindo 36:1 ou 40:1. Eles apresentam múltiplas zonas de desgaseificação de vácuo profundo. Ao submeter o polímero fundido a altas temperaturas e intensa pressão de vácuo durante um tempo de residência mais longo, esses sistemas volatilizam e extraem contaminantes químicos profundamente enraizados.
À medida que as cadeias de abastecimento globais adotam volumes maiores de conteúdo reciclado, os fabricantes exigem consistência absoluta entre lotes. Os moldadores por injeção não podem se dar ao luxo de ajustar constantemente as configurações da máquina para cada nova entrega. Para verificar a consistência, as modernas usinas de reciclagem implementam testes laboratoriais rigorosos e protocolos de rastreabilidade digital.
As principais instalações de reciclagem operam laboratórios internos que coletam amostras de materiais em intervalos regulares. As métricas de teste comuns incluem:
Além disso, o software de rastreabilidade digital integra-se diretamente aos Controladores Lógicos Programáveis da máquina. Isso permite que os gerentes da fábrica acompanhem o ciclo de vida de um lote específico, desde o fardo de resíduos que chega até o pellet final. O registro de perfis de temperatura e pressões de filtração fornece uma trilha de auditoria de conformidade abrangente para os compradores finais.
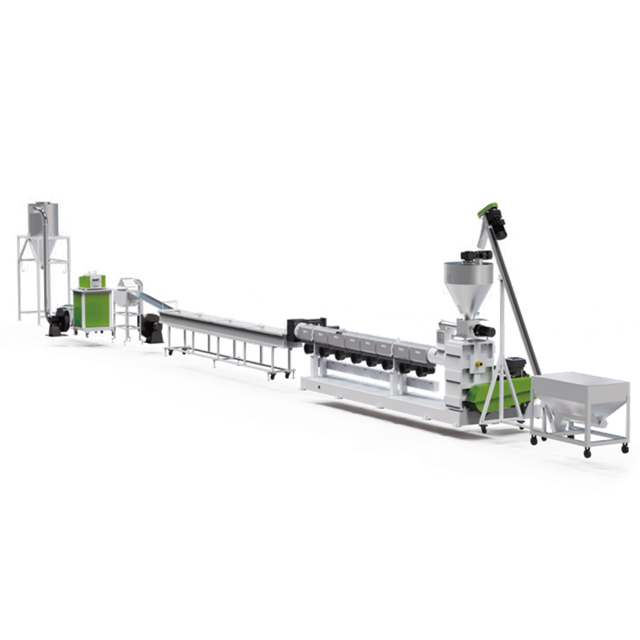
Na hierarquia complexa da reciclagem em circuito fechado, todos os esforços anteriores de classificação e lavagem tornam-se obsoletos se a fase final de extrusão degradar o polímero. A máquina de pelotização de plástico serve como o melhor guardião do controle de qualidade. Finaliza as propriedades físicas e químicas da resina antes de chegar ao cliente.
A maior ameaça durante esta fase é a degradação térmica. Quando os flocos são submetidos a força de cisalhamento excessiva ou zonas de calor descontroladas, as cadeias poliméricas se rompem. Esta degradação molecular manifesta-se fisicamente como uma tonalidade amarelada, um odor queimado e uma grave fraqueza estrutural. Um sistema de pelotização premium mitiga esses riscos por meio de um controle termodinâmico preciso. Os engenheiros utilizam geometrias avançadas de parafusos bimetálicos para derreter o plástico de maneira suave e uniforme, evitando desgaste prematuro e calor de cisalhamento.
Além de preservar a integridade do polímero, o mecanismo físico de corte determina a usabilidade do produto. Os compradores finais exigem pellets uniformes e livres de poeira para garantir uma alimentação consistente nas máquinas de moldagem. Peletizadores de última geração utilizam anéis de água de precisão ou sistemas de corte subaquático para produzir pellets perfeitamente esféricos.
Os gerentes de fábrica avaliam frequentemente atualizações de equipamentos para processar materiais como garrafas de detergente pós-consumo ou potes de polipropileno para alimentos. As extrusoras de circuito aberto padrão simplesmente falham sob forte contaminação. A atualização para uma linha especializada de pelotização de plástico rígido requer a priorização de recursos de engenharia específicos para lidar com tintas de impressão pesadas e sujeira incrustada.
Ao configurar seu chão de fábrica, certifique-se de que seu maquinário inclua atualizações de engenharia específicas:
A implementação desses rigorosos controles de qualidade gera sucesso operacional mensurável. A indústria padroniza vários modelos comprovados que transformam contaminação pesada em produtos de alta margem.
Uma fábrica de reciclagem europeia em grande escala passou da produção de materiais de cintas de baixo valor para resina para garrafas de qualidade alimentar. Ao integrar um sistema de fricção de lavagem a quente dedicado e um peletizador especializado equipado com desgaseificação a vácuo profundo, a instalação alcançou total conformidade com a qualidade alimentar. A rigorosa filtração por fusão reduziu os defeitos de manchas pretas a quase zero. Isto permitiu-lhes garantir contratos de fornecimento lucrativos com marcas globais de bebidas.
Da mesma forma, uma instalação norte-americana que processava recipientes rígidos pós-consumo enfrentou problemas com odores químicos residuais. Seu produto limitava-se a tubos agrícolas baratos. Ao atualizar para uma linha de pelotização rígida de dois estágios com recursos aprimorados de extração de voláteis, a planta eliminou com sucesso os odores legados. Os pellets de alta pureza resultantes agora são vendidos aos fabricantes de embalagens originais. Isso fecha o ciclo e aumenta drasticamente as margens de lucro por tonelada.
A reciclagem em circuito fechado é inegavelmente o futuro da indústria de plásticos. No entanto, o seu sucesso depende inteiramente de um controle de qualidade intransigente. A diferença entre a resina de alto valor alimentício e o plástico reciclado de baixo valor é a tecnologia usada para processá-la.
O maquinário certo evita a degradação do material, extrai contaminantes microscópicos e garante a consistência entre lotes. Para permanecerem competitivas num mercado impulsionado por exigências regulatórias rigorosas, as instalações devem investir em classificação avançada, lavagem de alto atrito e extrusão de precisão.
Você está procurando atualizar suas instalações para atender aos padrões de circuito fechado? Avalie hoje os gargalos de seus equipamentos atuais. Explore linhas de lavagem, trituradores e sistemas de extrusão líderes do setor da JWELL Recycling para garantir resultados da mais alta qualidade. Entre em contato com nossos especialistas em engenharia para uma consultoria de maquinário personalizada, adaptada aos seus fluxos de materiais e objetivos de produção específicos.
Embora cada etapa seja vital, a filtração por fusão e a desgaseificação a vácuo dentro do equipamento de extrusão são indiscutivelmente as mais críticas. Esses processos removem impurezas sólidas microscópicas e extraem compostos orgânicos voláteis. Em última análise, isso determina a integridade estrutural, a clareza visual e a segurança da resina plástica final.
Não. A reciclagem em circuito fechado requer sistemas de extrusão avançados. Essas máquinas devem apresentar zonas de desgaseificação de vácuo profundo, projetos especializados de parafusos de fusão suave para evitar a degradação térmica e filtros de fusão contínuos de alta precisão. As máquinas padrão de circuito aberto não conseguem atingir a pureza molecular necessária para aplicações de alto estresse.
As garrafas de bebidas normalmente estão contaminadas com rótulos adesivos e resíduos orgânicos doces. Uma configuração de lavagem dedicada utiliza lavagem por fricção a quente direcionada e dosagem química específica para garantir que os flocos sejam totalmente puros. Se esses contaminantes não forem removidos antes da fusão, eles queimam na extrusora e estragam o lote.
A fase de redução de tamanho garante que os flocos de plástico possuam uma geometria uniforme. Se os flocos tiverem tamanhos irregulares, eles derreterão em velocidades diferentes dentro do cilindro da extrusora. Isso leva a partículas não derretidas, flutuações severas de pressão e queima localizada. Isto destrói fundamentalmente as propriedades mecânicas do pellet reciclado.
A qualidade é verificada através de rigorosos testes laboratoriais. Os engenheiros testam o índice de fluxo de fusão para garantir o comportamento adequado da moldagem por injeção. Eles também medem o teor de umidade para evitar a hidrólise e utilizam testes de colorimetria para verificar o amarelecimento causado pela degradação térmica.
As manchas pretas são causadas principalmente por resíduos orgânicos, fibras de papel ou adesivos agressivos que sobrevivem à fase de lavagem. Quando essas impurezas entram no ambiente de alta temperatura do cilindro da extrusora, elas carbonizam instantaneamente. A atualização para lavagem a quente de alto atrito e filtração contínua de malha fina elimina esse problema.


