
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-20 Origem:alimentado


A má qualidade da produção arruína seus lucros com a reciclagem de plástico? Muitos gerentes de instalações e compradores B2B fixam-se inteiramente no preço inicial dos novos equipamentos. Eles ignoram completamente as especificações técnicas que realmente determinam o seu sucesso financeiro. Ignorar essas métricas críticas leva a graves gargalos operacionais no chão de fábrica. Pior ainda, você acaba com produtos finais degradados que são vendidos por centavos de dólar para fabricantes posteriores.
Uma máquina de reciclagem de plástico totalmente automática resolve esse problema inerente, fornecendo ambientes de processamento precisos e altamente controlados. Para realmente maximizar o retorno do investimento, você precisa saber exatamente quais métricas de desempenho são importantes. Neste guia abrangente, detalhamos as especificações críticas de produção, desde a capacidade de produção até a uniformidade do pellet. Estes são os parâmetros de engenharia exatos que você deve avaliar antes de adquirir um sistema de reciclagem completo.
Antes de nos aprofundarmos nos parâmetros específicos das máquinas, precisamos abordar uma grande mudança no setor de reciclagem. Análises recentes da indústria destacam um enorme pivô em direção à reciclagem em circuito fechado. Impulsionados por regulamentações de embalagens mais rígidas e mandatos de sustentabilidade corporativa, os compradores agora exigem resina pós-consumo com desempenho idêntico ao dos plásticos virgens. Isto significa que as especificações de produção não são mais apenas referências de qualidade. São pré-requisitos estritos para entrar em cadeias de abastecimento lucrativas. Se o seu equipamento não conseguir atender consistentemente aos requisitos de fluxo de fusão estável e de alta pureza, você simplesmente ficará fora dos mercados premium.
Ao avaliar o desempenho operacional, perceba que a produção não é apenas um subproduto da extrusora final. É o resultado cumulativo de um ecossistema perfeitamente integrado e altamente automatizado. Cada módulo, desde a redução inicial do tamanho até o estágio final de resfriamento, impacta diretamente as propriedades físicas e químicas dos pellets reciclados.
O pré-processamento inevitavelmente determina a eficiência posterior. A principal função de um triturador robusto para reciclagem de plástico é reduzir resíduos volumosos e imprevisíveis em peças gerenciáveis e uniformes. Imagine colocar pedaços irregulares de plástico rígido em uma extrusora. O parafuso teria dificuldade em manter uma mordida consistente. Isto leva a graves flutuações de pressão dentro do barril, causando, em última análise, uma fusão desigual e uma fraca uniformidade do pellet. Ao manter especificações rígidas sobre tamanhos de peneira e utilizar um projeto especializado de rotor de eixo único, os gerentes das instalações garantem que o material triturado flua suavemente para o próximo estágio de processamento. Isto evita eficazmente bloqueios e reduz drasticamente o desgaste mecânico.
As linhas de reciclagem modernas dependem fortemente de Controladores Lógicos Programáveis para sincronizar vários estágios operacionais. A automação preenche a lacuna entre as fases de trituração, lavagem e extrusão. Ele os transforma em uma única unidade coesa. Os sensores monitoram continuamente as cargas do motor, zonas de temperatura e taxas de fluxo de material em tempo real. Quando o sistema detecta um aumento repentino no material do triturador, o controlador reduz automaticamente a velocidade do transportador. Isto evita sobrecarregar o funil da extrusora. Essa sincronização precisa minimiza o erro humano, estabiliza a pressão de fusão e garante que a taxa de produção final permaneça estável durante todo o turno de produção.
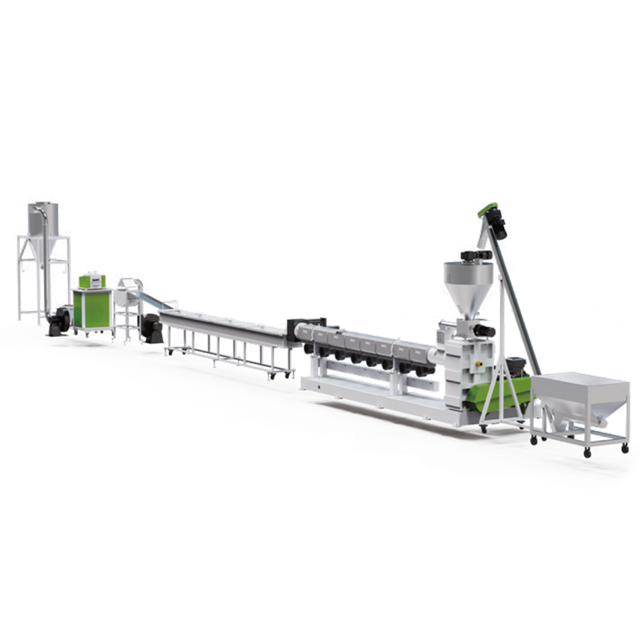
A capacidade de produção é quase sempre a primeira especificação que os compradores procuram em uma folha de especificações. Avaliar a capacidade requer uma compreensão diferenciada de como os números teóricos se traduzem nas duras realidades da operação diária.
Os gestores das instalações devem diferenciar claramente entre a capacidade nominal impressa num folheto brilhante e a produção operacional real. A produção real é fortemente influenciada pela densidade aparente, teor de umidade e nível de contaminação da matéria-prima. O processamento de material reciclado de HDPE rígido e limpo produzirá uma produção muito mais próxima da capacidade nominal. Por outro lado, a tentativa de processar filmes de LDPE leves e fortemente impressos diminuirá naturalmente o rendimento por hora devido a ineficiências de alimentação.
| Tipo material saída real esperada | da capacidade de máquina nominal | da densidade | aparente da entrada |
|---|---|---|---|
| Flocos rígidos de HDPE | Alto | 1.000 kg por hora | 900 - 950 kg por hora |
| Limpe o filme LDPE | Baixo | 1.000 kg por hora | 750 - 850 kg por hora |
| Plásticos mistos/úmidos | Variável | 1.000 kg por hora | 600 - 700 kg por hora |
Compreender essas variáveis antecipadamente garante que os compradores não subdimensionem seus equipamentos. Esse é um erro que invariavelmente leva ao não cumprimento de metas de produção e a prazos de ROI dolorosamente estendidos.
Ao injetar capital em uma máquina de reciclagem de plástico totalmente automática, os compradores com visão de futuro avaliam a modularidade do sistema. À medida que uma instalação de reciclagem garante contratos municipais ou comerciais mais lucrativos, o volume de resíduos recebidos aumentará naturalmente. Equipamentos com componentes escaláveis permitem que os operadores aumentem o rendimento sem o pesadelo de desmontar e substituir toda a linha. A avaliação antecipada das especificações de escalabilidade protege o investimento de capital inicial. Ele traça um caminho técnico claro para futuras expansões de instalações.
A viabilidade financeira de qualquer operação de reciclagem depende inteiramente do valor de mercado da produção. Os usuários finais de plásticos reciclados exigem materiais que se comportem de maneira previsível durante processos de moldagem por injeção ou sopro de alta velocidade. Portanto, as especificações físicas e químicas do pellet final são absolutamente críticas.
Os fabricantes exigem pellets de tamanho uniforme, impecavelmente lisos e completamente livres de vazios internos ou bolhas de ar aprisionadas. Uma de alta qualidade máquina de pelotização de plástico utiliza tecnologia de corte de matriz altamente precisa juntamente com resfriamento controlado por anel de água para obter essa consistência perfeita. Os sistemas avançados geralmente apresentam uma relação L/D otimizada de 32:1 ou 36:1 para garantir uma plastificação completa. Além disso, a densidade aparente é uma especificação crucial que muitas vezes é esquecida. Alta densidade aparente significa que os pellets ficam bem juntos. Isso reduz drasticamente os custos de embalagem e logística. Mais importante ainda, pellets densos alimentam com muito mais eficiência os funis das máquinas de moldagem por injeção a jusante.
O Melt Flow Index mede exatamente a facilidade com que um polímero termoplástico flui quando sujeito a calor e pressão. Se este índice flutuar muito de um lote para outro, os fabricantes simplesmente não poderão usar os pellets para produzir produtos estruturalmente sólidos. Um sistema de pelotização superior mantém esta estabilidade vital utilizando zonas de controle de temperatura altamente precisas ao longo do cilindro da extrusora. Isto minimiza a degradação do polímero. Ao manter a tensão de cisalhamento e o tempo de residência dentro dos limites ideais, o equipamento preserva o comprimento da cadeia molecular do plástico.
A umidade é sem dúvida o maior inimigo do processo de extrusão de plástico. Mesmo vestígios microscópicos de água introduzidos na extrusora podem comprometer gravemente a integridade estrutural do pellet final.
Quando flocos de plástico úmidos entram em uma extrusora extremamente quente, as altas temperaturas de processamento fazem com que a água se transforme instantaneamente em vapor. Este vapor fica violentamente preso dentro do polímero fundido. Isso leva à formação de espuma, degradação molecular severa e, em última análise, pellets quebradiços que quebram sob pressão. Para evitar esta queda catastrófica de qualidade, a especificação de saída para qualquer sistema de secagem a montante deve exigir estritamente um teor de umidade final inferior a 1%. Atingir esta especificação de forma consistente garante que a extrusora opere suavemente e que os pellets finais mantenham sua resistência máxima à tração.
Para atingir esses limites de umidade incrivelmente rigorosos, uma linha de lavagem de reciclagem comercial normalmente emprega uma combinação estratégica de tecnologias de secagem mecânica e térmica. Os secadores centrífugos usam forças rotacionais extremas de alta velocidade para retirar fisicamente a água da superfície dos flocos de plástico rígido. Para filmes flexíveis ou materiais altamente porosos, a secagem mecânica por si só é insuficiente. Nestes cenários, os sistemas de secagem térmica, como as tubulações de ar quente, devem ser perfeitamente integrados à linha de lavagem. Avaliar os mecanismos de secagem específicos e sua produção de umidade garantida é uma etapa essencial para adequar a linha de lavagem ao fluxo de resíduos pretendido.
Os resíduos plásticos pós-consumo são inerentemente imundos. Chega contaminado com etiquetas de papel, adesivos residuais, sujeira incrustada e vestígios de polímeros incompatíveis. A fase de extrusão deve remover agressivamente estas impurezas para produzir um produto comercialmente viável.
As especificações do trocador de tela determinam a pureza final do pellet final. Os compradores devem avaliar criticamente a área de filtração ativa e o tamanho da malha que o sistema pode suportar sem causar contrapressão excessiva. As operações padrão geralmente dependem de trocadores de tela de placa única, mas isso exige que os operadores parem a máquina para trocar as telas. Isso interrompe abruptamente o fluxo de trabalho automatizado e reduz a capacidade real de produção. Para operações de alto volume, trocadores de tela contínuos de pistão duplo são o padrão ouro. Eles permitem que os técnicos troquem telas de filtro entupidas enquanto o material fundido continua a fluir, garantindo tempo de inatividade zero absoluto.
Durante o intenso derretimento de plásticos pós-consumo, tintas de impressão residuais e matéria orgânica degradada vaporizam, criando compostos orgânicos voláteis. Se esses gases permanecerem presos na matriz polimérica, eles se manifestarão como defeitos superficiais feios. Máquinas avançadas apresentam sistemas de desgaseificação a vácuo de zonas duplas ou múltiplas, meticulosamente projetados para extrair esses voláteis diretamente do cilindro da extrusora. Uma especificação de desgaseificação altamente eficiente está diretamente correlacionada à clareza visual brilhante e à completa eliminação de odores desagradáveis no resultado final.
Embora o alto rendimento e a excelente qualidade dos pellets determinem sua receita máxima, o consumo de energia determina seus custos operacionais. No cenário industrial moderno, a verdadeira rentabilidade está indissociavelmente ligada à eficiência energética.
Compradores experientes devem sempre exigir a métrica específica de consumo de energia diretamente do fabricante do equipamento. Isso normalmente é expresso em quilowatts-hora por quilograma. Uma máquina que produz grandes volumes, mas consome uma quantidade exorbitante de eletricidade, irá corroer rapidamente as suas margens de lucro. A verdadeira eficiência operacional só é alcançada quando o custo de energia necessário para produzir um único quilograma de plástico de alta qualidade é minimizado. A comparação dessas especificações em diferentes configurações fornece uma linha de base matematicamente sólida para calcular o ROI de longo prazo.
A integração inteligente de componentes elétricos avançados desempenha um papel importante na redução dos custos de energia. As modernas máquinas de reciclagem de plástico totalmente automáticas utilizam acionamentos de frequência variável nos motores principais da extrusora e nos acionamentos do triturador. Em vez de funcionar constantemente em plena inclinação, esses inversores ajustam dinamicamente o consumo de energia do motor com base nos requisitos de carga em tempo real. Além disso, a atualização para faixas de aquecimento infravermelho ou isolamento cerâmico espesso ao redor do cilindro da extrusora evita que energia térmica valiosa seja liberada no ambiente circundante da fábrica. Estas tecnologias inteligentes garantem que cada watt de energia elétrica seja inteiramente concentrado no derretimento do plástico.
É um erro caro presumir que as especificações de produção podem ser generalizadas para todos os tipos de resíduos plásticos. As características físicas do material de entrada determinam as configurações mecânicas necessárias e os parâmetros de saída esperados.
O polipropileno e o polietileno dominam o cenário da reciclagem, mas exigem condições de processamento altamente específicas. Uma dedicada linha de pelotização PP PE deve apresentar especificações precisas de controle de temperatura para evitar a degradação térmica desses materiais sensíveis. Especificamente, a velocidade de corte da face e a temperatura da água no anel de resfriamento devem ser meticulosamente calibradas para corresponder à resistência de fusão específica do plástico. Se a velocidade de corte for um pouco lenta demais, os pellets se aglomerarão em aglomerados inúteis. Se for muito rápido, os pellets terão formato irregular, provocando rejeições por parte dos compradores posteriores.
A reciclagem de embalagens flexíveis apresenta um conjunto radicalmente diferente de desafios de produção em comparação com garrafas rígidas. Imagine colocar um punhado de penas em um ventilador de alta velocidade. Isso é essencialmente o que acontece quando os operadores tentam processar filmes fofos e de baixa densidade sem a densificação adequada. Para manter uma alta capacidade de produção, as máquinas que processam filmes devem integrar uma unidade cortadora-compactadora especializada. Este compactador usa calor de fricção bruto para densificar o filme leve em grânulos mais pesados e semifundidos antes de alimentá-los à força na rosca da extrusora. Avaliar as especificações de processamento deste compactador é absolutamente essencial para instalações focadas em resíduos de embalagens pós-comerciais.
Brochuras técnicas e apresentações de vendas elegantes fornecem dados teóricos. Para compradores B2B que realizam investimentos de capital significativos, aceitar estas especificações de produção pelo valor nominal é um grave risco operacional. A verificação dessas afirmações por meio de testes objetivos e reais é uma etapa obrigatória no processo de aquisição.
Antes de transferir o pagamento final e autorizar o envio, os compradores devem exigir um protocolo abrangente de Teste de Aceitação de Fábrica. Durante este teste, o fabricante deve operar a máquina usando resíduos plásticos específicos de sua instalação. Este teste ao vivo fornece evidências empíricas de que a máquina pode atingir consistentemente a capacidade de produção prometida, manter o índice de fluxo de fusão necessário e produzir pellets com a densidade aparente correta. Se a máquina não atender às especificações de produção acordadas durante esse teste crítico, os engenheiros da fábrica poderão fazer os ajustes mecânicos necessários antes que o equipamento saia da fábrica.
Em última análise, as especificações de saída definem o seu sucesso operacional. Embora o alto rendimento e a qualidade impecável dos pellets abram as portas para mercados premium, a eficiência energética rigorosa mantém seus custos operacionais diários gerenciáveis. Ao investir em uma máquina de reciclagem de plástico totalmente automática com especificações verificadas e de alto nível, os gerentes de instalações podem eliminar gargalos de produção e garantir lucratividade a longo prazo. Pare de adivinhar seus investimentos de capital. Visite Jwell hoje para explorar nossas soluções de reciclagem de alto desempenho. Entre em contato com nossa equipe de engenharia para discutir especificações personalizadas para seus fluxos de resíduos específicos e solicitar um orçamento de equipamento detalhado e com desempenho comprovado.
Depende inteiramente do tamanho físico da sua instalação e do volume contratado de resíduos recebidos. As usinas de reciclagem de pequeno e médio porte podem operar de forma eficiente com máquinas com capacidade de 300 a 500 kg por hora. As operações em escala industrial normalmente exigem sistemas pesados capazes de empurrar de 1.000 a 3.000 kg por hora. O princípio crítico da engenharia aqui é a sincronização. Você deve combinar perfeitamente a capacidade de produção da sua extrusora com o volume de processamento das suas unidades de trituração e lavagem a montante para evitar gargalos de material dispendiosos.
A fase de lavagem serve como base absoluta para a qualidade do pellet a jusante. Um sistema de lavagem de alto desempenho remove agressivamente sujeira abrasiva, óleos orgânicos e etiquetas de papel que, de outra forma, obstruiriam rapidamente as telas de filtração da extrusora. Mais importante ainda, os módulos de secagem especializados dentro da linha de lavagem reduzem drasticamente o teor de umidade dos flocos de plástico. Se o plástico entrar na extrusora com muita umidade, a água retida se transforma em vapor, causando grave degradação do polímero e resultando em pellets quebradiços e de baixo valor, cheios de bolhas de gás.
Uma máquina de estágio único utiliza um cilindro extrusor principal. É altamente eficiente em termos energéticos e perfeitamente adequado para processar plásticos rígidos limpos e pré-lavados que já possuem baixo teor de umidade. Por outro lado, uma máquina em cascata de dois estágios apresenta uma extrusora primária que alimenta o plástico fundido diretamente em uma extrusora secundária menor. Esta configuração em cascata fornece significativamente mais área de superfície para filtração avançada de material fundido e desgaseificação em alto vácuo. É a escolha obrigatória para o processamento de materiais altamente impressos, altamente contaminados ou com maior umidade, como filmes agrícolas pós-consumo.
O Melt Flow Index mede exatamente a facilidade com que um polímero termoplástico flui quando fundido sob pesos e temperaturas específicos. Os fabricantes que compram seus pellets reciclados para moldar novos produtos calibram suas máquinas caras com base em valores de índice altamente específicos. Se a sua máquina de reciclagem degradar as cadeias poliméricas devido à tensão de cisalhamento excessiva ou ao mau controle de temperatura, o índice flutuará enormemente de lote para lote. Um fluxo de fusão estável e previsível é o principal indicador de plástico reciclado premium, permitindo que você venda sua produção com segurança a um preço de mercado muito mais alto.
A capacidade real de produção é medida pesando os pellets finais, resfriados e secos produzidos durante uma hora contínua e ininterrupta de operação normal. Você não deve medir a capacidade durante os primeiros minutos de inicialização, pois o sistema ainda está se estabilizando. Para obter uma métrica precisa, analise seus resíduos típicos com seus níveis de contaminação padrão. Colete o resultado em um saco a granel em uma balança de chão calibrada por exatamente sessenta minutos. Este teste real leva em conta alterações na tela, pequenas flutuações na alimentação e variações na densidade do material.
As flutuações são causadas principalmente pela degradação térmica inconsistente durante o processo de extrusão. Se a temperatura do cilindro da extrusora for muito alta, ou se o design do parafuso criar uma tensão de cisalhamento excessiva, as cadeias moleculares do polímero se quebram, aumentando a taxa de fluxo de fusão de forma imprevisível. Além disso, o processamento de tipos mistos de plásticos sem a classificação adequada ou a falha na remoção da umidade residual antes da extrusão alterará drasticamente o índice final. Manter o controle preciso da temperatura e garantir que o material de entrada esteja seco e bem classificado são essenciais para estabilizar o produto final.


