
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-04 Origem:alimentado


Substituir apenas uma fração do polímero virgem por plástico reciclado mal processado pode bloquear instantaneamente um sistema de câmara quente. De repente, uma linha de produção multimilionária é interrompida. O cenário da fabricação de plástico está mudando rapidamente. A legislação rigorosa em matéria de embalagens e a evolução das expectativas dos consumidores significam que a procura por materiais reciclados de alta qualidade está sempre em alta.
No entanto, as matérias-primas secundárias raramente são criadas iguais. A compra de regranulado não documentado introduz variáveis caóticas em seu processo de fabricação. Você enfrentará graves defeitos visuais, fraquezas estruturais e falhas finais de conformidade. Para proteger a produção, as equipes de compras devem exigir fichas técnicas altamente específicas de seus fornecedores.
Neste guia abrangente, detalhamos as especificações físicas, químicas e de pureza exatas que você precisa verificar antes de assinar um pedido de compra. Também exploramos como o maquinário fundamental determina diretamente a qualidade do pellet final. Esse conhecimento permite que você audite sua cadeia de suprimentos com absoluta confiança.
Os dados da indústria revelam um enorme défice estrutural no mercado de reciclagem de plásticos. Embora as taxas globais de recolha de resíduos urbanos estejam a aumentar, o fornecimento de resina pós-consumo premium, de qualidade para moldagem por injeção, permanece criticamente limitado. Os mandatos globais estão a transformar o mercado de compromissos voluntários de sustentabilidade para requisitos legais rígidos. As marcas estão lutando para garantir a regranulação premium para evitar pesados impostos de não conformidade. Consequentemente, o mercado é inundado com materiais de baixa qualidade disfarçados de pellets premium.
Para além das pressões regulamentares, os consumidores finais exigem embalagens sustentáveis, mas recusam-se a aceitar compromissos em termos de funcionalidade ou estética. Um frasco de loção moldado com cinquenta por cento de conteúdo reciclado deve ter desempenho e aparência idênticos ao seu equivalente virgem. Quaisquer defeitos visuais, como manchas pretas de carbono ou fragilidade estrutural, corroem instantaneamente o valor da marca.
Além disso, as Instalações de Recuperação de Materiais lutam constantemente contra a variabilidade dos fluxos de resíduos municipais. Se um parceiro de reciclagem não aplicar controles rígidos de processamento para mitigar essa variabilidade de entrada, o caos será transferido diretamente para o chão de fábrica. As consequências financeiras do tempo de inatividade da máquina, câmaras quentes emperradas e peças rejeitadas irão rapidamente eclipsar qualquer economia de custo inicial obtida com a compra de regranulado barato e não documentado.
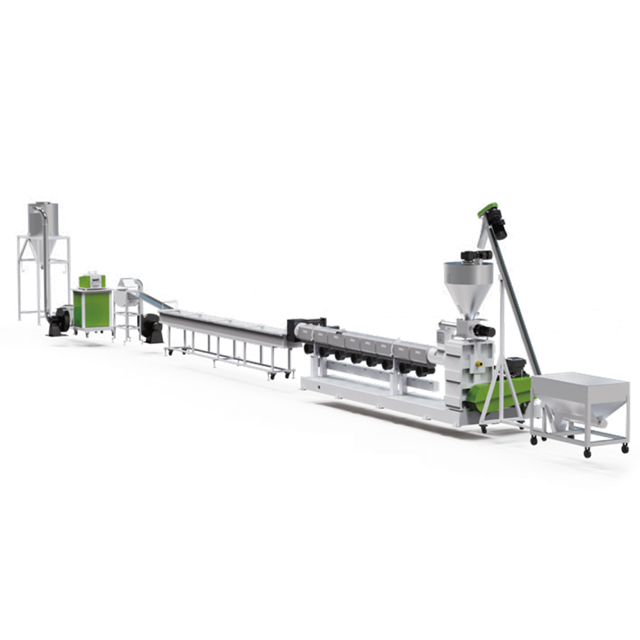
Para garantir uma produção perfeita, os compradores devem tratar a resina reciclada exatamente com o mesmo escrutínio analítico aplicado aos materiais virgens. Aceitar um rótulo genérico de plástico reciclado é uma receita para o desastre. Abaixo estão as especificações críticas que você deve avaliar na Ficha Técnica de cada lote.
O Melt Flow Index mede a facilidade com que um polímero termoplástico fundido flui sob uma temperatura específica e peso aplicado. Para os fabricantes, este é sem dúvida o parâmetro operacional mais crítico. Imagine uma máquina de moldagem por injeção processando um lote de regranulado com taxas de fluxo extremamente flutuantes. Em um minuto, o fundido está muito viscoso, causando jatos curtos que não conseguem preencher completamente a cavidade do molde. No minuto seguinte, ele se torna muito líquido, criando rebarbas – excesso de material vazando do molde e exigindo um corte manual caro.
Os compradores devem garantir que o índice de fluxo de regranulado corresponda de perto à sua configuração de processamento específica. Um índice altamente variável dentro de um único lote é um grande sinal de alerta. Isso indica que o fornecedor misturou aleatoriamente diferentes tipos de polímeros, o que causará instabilidade contínua e enlouquecedora na linha de produção.
A umidade é o assassino silencioso do processamento de plástico. Isto é particularmente verdadeiro para polímeros higroscópicos como Polietileno Tereftalato e Nylon. Quando pellets de plástico úmidos entram na fase de fusão de uma extrusora, a água retida transforma-se violentamente em vapor. Esse vapor em expansão causa manchas ou bolhas prateadas desagradáveis na superfície da peça moldada final.
Mais criticamente, a alta umidade desencadeia uma reação química conhecida como hidrólise. Esta reação rompe as cadeias poliméricas e reduz drasticamente a resistência mecânica do plástico. Para poliolefinas padrão, a umidade deve ser estritamente limitada abaixo de 0,1%. Para materiais sensíveis, você deve exigir níveis de umidade garantidos abaixo de 0,05% antes do processamento.
Os resíduos pós-consumo carregam inerentemente materiais estranhos, independentemente da agressividade com que são classificados. A contaminação varia desde resíduos de etiquetas de papel e folhas de alumínio até contaminação cruzada de polímeros incompatíveis. Os compradores devem solicitar dados sobre limites de contaminação aceitáveis, normalmente medidos em partes por milhão.
Altos níveis de partículas não derretidas atuam como bolas de demolição microscópicas. Eles obstruirão os intrincados sistemas de canais quentes nas máquinas de moldagem por injeção e criarão concentradores de tensão no produto final. Isso inevitavelmente leva a rachaduras prematuras sob pressão. Sempre especifique o tamanho máximo permitido em mícrons para contaminantes.
A densidade aparente refere-se ao peso dos pellets de plástico por unidade de volume. Densidade aparente uniforme e geometria consistente dos pellets são necessidades absolutas para os sistemas automatizados de alimentação e dosagem usados nas fábricas modernas.
Se uma remessa de regranulado contiver pellets altamente irregulares, excesso de poeira plástica ou fios de polímero não cortados, isso inevitavelmente causará formação de pontes no funil de alimentação. A ponte acontece quando pellets irregulares se interligam, bloqueando o fluxo de material para a rosca da extrusora e fazendo com que a máquina funcione a seco. A geometria consistente do pellet garante a taxa de alimentação constante necessária para manter a pressão contínua.
Para aplicações voltadas para o consumidor, a estética é rigorosamente examinada. A folha de dados deve incluir dados de colorimetria precisos, muitas vezes utilizando o espaço de cores Lab, para garantir consistência visual entre lotes. Além disso, os plásticos pós-consumo frequentemente retêm compostos orgânicos voláteis do seu ciclo de vida anterior, tais como resíduos de detergentes pungentes ou odores de decomposição de alimentos. Os compradores devem verificar se o regranulado passou por uma remoção intensiva de odores, garantindo que o material final seja aromaticamente neutro.
| Especificação Parâmetro | Regranulado de baixa qualidade | Regranulado de alta qualidade | para injeção Impacto na fabricação |
|---|---|---|---|
| Conteúdo de umidade | Maior que 0,5% | Menos de 0,05% | Alargamento superficial, hidrólise severa, resistência à tração reduzida |
| Contaminação | Maior que 500 ppm | Menos de 100 ppm | Câmaras quentes bloqueadas, pontos fracos estruturais, paradas frequentes |
| Variância das IMFs | ± 20% por lote | ± 5% por lote | Preenchimento inconsistente do molde, defeitos de flash, disparos curtos |
| Densidade aparente | Altamente variável com poeira | Uniforme e esférico | Ponte da tremonha, alimentação instável da extrusora, quedas de pressão |
A capacidade de uma instalação de reciclagem de atender a essas exigentes especificações físicas e químicas está inteiramente ligada ao calibre do seu equipamento de processamento. A extrusora é o coração de qualquer operação de reciclagem. Um fornecedor só pode garantir dados técnicos consistentes e de alta qualidade se utilizar uma de última geração máquina de pelotização de plástico .
Para atender aos limites rigorosos de umidade e compostos voláteis, o equipamento de extrusão deve apresentar tecnologia avançada de desgaseificação a vácuo. Peletizadores de alta qualidade empregam relações comprimento-diâmetro otimizadas ao lado de zonas de desgaseificação com ventilação dupla ou de alto vácuo estrategicamente posicionadas ao longo do cilindro da extrusora. À medida que o plástico passa para um estado fundido, o sistema de vácuo extrai ativamente o ar preso, a umidade e os gases de baixo peso molecular. Esta extração agressiva evita a formação de vazios dentro dos pellets, garantindo alta densidade aparente e mitigando o risco de hidrólise durante a fase subsequente de fabricação.
Da mesma forma, as especificações de contaminação são controladas diretamente pelo sistema de filtragem de fusão integrado na linha. Maquinário avançado utiliza trocadores de tela contínuos de pilar duplo ou filtros a laser sofisticados, forçando o polímero fundido através de malhas de aço microscópicas. A natureza contínua desses sistemas permite que a máquina purgue impurezas microscópicas — como adesivos residuais ou pó de alumínio — sem interromper a produção. Além disso, a geometria física do regranulado é aperfeiçoada na face da matriz usando tecnologias de corte subaquático, que esfriam rapidamente e cortam o polímero em pellets perfeitamente esféricos e uniformes.
Embora a fase de pelotização forme o produto final, a qualidade fundamental do regranulado é estabelecida bem a montante. É uma regra fundamental da reciclagem: não se pode produzir pellets de alta especificação a partir de sucata contaminada e mal preparada. As propriedades mecânicas da resina final dependem fortemente de rigorosa redução de tamanho e descontaminação.
A redução de tamanho é o processo mecânico de decomposição de resíduos plásticos volumosos em pedaços uniformes e gerenciáveis. A utilização de um de nível industrial triturador de reciclagem de plástico é essencial para manter a consistência do material. As unidades de alto desempenho são equipadas com pás de rotor em forma de V resistentes ao desgaste e empurradores hidráulicos inteligentes.
Esses rotores para serviço pesado são projetados para cortar o plástico em flocos de tamanhos específicos, minimizando o calor friccional. Se um fornecedor contar com equipamentos de redução de tamanho abaixo da média, os flocos resultantes serão altamente irregulares. Quando esses flocos irregulares entram na extrusora, eles derretem em taxas drasticamente diferentes. Pedaços menores sofrem degradação térmica severa enquanto esperam que pedaços maiores se liquefaçam. Este perfil térmico irregular destrói o índice de fluxo e a resistência à tração do material.
Para certos polímeros, as tolerâncias à contaminação são incrivelmente implacáveis. Alcançar especificações de alta clareza e quase de qualidade alimentar é matematicamente impossível sem protocolos avançados de lavagem química e mecânica.
Ao processar garrafas pós-consumo, o fornecedor deve implantar uma linha abrangente de lavagem para reciclagem de garrafas PET . Esta infraestrutura especializada incorpora múltiplos e agressivos estágios de descontaminação. Tanques de lavagem fervendo e infundidos com soda cáustica dissolvem adesivos industriais teimosos e gorduras orgânicas. Arruelas de fricção de alta velocidade, operando a mais de mil rotações por minuto, limpam mecanicamente os flocos para remover a sujeira incrustada. Finalmente, os tanques precisos de separação sink-float utilizam a gravidade específica para isolar o polímero puro das tampas e anéis de poliolefina. Os compradores que necessitam de regranulado premium devem verificar se esses protocolos de lavagem em vários estágios estão em vigor.
Ao adquirir regranulado, os compradores devem traçar uma linha rígida entre os materiais derivados de filmes flexíveis e aqueles provenientes de plásticos rígidos, como frascos de detergente, caixas de baterias ou caixas eletrônicas. Esses materiais se comportam de maneira totalmente diferente sob estresse térmico.
Os flocos de plástico rígido possuem densidades aparentes, pontos de fusão e comportamentos de fluxo fundamentalmente diferentes em comparação com filmes macios. Os compradores que utilizam regranulado rígido para extrusão estrutural ou moldagem por injeção para serviços pesados devem exigir propriedades mecânicas específicas – ou seja, maior resistência à tração e resistência superior ao impacto. Se as cadeias poliméricas forem cisalhadas e quebradas durante o processo de reciclagem, as peças moldadas finais sofrerão de fragilidade catastrófica.
Para preservar esses parâmetros mecânicos vitais, os fornecedores devem processar o material utilizando infraestrutura especializada. Uma linha de pelotização de plástico rígido dedicada foi projetada especificamente para lidar com a dinâmica térmica exclusiva de flocos duros. Ao contrário dos peletizadores de filme que dependem de sistemas compactadores para forçar o material leve para dentro da rosca, as linhas rígidas utilizam mecanismos avançados de alimentação forçada projetados para materiais de alta densidade. Isto garante uma taxa de alimentação altamente consistente, que estabiliza a pressão de fusão. A pressão de fusão estável evita a degradação por cisalhamento do polímero, garantindo que o peso molecular – e, portanto, a resistência estrutural – do plástico permaneça intacto. As configurações modernas também empregam corte preciso da face do anel de água para garantir excelente geometria do pellet.
O impulso global em direção aos plásticos reciclados evoluiu de compromissos ecológicos voluntários para uma estrita conformidade legal. Para as equipes de compras, a compra de regranulado é agora uma medida regulatória crítica que exige documentação à prova de balas.
Órgãos legislativos em todo o mundo estão implementando agressivamente leis obrigatórias sobre o conteúdo mínimo de resina pós-consumo. O não cumprimento destes limites pode resultar em penalidades financeiras severas e na exclusão total do mercado. Consequentemente, os compradores devem exigir dados precisos sobre a origem do polímero. Uma folha de dados padrão é insuficiente se não delinear claramente a percentagem de verdadeiros resíduos pós-consumo versus sucata de produção limpa. Embora a sucata industrial seja excelente para a sustentabilidade geral, muitas leis emergentes exigem estritamente que os resíduos de consumo cumpram as metas de conformidade.
Para mitigar riscos legais, a prova empírica de rastreabilidade é uma especificação obrigatória. Os gerentes de compras devem solicitar certificações de terceiros reconhecidas. Estas auditorias validam a cadeia de custódia desde o ponto de recolha de resíduos municipais até ao pellet final, garantindo que os cálculos do balanço de massa do fornecedor são legalmente sólidos.
Além disso, as marcas estão cada vez mais sujeitas aos protocolos de Design for Recycling. O fornecimento de regranulado quimicamente puro e altamente especificado garante que seus produtos finais não introduzam inadvertidamente aditivos herdados ou contaminação por polímeros mistos de volta ao mercado, protegendo assim a classificação de reciclabilidade futura do seu próprio produto.
Para preencher a lacuna entre os requisitos técnicos e as aquisições práticas, os compradores devem consultar os folhetos de marketing e realizar auditorias operacionais completas. A qualidade do regranulado final é um resultado direto da capacidade de processamento do fornecedor. Use esta lista de verificação de perguntas altamente específicas para descobrir as realidades empíricas da infraestrutura do seu fornecedor:
A implementação de especificações rigorosas para regranulados de plástico é a maneira mais eficaz de proteger a qualidade do produto final e seus resultados financeiros. Ao tratar matérias-primas secundárias com o mesmo rigor analítico que os polímeros virgens, os fabricantes podem eliminar as interrupções dispendiosas causadas por fluxos de fusão flutuantes, defeitos de umidade e bloqueios de contaminação.
Lembre-se sempre de que esses padrões rigorosos dependem fortemente da tecnologia utilizada pelo seu parceiro de reciclagem. Desde a precisão do equipamento de trituração inicial até as capacidades avançadas de desgaseificação e filtragem da linha de pelotização final, o maquinário determina a qualidade do material. A infraestrutura avançada garante materiais reciclados estáveis, compatíveis e de alto desempenho.
Instamos as equipes de compras a exigirem dados técnicos abrangentes de seus fornecedores atuais. Por outro lado, se você opera uma instalação de reciclagem, atualizar suas linhas de processamento para atender a essas crescentes demandas do mercado não é mais opcional – é essencial para a sobrevivência. Para garantir que sua produção atenda aos mais altos padrões globais e maximize a lucratividade, explore hoje mesmo as soluções de extrusão e lavagem líderes do setor na Jwell Recycling.
A resina pós-consumo vem de plástico que foi usado pelos consumidores e descartado no fluxo de resíduos. A resina pós-industrial é derivada de sucata de fabricação limpa. Os resíduos de consumo são muito procurados para conformidade com as novas leis de embalagens, mas requerem protocolos de lavagem avançados e máquinas de extrusão de alta qualidade para serem processados de forma eficaz devido aos níveis mais elevados de contaminação.
O excesso de umidade causa uma quebra química chamada hidrólise durante o processo de moldagem por injeção de alta temperatura. Isso leva a produtos quebradiços, defeitos superficiais conhecidos como aberturas e uma redução severa na resistência mecânica. A alta umidade normalmente indica que o equipamento de extrusão do fornecedor não possui tecnologia adequada de desgaseificação a vácuo.
Um triturador dedicado garante uma redução uniforme do tamanho dos resíduos de plástico bruto. Se os flocos de plástico forem irregulares, eles derreterão em taxas drasticamente diferentes dentro da extrusora. Isto causa degradação térmica nas peças menores e deixa partículas não fundidas nas peças maiores, arruinando completamente as propriedades de fluxo do material.
Ao adquirir tereftalato de polietileno, os compradores devem avaliar rigorosamente a viscosidade intrínseca, os níveis de acetaldeído e a clareza da cor. Alcançar essas métricas precisas requer equipamento de descontaminação especializado, começando com uma linha rigorosa de lavagem a quente e lavagem por fricção em vários estágios.
Este é um sistema de extrusão de reciclagem especializado, projetado especificamente para processar plásticos duros – como caixas de baterias, frascos de detergente e caixas eletrônicas rígidas – em vez de filmes macios e flexíveis. Ele utiliza geometrias de parafuso personalizadas e mecanismos de alimentação forçada otimizados para manter a integridade estrutural, a resistência à tração e a resistência ao impacto de polímeros rígidos sem causar degradação por cisalhamento.
Uma variação significativa no Índice de Fluxo de Fusão dentro de um único lote significa que o plástico derrete de forma inconsistente. Essa imprevisibilidade leva a graves defeitos de fabricação. Se o fluxo for muito baixo, o molde não preencherá completamente, resultando em disparos curtos. Se fluir com muita facilidade, o material vazará da cavidade do molde, criando rebarbas que exigem corte manual e retardam a produção.
Para aplicações de moldagem por injeção premium, a contaminação deve ser mantida idealmente abaixo de 100 partes por milhão. Níveis mais elevados de partículas estranhas não derretidas obstruirão os sistemas de canais quentes e atuarão como concentradores de tensão na peça moldada, aumentando significativamente o risco de falha mecânica sob pressão.


