
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-31 Origem:alimentado


Se você já viu uma extrusora padrão engasgar com um lote de polietileno reciclado misto, você entende a frustração diária dos gerentes de instalações. O processamento de plásticos reciclados requer máquinas altamente específicas. Muitas fábricas lutam constantemente com a qualidade inconsistente dos pellets, com a formação de pontes de material na garganta de alimentação ou com o aumento vertiginoso das contas de energia. Encontrar o equipamento certo é um grande obstáculo operacional que determina diretamente a lucratividade de toda a sua área de produção.
Quando você investe em máquinas para reciclagem de plástico, escolher a configuração correta representa a diferença entre uma operação altamente lucrativa e um pesadelo logístico contínuo. O polietileno é um dos plásticos mais utilizados em todo o mundo, aumentando mais do que nunca a demanda por máquinas de extrusão eficientes, duráveis e precisas. No entanto, não existem duas linhas de extrusão idênticas. A parceria com uma fábrica especializada de extrusoras de parafuso único PE personalizadas é um movimento estratégico crítico para qualquer processador sério.
Em vez de se contentar com equipamentos prontos para uso e de tamanho único, um fabricante especializado fornece uma gama diversificada de modelos adaptados aos seus materiais de entrada, capacidades de produção e padrões de produto finais específicos. Ao longo deste guia, detalharemos os modelos exatos, configurações estruturais e recursos avançados que um fabricante de extrusora personalizada de primeira linha utiliza para preparar seu negócio para o futuro.
Equipamentos de extrusão padronizados frequentemente encontram severas limitações mecânicas ao processar vários graus de polietileno de alta densidade, baixa densidade e linear de baixa densidade. Esses materiais exibem índices de fluxo de fusão, densidades aparentes e pontos de degradação térmica distintos. Uma fábrica especializada de extrusoras de parafuso único PE personalizadas aborda diretamente essas variáveis por meio de máquinas de engenharia adaptadas estritamente às características específicas do material e às restrições das instalações.
Do ponto de vista da engenharia, a personalização não é mais uma atualização opcional. Tornou-se uma necessidade técnica. Ao processar plásticos reciclados pós-consumo, os níveis de contaminação e a consistência dos materiais variam enormemente de lote para lote. Uma máquina pronta para uso normalmente não possui capacidade de ventilação robusta, distribuição de cisalhamento específica ou filtragem pesada necessária para lidar com essas inconsistências imprevisíveis. Esta limitação resulta inevitavelmente em má homogeneização do fundido, gases voláteis presos e produtos finais quebradiços que falham no controle de qualidade.
Ao realizar uma análise minuciosa das propriedades físicas da matéria-prima, os engenheiros calculam a geometria exata do parafuso necessária para otimizar o processo de fusão sem induzir estresse térmico excessivo em delicadas cadeias poliméricas. Extrusoras específicas mantêm uma pressão interna estável, o que reduz significativamente o consumo específico de energia por quilograma de material processado. A utilização de componentes metalúrgicos específicos da aplicação também minimiza o desgaste associado ao processamento de contaminantes abrasivos, como areia ou pó metálico, mantendo o tempo de inatividade não planejado para manutenção em um mínimo absoluto.
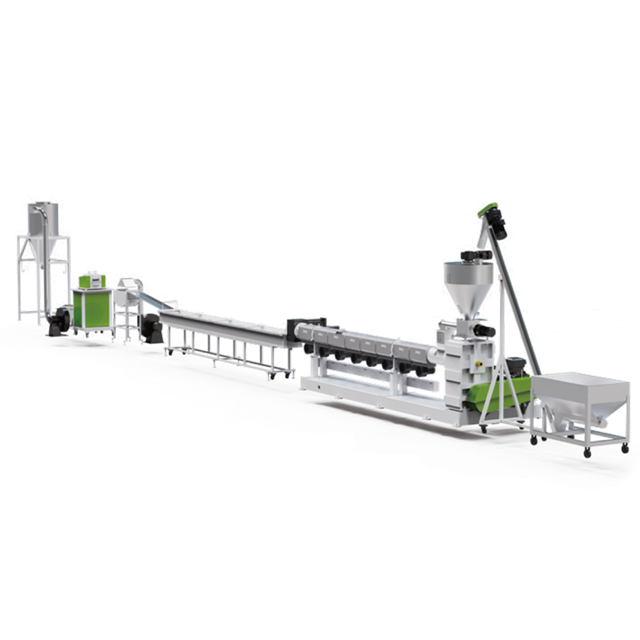
As extrusoras industriais são categorizadas principalmente pelo diâmetro do parafuso, uma métrica que se correlaciona diretamente com o volume interno e a capacidade máxima de processamento. Um fabricante respeitável modifica modelos básicos padrão, frequentemente designados na indústria como série SJ, para se alinhar aos requisitos precisos de produção do cliente e às limitações espaciais.
Modelos de pequena escala, normalmente variando de SJ-45 a SJ-65, são projetados para aplicações de baixo volume. Processando entre 50 e 150 kg/h, essas unidades compactas são altamente adequadas para ambientes de testes de laboratório, produção de masterbatch de cores ou operações especializadas de reciclagem onde os lotes de materiais são pequenos, mas exigem supervisão de qualidade rigorosa e trocas frequentes.
Aumentando a capacidade, os modelos de médio porte, abrangendo a linha SJ-90 a SJ-120, servem como carro-chefe para a maioria das instalações de processamento de médio porte. Capazes de produzir resultados consistentes entre 200 e 500 kg/h, essas máquinas são regularmente integradas em uma configuração padrão de máquina de pelotização de plástico . Eles oferecem um equilíbrio ideal entre consumo de energia e rendimento de produção, tornando-os ideais para processar sucata industrial limpa ou flocos pós-consumo moderadamente contaminados. Para manter o controle preciso de RPM sob cargas variadas, esses modelos normalmente apresentam motores inversores CA avançados ou servoacionamentos.
Para grandes usinas de reciclagem comercial, são implantados modelos industriais em grande escala, de SJ-150 a SJ-200 e além. Essas máquinas para serviços pesados oferecem altas produtividades que variam de 600 a mais de 1.200 kg/h. Equipados com caixas de engrenagens robustas e de alto torque e sistemas integrados de resfriamento de óleo, eles sustentam o fluxo contínuo de material sem o risco de superaquecimento.
| Série de modelos | Diâmetro do parafuso mm | Produção estimada kg/h | Aplicação industrial primária |
|---|---|---|---|
| SJ-45 a SJ-65 | 45 - 65 | 50 - 150 | Testes de laboratório, masterbatch, reciclagem especializada |
| SJ-90 a SJ-120 | 90 - 120 | 200 - 500 | Sucata industrial padrão, PE limpo |
| SJ-150 a SJ-200+ | 150 - 200+ | 600 - 1200+ | Operações de reciclagem comercial em grande escala |
Uma extrusora raramente opera isoladamente no chão de fábrica. Funciona como unidade central de processamento dentro de uma sequência de produção abrangente. Dependendo da condição, do nível de umidade e da densidade aparente da matéria-prima, as fábricas configuram esses modelos em diferentes arquiteturas de sistema para maximizar a eficiência operacional.
Uma configuração de estágio único depende de um conjunto contínuo de cilindro e parafuso. Quando você alimenta flocos limpos e rígidos com menos de 2% de umidade, esta configuração simples funciona excepcionalmente bem. O barril normalmente incorpora uma zona de desgaseificação a vácuo conectada a uma bomba de anel de água. Isso remove gases voláteis, vapores de tinta e umidade residual, garantindo que a fusão final seja densa e livre de vazios.
Por outro lado, o processamento de filmes pós-consumo lavados ou embalagens fortemente impressas exige uma configuração de dois estágios, amplamente conhecida como configuração mãe-bebê. A extrusora primária derrete o material leve e o empurra através de uma tela inicial de filtração grossa. O fundido semifiltrado é então transferido para uma extrusora secundária operando a uma velocidade e pressão mais baixas. Este processo de duas etapas facilita a filtração dupla agressiva e o tempo de desgaseificação prolongado, estabilizando materiais que possuem alto teor de umidade. Esta configuração robusta forma a espinha dorsal de uma para serviços pesados linha de pelotização PP PE .
A eficiência, a qualidade de saída e o consumo de energia de qualquer processo de extrusão dependem inteiramente da geometria interna da rosca e da integridade estrutural do cilindro. Os fabricantes ajustam a relação comprimento/diâmetro com base nos requisitos térmicos do material de entrada. As proporções padrão incluem 28:1, 32:1 e 36:1. A opção por uma proporção mais longa aumenta o tempo de residência do material dentro do barril aquecido, o que é particularmente benéfico para materiais que requerem mistura extensiva ou múltiplas zonas de desgaseificação para purgar o ar preso.
A geometria do parafuso é meticulosamente calculada e dividida em três zonas primárias que abrangem alimentação, compressão e medição. Para materiais leves e fofos, como filme elástico, a seção de alimentação deve apresentar passagens mais profundas para capturar e transportar o material de baixa densidade aparente de maneira eficaz antes que ele derreta. O processamento de material reciclado pesado e rígido requer uma taxa de compressão mais baixa para evitar cisalhamento excessivo, o que pode desencadear picos de calor internos e degradar o polímero.
Para combater a natureza abrasiva dos plásticos reciclados contendo areia, partículas metálicas ou fibras de vidro, as fábricas implementam barris e parafusos bimetálicos. Ao fundir centrifugamente uma camada de liga resistente ao desgaste, como carboneto de tungstênio, na superfície interna do cilindro, a vida útil operacional do equipamento é estendida exponencialmente, mesmo sob condições adversas.
A extrusão moderna exige controle preciso, operação contínua e alta automação. Uma fábrica personalizada integra diversas tecnologias periféricas avançadas para transformar uma extrusora básica em uma linha de granulação de plástico altamente automatizada , capaz de funcionar 24 horas por dia com intervenção mínima do operador.
A tecnologia de filtragem continua crítica para manter a pureza do produto. As instalações geralmente utilizam trocadores de tela hidráulicos ininterruptos com canais de filtragem duplos. Isso permite que os operadores substituam telas entupidas em um canal enquanto o material fundido continua fluindo pelo outro, evitando interrupções dispendiosas na produção. Para fluxos pós-consumo altamente contaminados, filtros de fusão contínuos que utilizam lâminas raspadoras rotativas purgam automaticamente as impurezas sólidas de uma tela de aço perfurada a laser.
O próprio mecanismo de pelotização é adaptado à resistência de fusão do polímero. O corte da face da matriz com anel de água serve como padrão da indústria para poliolefinas. Lâminas rotativas cortam o polímero imediatamente quando ele sai da placa de matriz, lançando os pellets em um anel centrífugo de água para resfriamento rápido. Alternativamente, a pelotização de fios é utilizada para materiais que requerem perfis de resfriamento ar-água mais lentos.
Controladores lógicos programáveis combinados com interfaces intuitivas de tela sensível ao toque permitem o monitoramento em tempo real da pressão de fusão, temperaturas de múltiplas zonas e carga do motor. Esses sistemas de feedback de circuito fechado ajustam automaticamente as bandas de aquecimento ou ventiladores de resfriamento para manter um perfil térmico preciso, protegendo a estrutura molecular do polímero.
As propriedades físicas e características de fluxo do polietileno variam drasticamente dependendo da sua aplicação anterior. Um fabricante competente categoriza e modifica seus modelos básicos para atender aos desafios específicos de manuseio e fusão de diferentes fluxos de resíduos plásticos.
A extrusão de flocos de plástico rígido envolve o processamento de materiais triturados, como garrafas grossas ou sucata moldada por injeção. Como esses materiais possuem alta densidade aparente, eles são alimentados facilmente por meio de um funil de gravidade padrão. A rosca foi projetada para alto cisalhamento e fusão rápida, já que flocos rígidos requerem energia mecânica significativa para fazer a transição para um fundido uniforme. O foco principal da engenharia aqui é maximizar o rendimento e, ao mesmo tempo, garantir uma pressão estável na cabeça de roscar.
A reciclagem flexível de filmes apresenta um obstáculo mecânico completamente diferente. Imagine colocar filme plástico leve em um funil padrão. Ele simplesmente conecta, flutua e sufoca a garganta de alimentação. Para resolver isso, as extrusoras são combinadas com sistemas integrados de compactação e corte. O compactador usa lâminas rotativas de alta velocidade para gerar calor friccional, densificando o filme leve em aglomerados semissólidos, que são então alimentados diretamente na rosca da extrusora por meio de força centrífuga.
Neste momento, o impulso global em direção a uma economia circular está a mudar radicalmente a forma como abordamos a extrusão. As análises de mercado revelam que os transformadores estão a lidar com fluxos de resíduos pós-consumo cada vez mais complexos e altamente contaminados. Materiais que teriam sido enviados para um aterro há cinco anos estão agora a ser encaminhados para instalações de reciclagem. Esta realidade está impulsionando uma clara tendência para extrusoras de alto torque e controladas de forma inteligente, equipadas com desgaseificação avançada e filtragem automatizada.
Há uma mudança notável da supervisão manual em direção a sistemas automatizados de circuito fechado que podem autoajustar perfis térmicos em tempo real. As instalações modernas não estão mais apenas comprando equipamentos de fusão. Eles estão investindo em plataformas baseadas em dados que garantem rastreabilidade, eficiência energética e consistência dos pellets. Atender a esses padrões rigorosos agora é obrigatório para fornecedores que desejam vender resinas recicladas para marcas de embalagens globais de primeira linha. A adoção destas tecnologias inteligentes separa os líderes da indústria daqueles que lutam para manter as margens de lucro.
A aquisição de equipamentos de extrusão industrial é uma decisão que exige muito capital e requer avaliação metódica. A seleção do modelo incorreto leva a gargalos operacionais crônicos e qualidade de produto abaixo do padrão. Os gerentes de instalações devem avaliar diversas variáveis críticas antes de finalizar as especificações do maquinário.
A etapa fundamental é conduzir uma análise abrangente do seu material de entrada. Se o material de entrada reter mais de três a cinco por cento de umidade, uma extrusora padrão de estágio único terá dificuldade para liberar o vapor resultante, produzindo pellets porosos. Nesses cenários, uma configuração de estágio duplo é matematicamente necessária. Além disso, o nível de contaminação ditará o tipo exato de sistema de filtração do material fundido necessário.
É crucial equilibrar as despesas de capital iniciais com os custos operacionais projectados. Embora os modelos industriais de grande escala ofereçam maior rendimento, eles exigem substancialmente mais energia elétrica e espaço físico. É vital combinar a capacidade da máquina com os volumes reais de coleta para garantir um retorno favorável do investimento.
Por fim, avalie a competência técnica do fabricante. Uma fábrica confiável opera com capacidade total de usinagem interna, utilizando equipamentos CNC para garantir tolerâncias exatas entre o parafuso e o cilindro. Os potenciais compradores devem priorizar os fabricantes que oferecem instalações abrangentes para testes de materiais. A execução de um lote experimental de sua matéria-prima específica por meio de uma máquina de pelotização de plástico personalizada fornece prova empírica da capacidade do equipamento antes de qualquer pedido de compra ser assinado.
Investir no maquinário certo determina a eficiência e a lucratividade do seu negócio de processamento de plástico. Uma fábrica respeitável de extrusoras de parafuso único personalizadas não vende apenas um pedaço de metal. Eles projetam uma solução direcionada com base nas características exatas do material e nas metas de produção. Se você precisa de uma máquina independente para reciclagem limpa ou de uma linha de dois estágios para serviço pesado para resíduos pós-consumo, compreender os modelos e configurações disponíveis permite que você faça um investimento informado. É altamente recomendável avaliar cuidadosamente suas matérias-primas e navegar em linhas especializadas de fabricantes confiáveis como Jwell para encontrar o equipamento exato para suas instalações. A atualização para o sistema certo garante um futuro sustentável e altamente lucrativo na indústria de plásticos.
Uma linha de estágio único utiliza um cilindro extrusor contínuo e é projetada principalmente para plásticos relativamente limpos e secos com densidade aparente consistente. Uma linha de duplo estágio consiste em duas extrusoras conectadas em série. Ele foi projetado especificamente para materiais com maior teor de umidade, tintas de impressão pesadas ou contaminação significativa. A extrusora primária derrete e filtra o plástico, enquanto a unidade secundária opera a uma velocidade mais baixa para fornecer desgaseificação a vácuo adicional e estabilização térmica antes da pelotização.
As máquinas padrão prontas para uso são fabricadas com base em condições teóricas ideais e no comportamento genérico do polímero. Uma fábrica personalizada adaptará cientificamente a geometria do parafuso, a relação comprimento/diâmetro e a potência do motor especificamente às características da sua matéria-prima. Esta personalização personalizada evita a degradação do material, otimiza a eficiência elétrica, aumenta a estabilidade geral da produção e prolonga significativamente a vida útil operacional do equipamento sob uso industrial pesado.
Quando submetida a protocolos adequados de manutenção preventiva, uma linha de granulação de plástico bem fabricada pode operar de forma confiável por dez a quinze anos, ou até mais. A longevidade dos componentes principais depende muito da metalurgia utilizada. Parafusos e cilindros bimetálicos de alta qualidade tratados com nitretação ou revestimento duro PTA oferecem resistência superior ao desgaste abrasivo e à corrosão química. A substituição regular de peças de desgaste padrão é necessária para manter o maquinário funcionando com eficiência mecânica máxima.
Sim, a maioria das extrusoras de parafuso único PE personalizadas possuem versatilidade térmica e mecânica para processar polipropileno com eficiência. Como o polietileno e o polipropileno pertencem à mesma família de poliolefinas, eles compartilham perfis de fusão e características reológicas relativamente semelhantes. Uma linha de extrusão adequadamente projetada pode lidar com ambos os materiais de forma eficaz. A transição entre os dois normalmente requer apenas pequenos ajustes de parâmetros, como modificar as temperaturas da zona de aquecimento, ajustar as RPM do parafuso e potencialmente utilizar um tamanho de malha diferente no trocador de tela.
A área ocupada pela instalação necessária depende inteiramente do tamanho específico do modelo, da capacidade de produção e da inclusão de equipamento auxiliar. Uma linha compacta de estágio único de 150 kg/h pode exigir apenas um espaço físico de aproximadamente doze por quatro metros. Por outro lado, uma linha de dois estágios e alta capacidade de 1.000 kg/h poderia facilmente exigir um espaço de instalação dedicado de trinta e cinco por oito metros ou mais. Os fabricantes fornecerão desenhos de layout CAD precisos, adaptados às restrições específicas de suas instalações.


