
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-02 Origem:alimentado


Investir em uma instalação de reciclagem de plástico é um grande compromisso operacional. A seleção do equipamento certo determina o limite entre uma empresa altamente lucrativa e um pesadelo de manutenção contínua. No centro deste processo de recuperação está o granulador extrusor. Esta máquina sofisticada derrete, filtra e corta resíduos de plástico em pellets uniformes e reutilizáveis. Existe uma solução universal? Raramente. O teor de umidade da sucata recebida, a morfologia específica do polímero e a produção diária desejada exigem personalização mecânica precisa.
Seja configurando uma padrão máquina de pelotização de plástico ou uma configuração altamente especializada, você deve compreender as atualizações modulares disponíveis. Este guia orienta você pelos componentes críticos. Isso garante que você faça a escolha mais econômica para o seu chão de fábrica.
Principais conclusões
Antes de mergulhar nas escolhas de hardware, observe a trajetória atual do setor de reciclagem. Análises recentes da indústria revelam uma mudança definitiva em direção a sistemas de extrusão altamente adaptáveis. Impulsionados por mandatos mais rigorosos de economia circular, os operadores de instalações enfrentam fluxos de resíduos pós-consumo cada vez mais complexos. As configurações básicas não são mais suficientes. Os recicladores modernos priorizam a desgaseificação avançada e a filtragem inteligente para alcançar uma qualidade de polímero quase virgem. O mercado claramente recompensa a produção de alta pureza em detrimento do grande volume de processamento. O equipamento deve lidar com índices variados de fluxo de fusão e níveis severos de contaminação sem sacrificar o rendimento.
Fundamentalmente, esta máquina pega resíduos plásticos brutos e os transforma através de energia térmica e mecânica. O material derrete dentro de um cilindro cilíndrico aquecido acionado por um parafuso giratório projetado com precisão. Ao longo dessa jornada, o sistema filtra impurezas físicas e extrai gases voláteis. Em última análise, corta o polímero fundido em pellets padronizados.
Para um gerente de fábrica, é vital reconhecer esse maquinário como uma sequência personalizável de módulos. Cada zona distinta requer opções adaptadas à densidade aparente da sua matéria-prima. Uma incompatibilidade leva inevitavelmente a bloqueios frequentes e desgaste acelerado das peças móveis. Por exemplo, selecionar uma relação comprimento/diâmetro incorreta irá degradar os polímeros sensíveis ou não derreter completamente os plásticos densos.
Uma das decisões estruturais mais importantes envolve o número de estágios de extrusão. Esta escolha determina a pegada geométrica e a capacidade mecânica para lidar com umidade e emissões voláteis.
Um sistema de estágio único utiliza uma configuração contínua de cilindro e parafuso. Projetada para sucata industrial limpa e relativamente uniforme, esta configuração apresenta um menor investimento de capital inicial. Ocupa uma área de fábrica menor e opera com menor consumo de energia. Por outro lado, ele luta mecanicamente com altos níveis de umidade. O processamento de resíduos problemáticos aqui geralmente provoca forte formação de espuma. Isso resulta em pellets ocos e quebradiços que possuem pouco valor comercial.
Em contraste, um sistema de dois estágios conecta fisicamente uma extrusora primária diretamente a uma unidade secundária. Esta arquitetura de duas etapas é uma necessidade absoluta para resíduos pós-consumo ou filmes agrícolas lavados que retêm alta umidade residual. A zona de transição física entre as duas extrusoras facilita uma desgaseificação natural superior. Os gases aprisionados são expostos à atmosfera e facilmente extraídos. Isso garante que o pellet final seja denso e sólido.
Para esclarecer as diferenças operacionais, considere a seguinte comparação técnica:
| Apresenta | extrusão de estágio único | Extrusão de estágio duplo |
|---|---|---|
| Matéria-prima ideal | Sucata industrial limpa e seca | Resíduos pós-consumo lavados e úmidos |
| Relação L/D típica | 32:1 a 36:1 | Primário 36:1, Secundário 12:1 |
| Capacidade de desgaseificação | Ventilação a vácuo padrão | Ventilação de transição natural mais vácuo duplo |
| Pegada e Custo | Despesa de capital inicial compacta e menor | Maior área ocupada, maiores despesas de capital, maior ROI em sucata suja |
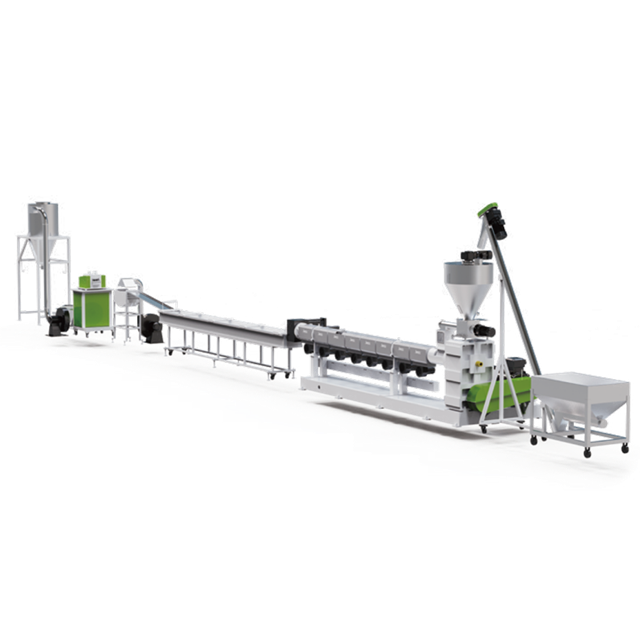
A forma como a matéria-prima rompe fisicamente a extrusora determina significativamente o rendimento contínuo. A seleção do mecanismo de alimentação correto evita a formação de pontes de material na tremonha. Garante um fluxo constante de plástico fundido.
Baseando-se estritamente na gravidade, a tremonha tradicional é ideal para materiais uniformes pesados. Ele representa uma opção básica, mas permanece altamente eficaz para materiais reciclados rígidos e limpos, como sucata espessa moldada por injeção. Requer manutenção mínima. No entanto, depende inteiramente da densidade aparente do material para manter taxas de alimentação consistentes.
Ao lidar com materiais leves e fofos ou peças rígidas angulares volumosas, um alimentador forçado torna-se indispensável. Um sem-fim motorizado força ativamente o material irregular para dentro do cilindro de extrusão principal. Esta alimentação ativa garante que a máquina opere na capacidade volumétrica máxima. Isso evita a privação do parafuso principal, um cenário que causa flutuações severas na pressão de fusão.
Para matérias-primas ultraleves com densidade aparente extremamente baixa, é altamente recomendável integrar um cortador-compactador diretamente na zona de alimentação primária. Esta unidade especializada utiliza calor friccional gerado por lâminas rotativas rápidas. Ele pré-aquece, corta e densifica o material antes que a força centrífuga o empurre para dentro da extrusora.
Para fabricar pellets de qualidade premium que possam ser vendidos a fabricantes de moldagem por injeção de alta qualidade, seu equipamento deve apresentar tecnologias de filtragem robustas.
A filtração por fusão remove contaminantes físicos como papel ou polímeros não derretidos. A atualização para trocadores de tela hidráulicos ininterruptos utiliza um sistema de canal duplo. Os operadores trocam malhas de filtros entupidas sem interromper o processo de extrusão. Isso melhora drasticamente o rendimento da produção diária. Os sistemas de placa dupla oferecem uma área de superfície de filtração significativamente maior. Isto é obrigatório para plásticos pós-consumo altamente contaminados, para evitar picos de pressão perigosos.
Durante a fase de fusão térmica, a umidade da superfície e as tintas de impressão se vaporizam em compostos orgânicos voláteis. Dependendo da gravidade da contaminação, os operadores podem optar por zonas de exaustão a vácuo simples ou duplas. Bombas de vácuo de anel líquido de alta potência extraem esses gases com força antes que o fundido atinja a face da matriz. Isso evita a formação de vazios microscópicos dentro dos pellets.
O mecanismo de corte representa a transformação final. Transforma um fluxo contínuo de plástico derretido em um produto comercializável. A opção de corte apropriada depende inteiramente do índice de fluxo de fusão, da viscosidade e da sensibilidade térmica do seu polímero específico.
Neste sistema dinâmico, o plástico fundido é cortado por facas rotativas no momento em que sai da face circular da matriz. Os pellets quentes são instantaneamente lançados para fora em um anel contínuo de água giratória para um resfriamento rápido. Mais adequada para poliolefinas padrão, esta opção oferece uma área altamente compacta e resiliência excepcional a pequenas flutuações de pressão de fusão.
Alternativamente, o plástico pode ser extrudado através de uma matriz reta em longos fios contínuos. Esses fios são puxados mecanicamente através de um longo banho de resfriamento com água. Os sopradores de alta pressão os secam ao ar antes que um cortador rotativo de alta velocidade os corte em pellets cilíndricos. Este método proporciona estabilidade excepcional para plásticos de engenharia que apresentam alta viscosidade ou baixa resistência à fusão.
Para o máximo em produção automatizada, a face da matriz fica completamente submersa em uma câmara de água pressurizada. O plástico é cortado diretamente debaixo d’água, temperado instantaneamente e transportado para um secador centrífugo. É incomparável no processamento de materiais com extrema pegajosidade, produzindo pellets perfeitamente esféricos.
Os plásticos rígidos variam de tubos de PVC triturados a garrafas grossas de HDPE. Eles exibem comportamentos termodinâmicos fundamentalmente diferentes sob calor e pressão em comparação com filmes flexíveis. Se sua instalação processa esses materiais exigentes, investir em uma é essencial linha especializada de pelotização de plástico rígido .
Flocos rígidos fisicamente mais densos e muitas vezes altamente abrasivos geram requisitos substanciais de torque. Processados incorretamente, eles aceleram o desgaste de componentes de extrusão padrão. O granulador extrusor deve ser equipado com parafusos com revestimento bimetálico altamente duráveis. Estes são frequentemente tratados com carboneto de tungstênio para suportar a natureza punitiva da retificação rígida durante milhares de horas de operação. Os modelos de alta eficiência geralmente apresentam relações comprimento-diâmetro personalizadas de 36:1 para garantir a plastificação completa de flocos pesados.
Para otimizar seu sistema de pelotização para plástico rígido , é necessária uma configuração operacional específica. Uma extrusora de estágio único é normalmente suficiente, desde que os flocos rígidos sejam rigorosamente lavados e secos termicamente de antemão. Se a umidade residual permanecer alta, será necessária uma configuração de dois estágios. Um alimentador de força robusto é fundamental para manter uma entrada volumétrica consistente de flocos angulares volumosos. Finalmente, a escolha entre corte em fio ou anel de água é ditada estritamente pelas características específicas de fluxo de fusão dos polímeros rígidos que estão sendo processados.
Uma vez separados da face da matriz, os pellets devem ser completamente resfriados e secos antes de entrarem no silo de embalagem. Mesmo pequenos vestígios de umidade residual na superfície podem arruinar o produto final para o fabricante final.
Implantada principalmente junto com sistemas de corte subaquático e de anel de água, esta opção de secagem agressiva utiliza um rotor vertical de alta velocidade. A intensa força centrífuga expulsa a água de resfriamento residual das superfícies dos pellets. Ele descarrega a umidade através de uma tela de aço inoxidável enquanto impulsiona o produto seco para cima.
Atendendo a um duplo propósito vital, o classificador vibratório atua tanto como um estágio secundário de resfriamento ambiental quanto como uma peneira mecânica. O motor vibratório sacode aglomerações de grandes dimensões ou poeira fina. Isto garante que apenas pellets impecavelmente uniformes prossigam para a embalagem.
Para materiais sensíveis à umidade, são implementados sopradores de ar de alta potência e silos de ciclone. Esses sistemas fazem circular vigorosamente o ar ambiente ou resfriado através do lote a granel. Eles reduzem efetivamente a temperatura central ao nível ambiente e evitam que os pellets quentes se fundam em sacos de armazenamento.
Projetar a linha perfeita requer uma avaliação empírica cuidadosa de suas variáveis operacionais. A seleção das opções mecânicas corretas, em última análise, impulsiona seus gastos operacionais e determina o retorno do investimento.
Primeiro, avalie de perto sua matéria-prima. Se a sua estratégia de aquisição depende do fornecimento de plástico agrícola úmido barato, investir em uma máquina de dois estágios equipada com desgaseificação robusta de duplo vácuo não é negociável. As despesas de capital iniciais são mais elevadas, mas são rapidamente compensadas pelas margens lucrativas geradas pelo processamento de matérias-primas de baixo custo.
Além disso, avalie seu mercado-alvo. O fornecimento de resinas recicladas para moldadores por injeção automotiva de alta qualidade exige um controle de qualidade intransigente. Investir pesadamente em trocadores de tela contínuos de placa dupla garante pureza de alto nível. Priorize a eficiência energética selecionando faixas de aquecimento de cerâmica isoladas e motores CA de alta eficiência. Estas escolhas aumentam diretamente a margem de lucro líquido de cada lote produzido.
Um granulador extrusor é muito mais do que uma máquina estática. É um sistema interconectado altamente personalizável que deve ser meticulosamente adaptado ao seu ambiente de produção exato. Ao analisar objetivamente sua matéria-prima e selecionar estágios de extrusão, métodos de corte e mecanismos de alimentação apropriados, você estabelece as bases para uma operação de reciclagem altamente eficiente.
Seja processando filmes agrícolas leves ou investindo em uma configuração robusta para plásticos rígidos, a escolha das atualizações modulares certas garante o máximo tempo de atividade. Estas decisões estratégicas sobre equipamentos protegem suas margens e aceleram o retorno do investimento em um cenário cada vez mais competitivo.
Pronto para atualizar sua instalação de reciclagem? Explore soluções avançadas e personalizadas, adaptadas às suas necessidades específicas de materiais na Jwell Recycling. Nossa equipe de engenharia pode ajudá-lo a configurar o maquinário exato necessário para maximizar sua lucratividade operacional e pureza de produção.
Um sistema de estágio único utiliza um cilindro extrusor principal e é altamente eficiente para plásticos industriais limpos e secos. Um sistema de dois estágios conecta fisicamente duas extrusoras. Este design tandem oferece filtragem estendida e ventilação natural superior, tornando-o a escolha ideal para plásticos pós-consumo úmidos ou altamente contaminados.
Para plásticos rígidos padrão, como flocos de polipropileno e polietileno, a pelotização em anel de água é altamente eficiente e economiza espaço na fábrica. No entanto, para plásticos rígidos com alta viscosidade ou sensibilidade térmica, a pelotização de fios é geralmente a opção preferida para manter a estabilidade rigorosa do processo.
Se você processar materiais leves, como flocos de filme ou flocos rígidos irregulares e volumosos, um alimentador forçado é altamente recomendado. Ele empurra ativamente o material para dentro do cilindro, evitando a formação de pontes na tremonha. Isso garante que a rosca da extrusora permaneça alimentada de forma consistente.
Durante o processo de fusão térmica, a umidade residual e as tintas superficiais se transformam em gases voláteis. Se esses gases não forem removidos de forma agressiva, eles ficarão presos dentro do plástico fundido, criando pellets ocos estruturalmente fracos. Uma unidade de desgaseificação a vácuo extrai ativamente esses gases do barril.
Embora seja tecnicamente possível, raramente é ideal para uma produção comercial de alta eficiência. Filmes flexíveis geralmente requerem um sistema especializado de alimentação de cortador-compactador para densificar o material. Os plásticos rígidos dependem da gravidade padrão da tremonha ou da alimentação forçada. O processamento de ambos em uma única linha requer uma configuração híbrida altamente personalizada, projetada para evitar gargalos operacionais graves.
A relação comprimento/diâmetro determina o tempo de residência do plástico dentro do cilindro. Uma proporção mais alta, como 36:1, é excelente para materiais altamente contaminados que requerem fusão e desgaseificação extensas. Para polímeros limpos e facilmente derretidos, uma proporção mais curta, como 28:1 ou 32:1, minimiza a degradação térmica e reduz o consumo de energia.
O entupimento frequente geralmente resulta da pré-lavagem inadequada da sucata plástica ou da seleção de uma malha de filtro muito fina para o estágio inicial de extrusão. A utilização de uma extrusora de duplo estágio permite colocar uma tela mais grossa na primeira extrusora e uma malha mais fina na segunda, reduzindo drasticamente os picos de pressão e o tempo de inatividade para manutenção.


