
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-25 Origem:alimentado


Seu equipamento de processamento atual desperdiça energia valiosa enquanto luta para manter um rendimento consistente? A compra de máquinas de extrusão requer um planejamento cuidadoso e um profundo conhecimento da reologia do material. Configurações incorretas da máquina inevitavelmente levam à redução severa da produção de material, paradas frequentes para manutenção e degradação da qualidade do polímero. Você não pode se dar ao luxo de adivinhar ao especificar equipamentos industriais.
Neste guia de engenharia abrangente, você descobrirá as opções mecânicas exatas necessárias para otimizar sua área de produção. Exploraremos soluções de processamento avançadas adaptadas às demandas operacionais exclusivas da sua planta. Ao compreender a interação entre a geometria do parafuso, o torque do motor e o manuseio posterior, você garante uma decisão de compra altamente informada que maximiza a lucratividade a longo prazo.
Ao contrário dos modelos tradicionais de parafuso único projetados principalmente para fusão e transporte básicos, uma configuração de parafuso duplo apresenta dois eixos que se cruzam alojados dentro de um cilindro modular aquecido. Esta geometria específica de entrelaçamento proporciona mistura dispersiva e distributiva superior. Também permite um controle preciso da temperatura e excelentes capacidades de desvolatilização. À medida que os parafusos empurram continuamente os materiais para frente, sua ação de limpeza evita efetivamente a estagnação do polímero e a degradação térmica localizada.
Para os gerentes de fábrica que avaliam atualizações de equipamentos, é fundamental compreender a arquitetura modular dessas máquinas. Os segmentos cilíndricos e elementos de parafuso – como transportadores, blocos de amassamento e elementos reversos – podem ser rapidamente reconfigurados. Essa modularidade oferece aos operadores dezenas de opções para adaptar a máquina perfeitamente para composição, extrusão reativa ou reciclagem avançada de plásticos. Em última análise, a seleção da combinação geométrica correta determina a taxa de cisalhamento, a distribuição do tempo de residência e o consumo específico de energia de todo o seu processo de produção.
Antes de mergulharmos em configurações específicas, devemos reconhecer uma grande mudança que está actualmente a transformar o sector da extrusão. Impulsionados pelas exigências da economia circular, os modernos processadores de plástico estão a afastar-se rapidamente das configurações básicas de fusão. As tendências da indústria destacam um pivô agressivo em direção a caixas de engrenagens com densidade de torque ultra-alta e sistemas de controle inteligentes habilitados para IoT. Esta evolução reflete uma necessidade crescente de lidar com fluxos reciclados pós-consumo altamente variáveis, sem sacrificar as propriedades mecânicas do pellet final. Investir em opções adaptáveis e de alta eficiência não é mais apenas uma escolha premium; tornou-se um requisito básico para permanecer competitivo.
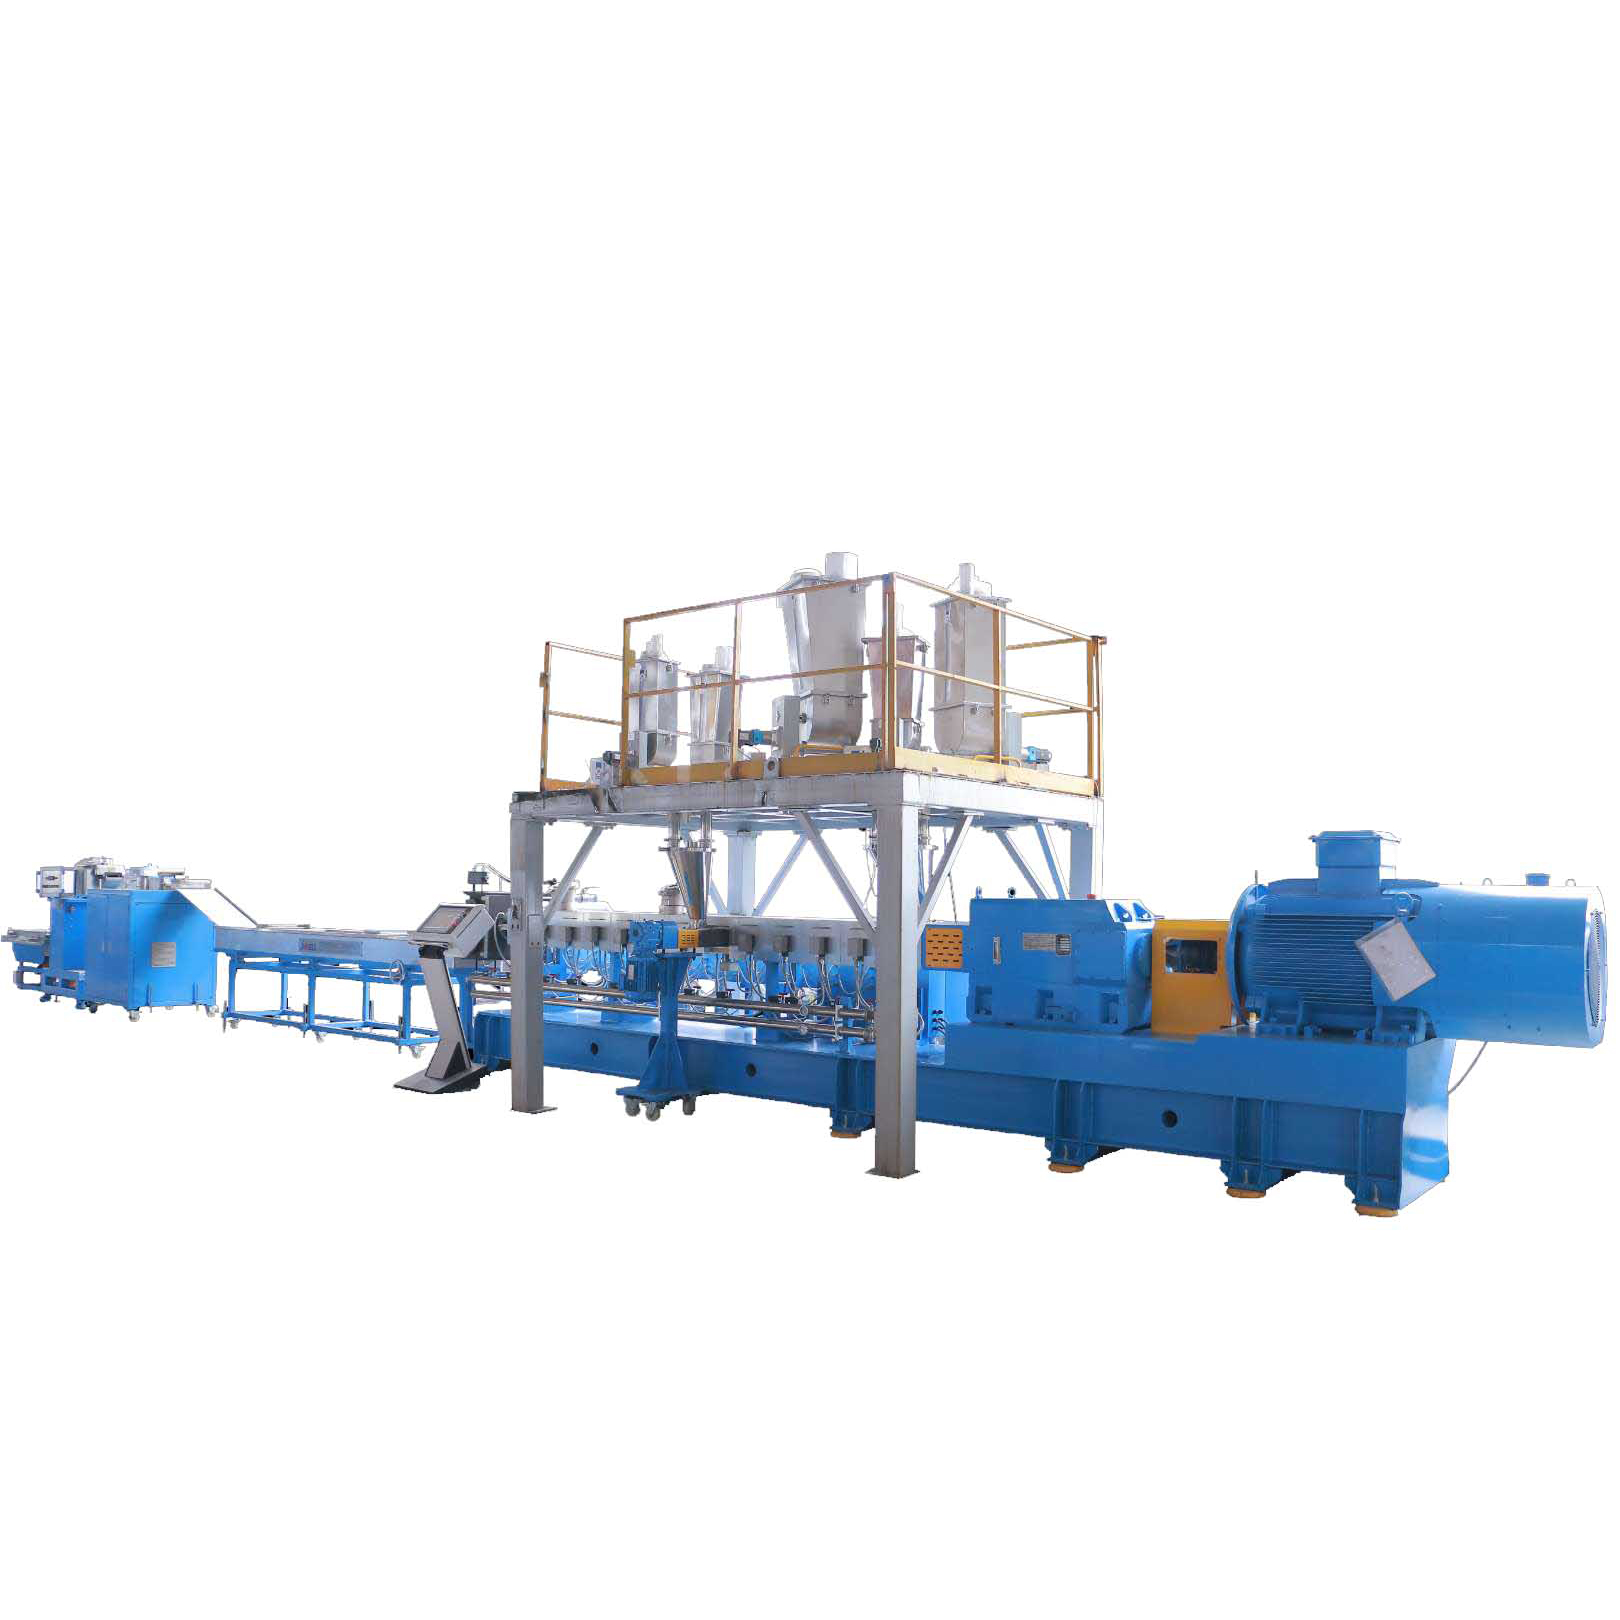
A primeira grande decisão de engenharia envolve a determinação da direção de rotação dos parafusos. Esta escolha fundamental altera exatamente a forma como a máquina lida com polímeros fundidos sob pressão intensa.
Numa configuração co-rotativa, ambos os parafusos giram na mesma direção. À medida que o material passa pela zona de entrelaçamento, ele é transferido de um parafuso para o outro em um padrão contínuo em forma de oito. Consequentemente, este design domina o setor de composição. A passagem de um parafuso limpa a raiz do outro, garantindo uma distribuição estreita do tempo de residência e evitando que o material assente na superfície metálica. As máquinas co-rotativas operam em velocidades muito mais altas – normalmente variando de 300 a mais de 1.000 RPM – gerando taxas de rendimento massivas. As intensas forças de cisalhamento geradas são ideais para dispersar pigmentos, cargas e aditivos uniformemente por toda a matriz polimérica.
Por outro lado, em uma configuração de rotação contrária, os parafusos giram em direções opostas. O material é puxado para o espaço entre os eixos e empurrado para frente, agindo como uma bomba de deslocamento positivo. Como o material não sofre a intensa ação de fresamento vista nos modelos co-rotativos, a geração de calor por cisalhamento permanece mínima. Esta característica torna as extrusoras contra-rotativas a escolha ideal para o processamento de cloreto de polivinila rígido e compósitos de madeira-plástico. Esses materiais são altamente suscetíveis à degradação térmica. O efeito de câmara fechada dos eixos contra-rotativos proporciona excelente estabilidade de transporte em velocidades operacionais muito mais baixas.
Para atingir as métricas de produção desejadas, as especificações internas da máquina devem estar perfeitamente alinhadas com as propriedades físicas e químicas da sua matéria-prima. Vamos analisar os parâmetros críticos.
A relação comprimento/diâmetro atua como uma especificação crítica. Ele determina o comprimento de processamento disponível para fusão, mistura e ventilação. Razões mais curtas, variando de 24:1 a 32:1, são adequadas para tarefas simples de fusão, onde o material não requer um longo tempo de residência. As proporções médias entre 36:1 e 44:1 representam a faixa padrão para a maioria dos plásticos de engenharia. Este comprimento fornece amplo espaço no cilindro para alimentação lateral de fibras de vidro e desgaseificação a vácuo padrão. Para extrusão reativa complexa ou reciclagem com alto teor de umidade, proporções longas que vão de 48:1 a 56:1 tornam-se obrigatórias. Esses barris estendidos extraem voláteis e umidade de maneira eficaz em diversas zonas de ventilação.
A classificação de torque da caixa de engrenagens influencia diretamente a energia específica transmitida ao polímero fundido. Os compradores devem avaliar as configurações padrão versus configurações de alto torque. Extrusoras de alto torque, muitas vezes excedendo 11 Nm por centímetro cúbico, permitem que a máquina processe materiais de alta viscosidade e compostos altamente carregados em temperaturas de fusão mais baixas. Prevenir a degradação térmica e maximizar a produção volumétrica justifica o investimento inicial mais elevado numa caixa de velocidades premium.
A regulação da temperatura é gerenciada zona por zona ao longo do barril para manter a reologia ideal. As opções de aquecimento variam desde aquecedores de alumínio fundido para aplicações padrão até faixas de cobre ou cerâmica para plásticos de engenharia de alta temperatura como PEEK. Para equilibrar o calor de cisalhamento gerado pelos parafusos, sistemas de refrigeração de água macia em circuito fechado são integrados como recurso padrão. A incorporação de zonas de desgaseificação a vácuo de vários estágios também é essencial para remover umidade, monômeros e compostos orgânicos voláteis. Esta adição estrutural evita a porosidade e garante uma produção densa e de alta qualidade.
| Foco da aplicação | Relação L/D recomendada | Requisito chave de engenharia | Emparelhamento ideal a jusante |
|---|---|---|---|
| Masterbatch de cores padrão | 36:1 a 40:1 | Blocos de amassamento de alto cisalhamento para dispersão | Pelotização de fios |
| Compostos Altamente Preenchidos | 40:1 a 44:1 | Caixa de engrenagens de alto torque, camisas bimetálicas | Pelotização em anel de água |
| Reciclagem pós-consumo | 48:1 a 52:1 | Desgaseificação a vácuo em vários estágios, filtração por fusão | Pelotização Subaquática |
Uma extrusora de alto desempenho não pode operar de forma eficiente isoladamente. O equipamento periférico determina a consistência da entrada e a integridade estrutural da saída final.
A formulação precisa serve como base para uma composição de qualidade. Os alimentadores volumétricos distribuem o material com base no volume e permanecem econômicos, mas carecem de precisão ao lidar com material reciclado ou flocos que possuem densidades aparentes variadas. Os alimentadores gravimétricos, operando como sistemas de perda de peso, utilizam células de carga e controladores PID para medir e ajustar a massa exata do material que entra no barril. A implementação da alimentação gravimétrica garante proporções exatas de aditivos. Isso o torna um componente indispensável de uma linha premium de pelotização de dupla rosca.
Antes que o polímero fundido chegue à cabeça da matriz, os operadores devem filtrar os contaminantes. Os trocadores de tela hidráulicos de pistão duplo permitem operação contínua. Quando uma tela precisa ser trocada, a outra permanece ativa, evitando efetivamente desligamentos dispendiosos da linha. Para fluxos de reciclagem altamente contaminados, os filtros de fusão contínua limpam automaticamente os detritos sem intervenção manual do operador. Isto garante o fluxo ininterrupto do fundido e estabiliza a pressão da matriz.
O método usado para cortar o polímero fundido em pellets depende muito da resistência do fundido e da viscosidade do plástico. A pelotização de fios envolve a extrusão do fundido em longos fios, resfriando-os em banho-maria e cortando-os com uma faca rotativa. Isto é ideal para materiais rígidos como ABS e PC. A pelotização em anel de água corta o fundido imediatamente na face da matriz, jogando os grânulos em um anel de água de resfriamento. Isso é adequado para materiais com resistência moderada à fusão, como PE e PP. A pelotização subaquática submerge totalmente a face da matriz, cortando o fundido em pelotas esféricas. Esta opção premium é crítica para materiais de baixa viscosidade como TPU.
A configuração geral do seu equipamento deve estar estritamente alinhada ao produto final pretendido e ao ambiente operacional diário.
Ao produzir masterbatches de cores ou compostos de enchimento, o principal objetivo da engenharia é uma dispersão perfeita. O perfil do parafuso deve priorizar altas taxas de cisalhamento. As opções devem incluir blocos de amassamento agressivos e elementos de transporte reverso para criar picos de pressão localizados. Esta configuração garante que aglomerados teimosos de pigmentos sejam completamente decompostos e distribuídos uniformemente. Alimentadores laterais gravimétricos são frequentemente implantados para introduzir aditivos sensíveis ao calor a jusante, minimizando sua exposição ao intenso calor de cisalhamento.
A reciclagem apresenta um conjunto distintamente diferente de desafios operacionais. As instalações lidam principalmente com densidades aparentes flutuantes, umidade residual e contaminantes abrasivos. As configurações adaptadas para esta aplicação devem focar em mecanismos de alimentação robustos, como alimentadores compactadores para filmes leves. A máquina deve apresentar elementos de parafuso profundos na zona de admissão, juntamente com múltiplas bombas de vácuo de alta capacidade para extrair agressivamente o vapor de água. Uma resistente máquina de pelotização de plástico projetada para reciclagem também priorizará revestimentos bimetálicos resistentes ao desgaste. Esses revestimentos especializados combatem a natureza altamente abrasiva do material reciclado não lavado, prolongando drasticamente a vida útil do equipamento.
Investir em novas tecnologias de extrusão requer uma avaliação sistemática e objetiva do seu ambiente de processamento específico. Os compradores devem olhar além das despesas de capital iniciais e analisar os parâmetros de engenharia que determinam a estabilidade operacional a longo prazo.
As propriedades físicas e químicas do seu polímero atuam como as principais variáveis que determinam a configuração da máquina. Diferentes plásticos se comportam de maneira única sob estresse térmico e de cisalhamento, tornando inviável uma abordagem de tamanho único. Os materiais sensíveis ao calor degradam-se rapidamente quando expostos a energia térmica excessiva. O processamento destes requer zonas exatas de controle de temperatura e perfis de parafuso de baixo cisalhamento. Ao compor plásticos de engenharia com altas porcentagens de fibras de vidro, o desgaste do cilindro acelera exponencialmente. Nesses cenários exigentes, a seleção de opções metalúrgicas especializadas, como barris bimetálicos e elementos de parafuso de aço para ferramentas altamente resistentes ao desgaste, como WR13 ou WR14, torna-se fundamental para manter a longevidade da máquina.
Alcançar o resultado desejado depende inteiramente da seleção do diâmetro correto do parafuso e da potência do motor. O superdimensionamento da máquina leva ao desperdício de energia e ao tempo de residência excessivo, o que degrada o polímero. O subdimensionamento resulta em alta tensão de cisalhamento e falhas mecânicas frequentes. Por exemplo, um parafuso moderno de 75 mm de diâmetro normalmente rende de 400 a 600 kg/h, perfeitamente adequado para plásticos de engenharia padrão. O processamento petroquímico em grande escala requer modelos de 95 mm a 135 mm capazes de exceder 2.000 kg/h com facilidade.
A avaliação do custo total de propriedade supera muito a comparação dos preços iniciais de etiqueta. As linhas de extrusão são ativos de alto consumo de energia. A opção por redutores de alto torque e motores síncronos de ímã permanente premium reduz drasticamente o consumo específico de energia do processo. Ao longo de uma vida útil operacional padrão de dez anos, a redução nos custos elétricos e a minimização de paradas mecânicas não planejadas geram um retorno sobre o investimento significativamente maior.
A transição da configuração teórica da máquina para a aplicação prática requer a seleção de equipamentos projetados para demandas industriais distintas. Os fabricantes modernos oferecem plataformas altamente configuráveis projetadas para enfrentar desafios específicos de materiais de forma dinâmica.
Para instalações que lidam com um portfólio diversificado de polímeros, a versatilidade operacional é o ativo mais valioso. Um sistema altamente adaptável utiliza uma arquitetura modular de parafuso duplo co-rotativo. Essas máquinas versáteis permitem que os engenheiros ajustem a relação L/D e troquem elementos específicos de transporte e mistura com base na programação diária de produção. Ao integrar opções flexíveis de downstream, essas máquinas fornecem uma base robusta para ambientes de fabricação dinâmicos.
Certos polímeros possuem características químicas que tornam as linhas de extrusão padrão totalmente ineficazes. O tereftalato de polietileno, amplamente utilizado em embalagens e têxteis, é notoriamente sensível à degradação hidrolítica. Se a umidade permanecer presente durante a fase de fusão, a viscosidade intrínseca do PET cai significativamente, arruinando a integridade estrutural do produto final. O processamento de PET requer uma configuração altamente especializada. Sistemas avançados, como a linha de pelotização de rosca dupla CJWH PET , utilizam geometrias de rosca específicas projetadas para fusão suave combinada com renovação agressiva da área de superfície. Mais importante ainda, eles apresentam sistemas de vácuo Roots robustos e de vários estágios, capazes de extrair umidade e voláteis de baixo peso molecular diretamente do fundido. Essa engenharia direcionada elimina a necessidade de pré-cristalização e pré-secagem de flocos que consomem muita energia, agilizando o processo e garantindo que os pellets finais mantenham os níveis de viscosidade necessários para a reciclagem garrafa a garrafa.
A escolha das opções corretas de extrusora depende inteiramente de uma avaliação objetiva do seu material específico e do ambiente operacional. Suas metas de produção determinam o projeto do parafuso, a relação L/D e o torque da caixa de engrenagens necessários. A integração de equipamentos downstream adequados garante um processo altamente eficiente, estável e lucrativo. Elimine as suposições associadas às máquinas genéricas e consulte hoje mesmo especialistas em engenharia de extrusão. Ao construir uma configuração de máquina personalizada, adaptada às suas necessidades reológicas, você garante sucesso a longo prazo e ROI máximo em suas operações de pelotização de plástico industrial . Avalie seus gargalos atuais, alinhe-os com os parâmetros avançados de engenharia discutidos acima e atualize seus recursos de produção com confiança.
Uma extrusora de parafuso único funciona principalmente como uma bomba contínua, projetada para simples fusão, transporte e formação de polímeros através de uma matriz. Possui capacidades de mixagem limitadas. Em contraste, uma extrusora de rosca dupla apresenta dois eixos que se cruzam que proporcionam intensa mistura dispersiva e distributiva, controle de cisalhamento superior e excelente desvolatilização. Essa diferença fundamental torna os modelos de rosca dupla o padrão obrigatório para composições complexas, adição de cargas, produção de masterbatch de cores e reciclagem avançada.
A proporção deve corresponder precisamente à complexidade do seu processo. Uma proporção mais curta fornece tempo de residência suficiente para fusão simples e composição básica de materiais sensíveis ao calor. Se a sua produção envolve vários estágios de alimentação de aditivos, extrusão reativa complexa ou desgaseificação a vácuo pesada – o que é comum no processamento de plásticos reciclados com alta umidade – uma proporção mais longa, estendendo-se até 52:1, torna-se necessária para fornecer espaço adequado no barril para essas operações críticas.
Uma extrusora independente não pode funcionar de forma eficiente sem equipamento auxiliar de precisão. Uma linha industrial completa requer alimentadores gravimétricos para garantir a precisão exata da formulação e eliminar o desperdício de material. Também são necessários sistemas robustos de filtragem de material fundido, como trocadores de tela hidráulicos contínuos, para remover impurezas sem interromper a produção. Os operadores devem selecionar o sistema de pelotização a jusante correto com base na resistência específica do fundido e nos requisitos de resfriamento do polímero processado.
Sim, desde que o maquinário seja projetado com uma arquitetura modular de parafuso duplo. Como os eixos dos parafusos são estriados, os operadores podem deslizar diferentes elementos de amassamento, mistura e transporte no eixo para criar um perfil geométrico personalizado, feito sob medida para diferentes polímeros. Ao ajustar os perfis de temperatura do cilindro e alterar a velocidade do motor através do painel de controle, uma única máquina bem configurada pode fazer a transição perfeita do processamento de poliolefinas flexíveis para plásticos de engenharia rígidos.
O desgaste rápido é normalmente causado pelo processamento de materiais altamente abrasivos, como fibras de vidro, carbonato de cálcio ou flocos reciclados não lavados, usando metalurgia padrão. A alta tensão de cisalhamento e a pressão localizada excessiva também aceleram o desgaste. Para combater isso, os engenheiros especificam revestimentos bimetálicos e elementos de parafuso de aço para ferramentas especializados, projetados para suportar ambientes de composição agressivos e abrasivos.
A alta densidade de torque permite que a extrusora processe fundidos altamente viscosos e compostos fortemente preenchidos sem paralisar o sistema de acionamento. Ele permite que a máquina funcione em velocidades de rosca mais baixas, mantendo ao mesmo tempo uma alta produção volumétrica. Isso reduz o calor de cisalhamento transmitido ao material, evitando a degradação térmica e garantindo uma matriz polimérica mais estável e de alta qualidade.


