
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-14 Origem:alimentado


Você está perdendo dinheiro com a reciclagem ineficiente de plástico? Entre em qualquer fábrica lidando com recuperação de polímeros e você perceberá rapidamente que uma extrusora de pelotização não é um simples dispositivo plug-and-play. A configuração errada inevitavelmente causa tempos de inatividade dispendiosos, manutenção frequente e pellets mal formados que os compradores posteriores rejeitarão. Neste guia abrangente, você aprenderá exatamente como configurar seu sistema para atender aos seus requisitos específicos de material e produtividade.
Basicamente, uma extrusora de pelotização industrial é projetada para submeter polímeros brutos ou flocos de plástico reciclado a intensa energia mecânica e térmica. Através de um parafuso giratório ou parafusos duplos alojados dentro de um cilindro aquecido, a máquina executa quatro funções principais. Isso inclui derreter o polímero, homogeneizar o fundido, filtrar impurezas e moldar o material em pellets uniformes e gerenciáveis.
Olhando para as tendências actuais da indústria, o impulso global para padrões de economia circular está a forçar os recicladores a processar maiores volumes de resíduos pós-consumo altamente contaminados. Os dados de mercado indicam uma grande mudança das configurações padrão e de tamanho único para arquiteturas de extrusão altamente modulares e específicas para aplicações. Os processadores agora exigem sistemas capazes de lidar com índices variáveis de fluxo de fusão e teores de umidade voláteis sem sacrificar o rendimento. Conseqüentemente, confiar em uma configuração básica e simplificada é uma receita para gargalos operacionais.
A extrusora base é essencialmente apenas o motor da operação. A verdadeira capacidade, estabilidade e qualidade do produto final de uma planta de reciclagem dependem fortemente dos módulos periféricos acoplados a este motor. Um parafuso único padrão não pode lidar com todos os tipos de resíduos plásticos de forma eficiente sem os mecanismos de alimentação, zonas de desgaseificação e sistemas de corte corretos. As propriedades físicas específicas do seu material de entrada determinam quais complementos modulares são necessários. Ao selecionar os aprimoramentos corretos, você transforma uma máquina básica de pelotização de plástico em uma potência altamente eficiente e específica para cada aplicação.
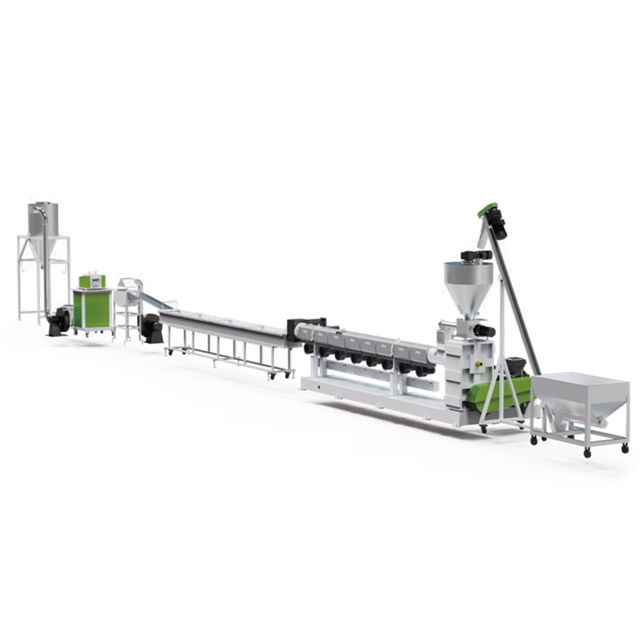
O método usado para fatiar o polímero fundido em pellets impacta drasticamente as características físicas do produto final e o rendimento geral da linha. Diferentes materiais exigem diferentes gerenciamentos térmicos e mecânicas de corte.
| Tecnologia de pelotização | Materiais mais adequados | Vantagem de engenharia chave | Faixa de capacidade típica |
|---|---|---|---|
| Pelotização de fios | PET, ABS, PC, alta viscosidade | Confiabilidade tradicional e econômica | 100 - 800 kg/hora |
| Face da matriz em anel de água | PP, PE, Média Viscosidade | Evita fios quebrados, pegada compacta | 200 - 1000 kg/h |
| Pelotização Subaquática | TPU, TPE, alto índice de fluxo de fusão | Pelotas esféricas perfeitas e totalmente automatizadas | 500 - 3000+ kg/h |
| Rosto quente com resfriamento de ar | PVC, WPC, Bioplásticos | Exposição zero à água, evita a degradação | 150 - 600 kg/hora |
A pelotização de fios continua sendo um dos métodos mais estabelecidos na indústria de plásticos. Nesta configuração, a extrusora empurra o polímero fundido através de uma cabeça de matriz, formando macarrão cilíndrico contínuo. Operadores ou guias automatizados puxam esses fios quentes através de um longo banho de resfriamento com água para solidificá-los antes de serem puxados para um cortador rotativo.
Este método é mais adequado para plásticos rígidos, materiais de alta viscosidade e polímeros de engenharia como PET, ABS e PC. Embora confiáveis, as configurações de fios tradicionais podem exigir muita mão-de-obra. Uma frustração comum no chão de fábrica é a quebra do fio causada por pequenas flutuações na pressão de fusão. Os sistemas modernos resolvem isso incorporando guiamento automatizado de fios e controles precisos de tensão, minimizando a necessidade de um operador monitorar constantemente o banho de resfriamento.
Em contraste, a pelotização em anel de água opera cortando o polímero fundido no momento exato em que ele sai da face da matriz. Lâminas rotativas de alta velocidade cortam o plástico e a força centrífuga joga instantaneamente os pellets quentes para fora, em um anel circulante de água de resfriamento. Este fluxo de água então os transporta para uma centrífuga de desidratação.
Esta é a escolha padrão da indústria para o processamento de poliolefinas com viscosidade de fusão média. Além de apenas economizar espaço no chão de fábrica, essa configuração evita ativamente a dor de cabeça dos fios quebrados. A natureza automatizada do corte da face leva a uma operação contínua altamente estável, produzindo grânulos uniformes em formato lenticular.
Em um sistema subaquático, a face da matriz e as lâminas de corte ficam completamente submersas em uma câmara de água pressurizada. À medida que o fundido é extrudado, ele é instantaneamente cortado e resfriado pela água circundante, formando pellets perfeitamente esféricos.
Se você estiver executando um ambiente de produção de alta capacidade ou manuseando materiais com alto índice de fluxo de fusão, como elastômeros TPU e TPE, esta é a configuração definitiva. A têmpera imediata evita que materiais pegajosos se aglomerem. Os pellets esféricos resultantes fornecem densidade aparente e fluidez superiores para moldagem por injeção a jusante.
Além disso, nem todos os polímeros conseguem sobreviver à exposição à água durante a fase de corte. Os peletizadores de matriz com resfriamento a ar operam de forma semelhante aos sistemas de anel de água, mas utilizam potentes sopradores de ar ambiente ou resfriado para resfriar os pellets imediatamente após serem cortados.
Esta configuração é absolutamente obrigatória para materiais altamente sensíveis à umidade. Se você estiver processando PVC, compostos de madeira e plástico ou certos bioplásticos higroscópicos, expô-los a um banho de água causaria degradação severa e absorção de umidade inaceitável.
A forma como o material é introduzido no cano é um fator crítico para determinar a estabilidade geral do seu sistema. A alimentação inconsistente leva a surtos, quedas de pressão e tamanhos irregulares de pellets. Imagine tentar alimentar filmes agrícolas fofos e lavados diretamente em um funil padrão. Eles inevitavelmente farão uma ponte, deixarão o parafuso passar fome e interromperão a produção.
Um compactador de corte é um grande tambor cilíndrico vertical posicionado diretamente sobre a garganta de alimentação da extrusora. No interior, as lâminas rotativas de alta velocidade geram intenso atrito mecânico. Essa fricção corta, pré-aquece e densifica materiais leves, transformando-os em um estado semifundido antes de alimentá-los à força no parafuso.
A integração deste módulo é a maneira ideal de construir uma de alta eficiência linha de pelotização de plástico projetada para materiais flexíveis como embalagens extensíveis de LDPE, sacos de tecido e ráfia PP. Ao densificar o material antes da extrusão, o compactador garante uma taxa de alimentação volumétrica consistente. Ele lida com teores de umidade de até cinco por cento e elimina a necessidade de uma etapa de pré-trituração separada e cara. As capacidades de produção desses sistemas integrados normalmente variam de 100 a 1.000 quilogramas por hora.
Especificamente, para materiais pesados e rígidos, um compactador de corte é desnecessário e desperdiça energia. Em vez disso, são utilizados alimentadores de força mecânica. Eles consistem em brocas de parafuso simples ou duplo montadas dentro da tremonha que conduzem ativamente o material triturado para dentro do cilindro da extrusora.
Esta configuração é perfeita para flocos de plástico rígido, como garrafas de detergente HDPE trituradas ou resíduos eletrônicos ABS. Os alimentadores forçados garantem que as hélices da rosca da extrusora permaneçam completamente compactadas. Isto maximiza a capacidade de produção e mantém a pressão de fusão sólida em toda a zona de extrusão.
Os plásticos pós-consumo e pós-industriais chegam inerentemente com a bagagem. Você encontrará frequentemente etiquetas de papel, fragmentos de madeira, resíduos de alumínio ou borracha não derretida. Se essas impurezas passarem pela cabeça de roscar, elas comprometerão as propriedades mecânicas do produto final e destruirão rapidamente as lâminas de corte.
Os trocadores de tela são mecanismos hidráulicos que mantêm os filtros de malha de aço diretamente no caminho do fluxo de fusão do polímero.
Os trocadores de placa única apresentam um mecanismo deslizante. Quando o filtro fica obstruído, o operador deve parar brevemente a extrusora para deslocar a placa e trocar a tela. Esta opção econômica funciona bem para sucata limpa pós-industrial, onde as alterações são pouco frequentes. Por outro lado, os trocadores de pistão duplo utilizam dois pistões cilíndricos separados. Quando uma tela precisa ser trocada, a outra permanece ativa no fluxo de fusão. Isto permite a operação contínua sem parar a máquina, tornando-a a escolha padrão para contaminação moderada.
Para resíduos pós-consumo altamente contaminados, os trocadores de tela padrão exigem trabalho manual excessivo e causam picos de pressão inaceitáveis. Os sistemas de backflush contínuo representam o auge da tecnologia de filtração.
Esses filtros avançados e autolimpantes monitoram automaticamente o aumento de pressão. Quando uma tela detecta um entupimento, o sistema reverte brevemente o fluxo de uma pequena quantidade de polímero fundido limpo. Isso elimina com força os contaminantes da malha e os descarrega através de uma porta de resíduos dedicada. Se o seu objetivo é operar uma instalação continuamente sem intervenção manual, esta tecnologia é uma necessidade.
Um problema frequente no chão de fábrica é o som de bolhas estourando na cabeça da matriz, resultando em pellets ocos, quebradiços ou espumosos. Este defeito é quase sempre causado por gases aprisionados no polímero fundido. Esses gases são originados de umidade residual, compostos orgânicos voláteis ou degradação térmica de tintas de impressão.
Para extrair agressivamente esses gases, o tambor da extrusora deve ser equipado com zonas de ventilação conectadas a bombas de vácuo industriais de anel líquido. Uma única porta de desgaseificação geralmente é suficiente para materiais relativamente limpos e secos. No entanto, para insumos altamente exigentes, como filmes agrícolas úmidos ou embalagens fortemente impressas, é fundamental adicionar uma zona dupla de desgaseificação a vácuo. Isso proporciona uma área de superfície maior e exposição prolongada ao vácuo, garantindo que toda a umidade e vapores de tinta sejam removidos antes que o plástico chegue à matriz. O resultado são pelotas sólidas e estruturalmente sólidas que alcançam os melhores preços de mercado.
Dados operacionais empíricos comprovam que configurações específicas de materiais proporcionam a mais alta estabilidade. O polipropileno e o polietileno representam o maior volume de plásticos reciclados em todo o mundo, mas chegam em formas drasticamente diferentes. Portanto, uma dedicada linha de pelotização PP PE requer uma combinação de módulos altamente projetados para lidar com diferentes densidades aparentes de maneira eficaz.
Para maximizar o rendimento e minimizar a degradação do polímero, considere esta configuração ideal para poliolefinas:
O processo de extrusão não termina na face da matriz. O que acontece imediatamente após o corte do plástico fundido determina o teor final de umidade e o valor de mercado do seu produto. A implementação de automação downstream robusta demonstra conhecimento do sistema e reduz drasticamente a sobrecarga de mão de obra.
Para sistemas que utilizam corte à base de água, uma máquina de desidratação centrífuga não é negociável. Rotores verticais de alta velocidade giram os pellets úmidos contra uma tela cilíndrica, utilizando energia cinética para remover a umidade da superfície. Um secador de tamanho adequado reduzirá os níveis de umidade para menos de um por cento, evitando defeitos como alargamento durante futuras moldagens por injeção.
Além disso, mesmo com cortes precisos, ocorrem anomalias ocasionais, como pedaços grandes ou pó fino de polímero. Os classificadores de peneira vibratória atuam como ponto de verificação final do controle de qualidade. Usando peneiras de malha vibratória empilhadas, elas filtram formas irregulares, garantindo que apenas grânulos premium e uniformes avancem.
Finalmente, o armazenamento de pellets em silos de grande capacidade permite a mistura em lote, o que homogeneiza o índice de fluxo de fusão e a consistência da cor. A integração de estações de ensacamento automatizadas equipadas com células de carga de precisão dispensa pesos exatos em sacos de 25 quilogramas ou sacos a granel, acelerando a logística e eliminando erros humanos de pesagem.
Tomar uma decisão de compra requer a transição das especificações técnicas para as métricas financeiras. A configuração exata do seu maquinário impacta diretamente o custo total de propriedade e o retorno do investimento final.
Primeiro, avalie objetivamente o seu material de entrada. Se você estiver processando espuma ou filmes EPS de baixa densidade, tentar economizar dinheiro ignorando o cortador compactador resultará em graves gargalos de capacidade. Da mesma forma, não subestime as especificações do seu sistema de filtragem ao lidar com resíduos pós-consumo. Os custos trabalhistas das mudanças manuais de tela eclipsarão rapidamente qualquer economia inicial de capital.
Em seguida, avalie o resultado desejado. A capacidade necessária determina o tamanho físico da máquina. Embora os sistemas tradicionais de fio ou anel de água padrão sejam altamente econômicos para capacidades médias de até 500 quilogramas por hora, balanças industriais que excedem 1.000 quilogramas por hora se beneficiam imensamente da operação totalmente automatizada de botão de pressão dos peletizadores subaquáticos.
Ao avaliar cotações, olhe além do preço de etiqueta. Opções iniciais mais baratas geralmente custam significativamente mais ao longo de um ciclo de vida de cinco anos devido ao aumento da demanda de mão de obra, ao maior consumo de energia e ao tempo de inatividade frequente para manutenção. O investimento em módulos avançados, como filtros de backflush contínuos e zonas duplas de desgaseificação, garante uma produção ininterrupta de qualidade premium, gerando um retorno do investimento muito mais rápido e confiável.
Combinar suas tecnologias de corte, alimentação e desgaseificação com seu material específico é a chave indiscutível para o sucesso operacional. Ao configurar cuidadosamente sua linha, você protege suas margens e garante um produto em que os fabricantes posteriores confiarão.
Sim, uma única máquina pode tecnicamente processar ambos, mas requer adaptações específicas de engenharia. Para lidar com densidades aparentes variadas, a máquina deve possuir módulos de alimentação intercambiáveis. Você precisaria trocar um alimentador de força mecânica para flocos rígidos por um alimentador lateral especializado para materiais mais leves. No entanto, os dados operacionais mostram consistentemente que as linhas dedicadas projetadas especificamente para insumos rígidos ou flexíveis operam com eficiências muito mais altas e produzem resultados mais consistentes.
Uma configuração de dois estágios utiliza uma extrusora primária para derreter, misturar e realizar a desgaseificação inicial, seguida por uma extrusora secundária de giro mais lento para a entrega final. A principal vantagem é a homogeneização superior do fundido e a capacidade de implementar uma segunda etapa de filtração muito mais fina. Isso o torna a melhor escolha para o processamento de resíduos pós-consumo altamente contaminados ou materiais com alta umidade residual, pois acalma a pressão de fusão e evita oscilações na cabeça da matriz.
Pelotas ocas ou vazios internos são causados quase exclusivamente por desgaseificação insuficiente durante a fase de fusão. Quando a umidade residual, os agentes químicos de limpeza ou os compostos voláteis das tintas de impressão não são totalmente extraídos do cilindro, eles vaporizam e se expandem à medida que o plástico sai da cabeça de roscar. Para resolver isso, os operadores devem atualizar seu sistema com uma bomba de vácuo de anel líquido de alta eficiência ou configurar o cilindro com uma zona de desgaseificação dupla para garantir que todos os gases sejam ventilados de forma agressiva antes do corte.
A relação comprimento/diâmetro determina quanto tempo de residência o polímero tem dentro do cilindro aquecido. Uma proporção padrão de 28:1 ou 30:1 é suficiente para materiais limpos e fáceis de derreter. No entanto, se você estiver processando flocos rígidos que exigem plastificação intensa ou materiais que necessitam de desgaseificação extensiva, a atualização para uma relação L/D de 32:1 ou 36:1 fornece o comprimento de cilindro necessário para fusão completa e ventilação a vácuo.
Para materiais com alto índice de fluxo de fusão, como adesivos termofusíveis, TPU ou elastômeros específicos, a pelotização subaquática é a escolha ideal. Como esses materiais são altamente viscosos e pegajosos quando derretidos, os métodos tradicionais de fio ou anel de água geralmente resultam em pellets aglomerados ou deformados. Os sistemas subaquáticos cortam e temperam instantaneamente o fundido em uma câmara de água pressurizada, garantindo grânulos antiaderentes perfeitamente esféricos.
O investimento de capital varia significativamente com base na capacidade alvo, nos níveis de automação e em complementos modulares específicos. Uma linha básica e de baixa capacidade, com trocadores de tela manuais e corte de fios, requer um investimento inicial menor. Por outro lado, a integração de tecnologias avançadas como filtração backflush contínua, corte subaquático e ensacamento automatizado aumentará o custo inicial. Apesar das despesas iniciais mais elevadas, estas funcionalidades automatizadas reduzem drasticamente os custos diários de mão-de-obra e o tempo de inatividade para manutenção, melhorando substancialmente a rentabilidade a longo prazo.
Pronto para atualizar sua operação de reciclagem? Pare de perder dinheiro com configurações ineficientes e tempos de inatividade frequentes. Avalie seus requisitos de materiais e explore soluções modulares altamente projetadas, adaptadas às suas necessidades exatas. Visite a Jwell Recycling para descobrir arquiteturas de extrusão líderes do setor, desde linhas robustas de cortadores e compactadores até sistemas avançados de pelotização subaquática, e garanta hoje mesmo sua lucratividade operacional a longo prazo.


