
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-21 Origem:alimentado


Comprar máquinas industriais é uma escolha de alto risco. Imagine-se no chão de fábrica, observando uma linha recém-comissionada lutando para dispersar os corantes adequadamente. Esse único gargalo arruína a qualidade do material, aumenta as taxas de refugo e vaporiza as margens de lucro. À medida que aumenta a demanda por plásticos compostos de alta qualidade e materiais reciclados pós-consumo, selecionar o equipamento certo é mais crítico do que nunca.
Muitos compradores se sentem perdidos entre especificações técnicas complexas, desde graus de torque até zonas de desvolatilização. Neste guia abrangente, detalharemos exatamente quais recursos, opções e configurações realmente importam na área de produção. Nós o ajudaremos a navegar pelo ruído para que você possa comprar equipamentos extrusores de rosca dupla de maneira inteligente, garantindo que seu investimento proporcione o máximo retorno do investimento a longo prazo.
Principais conclusões
No domínio do processamento de polímeros, a transição de um sistema de parafuso único para um sistema de parafuso duplo representa um enorme salto na capacidade operacional. As extrusoras de parafuso único dependem principalmente do atrito e do fluxo de arrasto para a fusão, tornando-as adequadas para a conformação básica. As extrusoras de rosca dupla operam com um princípio mecânico fundamentalmente diferente. Eles utilizam parafusos entrelaçados que proporcionam transporte positivo de material, controle preciso de cisalhamento e renovação contínua da superfície.
Essas distintas vantagens mecânicas explicam por que os sistemas de rosca dupla dominam a pelotização industrial de plástico . Eles oferecem mistura dispersiva superior, quebrando aglomerados sólidos, e mistura distributiva, espalhando os materiais uniformemente por todo o fundido. A composição moderna geralmente envolve altas porcentagens de cargas de carbonato de cálcio, fibras de vidro abrasivas, masterbatches de cores concentrados e materiais reciclados pós-consumo imprevisíveis. A função de autolimpeza dos parafusos duplos entrelaçados evita a estagnação do material. Isto reduz drasticamente os riscos de degradação e permite trocas rápidas de cores ou materiais.
Antes de mergulhar nos componentes individuais, é crucial entender o rumo que a tecnologia de extrusão está tomando. Análises recentes de tendências da indústria revelam uma mudança definitiva em direção a extrusoras de densidade de torque ultra-alta combinadas com monitoramento inteligente de energia. Os mandatos globais de sustentabilidade estão a tornar-se mais rigorosos e os custos da electricidade industrial continuam a subir. Conseqüentemente, os processadores estão se afastando rapidamente das máquinas legadas de torque padrão.
O mercado atual exige equipamentos capazes de processar compostos reciclados altamente viscosos e altamente preenchidos em temperaturas de fusão mais baixas, sem sacrificar a produção. As séries de equipamentos de última geração agora apresentam frequentemente densidades de torque superiores a 11 a 15 Nm/cm³, permitindo um rendimento massivo em velocidades de rosca mais baixas. Esta evolução sublinha por que avaliar o consumo específico de energia de uma máquina, medido em quilowatts-hora por quilograma, é agora tão crítico como a sua capacidade de produção bruta.
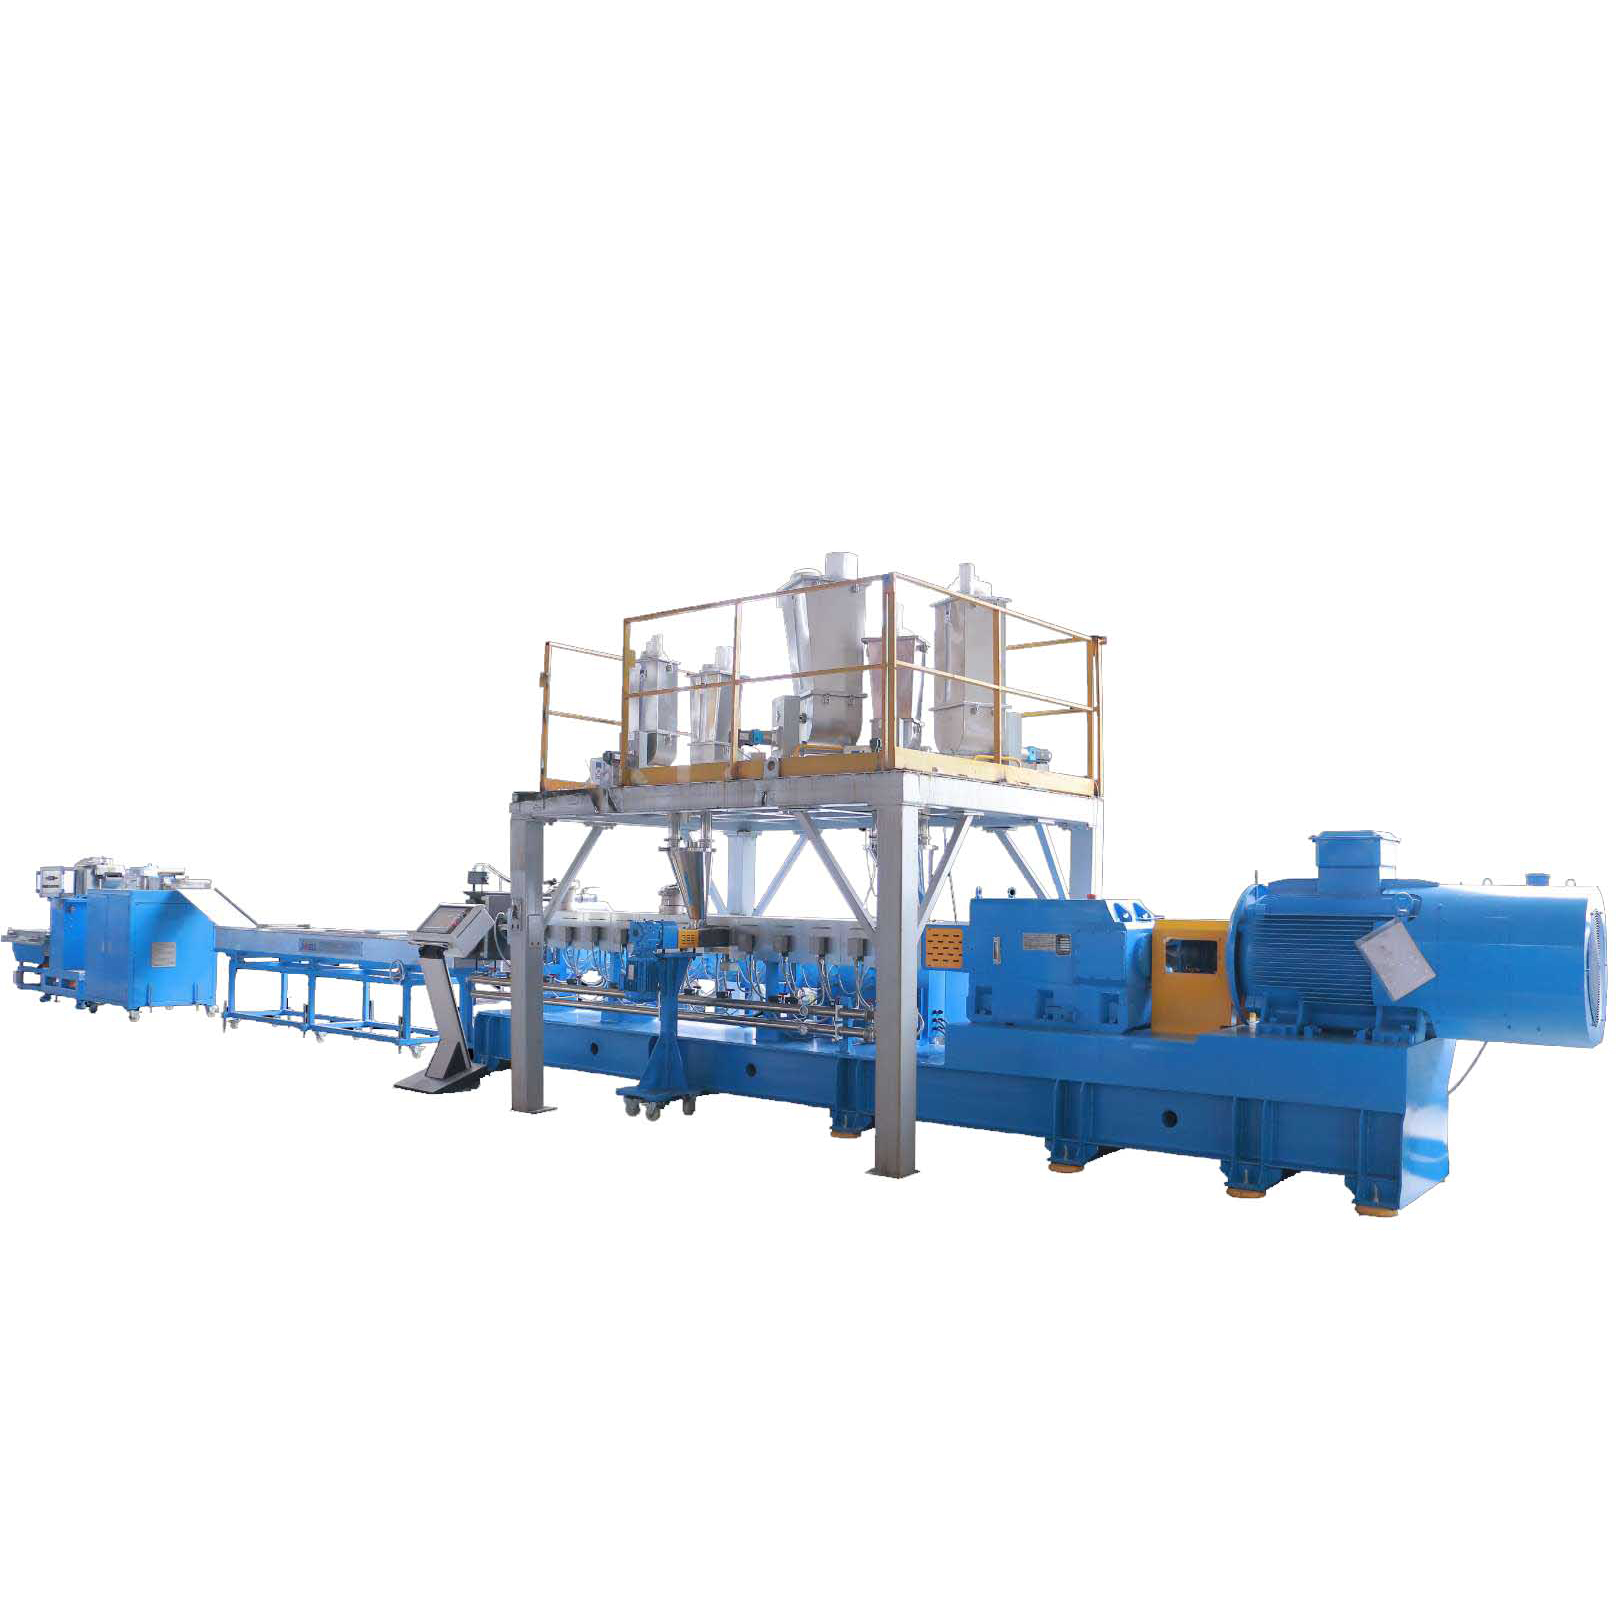
Antes de analisar parâmetros técnicos específicos, como potência do motor ou comprimento do cano, os compradores devem determinar a ação mecânica fundamental necessária para o material alvo. As extrusoras de parafuso duplo são amplamente categorizadas pela direção de rotação dos parafusos.
Em um sistema co-rotativo, ambos os parafusos giram exatamente na mesma direção. Este projeto força a mistura de polímeros através do estreito espaço entre os parafusos, gerando intensas forças de cisalhamento. Este mecanismo específico proporciona capacidades de mistura excepcionais, tornando-o o padrão da indústria para formulações complexas.
Em contraste, os parafusos giram em direções opostas em um sistema de contra-rotação. Isto cria um efeito de câmara fechada, funcionando como uma bomba de engrenagens de deslocamento positivo. Como o material é comprimido para frente em vez de ser submetido a alto atrito, a temperatura de fusão permanece altamente estável e a geração de cisalhamento é mínima.
Uma vez estabelecido o tipo de rotação, a avaliação das especificações principais garante que a máquina realmente atenderá às suas metas específicas de produção e qualidade. Você precisa observar atentamente as dimensões físicas e as classificações de potência.
A relação comprimento/diâmetro define o comprimento do cilindro de extrusão em relação ao seu diâmetro interno. Esta métrica vital determina o tempo de residência, que é quanto tempo o material permanece dentro da máquina. Também determina o espaço físico disponível para zonas de processamento distintas, como alimentação, fusão, mistura, ventilação e bombeamento.
Uma densidade de torque mais alta permite que a extrusora alcance rendimentos volumétricos mais altos em velocidades de rosca mais baixas. Isto evita ativamente o aquecimento excessivo por cisalhamento e a subsequente degradação do polímero. A potência do motor se correlaciona diretamente com a entrada de energia específica necessária para que sua máquina de pelotização de plástico funcione de maneira ideal. A potência insuficiente do motor levará inevitavelmente à paralisação durante o processamento de plásticos de engenharia altamente viscosos.
Além da ação mecânica, o gerenciamento térmico desempenha um papel fundamental. O barril deve ser dividido em múltiplas zonas de temperatura controladas de forma independente. Procure máquinas equipadas com aquecedores fundidos em alumínio ou cobre para uma transferência de calor altamente eficiente. Igualmente importante é a arquitetura de refrigeração. Os canais internos de refrigeração líquida devem responder instantaneamente para evitar ultrapassagens de temperatura causadas por fricção de cisalhamento interno.
Ao contrário das máquinas antigas construídas com parafusos maciços, sólidos e de peça única, as extrusoras de parafuso duplo modernas utilizam um design modular altamente flexível. Tanto os parafusos quanto os cilindros são montados a partir de segmentos individuais intercambiáveis.
Considere uma típica mudança de produção. Você pode mudar do processamento de uma poliolefina básica para um composto agressivo de náilon com enchimento de vidro. Com uma configuração modular, os operadores podem deslizar diferentes elementos de transporte, amassar blocos e misturar elementos em um eixo estriado para criar um perfil de parafuso personalizado adaptado ao novo material. Essa flexibilidade significa que você pode reconfigurar o perfil de cisalhamento em horas, em vez de comprar um chassi totalmente novo.
Barrels compartilham essa filosofia modular. Os compradores podem especificar seções de barril fechadas para fusão padrão ou seções abertas projetadas para alimentadores laterais para introduzir enchimentos delicados a jusante. Você também pode integrar portas de ventilação a vácuo para extrair agressivamente gases retidos.
Além disso, o processamento de materiais abrasivos como fibra de vidro ou retardadores de chama corrosivos degrada rapidamente o aço padrão. Os compradores devem examinar minuciosamente as opções de metalurgia. Embora o aço nitretado seja a base, as aplicações de alto desgaste exigem revestimentos bimetálicos. Os elementos do parafuso devem ser revestidos com carboneto de tungstênio ou aços-ferramenta especializados para metalurgia do pó para garantir durabilidade a longo prazo no chão de fábrica.
A principal função da extrusora é derreter e homogeneizar, mas a forma como esse plástico fundido é convertido em um produto final utilizável é igualmente crítica. O equipamento de corte a jusante deve ser perfeitamente compatível com a resistência de fusão e a viscosidade específicas do polímero.
Este continua a ser o método tradicional e mais amplamente utilizado. O polímero é extrudado através de uma cabeça de matriz em fios contínuos semelhantes a espaguete, passado por um longo banho de resfriamento de água, seco por uma faca de ar e finalmente cortado em pelotas cilíndricas por um cortador rotativo. É altamente econômico e mais adequado para plásticos rígidos com excelente resistência à fusão.
Neste sistema dinâmico, o polímero é cortado imediatamente na face da matriz por lâminas que giram rapidamente. Os pellets quentes são então lançados para fora pela força centrífuga em um anel circulante de água, que os resfria instantaneamente e os transporta para um secador centrífugo. Este método é incrivelmente tolerante às flutuações de fusão, tornando-o ideal para poliolefinas e muito utilizado em operações de reciclagem.
Esta é a configuração downstream premium. A face da matriz e as lâminas de corte ficam completamente submersas dentro de uma câmara de água pressurizada. À medida que o plástico é cortado, ele se solidifica instantaneamente em pellets esféricos perfeitos e de alta densidade. A opção por uma sofisticada linha de pelotização de dupla rosca equipada com sistema subaquático é obrigatória para materiais com baixíssima resistência à fusão ou alta pegajosidade, como poliuretanos termoplásticos, elastômeros e adesivos hot-melt.
Uma máquina pronta para uso raramente funciona de maneira ideal para materiais altamente especializados. O hardware deve ser explicitamente personalizado com base nas propriedades químicas e físicas do polímero alvo.
O tereftalato de polietileno é notoriamente higroscópico. Se processado mesmo com vestígios de umidade presente, ele sofre hidrólise rápida. Isto leva a uma queda acentuada na Viscosidade Intrínseca e torna o plástico final quebradiço. Uma dedicada linha de pelotização de dupla rosca PET deve apresentar sistemas robustos de ventilação de vácuo profundo de dois estágios. Esses sistemas extraem a umidade diretamente do fundido, eliminando frequentemente a dispendiosa etapa de pré-secagem dos flocos brutos.
Ao manusear resíduos pós-consumo ou pós-industriais, os principais obstáculos são a contaminação grave e a densidade aparente extremamente inconsistente. As linhas de reciclagem exigem a integração de sistemas de filtragem de material fundido para serviços pesados. Os trocadores de tela contínuos de pistão duplo removem ativamente papel, metal e impurezas não derretidas sem interromper a produção. Sistemas de alimentação forçada ou alimentadores de crammer também são essenciais para a ingestão forçada de materiais leves e fofos, como restos de filmes agrícolas.
Embora o hardware mecânico robusto lide com o trabalho pesado, o software sofisticado, em última análise, determina a consistência no dia a dia. À medida que o setor industrial adota padrões de fábrica inteligentes, a arquitetura de controle digital torna-se um ponto de avaliação vital.
O cérebro de qualquer sistema de extrusão industrial é o Controlador Lógico Programável. Fabricantes respeitáveis contam com marcas reconhecidas globalmente para garantir o processamento rápido dos dados dos sensores. Junto com isso está a interface homem-máquina. Um painel de toque intuitivo e de alta resolução reduz drasticamente a curva de aprendizado do operador. Ele permite que a equipe visualize as temperaturas do barril, as velocidades da rosca e as pressões de fusão com um único olhar.
Extrusoras avançadas agora oferecem registro abrangente de dados em tempo real. O rastreamento da carga do motor principal e do consumo específico de energia ajuda as equipes de manutenção a identificar exatamente quando os filtros da tela estão entupidos ou se uma faixa do aquecedor falhou. Além disso, o gerenciamento automatizado de receitas é um recurso transformador para instalações de manipulação. Os operadores podem salvar digitalmente parâmetros de processamento específicos para diferentes formulações. Durante uma troca, a recuperação de uma receita minimiza o ajuste manual, reduz o tempo de configuração e garante a uniformidade entre lotes.
Uma armadilha comum e dispendiosa na aquisição de bens de capital é concentrar-se exclusivamente no preço de compra inicial. Ao longo de um ciclo de vida típico de 15 anos, as despesas operacionais, incluindo eletricidade, peças sobressalentes e tempo de inatividade inesperado, eclipsarão enormemente o preço de tabela da máquina.
A extrusão é inerentemente intensiva em energia. Avaliar a classe de eficiência dos motores de acionamento principais, como os motores síncronos de ímã permanente padrão IE4, é uma etapa obrigatória. Além disso, examine o isolamento térmico aplicado aos barris da extrusora. Coberturas de isolamento de cerâmica ou aerogel de alta qualidade podem reduzir a perda de calor radiante no ambiente. Isto reduz os custos diretos de eletricidade e a pressão sobre os sistemas de refrigeração das suas instalações.
Os componentes internos consumíveis acabarão por se desgastar. Antes de assinar um pedido de compra, verifique rigorosamente os preços do fabricante para elementos de parafuso de reposição e a confiabilidade de seu estoque. Uma máquina parada por semanas esperando por uma peça proprietária do exterior irá rapidamente apagar qualquer economia obtida com um baixo preço de compra inicial.
Em última análise, o fabricante do equipamento deve atuar como parceiro técnico. Avalie se eles oferecem instalação profissional no local, treinamento abrangente do operador e suporte rápido para diagnóstico remoto. Os fabricantes que auxiliam no projeto do perfil inicial do parafuso com base em sua formulação exclusiva fornecem um valor imenso. Eles encurtam drasticamente o tempo desde o comissionamento até a produção lucrativa.
Selecionar a extrusora certa é uma decisão altamente complexa e multifacetada. Você deve equilibrar cuidadosamente as especificações mecânicas, como relações L/D e densidade de torque, com as realidades dos equipamentos de corte posteriores e da automação digital. A máquina ideal nunca é uma caixa genérica. É uma solução de configuração personalizada que combina perfeitamente com seu polímero específico, metas de produção e restrições de instalação. Sempre olhe além do preço inicial para avaliar os custos operacionais a longo prazo e o compromisso do fabricante com o suporte pós-venda. Para operadores que desejam atualizar suas instalações, explorar equipamentos especializados de fabricantes confiáveis como a Jwell garantirá a segurança de um sistema projetado para máxima eficiência de produção e longevidade.
Quando projetados com componentes de alta qualidade e mantidos rigorosamente, o chassi central, a caixa de engrenagens e o motor de acionamento principal de uma extrusora industrial de rosca dupla podem operar facilmente por 15 a 20 anos. No entanto, a vida útil das peças consumíveis, especificamente dos elementos de parafuso segmentados e dos revestimentos internos do cilindro, é altamente variável. Se você estiver processando polímeros virgens moles, essas peças podem durar vários anos. Por outro lado, se a sua produção envolver compostos altamente abrasivos, como reforço de 40% de fibra de vidro, os elementos nas zonas de amassamento de alto cisalhamento poderão exigir substituição a cada 6 a 12 meses. Revestimentos metalúrgicos avançados são estratégias comprovadas para prolongar a vida útil dos componentes em ambientes agressivos.
Sim, absolutamente. A tecnologia de parafuso duplo é, na verdade, a escolha preferida para aplicações avançadas de reciclagem industrial. Ao contrário das máquinas de parafuso único, as extrusoras de parafuso duplo apresentam recursos excepcionais de renovação de superfície e desvolatilização. Ao processar flocos reciclados pós-consumo, o material geralmente contém altos níveis de umidade superficial e compostos orgânicos voláteis. O design modular permite a integração de múltiplas zonas de desgaseificação de alto vácuo para extrair essas impurezas antes que o plástico chegue à matriz, evitando vazios no pellet final. Além disso, a intensa ação de mistura é ideal para homogeneizar materiais reciclados com modificadores de impacto e antioxidantes para melhorar a qualidade final da resina.
A relação comprimento/diâmetro é ditada inteiramente pela complexidade do seu processo de polímero específico. Uma relação L/D mais curta, normalmente variando de 32:1 a 36:1, oferece um tempo de residência mais curto e é perfeitamente adequada para fusão básica ou produção de masterbatch de cores simples. No entanto, à medida que a complexidade da formulação aumenta, o comprimento do barril também aumenta. Se o seu processo envolver vários alimentadores laterais a jusante para adição de cargas minerais, exigir extensa desvolatilização a vácuo ou envolver extrusão reativa, você precisará de uma máquina muito mais longa. Nestes cenários avançados, as relações L/D de 44:1 a 52:1 são padrão, proporcionando o espaço físico necessário para concluir tarefas complexas sem degradar termicamente o polímero.
Embora o menor gasto de capital inicial de uma extrusora usada possa ser tentador, a compra de uma nova máquina é geralmente o investimento mais seguro e lucrativo a longo prazo. Máquinas usadas acarretam riscos ocultos significativos, como eixos de parafuso desgastados, desgaste não documentado da caixa de engrenagens e marcas internas no cano que são invisíveis sem ferramentas especializadas. Além disso, as máquinas usadas muitas vezes apresentam motores desatualizados e ineficientes em termos energéticos e sistemas de controle obsoletos. Comprar um novo garante que você receba eficiência energética de última geração, intertravamentos de segurança modernos, garantias completas do fabricante e um perfil de parafuso projetado especificamente para sua formulação de material exclusiva.
A principal diferença está no ambiente de corte e na dinâmica térmica do polímero à medida que sai da matriz. Em um sistema de anel de água, os fios de plástico são cortados girando lâminas no ar imediatamente na face da matriz, e os pellets quentes são jogados centrifugamente em um anel circulante de água para resfriamento. Este método é altamente econômico e funciona excepcionalmente bem para polímeros com alta resistência à fusão, como o polietileno. Por outro lado, um sistema de pelotização subaquática apresenta uma câmara de corte completamente inundada com água pressurizada. Como o material é temperado instantaneamente ao ser cortado rente à matriz, esse método premium é estritamente necessário para polímeros com viscosidade de fusão muito baixa ou alta pegajosidade, que de outra forma manchariam ou se aglomerariam no ar.
A escolha depende inteiramente dos objetivos do seu processo. As extrusoras de parafuso único dependem de fricção e são excelentes para fusão básica, bombeamento e formação de perfis contínuos, como tubos ou folhas de materiais virgens. Eles são econômicos, mas oferecem recursos de mistura ruins. As extrusoras de rosca dupla, por outro lado, proporcionam cisalhamento intenso, deslocamento positivo e mistura dispersiva superior. Se o seu processo envolve a mistura de vários aditivos, altas cargas de enchimento, composição de cores ou extração de umidade de flocos reciclados, uma extrusora de rosca dupla é a escolha de engenharia obrigatória.
O desgaste do parafuso é causado principalmente por três fatores: abrasão causada por cargas duras, como fibras de vidro ou dióxido de titânio, corrosão causada por subprodutos de polímeros ácidos, como degradação do PVC, e desgaste adesivo devido ao contato metal com metal durante processamento agressivo de alto torque. Para evitar desgaste prematuro, os engenheiros devem adequar a metalurgia ao material. O uso de revestimentos bimetálicos especializados e elementos de parafuso revestidos com carboneto de tungstênio reduz significativamente a abrasão. Além disso, manter o alinhamento adequado do cilindro e evitar partidas a frio, garantindo que o polímero esteja totalmente derretido antes de aumentar a velocidade da rosca, prolongará drasticamente a vida útil dos seus componentes internos.


