
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-11-03 Origem:alimentado


Principais conclusões
Para tomar decisões informadas sobre hardware pós-extrusão, você deve primeiro compreender os limites operacionais da própria unidade de fusão. O Polietileno de Alta Densidade é um polímero altamente cristalino. É amplamente reconhecido por sua excelente relação resistência-densidade e formidável resistência química. Estas propriedades térmicas e reológicas específicas determinam que o polímero requer um manuseamento mecânico preciso durante a fase de fusão.
A função principal da extrusora é absorver matérias-primas sólidas como pellets, flocos ou moídos. A máquina submete esses sólidos a calor controlado e cisalhamento mecânico. Este ambiente intenso converte a matéria-prima em um fundido homogêneo e pressurizado. A geometria interna do cilindro, especificamente a relação comprimento/diâmetro e o perfil do parafuso, é projetada para corresponder ao índice de fluxo de fusão específico do polímero.
O ponto crítico de transferência ocorre exatamente na cabeça da matriz. Assim que o polímero fundido sai da matriz, o processo posterior assume instantaneamente o controle. A incompatibilidade de uma extrusora com hardware downstream incompatível ou de baixa qualidade leva inevitavelmente a graves problemas de produção. Se o extrator a jusante operar muito rápido, a fratura por fusão rasga a superfície do produto. Processar o fundido muito lentamente cria uma contrapressão perigosa. Isto corre o risco de danificar o equipamento e causa rápida degradação térmica do polímero.
Uma análise mais ampla do atual cenário industrial revela uma enorme mudança global em direção à economia circular. Análises de mercado recentes indicam que exigências ambientais rigorosas estão a pressionar os fabricantes de embalagens a integrar percentagens significativamente mais elevadas de resina pós-consumo nas suas linhas de produtos. Consequentemente, a procura industrial por grânulos de HDPE reciclados de alta qualidade disparou. Instalações equipadas com linhas de reciclagem automatizadas e de alto rendimento estão atualmente obtendo margens de lucro sem precedentes.
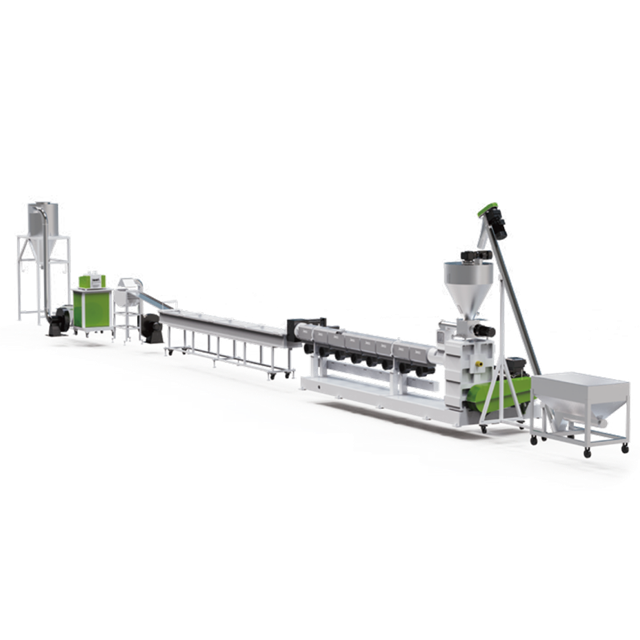
Para operações de gestão de resíduos, combinar uma unidade de fusão com uma configuração de reciclagem especializada é uma escolha altamente lucrativa. Esta configuração visa especificamente a reciclagem pós-consumo e pós-industrial. Ele converte com eficiência restos de plástico volumosos e irregulares em grânulos uniformes e prontos para o mercado.
Os engenheiros devem escolher o mecanismo de corte apropriado com base no comportamento do material e no espaço da fábrica. No processo tradicional de fios, a extrusora empurra o material fundido através de uma matriz com vários furos para formar fios contínuos. Esses fios são puxados através de um longo banho de resfriamento de água de aço inoxidável, secos por uma faca de ar e alimentados em um cortador rotativo. Este método permanece altamente eficaz para fluxos de fusão de HDPE limpos e estáveis.
Para materiais com taxas de fluxo de fusão flutuantes, o corte com anel de água costuma ser a escolha superior. Lâminas rotativas cortam o polímero diretamente na face da matriz. A força centrífuga lança os pellets semi-fundidos recém-cortados em um anel circulante de água. A água os esfria instantaneamente. Este método preciso evita a quebra frustrante dos fios e requer uma área física significativamente menor no chão de fábrica.
O nível de contaminação do material de entrada determina o layout arquitetônico da linha de extrusão. Os sistemas de estágio único são ideais para sucatas limpas, secas e relativamente uniformes. Uma única passagem é totalmente suficiente para derreter, filtrar e cortar o material.
Os plásticos pós-consumo geralmente contêm umidade, tintas de impressão residuais e pequenas impurezas. Ao manusear resíduos tão complexos, um robusto de pelotização para plástico rígido sistema equipado com uma configuração de dois estágios é absolutamente essencial. A extrusora primária cuida da fusão inicial e da filtração primária. A extrusora secundária opera a uma velocidade mais baixa para fornecer desgaseificação em vácuo profundo. As linhas industriais de alto desempenho geralmente apresentam uma relação comprimento/diâmetro principal de 36:1 combinada com uma relação secundária de 12:1. Este processamento de dois estágios garante que os gases voláteis sejam totalmente extraídos. As capacidades de produção para essas configurações pesadas normalmente variam de 300 a 1.000 quilogramas por hora, garantindo pellets densos e livres de fraquezas estruturais.
Uma configuração de reciclagem totalmente funcional nunca é apenas uma máquina. É uma sequência sincronizada de equipamentos especializados. Uma linha de pelotização de plástico rígido padrão integra vários componentes principais para garantir a produção contínua sem tempos de inatividade inesperados.
Antes que o HDPE fundido chegue à matriz, ele deve passar por um sistema de filtração resistente. Isso remove impurezas que não derretem, como etiquetas de papel ou plásticos estranhos não derretidos. No chão de fábrica, os operadores contam com trocadores de tela avançados, contínuos e ininterruptos. Estas unidades hidráulicas permitem a substituição da malha do filtro sem parar a extrusora. Manter a pressão interna estável maximiza o tempo de atividade operacional e evita a degradação do material.
O HDPE retém o calor incrivelmente bem. O resfriamento rápido é obrigatório para solidificar as cadeias poliméricas. Após a fase de resfriamento, entram em ação máquinas centrífugas de desidratação e secadores vibratórios. Essas máquinas usam rotação de alta velocidade e fluxo de ar direcionado para retirar violentamente a umidade dos pellets. Os sistemas de secagem premium garantem que o produto final atenda aos rigorosos padrões de teor de umidade da indústria, mantendo estritamente os níveis de umidade abaixo de um por cento.
A qualidade final do grânulo depende muito da precisão do cortador a jusante. O equipamento utiliza lâminas rotativas de alta velocidade para cortar o polímero em formatos uniformes. Após o corte, os pellets passam por peneiras vibratórias para separar os grânulos superdimensionados. Potentes sopradores de ar transportam os pellets aceitos para grandes silos de armazenamento para ensacamento automatizado e distribuição global.
Além do setor de reciclagem, a extrusora HDPE é amplamente utilizada na indústria de infraestrutura. A modernização global em curso das redes municipais de distribuição de água sustentou uma enorme procura de tubos PE100. Nessas aplicações pesadas, o equipamento downstream é projetado para calibração dimensional rigorosa em vez de pelotização.
Ao extrusar tubos, o tubo fundido sai da cabeça de roscar em um estado altamente maleável. É extremamente vulnerável à deformação gravitacional. Ele entra imediatamente em um tanque de calibração de vácuo. Dentro desta câmara de aço inoxidável, a pressão negativa do ar puxa o plástico macio para fora, contra uma luva de dimensionamento usinada com precisão. Esta ação mecânica determina o diâmetro externo exato do tubo.
Simultaneamente, bicos de pulverização de água de alto volume extraem rapidamente o calor do polímero. Tubos de paredes espessas retêm enorme energia térmica em seu núcleo. Vários tanques de resfriamento secundário geralmente seguem o tanque de vácuo inicial. Caminhando ao longo de uma linha de extrusão de tubos, você notará que essas zonas de resfriamento estendidas são críticas. A falha em fornecer resfriamento adequado resulta em retração desastrosa pós-extrusão ou problemas de ovalização do tubo.
Mais adiante, as máquinas de transporte puxam fisicamente o tubo extrudado através dos tanques de resfriamento. Dependendo do diâmetro do tubo, essas unidades apresentam esteiras ou configurações de correias múltiplas. Eles são projetados para aderir firmemente ao tubo sem causar deformação superficial.
A velocidade de extração deve ser meticulosamente sincronizada com a saída da extrusora. Se o transporte for puxado muito rapidamente, a parede do tubo ficará mais fina e falhará no teste de pressão. Seguindo o extrator, cortadores planetários automatizados ou serras circulares isentas de poeira cortam o tubo em movimento contínuo em comprimentos comerciais padrão.
Embora as aplicações de infraestrutura dependam de rigidez, a versatilidade inerente do HDPE permite que ele seja processado em embalagens flexíveis. As excelentes propriedades de barreira à umidade do polímero o tornam um produto básico na indústria global de embalagens.
Em um processo de filme soprado, a extrusora empurra o fundido homogêneo verticalmente para cima através de uma matriz anular circular. O ar comprimido é injetado pelo centro. Isso infla o plástico em uma bolha cilíndrica contínua. Um anel de ar externo fornece ar resfriado em alta velocidade ao redor da parte externa da bolha para estabilizá-la. À medida que a bolha sobe através de uma torre de resfriamento, ela se solidifica antes de ser colapsada pelas placas-guia. Os rolos de aperto motorizados puxam firmemente o filme achatado.
Para aplicações que exigem embalagens semirrígidas mais espessas, é implementada a extrusão de folhas. A extrusora alimenta uma matriz plana de cabide que espalha o polímero em uma rede larga. Esta teia fundida é imediatamente moldada em uma série de calandras de rolos resfriados altamente polidas. Esses rolos extinguem instantaneamente o plástico. A distância precisa entre estes rolos determina a espessura final da chapa.
O sucesso operacional de qualquer instalação de extrusão depende fortemente da sincronização de engenharia entre a unidade de fusão e suas contrapartes a jusante. Operar essas máquinas isoladamente leva a falhas catastróficas no processo e desperdício de material.
Manter uma temperatura de fusão consistente e uma pressão de matriz estável é a base absoluta da estabilidade da extrusão. Se a temperatura flutuar, a viscosidade do fundido muda drasticamente. Em uma tubulação, isso causa espessura irregular da parede. Em uma linha de pelotização, isso leva a uma produção fibrosa. As linhas avançadas utilizam controladores derivativos integrais proporcionais de circuito fechado e bombas de engrenagens de precisão para mitigar picos de pressão.
A sincronização mecânica é o segundo pilar da estabilidade do processo. A relação entre a produção volumétrica da extrusora e a velocidade do cortador a jusante determina as dimensões físicas do produto final.
Ao operar uma de alto desempenho máquina de pelotização de plástico , a velocidade de rotação das lâminas de corte deve ser calibrada com precisão em relação ao fluxo de fusão. Se as lâminas girarem muito lentamente, os pellets resultantes serão excessivamente longos. Se as lâminas girarem muito rápido, os pellets serão reduzidos a pó. Isso reduz drasticamente o valor comercial do material reciclado.
| Parâmetro do processo | Impacto a montante | Impacto a jusante | Método de controle recomendado |
|---|---|---|---|
| Temperatura de fusão | Estabilidade da viscosidade e da vazão. | Requisitos de tempo de resfriamento e retenção de forma. | Controladores térmicos multizona. |
| Pressão de morte | Carga do motor da extrusora e potencial surto. | Consistência dimensional e uniformidade do pellet. | Transdutores de pressão de fusão e bombas de engrenagens. |
| Parafuso RPM | Produção volumétrica total por hora. | Correspondência de velocidade de transporte e velocidade da lâmina de corte. | Motores de acionamento de frequência variável. |
| Temperatura da água de resfriamento | Nenhum | Taxa de cristalização e prevenção de encolhimento. | Chillers industriais com circulação em circuito fechado. |
A selecção do equipamento a jusante apropriado é uma despesa de capital de alto risco. Os decisores devem avaliar sistematicamente as suas matérias-primas e os mercados-alvo para acelerar o retorno do investimento.
O primeiro passo é uma avaliação rigorosa da matéria-prima. Se a sua instalação processa sobras industriais limpas, uma configuração de estágio único produzirá excelentes resultados. Essa abordagem simplificada requer menos espaço físico e menores despesas de manutenção.
Investir em fardos pós-consumo altamente contaminados requer uma estratégia completamente diferente. A implantação de um sistema de dois estágios com desgaseificação agressiva a vácuo e filtração contínua por fusão não é negociável aqui. Para fabricantes direcionados ao setor de construção, uma configuração com transporte de alto torque e calibração de vácuo em vários estágios é estritamente necessária para atender aos padrões internacionais de testes de pressão.
As linhas manuais a jusante têm um preço inicial mais baixo, mas inevitavelmente incorrem em custos mais elevados a longo prazo. O aumento das taxas de sucata e os tempos de troca mais longos prejudicam diretamente as margens de lucro. Os sistemas inteligentes modernos apresentam controladores lógicos programáveis centralizados com interfaces intuitivas de tela sensível ao toque. Esses sistemas permitem que os operadores conectem a extrusora diretamente aos extratores a jusante. Se a extrusora sofrer uma ligeira queda de pressão, o controlador ajustará automaticamente a velocidade de transporte em milissegundos. Isto minimiza o erro humano e reduz significativamente o desperdício de material durante a inicialização.
Uma extrusora HDPE é uma máquina incrivelmente versátil. No entanto, o seu verdadeiro potencial de produção só é desbloqueado pelo processo a jusante que lhe está associado. A escolha do equipamento pós-extrusão correto maximiza o valor da produção e garante uma consistência rigorosa do produto. Linhas precisas de calibração de tubos garantem integridade estrutural para projetos de infraestrutura. Sistemas de reciclagem de alto rendimento transformam resíduos de plástico altamente contaminados em puro lucro.
Para se manter competitivo no exigente mercado atual, reserve um tempo para avaliar profundamente seus atuais gargalos de produção. Para soluções de extrusão e reciclagem líderes do setor, adaptadas às suas necessidades específicas de material, explore os sistemas avançados disponíveis na Jwell Recycling. Consulte nossos especialistas em engenharia para personalizar uma configuração que se alinhe perfeitamente com suas metas de produção e acelere o sucesso operacional de sua instalação.
A função principal da extrusora é simplesmente derreter, homogeneizar e bombear o plástico para frente. No entanto, usar exatamente a mesma máquina para fabricação de tubos e pelotização é altamente ineficiente. O design do parafuso interno normalmente é projetado para uma aplicação específica. A transição do tubo para a pelotização requer a troca completa do cabeçote e de toda a infraestrutura a jusante. Para obter rendimento ideal e estabilidade operacional, as melhores práticas do setor recomendam fortemente a implantação de linhas de extrusão dedicadas para resultados de produtos específicos.
Um sistema de dois estágios utiliza uma extrusora mãe primária e uma extrusora bebê secundária conectadas em série. A principal vantagem é a desgaseificação superior e a filtragem avançada por fusão. Ao processar HDPE pós-consumo que contém umidade residual ou pequenos contaminantes superficiais, o material gera gases voláteis durante a fusão. A configuração de estágio duplo fornece uma zona de processamento estendida com múltiplas portas de ventilação a vácuo para extrair esses gases. Ele permite dois estágios separados de filtração por tela, garantindo que os pellets finais sejam densos e completamente livres de bolhas de ar internas.
O tamanho do pellet é determinado pela relação matemática precisa entre o volume de polímero fundido que sai da matriz e a velocidade de rotação do mecanismo de corte. Os operadores utilizam motores controlados por inversor para ajustar esse dimensionamento. Se forem necessários pellets menores, a velocidade das lâminas de corte rotativas é aumentada em relação à saída de extrusão. Desacelerar o cortador produzirá pellets maiores. Manter uma pressão estável na matriz da extrusora é crucial, pois picos de pressão causarão dimensionamento inconsistente do pellet, independentemente da velocidade do cortador.
O HDPE possui alta capacidade de calor específico e alto nível de condutividade térmica. Ele retém o calor de forma eficiente por muito tempo após o processo de extrusão. O resfriamento rápido, uniforme e sustentado da água é absolutamente necessário para congelar as cadeias de polímero e definir instantaneamente a forma do plástico. Seja utilizando tanques de pulverização a vácuo para tubos de paredes espessas ou sistemas de anel de água para pelotização, o resfriamento inadequado faz com que o HDPE encolha de forma desigual. Isso leva a graves gargalos de produção e desperdício de material.
A fratura por fusão ocorre quando a tensão de cisalhamento na parede da matriz excede o limite crítico do polímero. Para evitar esse defeito superficial, os operadores devem otimizar a temperatura da matriz e sincronizar cuidadosamente a velocidade de transporte a jusante. A utilização de auxiliares de processamento de polímeros ou o ajuste da geometria interna da matriz também pode reduzir significativamente o atrito, garantindo uma superfície do produto lisa e consistente.
O consumo de energia varia muito com base na configuração específica e na capacidade de produção. Uma moderna linha automatizada utiliza inversores de frequência variável e isolamento térmico avançado para minimizar o consumo de energia. Sistemas de refrigeração a água de circuito fechado de alta eficiência e bombas de engrenagens otimizadas ajudam a reduzir a proporção geral de quilowatt-hora por quilograma, tornando toda a operação significativamente mais econômica.


