
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-10 Origem:alimentado


A reciclagem flexível de plástico oferece hoje margens de lucro significativas. Os mandatos globais de sustentabilidade e o custo exorbitante das resinas virgens continuam a impulsionar esta procura. No entanto, os gerentes de fábrica frequentemente enfrentam quebras de equipamentos e qualidades de pellets extremamente inconsistentes. A causa raiz geralmente se resume a um erro operacional fundamental: tratar todos os resíduos de filme exatamente da mesma forma. Filme
Nesta análise de engenharia, examinaremos os fortes contrastes químicos e físicos entre os diferentes fluxos de embalagens flexíveis. Você descobrirá as configurações exatas do maquinário necessárias para obter o rendimento máximo e, ao mesmo tempo, manter o tempo de inatividade no mínimo absoluto. Em última análise, o material específico que chega ao chão de fábrica determina a linha de lavagem de plástico e o equipamento de secagem que você precisa para produzir pellets reciclados premium e prontos para o mercado.
O filme extensível serve como uma barreira extensível altamente projetada, muito utilizada em logística e armazenamento. Imagine um operador de empilhadeira cortando camadas de filme transparente de um palete recém-chegado. Os fabricantes projetam esse material específico para proteger cargas industriais pesadas e proteger mercadorias durante o trânsito através do país. Devido a esta exigente aplicação industrial, o plástico possui propriedades mecânicas únicas que os engenheiros de reciclagem devem gerir cuidadosamente.
Do ponto de vista químico, o filme stretch é predominantemente fabricado a partir de Polietileno Linear de Baixa Densidade, comumente referido como LLDPE. A estrutura molecular linear do LLDPE fornece características físicas específicas que são altamente valorizadas em embalagens, mas notoriamente desafiadoras no setor de reciclagem. Essas características incluem extrema elasticidade, alta resistência à perfuração e propriedades naturais de aderência. Os fabricantes muitas vezes melhoram essa aderência com aditivos pegajosos. Ao contrário dos plásticos rígidos que quebram ou rompem sob pressão de cisalhamento, o LLDPE absorve o estresse mecânico por estiramento. Isso altera fundamentalmente a forma como o material interage com as lâminas das máquinas de reciclagem.
Devido ao seu caso de uso principal, a sucata de filme stretch é proveniente quase inteiramente de ambientes business-to-business e industriais. Armazéns de grande escala, centros de distribuição e depósitos de varejo geram enormes volumes dessa sucata altamente uniforme.
Consequentemente, o perfil de contaminação deste material permanece previsível e controlável. Os contaminantes são geralmente secos e superficiais. Um fardo padrão de sucata de filme extensível que chega contém principalmente poeira de armazém, sujeira do chão, lascas de paletes de madeira, etiquetas de logística de papel e um pedaço ocasional de fita PET. Raramente contém os perigos biológicos ou químicos encontrados nos fluxos de resíduos domésticos.
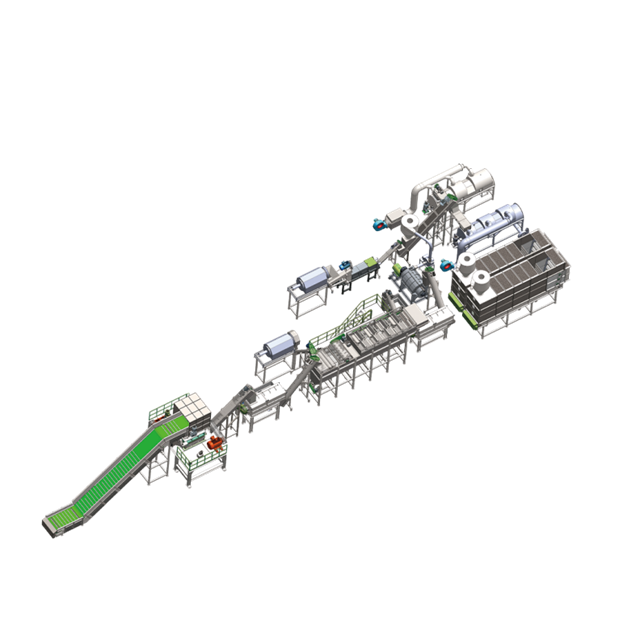
Os filmes para embalagens mistas representam uma categoria caótica de plásticos flexíveis. Pense em uma lixeira municipal para reciclagem transbordando de sacos de batatas fritas, sacos de supermercado, capas agrícolas e embalagens comerciais embaladas. O processamento dessa confusão requer uma abordagem de engenharia altamente adaptável devido à pura inconsistência da alimentação.
A composição do filme para embalagens mistas é incrivelmente complexa. Um único fardo pode conter polietileno de baixa densidade, polietileno de alta densidade, polipropileno orientado biaxialmente, PVC e vários filmes laminados multicamadas. Por exemplo, os operadores encontram frequentemente plásticos revestidos com folha de alumínio concebidos para preservação de alimentos.
Esta imensa diversidade significa que as características físicas do material de entrada variam enormemente. Os operadores da planta devem lidar com espessuras flutuantes de materiais, vários graus de elasticidade e diferentes pontos de fusão. Se submetidos a tensão térmica uniforme durante a secagem ou extrusão, alguns polímeros na mistura irão degradar-se e emitir gases voláteis. Enquanto isso, outros polímeros permanecerão completamente não plastificados, arruinando o lote final.
O filme para embalagens mistas é proveniente principalmente de fluxos de resíduos pós-consumo. Isto inclui instalações municipais de reciclagem e coletas domiciliares. Por ter origem no uso diário do consumidor, o perfil de contaminação é grave.
Os contaminantes são normalmente úmidos, pesados e profundamente incrustados nas dobras plásticas. Os operadores devem processar filmes revestidos com resíduos de alimentos, matéria orgânica, óleos de cozinha, agentes químicos de limpeza e tintas de impressão pesadas. A remoção desses contaminantes teimosos requer fricção mecânica agressiva combinada com intervenção química precisa.
Antes de mergulhar nas especificidades dos equipamentos, é útil compreender as macrotendências que estão remodelando nossa indústria. Os mandatos globais de responsabilidade alargada do produtor estão a forçar as principais marcas de consumo a incorporar percentagens muito mais elevadas de conteúdo reciclado pós-consumo nas suas embalagens. Este impulso legislativo aumentou dramaticamente a diferença de valor no mercado de sucata.
A sucata industrial limpa de LLDPE continua muito procurada porque flui facilmente para a fabricação em circuito fechado. Por outro lado, os filmes mistos altamente contaminados agora exigem classificação óptica avançada e lavagem química agressiva para atender aos novos padrões rigorosos. Os recicladores que dependem de equipamentos legados estão achando cada vez mais difícil competir, desencadeando uma onda de atualizações de instalações em todo o mundo para lidar com esses fluxos complexos de materiais de forma eficiente.
Compreender essas disparidades físicas e químicas continua sendo fundamental para configurar suas instalações. A passagem de resíduos de consumo muito sujos através de máquinas construídas para sucata industrial limpa garante má qualidade dos pellets e inúmeras dores de cabeça de manutenção.
| extensível | de sucata | de filme de embalagem mista |
|---|---|---|
| Polímero Primário | PEBDL | LDPE, HDPE, BOPP, PVC, multicamadas |
| Tipo de contaminação | Seco e Superficial | Molhado e Profundo |
| Elasticidade | Extremamente alto | Variável |
| Requisito de lavagem | Lavagem mecânica a frio geralmente é suficiente | Lavagem a quente e detergentes químicos necessários |
| Rendimento do produto final | Pelotas translúcidas e transparentes de alta qualidade | Pelotas compostas de qualidade inferior, escuras ou cinza |
O desafio mais imediato no chão de fábrica envolve o comportamento de trituração. Quando alimentado em uma trituradora padrão, a alta elasticidade do filme extensível faz com que ele estique em vez de cortar de maneira limpa. Longos fios de LLDPE tendem a envolver firmemente os eixos rotativos do triturador como um torniquete. Isso causa imenso atrito, superaquecimento do motor e eventual falha da máquina. Além disso, o filme misto rasga e fratura muito mais facilmente sob o cisalhamento mecânico das lâminas padrão porque contém polímeros mais rígidos como BOPP ou HDPE.
Em um tanque de separação padrão, o filme stretch LLDPE puro se comporta de maneira uniforme. Ele flutua, permitindo que contaminantes pesados como vidro, sujeira e metal afundem no sem-fim inferior. Os filmes mistos, entretanto, possuem densidades variadas. Enquanto os filmes de PE e PP flutuam, o PVC e alguns laminados multicamadas pesados afundam. Isto complica o processo de separação úmida, muitas vezes exigindo mecanismos de classificação secundária para garantir a pureza final do polímero.
As diferenças químicas e físicas descritas acima determinam as especificações exatas de engenharia exigidas para suas instalações. A tentativa de processar resíduos de consumo muito sujos com máquinas projetadas para sucata industrial limpa leva a um consumo excessivo de energia e a frequentes paradas para manutenção.
Como os filmes mistos são revestidos com óleos, colas e resíduos orgânicos, um enxágue padrão com água fria se mostra totalmente ineficaz. O processamento lucrativo deste material requer um resistente, sistema de lavagem de resíduos de plástico equipado com recursos dedicados de lavagem a quente. A água dos tanques térmicos deve ser aquecida entre 80°C a 90°C e combinada com soda cáustica ou detergentes químicos específicos. Esta combinação termoquímica quebra as ligações lipídicas e dissolve adesivos teimosos. Especificamente, o sistema deve utilizar arruelas de fricção agressivas de alta velocidade operando acima de 1.000 RPM para limpar mecanicamente os contaminantes amolecidos da superfície dos plásticos.
O processamento de filmes extensíveis concentra-se menos na limpeza química e mais no manuseio mecânico. Como a sujidade é normalmente limitada a pó e lama de armazém, um processo de lavagem a frio mais simples e energeticamente eficiente é geralmente suficiente. O requisito crítico de engenharia aqui ocorre no estágio de redução de tamanho. As instalações devem utilizar trituradores especializados de eixo único, projetados com ângulos de faca específicos em forma de V, tolerâncias rígidas entre rotor e estator e mecanismos anti-envolvimento para cortar de maneira limpa o filme elástico e evitar o travamento catastrófico do eixo.
No chão de fábrica, os operadores enfrentam desafios diários distintos, dependendo do material dominante que passa pela sua fábrica. O reconhecimento precoce desses gargalos permite a configuração proativa da máquina e um melhor agendamento de manutenção.
Conforme mencionado, a principal ameaça no processamento de filme stretch é a asfixia da máquina. Se a fase inicial de trituração não conseguir cortar o LLDPE em flocos uniformes, medindo tipicamente 40 mm a 50 mm, longos fios não cortados passarão para a secção húmida da linha de lavagem. Esses fios se unem na água, criando enormes e pesados aglomerados de plástico. Esses aglomerados podem facilmente obstruir as brocas de transporte, travar as arruelas de fricção e causar graves danos estruturais aos motores de acionamento de uma configuração de processamento padrão.
Ao processar filmes de embalagens mistas, o gargalo passa do congestionamento mecânico para a classificação do material. Filmes multicamadas, PVC e plásticos não-PE devem ser removidos para manter a integridade estrutural do pellet final. A pré-classificação manual é lenta, trabalhosa e altamente propensa a erros humanos. As instalações modernas que processam filmes mistos devem integrar classificadores ópticos automatizados usando tecnologia de infravermelho próximo ou separadores balísticos antes que o material entre na fase de trituração úmida.
Após a fase de lavagem, os filmes flexíveis retêm inerentemente grandes quantidades de água. Devido à sua estrutura fina e alta relação entre área superficial e volume, os flocos de filme úmido podem reter até 40% de sua massa total em umidade. Alimentar material com alto teor de água em uma extrusora de pelotização resultará em falha catastrófica. A água vaporiza instantaneamente, causando picos severos de pressão e pellets altamente porosos e inutilizáveis. A remoção eficiente dessa umidade continua sendo a parte do processo de reciclagem que consome mais energia.
A reciclagem padrão de plástico rígido depende fortemente de secadores centrífugos, que giram o material em altas velocidades para eliminar a água. No entanto, os secadores centrífugos muitas vezes falham espetacularmente com filmes extensíveis altamente elásticos. Os flocos úmidos do filme simplesmente se aglomeram e grudam nas telas internas. Isto cega o fluxo de ar, retém a umidade e requer limpezas manuais frequentes.
A solução de engenharia moderna para esse gargalo é a desidratação do filme plástico por meio de espremedores mecânicos. Tomemos como exemplo os equipamentos padrão da indústria, como a série DYJG Squeezer. Em vez de girar o plástico, uma rosca helicoidal resistente acionada por um motor robusto de 90kW a 132kW empurra o filme úmido através de um cilindro cada vez mais estreito. Esta imensa pressão mecânica extrai fisicamente a água através de uma tela de drenagem, lidando facilmente com capacidades de 300 kg a 1.000 kg por hora. A fricção gerada semiplastifica o LLDPE, reduzindo o teor de umidade para menos de 3% a 5% enquanto densifica o material para uma alimentação suave da extrusora.
A desidratação de filmes mistos requer supervisão operacional cuidadosa. Como o material contém polímeros com pontos de fusão variados, o atrito e a pressão dentro de uma máquina espremedora devem ser controlados com precisão. Se a temperatura dentro do cilindro do espremedor subir muito, os plásticos com ponto de fusão mais baixo irão degradar, queimar ou emitir gases voláteis nocivos antes de chegarem à extrusora de pelotização. Os acionamentos de frequência variável nos motores do espremedor são absolutamente essenciais para ajustar as velocidades de processamento com base na mistura específica de filme.
A compra de máquinas de reciclagem industrial é um grande gasto de capital. Garantir um alto retorno sobre o investimento requer combinar as especificações de engenharia do equipamento diretamente com o material de entrada real.
Antes de avaliar as máquinas, os operadores devem realizar uma auditoria rigorosa da sua cadeia de fornecimento de sucata. Você está fechando contratos com centros logísticos regionais, resultando em uma alimentação de 80% de filme stretch industrial? Ou você está processando fardos provenientes de instalações de resíduos municipais, produzindo 100% de filme misto pós-consumo? A proporção do material de entrada determinará se você precisa investir pesadamente em sistemas de lavagem térmica ou priorizar trituradores e espremedores mecânicos anti-embrulho.
Ao consultar os fabricantes de máquinas, verifique se o sistema proposto inclui os componentes necessários para o seu tipo exato de material. Especificamente, procure as seguintes configurações:
Para evitar gargalos operacionais dispendiosos e garantir o rendimento máximo, recomendamos consultar um engenheiro especializado em máquinas de reciclagem. Eles podem avaliar suas amostras específicas de restos de filme e construir uma linha de processamento personalizada de acordo com suas demandas operacionais.
Embora ambos estejam sob a égide dos plásticos flexíveis, os resíduos de filmes extensíveis e os filmes de embalagens mistas são fundamentalmente diferentes em sua composição química, perfis de contaminação e comportamento de processamento mecânico. Tratá-los como o mesmo material inevitavelmente leva a trituradores emperrados, mau controle de umidade e degradação da qualidade do pellet.
Ao compreender essas diferenças fundamentais, os operadores das instalações podem tomar decisões de compra informadas e baseadas em dados. Investir na tecnologia de lavagem correta e em equipamentos avançados de desidratação mecânica é a única maneira comprovada de garantir alto rendimento, tempo mínimo de inatividade do sistema e a produção de pellets reciclados premium.
Sim, é fisicamente possível, mas requer uma linha de processamento altamente versátil e personalizável, equipada com configurações ajustáveis, como acionamentos de velocidade variável e válvulas de derivação para tanques de lavagem a quente. No entanto, do ponto de vista empresarial, a mistura destes dois materiais é geralmente desencorajada. A mistura de filme stretch LLDPE puro e de alto valor com polímeros mistos de qualidade inferior dilui a qualidade geral, a resistência à tração e o valor de mercado do pellet reciclado final. Para máxima lucratividade, recomendamos sempre o processamento de filmes stretch industriais e filmes mistos pós-consumo em lotes completamente separados.
Não, são materiais fundamentalmente diferentes, com propriedades físicas e requisitos de reciclagem distintos. O filme retrátil é normalmente fabricado em LDPE, PVC ou poliolefina. Ele é aplicado livremente ao redor de um produto e depois submetido ao calor, fazendo com que as cadeias de polímero se contraiam e encolham firmemente sobre o item. O filme extensível é predominantemente feito de LLDPE. É altamente elástico e é esticado mecanicamente à temperatura ambiente para embrulhar e fixar paletes. Devido à sua elasticidade e pontos de fusão diferentes, eles se comportam de maneira diferente dentro de trituradores e extrusoras.
O filme extensível é difícil de destruir devido à sua extrema elasticidade. As lâminas trituradoras padrão são projetadas para cortar ou quebrar materiais rígidos. Quando o LLDPE altamente elástico encontra uma lâmina rotativa padrão, ele se estica e envolve o eixo do rotor em vez de cortar de forma limpa. Com o tempo, isso cria um efeito de torniquete que causa grande atrito, superaquece o motor de acionamento e, eventualmente, trava a máquina. O processamento requer trituradores especializados anti-embrulho com ângulos de faca precisos.
Embora o LDPE e o LLDPE pertençam à mesma família do polietileno, misturá-los requer cautela. Eles têm diferentes estruturas moleculares e índices de fluxo de fusão. Misturá-los em proporções pequenas e controladas é comum no sopro de filmes para equilibrar a clareza e a resistência à tração. No entanto, a mistura aleatória de quantidades desconhecidas de sucata de LDPE e LLDPE durante o processo de extrusão pode levar a temperaturas de fusão inconsistentes, resultando na formação instável de bolhas durante a fabricação de filme soprado.
Para embalagens e filmes flexíveis, um espremedor mecânico é muito mais eficiente do que a secagem térmica ou centrífuga tradicional. Os secadores centrífugos têm dificuldade com os filmes porque o material se aglomera e bloqueia as telas de drenagem. Um espremedor usa atrito mecânico contínuo e pressão do parafuso para extrair fisicamente a água do plástico. Este método economiza energia elétrica significativa em comparação com a secagem por calor e prepara efetivamente o material para a extrusora de pelotização, reduzindo a umidade para menos de 5% enquanto semiplastifica os flocos.
Esteja você processando filme stretch industrial limpo ou fardos pós-consumo altamente contaminados, selecionar o equipamento certo é a decisão mais crítica. Não deixe que o maquinário errado crie gargalos em suas instalações.


