
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-16 Origem:alimentado


Um cenário familiar frequentemente se desenrola nos pisos das modernas instalações de reciclagem de plástico. Um gerente de fábrica investe em uma unidade compacta de redução primária para lidar com resíduos de fábrica, antecipando uma solução pronta para uso. Assim que os rotores começam a girar e o material é processado, uma dura realidade se instala. Os pedaços de produção são simplesmente grandes demais para fabricação direta, extrusão ou revenda de alto valor. A tecnologia primária de redução de tamanho é incrivelmente eficaz na decomposição de itens volumosos e teimosos. No entanto, raramente representa o passo final na recuperação material.
Esta lacuna operacional sublinha a diferença crítica entre rasgar grosseiramente e fatiar fino. Depender de um único equipamento para executar ambas as tarefas inevitavelmente leva a severos esforços mecânicos e resultados abaixo da média. Combinar seu equipamento de redução inicial com um granulador dedicado preenche a lacuna entre o processamento de resíduos brutos e a produção de material reciclado reutilizável e de alta qualidade. Os operadores que entendem quando e por que implementar um sistema sincronizado de dois estágios podem proteger suas máquinas. Além disso, eles atendem a rigorosas especificações de fabricação e, em última análise, maximizam o retorno geral do investimento da instalação.
Para compreender completamente por que o processamento secundário é necessário, os operadores das instalações devem primeiro estabelecer as capacidades mecânicas básicas dos seus equipamentos primários. O reconhecimento desses limites de engenharia evita o uso indevido da máquina e elimina gargalos operacionais frustrantes.
Como engenheiro experiente avaliando fluxos de trabalho de instalações, muitas vezes vejo operadores forçando seu triturador de plástico industrial além do design pretendido. Essas máquinas robustas, como a série DYSSJ, operam com base em um princípio mecânico fundamental que combina rotação de baixa velocidade com imenso torque. Equipados com facas de corte resistentes, eles são projetados para agarrar, rasgar e cortar itens volumosos. Esteja você lidando com purgas espessas, tubos de PVC de paredes pesadas ou placas de plástico densas, a máquina utiliza força mecânica bruta para fraturar itens incontroláveis em peças transportáveis. A baixa velocidade de rotação garante que o equipamento absorva alta resistência sem travar. Consequentemente, isto torna-o na primeira linha de defesa perfeita num ambiente de reciclagem exigente.
Apesar da sua impressionante potência bruta, o equipamento primário enfrenta uma limitação distinta relativamente ao seu tamanho de produção final. Dependendo da tela instalada abaixo do rotor, a saída típica varia de 40 mm a 100 mm. Embora isto represente uma enorme redução de volume em relação à peça original, o tamanho deste pedaço permanece inerentemente inadequado para reaproveitamento imediato. Extrusoras e máquinas de moldagem por injeção requerem partículas pequenas e uniformes para derreter uniformemente. A introdução de pedaços de 40 mm em uma extrusora resulta inevitavelmente em derretimento irregular, bolsas de ar aprisionadas e bloqueios graves que interrompem totalmente a produção.
Um erro frequente e caro envolve tentar encaixar uma tela extremamente pequena em uma unidade primária para forçá-la a produzir partículas finas. Essa prática impõe forte tensão mecânica em uma máquina projetada para rasgar grosseiramente em vez de fatiar em alta velocidade. Forçar o rotor a reter o material até atingir um tamanho microscópico gera calor de fricção excessivo. Esse calor derrete rapidamente o plástico, cega a tela, acelera o desgaste do trem de força e reduz drasticamente o rendimento por hora.
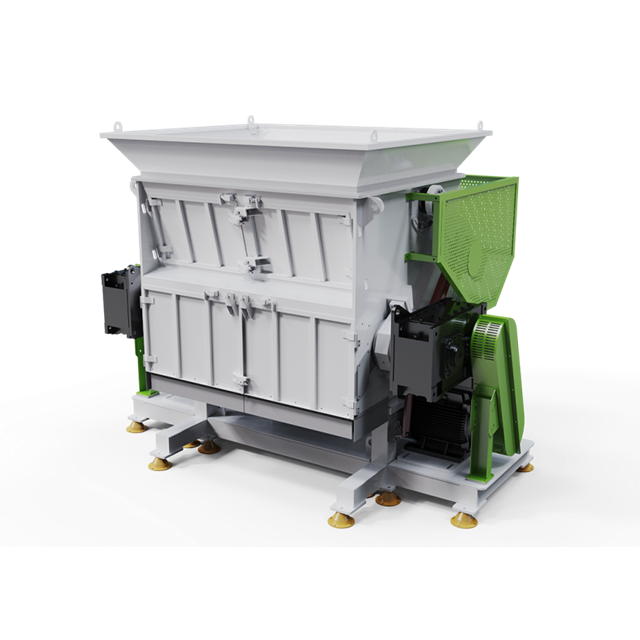
Se você estiver avaliando seu fluxo de trabalho operacional, indicadores específicos do fundo do funil revelarão exatamente quando uma configuração de máquina única não é mais suficiente. Aqui estão os sinais definitivos de que sua instalação precisa integrar equipamentos de acabamento secundário.
O sinal mais definitivo é ditado pelos requisitos de uso final. Os sistemas de circuito fechado que reintroduzem resíduos na linha de produção priorizam o tamanho da produção acima de tudo. Os equipamentos de extrusão e moldagem por injeção exigem pequenos flocos uniformes para manter temperaturas de fusão e taxas de fluxo consistentes. Pedaços grosseiramente triturados formarão uma ponte na tremonha e atrapalharão a alimentação. Portanto, é necessária uma unidade secundária para cortar com precisão esses pedaços de 40 mm até especificações precisas de 6 mm a 10 mm.
Ocasionalmente, os operadores enfrentam o problema exatamente oposto. Eles possuem apenas um granulador de alta velocidade e tentam alimentar peças grandes e volumosas diretamente na câmara de corte. Se a sua máquina emperra, trava ou sofre com lâminas quebradas com frequência, ela está sendo alimentada com materiais que excedem em muito os limites do projeto mecânico. Neste cenário, a integração de uma máquina trituradora de plástico confiável atua como um pré-quebrador necessário. Deixar a máquina primária lidar com o trabalho pesado libera a unidade secundária para realizar o corte fino para o qual foi projetada, sem sucumbir a congestionamentos ensurdecedores.
Para entender melhor como essas duas máquinas se complementam, é útil observar suas principais diferenças de engenharia. A tabela abaixo descreve os parâmetros operacionais distintos de cada unidade.
| Granulador secundário | de triturador primário | de recursos de engenharia |
|---|---|---|
| Velocidade operacional | Baixo RPM (normalmente 40-100 RPM) | Alto RPM (normalmente 400-600 RPM) |
| Saída de Torque | Extremamente Alto (projetado para esmagar e rasgar) | Baixo a moderado (projetado para fatiar rápido) |
| Ação da lâmina | Cortar e rasgar | Corte de precisão tipo tesoura |
| Material de entrada ideal | Purgas espessas, tubos inteiros, fardos volumosos | Pedaços pré-triturados, filmes finos, garrafas pequenas |
| Tamanho da saída final | Pedaços grossos (40 mm - 100 mm) | Retificação fina (6mm - 12mm) |
Análises de mercado recentes revelam uma rápida mudança do processamento de estágio único em todo o setor global de plásticos. Impulsionadas por exigências rigorosas de economia circular e pelo aumento dos custos de energia, as modernas instalações de reciclagem estão adotando cada vez mais sistemas automatizados de redução de tamanho em vários estágios. Os dados de mercado indicam uma demanda crescente por resina pós-consumo de alta pureza. Os compradores finais não aceitam mais plásticos de tamanhos variados e triturados. Em vez disso, o padrão da indústria girou em direção à granulação de precisão. Especialistas do setor observam que, à medida que os requisitos de pureza do produto final se tornam mais rigorosos, contar com uma configuração sincronizada de duas máquinas não é mais apenas uma tendência. Tornou-se um padrão básico para a gestão de resíduos profissionais e conformidade com ESG.
Um sistema padrão de dois estágios opera perfeitamente por meio de integração inteligente. O fluxo de trabalho normalmente começa com uma correia transportadora inclinada que alimenta resíduos volumosos na tremonha primária. Depois que o material se quebra em pedaços de 40 mm, ele cai em um transportador secundário ou é puxado por um sistema de soprador pneumático diretamente para a garganta de alimentação do granulador. A unidade secundária corta rapidamente o material em flocos finos. Esses flocos são então evacuados através de um soprador para um separador de ciclone e depositados em um saco coletor a granel. Este circuito automatizado reduz drasticamente o trabalho manual, mantendo ao mesmo tempo um fluxo de material consistente.
Nem todos os polímeros se comportam da mesma maneira sob estresse mecânico. As propriedades físicas específicas do seu fluxo de resíduos determinam, em última análise, a necessidade de um processo em duas etapas. Abaixo estão os perfis de materiais comuns que exigem absolutamente esta abordagem integrada.
Durante os processos rotineiros de extrusão ou moldagem de plástico, as instalações geralmente geram purgas. Estas são pedras grandes e sólidas de polímero resfriado. É mecanicamente impossível granular diretamente essas rochas densas. Tentar fazer isso quebrará instantaneamente as lâminas de corte. Eles devem primeiro ser processados por rotores de alto torque para serem fraturados em fragmentos pequenos. Para essas aplicações exigentes, um robusto triturador de resíduos de plástico equipado com um design de rotor sólido fornece a inércia rotacional necessária para quebrar a densa estrutura do núcleo.
Tubos extrudados e perfis de janelas apresentam um desafio geométrico único. Suas formas longas e rígidas fazem com que saltem violentamente dentro de um funil padrão. Isto representa um grave risco de segurança para os operadores e reduz drasticamente o rendimento. A pré-trituração elimina essa geometria estranha, capturando com segurança os comprimentos e preparando o material para uma granulação suave e contínua.
A aquisição de maquinaria pesada secundária requer naturalmente despesas de capital. Os gestores de instalações com visão de futuro avaliam o retorno do investimento com base nas poupanças operacionais a longo prazo e nos fluxos de receitas recentemente desbloqueados.
O principal impulsionador de um ROI rápido é o elevado valor de mercado de sua produção final. Fragmentos de plástico ásperos e inconsistentes são difíceis de vender e têm um preço notavelmente baixo por tonelada. Em contraste, o granulado limpo e uniforme de 8 mm é um produto muito procurado no setor manufatureiro. A diferença substancial de preço entre a venda de fragmentos de baixo nível e a venda de material reciclado premium muitas vezes compensa o custo da máquina secundária nos primeiros trimestres financeiros.
O tempo de inatividade é sem dúvida o maior custo oculto em qualquer instalação de reciclagem. Usar a máquina errada para uma tarefa específica garante interrupções dispendiosas. Forçar um fatiador de alta velocidade a processar materiais grossos e pesados leva a inúmeras substituições de lâminas, reparos de tela e rebobinamento do motor. A implementação de um pré-disjuntor de alto torque para lidar com trabalhos pesados reduz a frequência de manutenção e os custos de consumíveis de toda a sua linha, mantendo as operações previsivelmente lucrativas.
Se o seu diagnóstico operacional indicar que uma atualização é necessária, é fundamental selecionar a unidade secundária correta para emparelhar com o seu equipamento existente. Um sistema incompatível cria inevitavelmente gargalos e tensão elétrica.
A métrica mais importante a considerar é o alinhamento do rendimento. A máquina secundária deve processar o material a uma taxa igual ou ligeiramente mais rápida que a taxa de saída da máquina primária. Por exemplo, se seu estágio inicial produz 500 kg por hora de pedaços grossos, seu estágio secundário deve idealmente ser classificado para 600 kg por hora. Esse buffer evita que o material retorne ao transportador de transição e transborde da tremonha.
Os fabricantes de equipamentos oferecem vários designs de rotores adaptados ao comportamento específico do material. Um design de rotor aberto permite fluxo de ar máximo. Isso é ideal para materiais mais leves e volumosos, como garrafas, para evitar o acúmulo de calor. Por outro lado, um rotor fechado ou sólido proporciona uma inércia rotacional significativa, tornando-o muito mais adequado para cortar pedaços densos de purga sem travar.
Alcançar um sistema de reciclagem de circuito fechado altamente eficiente requer máquinas confiáveis projetadas especificamente para uso industrial contínuo e sincronizado. Ao atualizar suas instalações, é altamente recomendável adquirir equipamentos explicitamente projetados para funcionar em conjunto. Investir em trituradores multifuncionais de eixo único, como a conceituada série DYSSJ da Jwell Recycling, forma uma base robusta para sua linha de redução de tamanho. Esses sistemas avançados apresentam geometrias de rotor otimizadas que combinam perfeitamente com granuladores padrão. Isso garante uma transição perfeitamente suave do corte grosso para o corte fino, minimizando assim os gargalos e maximizando o ROI operacional. Explore a ampla gama de equipamentos de redução na Jwell Recycling para encontrar a configuração exata adaptada às suas necessidades específicas de material.
Uma unidade compacta é inegavelmente uma potência para redução de volume primário. No entanto, um granulador serve como ferramenta de acabamento essencial. Juntos, eles transformam resíduos incontroláveis em flocos de plástico valiosos e reutilizáveis. Esta combinação estratégica garante o verdadeiro sucesso da reciclagem em circuito fechado, ao mesmo tempo que protege ativamente o seu equipamento contra desgaste mecânico prematuro. Se o seu objetivo final é vender flocos de plástico premium ou reintroduzir materiais em sua própria linha de fabricação, investir em uma unidade secundária de redução de tamanho é uma necessidade operacional. Avalie hoje o tamanho da sua produção atual e tome as medidas necessárias para otimizar sua linha de reciclagem com a configuração correta de máquina dupla.
Não. Uma máquina de trituração primária é projetada estritamente para redução grosseira, geralmente resultando em peças de 40 mm ou maiores. Para obter flocos pequenos e uniformes adequados para fusão, extrusão ou moldagem por injeção, o material triturado grosseiramente deve passar subsequentemente através de um granulador de alta velocidade.
Um triturador opera em velocidades muito baixas com alto torque, utilizando lâminas pesadas e robustas para agarrar, rasgar e cortar plásticos grandes, grossos ou resistentes. Um granulador opera em altas velocidades com lâminas afiadas e de precisão projetadas especificamente para cortar pedaços menores de plástico em flocos finos e uniformes.
Isto depende inteiramente das propriedades físicas do material. Às vezes, filmes finos ou plásticos pequenos e quebradiços podem ser alimentados diretamente em um granulador. No entanto, peças grossas, densas ou grandes, como purgas de fábrica ou tubos de paredes pesadas, quebrarão instantaneamente as lâminas do granulador ou paralisarão o motor. Esses materiais resistentes devem ser pré-triturados para evitar falhas catastróficas da máquina.
Embora o funcionamento simultâneo de duas máquinas consuma eletricidade, um sistema sincronizado de dois estágios é, na verdade, mais eficiente em termos energéticos por quilograma de material processado. Forçar uma única máquina a realizar a redução grosseira e fina causa enormes picos de amperagem elétrica e grande esforço do motor, enquanto a divisão do trabalho otimiza o consumo elétrico de ambas as máquinas.
Se o espaço da instalação for altamente limitado, muitos fabricantes de equipamentos oferecem unidades combinadas e multifuncionais. Nestes designs inovadores, uma unidade primária compacta é empilhada diretamente acima ou integrada de perto com um granulador. Essa configuração vertical elimina a necessidade de transportadores de transição longos, economizando metros quadrados valiosos em sua fábrica.
O tamanho ideal da tela depende dos seus requisitos específicos de fabricação, mas as telas típicas variam de 6 mm a 12 mm. Para moldagem por injeção, geralmente é preferida uma peneira de 8 mm para produzir material reciclado uniforme que derreta uniformemente sem obstruir a garganta de alimentação.
O derretimento geralmente ocorre devido ao calor friccional excessivo causado por lâminas cegas, uma tremonha superalimentada ou pelo uso de uma peneira muito pequena. Para evitar isso, certifique-se de que suas facas estejam afiadas e com folga adequada, combine sua taxa de alimentação com a capacidade da máquina e considere o uso de um design de rotor aberto para maximizar o fluxo de ar durante o processamento.


