
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-28 Origem:alimentado


Imagine o chão de fábrica. Os operadores retiram fios de polímero reciclado do banho de resfriamento. O resultado? Plástico quebradiço e poroso com uma textura áspera de pele de tubarão. Na cabeça da matriz, o vapor crepitante e o cheiro acre de tinta queimada preenchem o ar. Estes são sintomas clássicos e frustrantes. Gases retidos, compostos orgânicos voláteis e umidade residual estão destruindo ativamente a integridade estrutural do seu produto final.
Os mandatos globais de sustentabilidade estão a remodelar fundamentalmente o panorama da reciclagem. Os órgãos reguladores em todo o mundo impõem agora um conteúdo mínimo reciclado pós-consumo nas embalagens. Conseqüentemente, as instalações devem processar resíduos municipais altamente contaminados e com alto teor de umidade, em vez de sucata industrial limpa. Para combater isso, a reciclagem industrial depende da desgaseificação a vácuo. Este processo termodinâmico especializado extrai impurezas diretamente do polímero fundido.
A indústria está testemunhando uma mudança definitiva. A ventilação ativa não é mais vista como uma atualização opcional para uma máquina de pelotização de plástico . Tornou-se um requisito básico de engenharia. Se você quiser sobreviver em um mercado de polímeros extremamente competitivo e voltado para a qualidade, seu equipamento deverá lidar com insumos agressivos. É fundamental compreender exatamente quando e por que sua linha de extrusão exige essa tecnologia. Ele maximiza as margens de lucro e garante a consistência entre lotes.
No domínio da reciclagem industrial de polímeros, a desgaseificação a vácuo é um mecanismo mecânico preciso. Ele foi projetado para extrair o ar preso e as impurezas voláteis do plástico fundido antes que o material chegue à matriz. Um cilindro extrusor adequadamente projetado incorpora uma porta de ventilação específica. Esta porta se conecta com segurança a um sistema de bomba de vácuo externo de alta potência.
A física por trás disso depende da dinâmica dos fluidos e dos diferenciais de pressão. A sucata plástica sólida é transportada e derretida na zona de compressão da rosca. Durante esta fase, os gases ficam presos na matriz líquida espessa. Para liberá-los, o perfil do parafuso apresenta uma zona de descompressão repentina diretamente abaixo da porta de ventilação. O diâmetro da raiz do parafuso diminui aqui. Esta mudança de geometria causa uma rápida queda na pressão de fusão. Essa descompressão permite que a umidade retida e os voláteis da tinta fervam, se expandam e se separem do plástico. Finalmente, a bomba de vácuo extrai ativamente estas emissões do barril.
Compreender a distinção entre sistemas passivos e ativos é vital para a aquisição de equipamentos. A ventilação natural simplesmente deixa uma porta aberta para a atmosfera. Depende da pressão ambiente para permitir que o vapor da superfície escape. Embora isso funcione para sucata industrial interna excepcionalmente limpa e seca, falha completamente para materiais contaminados. Em contraste, a ventilação a vácuo puxa ativamente os gases do fundido sob pressão negativa.
| Recurso | Ventilação Natural | Ventilação Ativa a Vácuo |
|---|---|---|
| Mecanismo | Liberação atmosférica passiva | Extração forçada de pressão negativa |
| Material Ideal | Sucata pós-industrial limpa e seca | Flocos lavados, filmes impressos, resíduos municipais |
| Eficiência de desgaseificação | Baixo | Extremamente alto |
| Tolerância à umidade | Menos de 1% | Até 5% ou mais dependendo da configuração |
Os gerentes de fábrica e engenheiros de controle de qualidade devem monitorar continuamente a produção de extrusão em busca de defeitos físicos específicos. Se o seu maquinário atual não tiver um sistema ativo de pressão negativa, você inevitavelmente encontrará vários obstáculos operacionais.
Espuma e vazios internos
Quando a umidade permanece presa, ela é submetida a uma imensa pressão dentro do cilindro. No exato momento em que o plástico sai da cabeça de rosca e atinge a pressão atmosférica, esse gás se expande violentamente. Esta rápida expansão cria estruturas microcelulares. Você fica com pellets de espuma, ocos ou cheios de bolhas que não atendem às especificações de densidade padrão.
Acabamento superficial degradado
Além da mera estética, os voláteis aprisionados interrompem o fluxo laminar do plástico à medida que ele passa pela matriz de extrusão. Essa ruptura se manifesta como uma superfície fosca, áspera ou texturizada nos fios. Alcançar um acabamento liso, brilhante e de qualidade para moldagem por injeção é fisicamente impossível sem uma extração agressiva de gás.
Fumaça e odores perigosos
Fumaça visível ou odores químicos fortes na face da matriz indicam um problema grave. Tintas residuais, adesivos de etiquetas de papel ou cadeias de polímeros degradadas estão queimando. Um sistema de vácuo dedicado captura essas emissões perigosas com segurança através da porta de ventilação. Isto evita a degradação do material e protege os trabalhadores de um ambiente tóxico.
Queda catastrófica na resistência mecânica
A umidade é altamente destrutiva para os polímeros de condensação. Em temperaturas típicas de extrusão, a água reage com as cadeias poliméricas através de hidrólise. Esta reação química quebra ligações moleculares. O resultado é uma redução drástica na viscosidade intrínseca e na resistência ao impacto do plástico reciclado.
Sputtering na face da matriz
O processamento de materiais úmidos sem zona de descompressão faz com que a água se converta rapidamente em vapor de alta pressão. Esse vapor força sua saída da matriz em rajadas agressivas, fazendo com que o fundido cuspa e estale. Isto leva ao corte irregular dos pellets e representa um grave risco de queimadura para os operadores.
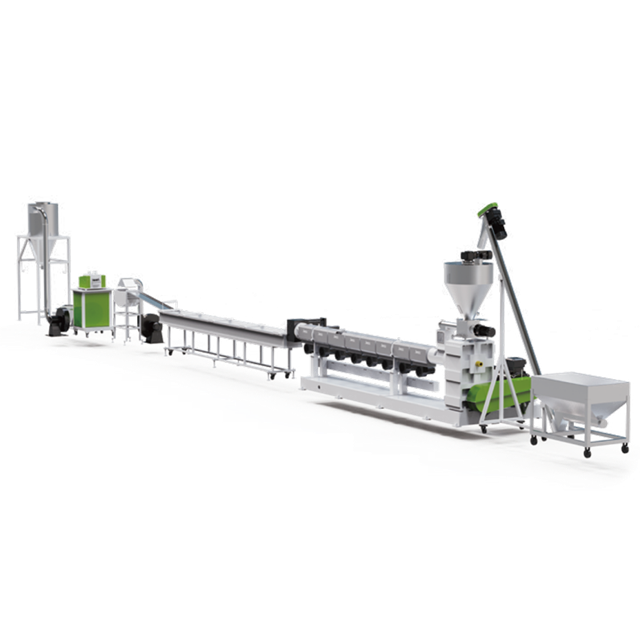
Nem todos os fluxos de reciclagem requerem o mesmo nível de processamento termodinâmico. No entanto, categorias específicas de materiais tornam a desgaseificação ativa uma necessidade absoluta de engenharia, e não um luxo.
Polímeros higroscópicos
Plásticos como PET, PA, ABS e PC possuem afinidade química com a água. Eles absorvem a umidade diretamente em sua estrutura celular, em vez de apenas mantê-la na superfície. Mesmo depois de horas de extensa pré-secagem em cristalizadores, vestígios de umidade interna muitas vezes persistem. Uma zona de vácuo durante a fase de fusão é a linha final de defesa. Extrai essa água residual, evitando a degradação molecular catastrófica.
Resíduos pós-consumo lavados
Ao processar materiais de uma linha de lavagem intensiva – como garrafas de detergente, jarras de leite ou filmes agrícolas – o insumo inevitavelmente carrega umidade residual. Os secadores centrífugos e os tubos térmicos reduzem o peso da água, mas raramente são perfeitamente eficientes. Uma linha especializada de pelotização de plástico rígido que processa esses flocos lavados depende muito da desgaseificação a vácuo. Ele lida com o conteúdo de água restante, garantindo que os pellets finais de PE ou PP sejam densos e sem vazios.
Plásticos fortemente impressos ou pintados
Os materiais de embalagem modernos são frequentemente revestidos com camadas espessas de tintas, tintas e adesivos. Sob o calor extremo e as forças de cisalhamento do cilindro de extrusão, esses aditivos químicos se decompõem e vaporizam. Sem extração agressiva, esses gases voláteis permanecem presos, causando descoloração severa e fraqueza estrutural.
Os plásticos rígidos apresentam uma dinâmica única de fluxo de fusão. Materiais como garrafas de polietileno de alta densidade, caixas de bateria de polipropileno e tubos rígidos de cloreto de polivinila têm maior densidade aparente e viscosidade de fusão em comparação com filmes flexíveis. Esta alta viscosidade torna incrivelmente difícil para o ar preso migrar para a superfície e escapar naturalmente.
Quando os flocos rígidos são derretidos, a remoção do ar preso é vital para manter uma pressão de fusão consistente e inabalável na cabeça da matriz. A pressão flutuante leva ao aumento. A oscilação causa espessura irregular do fio e tamanhos erráticos de pellets no cortador. A implementação da tecnologia de vácuo estabiliza a pressão interna, garantindo que o fundido seja homogêneo e incompressível.
Ao configurar a planta baixa de uma instalação, os engenheiros devem escolher entre sistemas de extrusão de estágio único e de estágio duplo com base nos níveis de contaminação da matéria-prima.
Extrusoras de estágio único
Uma extrusora de estágio único utiliza um cilindro longo e um parafuso. Projetos industriais típicos apresentam uma relação comprimento/diâmetro de 30:1 a 36:1 para acomodar uma zona de vácuo adequada. O tempo de residência – a quantidade exata de tempo que o plástico passa exposto ao vácuo – é limitado pelo comprimento físico deste único parafuso. Esses sistemas são altamente eficientes e econômicos. No entanto, é melhor reservá-los para resíduos pós-industriais com impressão leve, onde apenas é necessária uma desgaseificação moderada.
Extrusoras de duplo estágio
Para materiais altamente contaminados, fortemente impressos ou excepcionalmente úmidos, a configuração de duplo estágio continua sendo o padrão ouro da indústria. Nesta configuração, a extrusora primária derrete, mistura e filtra o plástico bruto. O fundido é então empurrado através de um trocador de tela primário e cai em uma extrusora secundária.
Este ponto de transição física é crucial. À medida que o plástico fundido cai do primeiro para o segundo estágio, ele fica exposto a um aumento maciço na área superficial. Esta exposição, combinada com um sistema de vácuo dedicado na extrusora secundária curta, resulta numa eficiência de desgaseificação incomparável. A utilização de um de dois estágios para plástico rígido sistema de pelotização garante que mesmo os voláteis mais teimosos sejam completamente erradicados antes da pelotização.
Para compradores técnicos e gerentes de compras, avaliar as capacidades de desgaseificação vai muito além de marcar uma caixa em uma folha de especificações. É necessária uma avaliação cuidadosa da engenharia subjacente para evitar tempos de inatividade dispendiosos.
Qualidade e capacidade da bomba: Procure especificamente bombas de vácuo robustas de anel líquido - geralmente de anel de água. Essas bombas usam água circulante como selante. Este design os torna altamente tolerantes aos gases levemente corrosivos e à umidade extraída do plástico derretido. Certifique-se de que a bomba possa manter consistentemente as pressões de vácuo industrial, normalmente oscilando entre -0,06 e -0,09 MPa no manômetro.
Projeto e descompressão do parafuso: A geometria interna do parafuso é o fator mais crítico. O parafuso deve apresentar uma zona de descompressão projetada com precisão abaixo da ventilação. Se a profundidade do canal nesta zona for calculada incorretamente, o plástico derretido não conseguirá descomprimir. Em vez disso, ele disparará para fora da porta de vácuo. Esta é uma falha operacional grave conhecida como fluxo de ventilação.
Integração de Filtração: A colocação do filtro de fusão impacta significativamente o desempenho da desgaseificação. Projetos ideais colocam um trocador de tela robusto antes da zona de vácuo. Filtrar os contaminantes sólidos evita primeiro que detritos não derretidos obstruam a porta de ventilação ou sejam sugados para dentro da bomba de vácuo.
Investir em uma máquina equipada com sistema de vácuo ativo requer inegavelmente um gasto de capital inicial maior. Uma análise abrangente de custos também deve levar em conta o consumo de energia ligeiramente maior para operar a bomba contínua, a água necessária para a vedação do anel líquido e a manutenção de rotina.
Além disso, a análise do lucro favorece fortemente o investimento. Um sistema ventilado permite que uma instalação de reciclagem compre materiais de sucata mais baratos, de qualidade inferior, mais úmidos e com impressão mais pesada. Sem aspirador, essa sucata barata produziria lixo poroso e inutilizável. Com um sistema de vácuo de alto desempenho, esse mesmo insumo de baixo custo é transformado em pellets densos e reciclados de grau A.
Em última análise, a capacidade de processar matérias-primas de baixo custo e, ao mesmo tempo, vender a produção a taxas de mercado premium cria uma enorme expansão de margem. Uma linha de extrusão premium normalmente paga pela atualização do sistema de vácuo em poucos meses, por meio de maiores rendimentos de produção, redução do tempo de inatividade do operador e aumento do preço do produto final.
Embora a adaptação seja tecnicamente possível em alguns casos raros, é altamente difícil e geralmente desaconselhada. Todo o perfil do parafuso deve ser projetado especificamente com uma zona de descompressão precisa para acomodar uma ventilação. Cortar um furo em um cilindro padrão sem alterar a geometria do parafuso simplesmente resultará no vazamento de plástico derretido para fora da porta. Quase sempre é mais econômico comprar uma máquina especialmente desenvolvida, projetada com ventilação integrada de fábrica.
A pressão de vácuo necessária depende inteiramente do teor de umidade e do volume de gases voláteis presentes na matéria-prima. Para aplicações de reciclagem industrial padrão, uma bomba de vácuo de anel líquido saudável deve manter consistentemente uma faixa de pressão negativa entre -0,06 MPa e -0,09 MPa. Uma queda repentina nesta pressão geralmente indica uma porta de ventilação entupida ou falta de fluxo de água para a vedação da bomba.
Não, a ventilação ativa na verdade estabiliza e freqüentemente aumenta a taxa efetiva de produção. Sem um sistema de vácuo, os operadores frequentemente precisam diminuir a rotação da máquina para evitar bolhas graves e picos de pressão na face da matriz. Um sistema de vácuo adequado elimina esses gargalos de processamento. Isto permite que a linha funcione continuamente em sua capacidade máxima projetada sem comprometer a densidade do pellet.
Esse problema comum de solução de problemas é conhecido na indústria como fluxo de ventilação. Normalmente ocorre devido a bloqueios a jusante, como telas de filtro severamente entupidas, que forçam a pressão de fusão a voltar para a zona de descompressão. Também pode ser causado por configurações incorretas de temperatura, tornando o plástico muito fluido, ou por uma geometria do parafuso fundamentalmente ruim que não consegue descomprimir adequadamente o fundido à medida que ele passa sob a porta aberta.
A prevenção de bloqueios requer uma combinação de filtragem adequada e controle de temperatura. Certifique-se sempre de que seu filtro derretido esteja posicionado antes da zona de desgaseificação para capturar sólidos não derretidos. Além disso, os operadores devem inspecionar rotineiramente a chaminé de ventilação e limpar qualquer acúmulo de monômero condensado antes que ele endureça e restrinja o fluxo de ar.
A manutenção de rotina é relativamente simples, mas crucial. A tarefa mais importante é garantir um fornecimento limpo e contínuo de água de vedação. A água dura pode causar acúmulo de incrustações dentro da carcaça da bomba. Portanto, recomenda-se lavar periodicamente o sistema com um agente descalcificante. Os engenheiros também devem verificar regularmente o desgaste do impulsor e verificar se o medidor de vácuo está calibrado corretamente.
Atualizar suas capacidades de extrusão é um passo crítico para dominar o mercado moderno de reciclagem. Se você está enfrentando problemas com pellets porosos, defeitos superficiais ou processando resíduos municipais com muitas impressões, é hora de avaliar seu equipamento. A escolha do maquinário certo garante que você transforme sucata de baixo custo em pellets premium de alta margem. Explore soluções avançadas e comprovadas pelo setor, adaptadas às suas necessidades específicas de materiais, para manter sua linha de produção funcionando perfeitamente.


