
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-19 Origem:alimentado


Seus pellets de policarbonato estão saindo cheios de bolhas? O processamento deste exigente plástico de engenharia é notoriamente difícil. O policarbonato absorve rapidamente a umidade ambiente e essa água retida destrói as cadeias poliméricas bem na zona de fusão. Os operadores geralmente ouvem um som distinto de assobio ou estalo na cabeça da matriz. Quando essa umidade se transforma em vapor, o material já está estragado.
Neste guia detalhamos exatamente quando a desvolatilização se torna obrigatória. Analisaremos os comportamentos químicos, delinearemos cenários operacionais rigorosos e forneceremos etapas viáveis para solução de problemas. O objetivo é manter sua linha de produção funcionando de forma eficiente e lucrativa.
Antes de mergulharmos na mecânica, devemos olhar para onde o mercado está caminhando. Os mandatos globais para economias circulares estão a forçar os fabricantes a processar volumes muito maiores de policarbonato pós-consumo. Os dados de mercado mostram um enorme aumento na procura de plásticos reciclados de alta qualidade utilizados nos setores automóvel e eletrónico. Como as matérias-primas pós-consumo carregam umidade imprevisível e cargas de compostos orgânicos voláteis, as configurações de extrusão padrão estão falhando. Consequentemente, a integração de sistemas de vácuo de alta capacidade não é mais uma atualização opcional. É o padrão básico para qualquer instalação que pretenda produzir pellets reciclados opticamente transparentes e sem defeitos.
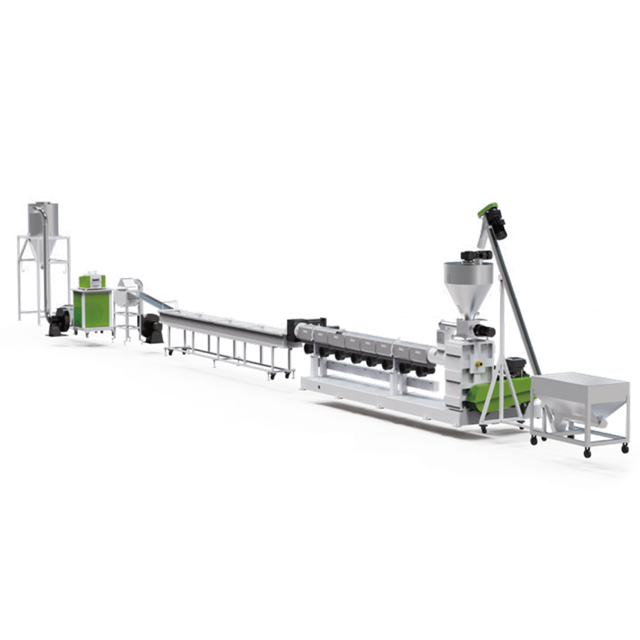
Para saber quando aplicar vácuo, primeiro você precisa entender os princípios mecânicos de uma máquina de pelotização de plástico padrão . A resina polimérica bruta é alimentada em um barril aquecido. Um parafuso giratório corta, derrete, mistura e bombeia o material em direção a uma matriz. Todo o processo depende de um equilíbrio preciso entre a condução térmica dos aquecedores do barril e o atrito mecânico gerado pelo perfil do parafuso.
O policarbonato se destaca entre os plásticos de engenharia devido à sua alta temperatura de transição vítrea e excepcional resistência ao impacto. No entanto, possui uma vulnerabilidade significativa. É altamente higroscópico. Ele retém água profundamente em sua estrutura molecular. Os padrões da indústria determinam a secagem do material com menos de 0,02% de umidade antes do processamento por fusão.
Quando a umidade excede esse limite estrito, a combinação de altas temperaturas de processamento – geralmente entre 280 e 320 graus Celsius – e água desencadeia uma reação química conhecida como hidrólise. A hidrólise quebra as ligações éster nas cadeias poliméricas. Isto reduz drasticamente o peso molecular. Você verá uma grave perda de resistência ao impacto, turvação óptica e defeitos visuais, como marcas de espalhamento no produto final.
A zona de desgaseificação combate exatamente esses defeitos. Localizadas no meio do cilindro da extrusora, as hélices do parafuso se aprofundam subitamente. Esta mudança geométrica descomprime rapidamente o polímero fundido. Uma porta de ventilação conectada a uma bomba de vácuo industrial aplica pressão negativa a esse fundido descomprimido. Ele remove com força o ar preso, a umidade residual e os gases voláteis antes que o fundido seja recomprimido e empurrado através da matriz.
Ambientes altamente controlados com resina virgem e completamente dessecada podem ignorar a ventilação a vácuo. No entanto, o chão de fábrica do mundo real apresenta cenários onde a desgaseificação é um requisito técnico absoluto.
Processamento de material reciclado não seco ou parcialmente seco
Na reciclagem industrial, o processamento de material reciclado apresenta desafios significativos de umidade. Os flocos reciclados têm formas irregulares e áreas superficiais elevadas. Eles absorvem a umidade ambiente extremamente rápido. Os secadores dessecantes padrão muitas vezes não conseguem secar flocos irregulares de maneira uniforme em um lote grande. Aqui, a zona de desgaseificação a vácuo atua como um mecanismo de secagem secundária obrigatório. Ele extrai a umidade teimosa que os funis primários perderam.
Operar uma linha de pelotização para resíduos pós-consumo
Os resíduos pós-consumo introduzem uma enorme imprevisibilidade. Esta matéria-prima contém sujeira superficial, líquidos de lavagem residuais, etiquetas de papel e adesivos químicos. Dentro do barril de alta temperatura, esses contaminantes evaporam rapidamente em compostos orgânicos voláteis. Sem uma linha robusta de pelotização de plástico rígido equipada com um sistema de vácuo dedicado, os gases em expansão permanecem presos no fundido viscoso. O resultado são pellets borbulhantes estruturalmente comprometidos.
Composição com aditivos ou pigmentos
As aplicações modernas exigem a composição da resina base com estabilizadores UV, retardadores de chama ou masterbatches de cores. A adição desses materiais secundários introduz ar ambiente na garganta de alimentação. Além disso, certas cargas minerais carregam seus próprios vestígios de umidade diretamente para o fundido. A extração a vácuo garante que o fundido composto final permaneça denso, homogêneo e totalmente livre de bolsas de ar microscópicas.
Operações de extrusão em alta velocidade
Para maximizar o rendimento, as instalações operam suas extrusoras em altas velocidades de rosca. A extrusão em alta velocidade gera grandes quantidades de calor de cisalhamento. O calor excessivo causa picos de temperatura localizados que excedem o limite de degradação térmica do polímero. A degradação do policarbonato libera monômeros de baixo peso molecular e subprodutos gasosos. Uma bomba de alta capacidade retira instantaneamente esses gases de degradação do cilindro, estabilizando a pressão de fusão e evitando oscilações na cabeça da matriz.
Como isso realmente funciona? Tudo se resume à termodinâmica e à mecânica dos fluidos que governam como os gases se comportam em fluidos não newtonianos altamente viscosos sob calor extremo.
Remoção de gases voláteis e ar aprisionado
A extração de gases de um polímero fundido depende da pressão parcial e da nucleação da bolha. À medida que o plástico fundido entra na zona de descompressão, a queda repentina de pressão cria um ambiente favorável para a expansão do gás. De acordo com a Lei de Boyle, a solubilidade de um gás num líquido é diretamente proporcional à pressão acima dele.
A aplicação de forte pressão negativa perturba violentamente esse equilíbrio. A umidade e os gases voláteis dissolvidos no fundido rapidamente se transformam em bolhas microscópicas. Como a pressão circundante é reduzida artificialmente, essas bolhas se expandem, sobem à superfície da poça de fusão e se rompem. A bomba então evacua com segurança os gases liberados.
Prevenindo a hidrólise e mantendo a resistência ao impacto
Quimicamente, a desgaseificação a vácuo interrompe o processo de cisão da cadeia que destrói o material. A equação de hidrólise envolve moléculas de água atacando os grupos carbonato dentro da estrutura do polímero. Ao extrair com força as moléculas de água antes que elas tenham tempo suficiente para reagir, o sistema de vácuo preserva o peso molecular original. Manter esse peso molecular é o fator mais crítico para garantir que os pellets reciclados mantenham sua alta resistência ao impacto.
Operar uma extrusora ventilada requer controle preciso sobre os parâmetros do processo. Quando o sistema de desgaseificação apresenta desempenho inferior, isso afeta imediatamente a qualidade do produto. Abaixo está uma análise objetiva das falhas comuns de desgaseificação e suas causas principais.
| Solução de problemas Sintoma | Possíveis causas raiz | Ações corretivas |
|---|---|---|
| Inundação de ventilação | 1. Vedação de fusão inadequada antes do respiro. 2. Superalimentação da extrusora. 3. Pressão a jusante muito alta. | 1. Redesenhe o parafuso com anéis de bolha antes da ventilação. 2. Reduza a taxa de alimentação. 3. Aumente ligeiramente as temperaturas do barril a jusante para diminuir a viscosidade. |
| Níveis de vácuo inadequados | 1. Vedações da bomba de vácuo gastas. 2. Linhas de vácuo bloqueadas devido ao acúmulo de monômero. 3. Vazamentos de ar na caixa de ventilação. | 1. Reconstrua ou substitua a bomba de vácuo. 2. Limpe a porta de ventilação e o sistema de filtragem. 3. Inspecione e substitua os anéis de vedação na tampa de ventilação. |
| Bolhas na pelota final | 1. O nível de vácuo é insuficiente para a carga de umidade. 2. A umidade da matéria-prima excede a capacidade de remoção do sistema. | 1. Verifique o funcionamento da bomba. 2. Melhore os protocolos de pré-secagem ou atualize para um sistema de dois estágios. |
As inundações de ventilação são sem dúvida o problema mais perturbador que os operadores enfrentam. Ocorre quando o polímero fundido preenche todo o volume livre da zona de descompressão e é sugado para dentro da porta de vácuo. Isto é quase sempre um problema de dinâmica de fluidos relacionado ao projeto do parafuso. O parafuso deve criar uma vedação fundida – uma seção de filetes totalmente preenchida e altamente pressurizada imediatamente anterior à zona de ventilação. Esta vedação evita estritamente que o vácuo puxe o ar para trás da garganta de alimentação.
Extrair gases é apenas metade da batalha. Você deve proteger seu equipamento. Os vapores extraídos são extremamente quentes e carregados com monômeros residuais. À medida que viajam em direção à bomba de vácuo, eles esfriam rapidamente.
Este resfriamento cria um grave risco mecânico. Os vapores condensam em resinas pegajosas ou pó abrasivo. Se essas partículas entrarem na câmara da bomba, elas destruirão as tolerâncias internas. Depender de uma tela de malha simples na abertura do cano é uma receita para o desastre. Um sistema de filtragem de vários estágios não é negociável para configurações industriais.
A seleção da arquitetura correta determina a qualidade final do pellet. Você deve combinar a máquina com a condição do material de entrada. Equipamentos modernos projetados com relações comprimento-diâmetro especializadas garantem que o material receba tempo de residência adequado para extração de umidade.
Quando usar uma extrusora de estágio único
Um único cilindro contínuo lida com alimentação, fusão, ventilação e bombeamento. Esta configuração é altamente eficiente para materiais relativamente limpos e uniformes. Por exemplo, a reciclagem de sucata interna de fábrica requer apenas desgaseificação padrão para remover pequenas umidades superficiais. Uma linha de estágio único de alta qualidade oferece dimensões compactas e menor consumo de energia. Equipamentos com relações comprimento/diâmetro de 30 a 36 são normalmente ideais para esses ambientes controlados.
Quando atualizar para uma extrusora de estágio duplo
Se você processar resíduos pós-consumo, flocos com muita tinta ou material reciclado armazenado ao ar livre, uma máquina de estágio único irá falhar. Você deve atualizar para um de dois estágios para plástico rígido sistema de pelotização . Essa arquitetura divide o trabalho. O barril primário funciona mais rápido para derreter o material contaminado e realizar a ventilação atmosférica inicial. O fundido então passa por um trocador de tela para um barril secundário maior e mais lento. Esta segunda etapa concentra-se inteiramente na desgaseificação a vácuo profundo. A separação das tarefas evita inundações de ventilação e atinge uma pressão negativa muito mais profunda.
A bomba de vácuo é o coração da zona de desgaseificação. Se a bomba for subdimensionada, todo o esforço de desgaseificação falhará. Os engenheiros geralmente escolhem entre três tipos principais de bombas.
Bombas de Vácuo de Anel Líquido: O padrão da indústria para plásticos com alto teor de umidade. Eles usam um fluxo contínuo de água para criar uma vedação. Eles são incrivelmente robustos e toleram bem o transporte de líquidos. Se algum monômero escapar do sistema de filtração, o anel de água geralmente o elimina sem danificar a mecânica.
Bombas de vácuo de palhetas rotativas: atingem níveis de vácuo muito mais profundos, perfeitos para extrair voláteis teimosos de fundidos altamente viscosos. No entanto, eles são sensíveis à contaminação. Se os vapores desviarem do condensador, o óleo lubrificante degrada-se instantaneamente.
Bombas de vácuo de garra seca: Operando com garras rotativas que nunca se tocam, não necessitam de óleo ou água. Eles são altamente eficientes em termos energéticos e limpos. No entanto, eles acarretam um alto custo de capital e exigem uma filtragem rigorosa a montante para evitar o acúmulo de monômeros pegajosos.
O processamento de policarbonato reciclado sem estágio de desgaseificação a vácuo garante pellets fracos, turvos e defeituosos. Você deve avaliar cuidadosamente sua matéria-prima atual e cargas de umidade. Atualizar sua arquitetura de extrusão é a única maneira de garantir resultados consistentes e de alta qualidade. Pronto para eliminar bolhas e aumentar a eficiência da sua produção? Explore o maquinário avançado da Jwell Machinery para encontrar o sistema de pelotização exato, adaptado às suas necessidades específicas de reciclagem de plástico rígido.
Sim, mas isto só é tecnicamente viável sob condições extremamente rigorosas. Você só poderá operar sem vácuo se estiver processando resina virgem perfeitamente pré-seca com um teor de umidade inferior a 0,02 por cento. Neste cenário primitivo, praticamente não há umidade para extrair. Porém, para qualquer operação que envolva material reciclado, material reciclado ou corantes, operar sem zona de desgaseificação garante material defeituoso.
Quando o material não seco ou desgaseificado incorretamente é submetido a intenso calor e forças de cisalhamento, a umidade retida se transforma instantaneamente em vapor superaquecido. Este vapor ataca quimicamente as moléculas, dividindo as longas cadeias poliméricas em fragmentos mais curtos. O resultado físico é uma perda catastrófica de resistência ao impacto e durabilidade à tração. Visualmente, o produto final apresentará defeitos graves, incluindo marcas de espalhamento, bolhas internas e aparência turva.
Não, a desgaseificação a vácuo não substitui a necessidade de pré-secagem. Ele atua como uma salvaguarda secundária crítica. O policarbonato absorve a umidade diretamente em sua estrutura molecular. Embora um poderoso sistema de vácuo remova a umidade da superfície e os gases voláteis gerados durante a fusão, ele não consegue extrair a umidade interna profundamente incrustada com rapidez suficiente antes do início da hidrólise. A pré-secagem completa usando um funil dessecante permanece estritamente necessária.
A pressão necessária depende da viscosidade do fundido e do volume de voláteis que estão sendo extraídos. Para processar plásticos de engenharia em alta temperatura, é necessário um vácuo profundo. Os padrões da indústria recomendam manter uma pressão negativa entre 80 e 95 milibares absolutos. A manutenção desta pressão específica garante que as bolhas de gás em expansão tenham força suficiente para romper o fundido espesso e serem evacuadas com segurança.
O amarelecimento é causado principalmente pela degradação térmica, exposição ao oxigênio e hidrólise induzida pela umidade. Quando o material é exposto ao calor de cisalhamento excessivo sem ventilação adequada, a estrutura do polímero se quebra, criando subprodutos que mudam de cor. Um eficiente sistema de desgaseificação a vácuo extrai o oxigênio e a umidade retidos no barril, reduzindo significativamente o estresse oxidativo e hidrolítico que leva ao amarelecimento.
Os operadores utilizam analisadores de umidade especializados, normalmente utilizando tecnologia de aquecimento por halogênio, para testar o material antes que ele entre na garganta de alimentação. Uma pequena amostra do material pré-seco é pesada, aquecida para evaporar a umidade e pesada novamente. Para o policarbonato, este teste deve confirmar que o teor de umidade está estritamente abaixo de 0,02 por cento para evitar a degradação estrutural durante o processo de extrusão.


