
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-05 Origem:alimentado


A procura global de plásticos reciclados está a aumentar a um ritmo sem precedentes, impulsionada por compromissos de sustentabilidade empresariais e por regulamentações ambientais mais rigorosas. Contudo, abaixo da superfície deste mercado em expansão, os elevados custos dos serviços públicos drenam frequentemente os lucros diários dos operadores das instalações. Os serviços públicos – especificamente água e eletricidade – constituem uma grande parte das despesas operacionais de uma planta. Para permanecerem competitivos, os gerentes de fábrica devem saber exatamente quanto fluido é consumido durante o processo de recuperação de material.
É aqui que entra a engenharia moderna. Máquinas de alta qualidade são meticulosamente projetadas para maximizar o rendimento e, ao mesmo tempo, minimizar o desperdício de serviços públicos. Do ponto de vista operacional, administrar uma instalação lucrativa significa tratar cada gota de água aquecida e tratada quimicamente como um ativo financeiro estrito. Neste guia abrangente, detalharemos as métricas exatas de utilidade por tonelada métrica de material processado. Também exploraremos a mecânica interna de uma linha de lavagem de plástico de alta eficiência e demonstraremos como os sistemas integrados de recuperação de fluidos protegem diretamente seus resultados financeiros.
Antes de mergulhar nas especificações técnicas e na dinâmica dos fluidos, devemos estabelecer as métricas básicas que regem o consumo nas modernas instalações de reciclagem. Os investidores e operadores devem levar em conta os seguintes pontos de dados padronizados ao avaliar a rentabilidade da planta.
Olhando para as actuais trajectórias da indústria, os sectores globais de reciclagem enfrentam uma pressão regulamentar sem precedentes relativamente à descarga de águas residuais. As análises de mercado indicam uma mudança massiva em direção a configurações de descarga de líquidos quase nulas. À medida que a escassez de água se torna um problema premente nos principais centros industriais, os municípios locais estão a impor rigorosamente limites à procura química de oxigénio e à procura biológica de oxigénio.
As instalações que dependem de grandes descargas municipais estão a ser fortemente penalizadas ou totalmente eliminadas. Consequentemente, a adoção de uma filtragem integrada e em vários estágios não é mais apenas uma medida de relações públicas ecologicamente correta. Tornou-se uma base estrita para a sobrevivência na moderna economia do plástico. A indústria está se afastando rapidamente dos modelos de consumo linear em direção à recirculação interna agressiva, forçando os fabricantes de equipamentos a projetar sistemas de gerenciamento de fluidos mais inteligentes e acionados por sensores.
A análise dos requisitos das máquinas pesadas de reciclagem requer um olhar atento tanto aos padrões da indústria como às variáveis físicas introduzidas pelos resíduos pós-consumo. O fluido atua tanto como solvente químico quanto como transportador mecânico. Sua necessidade de volume é diretamente proporcional ao nível de contaminação dos fardos de entrada.
No setor de plástico industrial, o consumo é estritamente medido por tonelada métrica produzida. O processamento de uma tonelada de garrafas pós-consumo altamente contaminadas – fardos cheios de areia abrasiva, líquidos açucarados residuais, adesivos teimosos e resíduos orgânicos – exige uma hidratação básica substancial.
Sem protocolos de filtração, a limpeza de uma tonelada de flocos sujos requer entre 10.000 e 15.000 litros para atingir uma pureza aceitável. A descarga deste enorme volume não é economicamente viável nem ambientalmente compatível. Portanto, equipamentos premium operam em conjunto com módulos de tratamento sofisticados. Ao filtrar e recircular continuamente o fluxo, a ingestão real de maquiagem fresca cai para apenas 1.000 a 3.000 litros por tonelada. Esta perda restante é atribuída principalmente à evaporação natural do vapor durante a fase térmica e à umidade fisicamente aprisionada no lodo extraído.
Para ilustrar claramente o impacto financeiro da seleção de equipamentos, a tabela a seguir detalha as métricas de consumo com base nas diferentes configurações das instalações.
| Configuração do sistema | Uso de água doce (por tonelada) | Impacto OPEX | Conformidade ambiental |
|---|---|---|---|
| Máquinas mais antigas (sem módulo de reciclagem) | 10.000 - 15.000 litros | Extremamente alto (drenagem severa de serviços públicos) | Alto risco de multas regulatórias |
| Linha Standard com Filtragem Básica | 4.000 - 6.000 litros | Moderado | Atende aos limites municipais básicos |
| Linha moderna com ZLD de circuito fechado avançado | 1.000 - 3.000 litros | Otimizado (menor custo de serviços públicos) | Totalmente compatível globalmente |
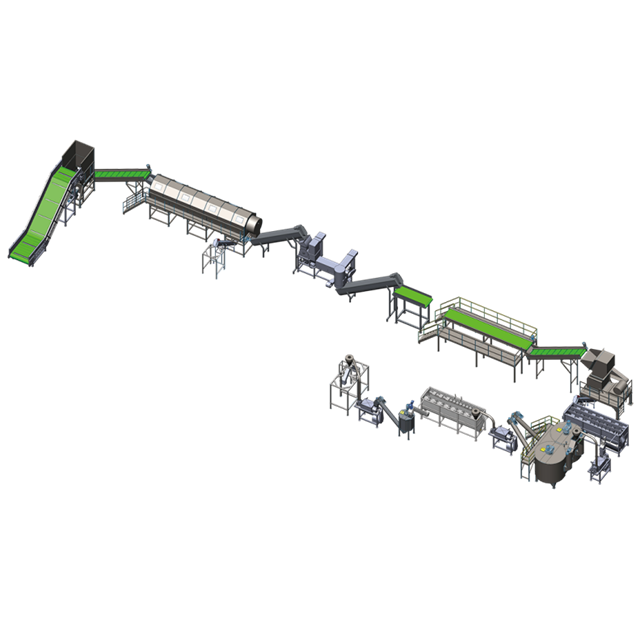
Para avaliar com precisão os custos dos serviços públicos, os operadores devem compreender o princípio de funcionamento passo a passo do equipamento. O fluido não é aplicado uniformemente no chão de fábrica. Em vez disso, é introduzido e extraído em estágios altamente específicos para desempenhar funções mecânicas e químicas distintas.
Esta fase inicial é totalmente seca. Os fardos compactados são quebrados violentamente por uma desfardadeira resistente. Garrafas soltas passam então por uma enorme tela giratória. A ação mecânica de queda força contaminantes pesados como pedras, cacos de vidro e areia solta a cair através da malha da tela. A conservação de recursos utilitários vitais começa aqui, mantendo o processo seco.
A remoção da etiqueta depende do atrito mecânico seco. Facas de liga de alta velocidade raspam o exterior da garrafa para arrancar rótulos de PVC ou PP. Alguns sistemas avançados introduzem uma névoa mínima na câmara do raspador. Essa leve umidade atua como um lubrificante crucial para reduzir o calor de fricção, evitando que as etiquetas derretam e grudem no plástico. O uso aqui é insignificante, normalmente representando menos de dois por cento do consumo total.
O consumo pesado começa no granulador. À medida que garrafas inteiras são cortadas em flocos de 12 a 18 mm, um fluxo contínuo é bombeado para a câmara de corte. Em meio ao barulho ensurdecedor das pás do rotor, o fluido serve a dois propósitos críticos. Ele atua como um refrigerante necessário, absorvendo o intenso calor de fricção para evitar a degradação térmica. Simultaneamente, realiza uma pré-lavagem vigorosa, utilizando a violenta ação de agitação para separar a sujeira superficial das bordas recém-cortadas.
O material triturado entra em um grande tanque de separação. Este estágio depende inteiramente da dinâmica da gravidade específica. Como o PET é mais denso que a água, ele afunda até o fundo, de onde é extraído por transportadores helicoidais. Poliolefinas mais leves, como tampas de garrafas de PP e PE, flutuam na superfície para serem removidas. Embora o tanque tenha um volume enorme, ele funciona como um sistema estático com circulação interna. A perda ocorre apenas através da umidade transportada pelos flocos úmidos.
Alcançar qualidade alimentar requer tratamento térmico agressivo. Os flocos são submersos em um tanque de caldeira isolado de parede dupla, aquecido entre 85°C e 90°C. Misturado com agentes químicos como soda cáustica e detergentes especializados, este ambiente dissolve adesivos teimosos e matéria orgânica microscópica. O esgotamento é excepcionalmente alto aqui devido à evaporação do vapor e à saturação do lodo químico viscoso, exigindo injeção constante de fresco para manter níveis seguros da bomba.
Após o banho químico, os flocos devem ser bem enxaguados. A arruela de fricção utiliza um rotor interno girando a mais de 1.000 RPM. O fluxo fresco e frio é injetado enquanto o rotor força os flocos contra uma tela de aço inoxidável. O atrito mecânico intenso remove a cola amolecida e os produtos químicos cáusticos residuais. Como esse estágio exige clareza pura para garantir a pureza do produto, ele atua como o ponto principal de ingestão de produtos frescos no sistema geral.
A etapa final concentra-se inteiramente na extração. Os flocos úmidos entram em um secador centrífugo horizontal, usando rotação em alta velocidade para expelir mecanicamente a umidade da superfície através de uma tela de malha fina. Posteriormente, o material viaja através de uma tubulação térmica onde o ar quente evapora as gotículas microscópicas restantes. Para que o material seja viável para processamento posterior, o teor de umidade final deve cair estritamente abaixo de um por cento.
Operar uma planta de alta capacidade sem um protocolo de tratamento dedicado é um caminho rápido para a falha operacional. A viabilidade económica de toda a instalação está profundamente interligada com a sua capacidade de gerir, limpar e reutilizar os seus próprios efluentes.
Um sistema de circuito fechado trata os efluentes diretamente no local. Quando o fluido turvo sai dos estágios de britagem e fricção úmida, ele é bombeado para um módulo centralizado. Aqui, são introduzidos coagulantes químicos, fazendo com que sujeira suspensa, fibras de papel e partículas orgânicas se unam em aglomerados pesados conhecidos como flocos. Esses aglomerados afundam no fundo de um tanque clarificador como lodo denso, que é então prensado mecanicamente e removido como resíduo sólido. O fluido clarificado restante passa por equilíbrio de pH para neutralizar a soda cáustica residual antes de ser bombeado de volta aos britadores.
A implementação de uma premium linha de lavagem para reciclagem de garrafas PET equipada com tecnologia de recuperação gera economia imediata de custos. Ao filtrar continuamente o fluxo, uma instalação avançada recicla com sucesso até 90% de sua ingestão. Esta redução drástica protege o operador das taxas flutuantes dos serviços públicos municipais. Além disso, garante que qualquer descarga mínima permaneça estritamente dentro da conformidade legal, protegendo a empresa de severas multas regulatórias.
Uma compreensão completa dos custos dos serviços públicos requer a análise do delicado equilíbrio termodinâmico entre energia térmica e volume. A interação entre a caldeira e os estágios de fricção a frio representa a maior concentração de gastos com utilidades.
O líquido frio, independentemente do atrito mecânico, não consegue quebrar estruturas adesivas poliméricas complexas ou higienizar resíduos orgânicos de forma eficaz. A elevação das temperaturas acelera a reação química da soda cáustica, dissolvendo os contaminantes em nível molecular. No entanto, este ambiente de alta temperatura resulta na geração contínua de vapor. Combinado com o fato de que a pasta fica fortemente saturada com colas dissolvidas e deve ser purgada periodicamente, esta fase é altamente intensiva.
Os gerentes de instalações enfrentam uma compensação constante. Se o volume no tanque quente for muito baixo, a concentração de produtos químicos aumenta e a lama se torna muito viscosa para ser manejada pelas bombas. Se o volume for muito elevado, a energia exigida pela caldeira torna-se financeiramente insustentável. Os sistemas modernos resolvem isso utilizando medidores de vazão de precisão para regular a proporção exata entre líquido e flocos. Isto garante que a caldeira opere com eficiência termodinâmica máxima sem desperdiçar uma única gota de fluxo aquecido.
Ao estabelecer uma nova instalação, os investidores frequentemente debatem a compra de máquinas usadas com desconto versus o investimento em equipamentos novos. Embora o investimento inicial em maquinaria usada seja inegavelmente atractivo, as realidades da engenharia a longo prazo contam frequentemente uma história mais sombria.
O principal problema com linhas de segunda mão reside na degradação mecânica. Um microvazamento em um tanque de aço carbono altamente corroído pode desperdiçar milhares de litros de fluido aquecido e tratado quimicamente em um único mês. Durante uma vida útil típica, a combinação agressiva de areia abrasiva, produtos químicos cáusticos e vibração contínua destrói a integridade estrutural. Equipamentos mais antigos frequentemente sofrem com vedações de borracha da bomba degradadas e não possuem a infraestrutura de sensores necessária para integração perfeita com módulos de circuito fechado modernos. Isso leva a hemorragia contínua e não monitorada.
Por outro lado, investir em equipamentos recém-fabricados oferece um rápido retorno do investimento através de um controle rigoroso dos serviços públicos. Os sistemas modernos são construídos com aço inoxidável 304 ou 316 de alta qualidade, resistindo ferozmente à corrosão química e evitando vazamentos estruturais. Eles integram componentes globais de primeira linha, como controladores lógicos programáveis da Siemens e motores ABB. Válvulas pneumáticas automatizadas e sistemas PLC inteligentes monitoram ativamente os níveis de fluidos. Se um tanque atingir a capacidade ideal, o sistema interrompe automaticamente a ingestão de novos. Este nível de automação evita erros humanos, elimina desperdícios e garante a máxima eficiência financeira desde o primeiro dia.
O objetivo final da fábrica não é apenas limpar o plástico, mas prepará-lo para as rigorosas exigências da extrusão térmica. A transição da limpeza para a fusão é um processo altamente sensível, fortemente dependente da erradicação da umidade.
Se os secadores centrífugos e térmicos não conseguirem reduzir o teor de umidade abaixo de um por cento, ocorrerão falhas catastróficas durante a fase de fusão. Quando exposto a calor elevado na presença de umidade, o polímero sofre degradação hidrolítica. As moléculas de água reagem agressivamente com as cadeias poliméricas, rompendo-as e reduzindo drasticamente a Viscosidade Intrínseca do material. A baixa viscosidade intrínseca resulta em plástico quebradiço e de baixa qualidade, inadequado para aplicações de alto valor, como fabricação garrafa a garrafa.
Um sistema bem projetado garante que os flocos que saem do secador térmico estejam imaculados, uniformes e totalmente secos. Esses flocos perfeitamente condicionados podem ser alimentados diretamente em uma extrusora sem desumidificação secundária. Ao controlar rigorosamente a qualidade e a eficiência da secagem, os operadores garantem uma transição perfeita para a produção de pellets PET . Em última análise, isso resulta em pellets reciclados de alta clareza e alta resistência que alcançam preços premium no mercado global de commodities.
Avaliar as despesas de capital exige olhar além do preço de compra inicial. O custo total de propriedade é determinado pelas despesas operacionais diárias. Investir em maquinário de alta qualidade aborda diretamente os custos de longo prazo por meio de engenharia precisa e gerenciamento de recursos. Os fabricantes de primeira linha agora priorizam a conservação de recursos, a automação e a longevidade do sistema.
Quer sua instalação exija uma configuração compacta de 500 kg/h ou uma linha de processamento contínuo de serviço pesado de 3.000 kg/h, a engenharia moderna permite uma personalização profunda. Os inversores de frequência variável ajustam a potência da bomba com base na carga em tempo real dos flocos, evitando que o sistema obtenha o máximo de utilidades ao processar lotes mais leves. Além disso, os sistemas podem ser projetados especificamente para regiões que enfrentam escassez estrita de água, alcançando uma taxa de recirculação de até 95% através de floculação interna agressiva.
A recuperação moderna de materiais depende do gerenciamento inteligente de recursos e da engenharia de precisão. Embora o processamento de fardos pós-consumo altamente contaminados exija inerentemente interação de fluidos, uma linha de alta qualidade combinada com a tecnologia de recuperação correta minimiza a ingestão de produtos frescos. Os sistemas de circuito fechado mantêm baixos os custos operacionais diários, garantindo que suas instalações permaneçam em conformidade legal e altamente lucrativas. Em última análise, a escolha do equipamento certo impacta diretamente suas contas diárias de serviços públicos e a eficiência geral da planta. Se você deseja otimizar o layout de sua fábrica, atualizar o tratamento de águas residuais ou explorar configurações específicas de máquinas, visite a Jwell Recycling hoje mesmo. Deixe nossa equipe de engenharia ajudá-lo a construir uma operação sustentável e com altas margens.
Não, um processo completo não pode funcionar totalmente a seco. Embora certas etapas de pré-tratamento, como desbalamento e raspagem mecânica da etiqueta, sejam processos secos, o fluido é química e fisicamente essencial para a separação do núcleo. É necessário no tanque flutuante para separar polímeros pesados de poliolefinas mais leves. Além disso, atua como meio necessário para transportar detergentes e energia térmica durante a fase de fervura, única forma eficaz de dissolver adesivos agressivos e higienizar resíduos orgânicos.
O volume de águas residuais depende inteiramente da capacidade da estação e da presença de um sistema de tratamento em circuito fechado. Numa instalação totalmente otimizada que processa 1.000 kg por hora com um módulo integrado, o sistema recircula a grande maioria da sua ingestão. A perda real é normalmente limitada a 10 a 20 por cento do volume total utilizado. Essa perda ocorre através da evaporação natural do vapor e da remoção física do lodo úmido. Portanto, uma planta altamente eficiente pode descarregar apenas 1 a 3 metros cúbicos de águas residuais por tonelada de material processado.
A fase de ebulição depende de um coquetel químico específico para quebrar os contaminantes sem danificar a estrutura do polímero. O principal produto químico utilizado é o hidróxido de sódio, comumente conhecido como soda cáustica. A soda cáustica aumenta o nível de pH, saponificando eficazmente os óleos e dissolvendo colas teimosas à base de EVA usadas em rótulos. Além disso, surfactantes não iônicos industriais são adicionados para reduzir a tensão superficial, permitindo a penetração em microfendas para remover açúcares e xaropes teimosos.
Sim, a pureza do fluido de enxágue tem um impacto profundo na qualidade final do pellet. Se o fluxo de enxágue contiver altos níveis de sólidos suspensos, matéria orgânica dissolvida ou soda cáustica residual, esses contaminantes assarão na superfície do floco durante a secagem térmica. Quando esses flocos contaminados entram na extrusora de alta temperatura, os resíduos queimam. Isto causa manchas pretas nos pellets, descoloração amarela indesejável, fumaça excessiva na cabeça da matriz e uma estrutura final do polímero significativamente mais fraca.
A seleção do sistema de tratamento apropriado requer a análise de três fatores principais: sua capacidade de produção, o nível de contaminação dos fardos de entrada e as regulamentações ambientais locais. O processamento de garrafas de aterro altamente contaminadas requer um sistema robusto com floculação química, flotação por ar dissolvido e prensas de lodo pesado. Você também deve verificar os limites legais do seu município local para a Demanda Biológica de Oxigênio e a Demanda Química de Oxigênio. Sempre consulte diretamente o fabricante do seu maquinário para projetar um módulo emparelhado que corresponda às suas taxas de fluxo exatas.
Do ponto de vista da engenharia, a proporção ideal em uma caldeira de lavagem a quente contínua normalmente varia entre 3:1 e 4:1 em peso. A manutenção deste equilíbrio específico garante que a lama seja fluida o suficiente para que as bombas centrífugas sejam transportadas sem entupimento, ao mesmo tempo que permanece densa o suficiente para que a caldeira não desperdice energia elétrica ou de vapor excessiva aquecendo o fluido vazio. Medidores de vazão de precisão e válvulas automatizadas são essenciais para manter essa proporção exata de forma dinâmica.
A integração de um módulo de reciclagem de circuito fechado reduz drasticamente o OPEX, reduzindo dois custos recorrentes principais: taxas municipais de captação de água fresca e penalidades por descarga de águas residuais perigosas. Ao recuperar até 90% do fluido do processo, as fábricas isolam-se das flutuações dos preços dos serviços públicos. Além disso, a retenção do fluido aquecido dentro do circuito do sistema reduz a carga termodinâmica nas caldeiras, diminuindo o consumo diário de energia elétrica ou de gás necessário para levar o fluido de reposição frio até a temperatura operacional exigida de 90°C.


