
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-09 Origem:alimentado


Uma configuração inadequada do utilitário destruirá silenciosamente seu equipamento de extrusão. Configurar uma nova instalação exige muito mais do que apenas colocar as máquinas no concreto e apertar o botão de partida. Se você não tiver energia estável, controle preciso da temperatura da água e fluxo de ar agressivo, sua linha de produção irá falhar rapidamente. Neste guia, detalhamos a infraestrutura exata de serviços públicos necessária para manter as operações funcionando com eficiência máxima. Domine esses requisitos fundamentais hoje mesmo para garantir que sua máquina peletizadora de fios funcione perfeitamente.
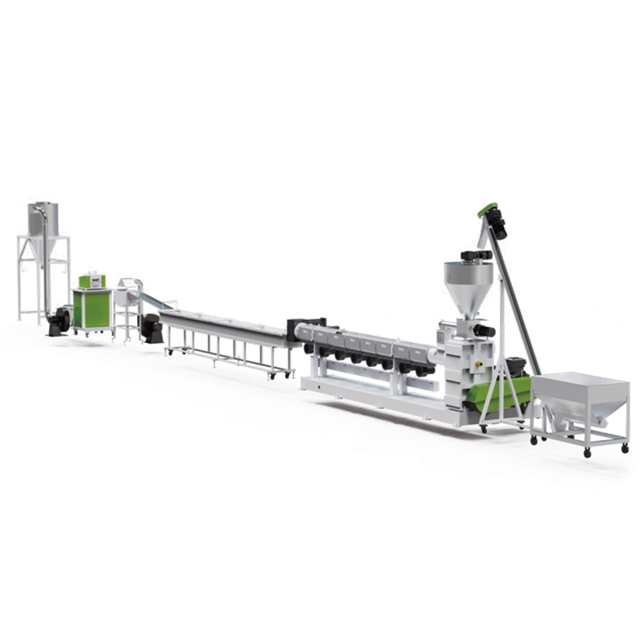
Para compreender verdadeiramente os requisitos de utilidade de uma instalação, primeiro você deve visualizar o fluxo de trabalho mecânico no chão de fábrica. O processo de pelotização do fio é uma operação altamente sequencial. O polímero fundido sai com força da cabeça de rosca de uma extrusora em fios brilhantes contínuos. Esses fios quentes e semilíquidos mergulham imediatamente em um banho de resfriamento de água, onde a rápida troca térmica solidifica o plástico. Após esse resfriamento, os fios passam por um sistema de facas de ar de alta velocidade projetado para remover a umidade residual da superfície. Finalmente, os fios secos são puxados agressivamente para dentro da câmara de corte por rolos de alimentação motorizados e cortados em pellets cilíndricos uniformes por um cortador rotativo de alta velocidade.
Para gerentes de instalações e engenheiros de projeto, analisar esse fluxo de trabalho antes da compra do equipamento é absolutamente crítico. A compra do maquinário representa apenas uma fração do custo total do projeto. Suas despesas operacionais são fortemente impulsionadas pelo consumo de eletricidade, água gelada e ar comprimido. Este custo contínuo acabará por ditar a sua rentabilidade a longo prazo. Se a infraestrutura existente de uma instalação não puder fornecer essas cargas necessárias, o maquinário sofrerá inevitavelmente com tempos de inatividade frequentes, desgaste acelerado e qualidade inconsistente do produto final. O mapeamento preciso desses requisitos de serviços públicos garante integração perfeita e segurança operacional.
Em todo o setor de processamento de polímeros, estamos vendo uma mudança massiva em direção à gestão de serviços públicos com eficiência energética. Com o aumento dos custos globais de energia, as fábricas modernas já não consideram a água refrigerada e o ar comprimido como recursos infinitos. Em vez disso, as instalações estão modernizando pisos de extrusão legados com sensores de monitoramento inteligentes. O rastreamento em tempo real do consumo de quilowatts-hora e das taxas de fluxo de água permite que os operadores detectem quedas de pressão antes que estraguem um lote. Esta abordagem baseada em dados transforma serviços públicos básicos em ferramentas ativas de controle de qualidade, em vez de meras reflexões posteriores.
A infraestrutura elétrica constitui a espinha dorsal indiscutível de qualquer instalação de processamento de polímeros. Uma máquina de corte depende de operação contínua e de alto torque. Isto torna a estabilidade elétrica um fator inegociável durante a instalação.
Os peletizadores industriais não podem operar em redes elétricas residenciais ou comerciais leves padrão. Eles exigem uma fonte de alimentação trifásica robusta. Dependendo da localização geográfica da fábrica, os requisitos de tensão padrão normalmente se enquadram em categorias específicas. Geralmente, você verá 460 V a 480 V a 60 Hz na América do Norte ou 380 V a 415 V a 50 Hz na Europa e na Ásia.
A estabilidade de tensão é um fator crítico frequentemente ignorado pelos gerentes de fábrica. Os parques industriais frequentemente sofrem flutuações severas de tensão durante os horários de pico de fabricação. Uma queda de tensão superior a 5% pode fazer com que os motores consumam amperagem excessiva simplesmente para manter o torque necessário. Com o tempo, isso leva ao superaquecimento, degradação prematura do isolamento e eventual queima do motor. Os engenheiros da instalação devem garantir que os principais transformadores e comutadores sejam dimensionados corretamente para lidar com a enorme corrente de partida experimentada durante a partida da máquina.
A carga elétrica é dividida principalmente entre dois componentes de serviço pesado: o motor do rolo de alimentação e o motor do rotor de corte. A carga total conectada é dimensionada diretamente com a capacidade de processamento da linha. Por exemplo, uma para serviços pesados linha de pelotização de plástico equipada com um cortador compactador geralmente exige uma potência robusta do motor principal, às vezes excedendo 90 kW a 132 kW, dependendo do tamanho da extrusora. O próprio peletizador consumirá uma fração disso, mas o fornecimento de energia deve permanecer absolutamente ininterrupto.
| Capacidade de processamento, | motor do rolo de alimentação, | carga | estimada total conectada do motor do rotor |
|---|---|---|---|
| Balança de Laboratório 50 a 100 kg por hora | 0,75 kW a 1,5 kW | 1,5 kW a 3,0 kW | 2,25 kW a 4,5 kW |
| Escala Média 300 a 500 kg por hora | 2,2 kW a 4,0 kW | 5,5 kW a 11,0 kW | 7,7 kW a 15,0 kW |
| Alto rendimento 800 a 1200 kg por hora | 5,5 kW a 7,5 kW | 15,0 kW a 30,0 kW | 20,5 kW a 37,5 kW |
Nota: Estas são estimativas de base. Materiais com maior dureza Shore ou resistência à tração exigirão naturalmente um torque mais alto, aumentando assim as especificações de quilowatts do motor.
Equipamentos modernos utilizam controladores lógicos programáveis e unidades de frequência variável para determinar com precisão a velocidade dos rolos de alimentação e do rotor de corte. Essa precisão de micronível determina o comprimento e o peso finais dos pellets de plástico. Como esses inversores são dispositivos eletrônicos altamente sensíveis, eles exigem aterramento dedicado e isolado. Isso evita que a interferência eletromagnética interrompa as comunicações de sinal no chão de fábrica. Além disso, as instalações devem instalar dispositivos de proteção contra surtos de nível industrial nos painéis de controle para proteger esses caros microprocessadores contra picos de tensão transitórios.
Enquanto o sistema elétrico alimenta a ação de corte violenta, o sistema de abastecimento de água garante que o plástico esteja no estado físico exato para ser cortado de forma limpa. Se os fios permanecerem muito quentes, eles ficarão manchados e enrolados desastrosamente ao redor do rotor de corte. Por outro lado, se forem resfriados muito rapidamente, podem tornar-se quebradiços e quebrar-se em nuvens de poeira excessiva.
A calha de resfriamento é um longo banho de aço inoxidável que recebe os fios fundidos diretamente da matriz. A circulação contínua e turbulenta da água é obrigatória para eliminar a imensa carga de calor transferida do plástico. A vazão necessária depende inteiramente do rendimento da linha e da capacidade térmica específica do polímero sendo processado.
Pegue uma linha de pelotização de plástico rígido padrão processando polipropileno ou polietileno de alta densidade a 500 kg por hora. A necessidade de circulação de água pode facilmente ultrapassar 150 a 200 litros por minuto. Os gerentes das instalações devem verificar se a infraestrutura de tubulação, incluindo válvulas de entrada e linhas de retorno, está adequadamente dimensionada para lidar com esse volume sem causar quedas de pressão nas operações da planta vizinha.
Um erro notavelmente comum no planeamento de instalações é assumir que a água da torneira ambiente é suficiente para o arrefecimento. Em cenários industriais rigorosos, a água da torneira absorve calor muito rapidamente. Sua temperatura basal também flutua muito com a mudança das estações. Para manter um processo de extrusão consistente durante todo o ano, as instalações devem utilizar resfriadores de água industriais.
Esses sistemas de circuito fechado mantêm a água de resfriamento em um ponto de ajuste de temperatura preciso, geralmente oscilando entre 20 e 40 graus Celsius. O processamento de PET, por exemplo, requer gradientes de temperatura altamente específicos para gerenciar a cristalização, exigindo um desempenho excepcionalmente preciso do chiller. Naturalmente, o próprio chiller adicionará uma carga elétrica significativa à instalação, que deve ser levada em consideração nos cálculos da concessionária principal.
A qualidade da água impacta diretamente tanto na longevidade do equipamento quanto na pureza do produto final. A água dura caracterizada por altas concentrações de cálcio e magnésio causará inevitavelmente o acúmulo de incrustações na calha de resfriamento e nos rolos-guia. Esta incrustação pode descascar e contaminar os pellets finais, tornando-os completamente inadequados para aplicações de moldagem por injeção de alta qualidade.
As instalações devem implementar sistemas básicos de amaciamento e filtragem de água. A instalação de um filtro em linha de 50 mícrons é altamente recomendada para capturar finos microscópicos de plástico, poeira e detritos ambientais antes que a água seja recirculada de volta para o resfriador. Esta simples adição protege os delicados trocadores de calor dentro do chiller contra entupimentos.
Muitas vezes referido como a quarta utilidade na fabricação, o ar comprimido é um requisito igualmente vital. Os sistemas pneumáticos determinam tanto a operação física do equipamento quanto o teor final de umidade dos pellets de polímero.
Antes que os fios de plástico resfriados entrem na câmara de corte de uma de alta velocidade máquina de pelotização de plástico , eles devem estar completamente desprovidos de umidade superficial. Se os fios estiverem molhados, a umidade atua como um lubrificante indesejado, fazendo com que os rolos de alimentação de poliuretano deslizem. Este deslizamento resulta em comprimentos irregulares de pellets, cortes angulares e finos excessivos. Além disso, a umidade retida dentro dos pellets finais pode causar defeitos estruturais graves quando o material for eventualmente derretido para moldagem.
Para evitar isso, facas de ar de alta eficiência são instaladas na extremidade terminal da calha de resfriamento de água. Esses dispositivos exigem um fornecimento consistente e agressivo de ar comprimido. Os gerentes das instalações devem garantir que o compressor de ar da fábrica possa fornecer a vazão volumétrica necessária, normalmente medida em pés cúbicos por minuto. Um sistema de faca de ar industrial geralmente requer uma pressão de ar operacional de 6 a 8 bar. Uma queda na pressão do ar devido a compressores subdimensionados comprometerá imediatamente o processo de secagem.
Além da secagem, o ar comprimido é utilizado para acionar os cilindros pneumáticos que controlam os rolos de alimentação superiores. Esses cilindros aplicam uma pressão descendente precisa para prender os fios de plástico, puxando-os para dentro das pás do rotor a uma velocidade constante. Se você andar no chão e ouvir o chiado distinto de um vazamento na vedação pneumática, já estará perdendo dinheiro. Esse som se traduz diretamente em perda de pressão de alimentação e queda imediata na qualidade do corte.
Para que essas válvulas pneumáticas funcionem de forma confiável, o ar utilitário deve atender a rígidos padrões de qualidade do ar industrial. O ar comprimido deve estar impecavelmente limpo, seco e isento de óleo. A umidade ou o óleo do compressor que contorna o sistema de filtragem degradará quimicamente as vedações internas de borracha dos cilindros pneumáticos. As instalações devem instalar secadores de ar dessecantes e filtros coalescentes dedicados diretamente nas linhas de ar que alimentam o equipamento.
A pegada do equipamento e a orientação espacial são considerações críticas de utilidade que impactam diretamente a eficiência operacional e a segurança do piso. O layout adequado das instalações evita gargalos de produção frustrantes e reduz drasticamente o tempo de inatividade para manutenção.
A pelotização de fios depende inerentemente de um processo de extrusão linear. A distância física entre a cabeça da extrusora, a calha de resfriamento de água, a faca de ar e o cortador deve ser cuidadosamente calculada com base nas propriedades térmicas do polímero e na velocidade geral da linha.
Polímeros altamente cristalinos podem exigir calhas de resfriamento estendidas para solidificarem completamente, necessitando de uma área em linha reta mais longa no chão de fábrica. O equipamento deve estar perfeitamente alinhado para evitar que os fios se cruzem ou se sobreponham no banho-maria, o que provoca travamentos imediatos no rolo alimentador. Os engenheiros também devem alocar espaço livre suficiente ao redor da câmara de corte. Deixar 1,5 a 2 metros de espaço aberto permite acesso seguro para manutenção para substituições de rotina das pás do rotor.
A operação de uma calha de resfriamento de água envolve transporte inevitável de água, respingos ocasionais e drenagem periódica para limpeza profunda. Pisos de concreto planos padrão são um pesadelo neste ambiente. A instalação deve ser equipada com drenos no piso estrategicamente posicionados ou sistemas de valas gradeadas localizados diretamente abaixo da calha de resfriamento.
Além disso, o piso deve ser revestido com acabamento epóxi resistente à água e de nível industrial. Se o epóxi não for quimicamente resistente aos aditivos poliméricos, ele irá descamar rapidamente. A inclinação adequada do piso, normalmente de 1 a 2 por cento em direção aos drenos, garante que qualquer água de resfriamento derramada seja imediatamente evacuada. Isso atenua graves riscos de escorregões e quedas para seus operadores.
Quando o plástico derretido entre 200 e 300 graus Celsius sai da matriz e entra em contato violento com a água de resfriamento, gera vapor espesso e compostos orgânicos voláteis potencialmente perigosos. A instalação deve fornecer exaustores superiores adequados ou braços de ventilação localizados para extrair essas emissões. A falha no gerenciamento do calor ambiente e dos vapores resulta em um ambiente respiratório inseguro para os operadores e causa acúmulo de condensação prejudicial nos painéis de controle elétrico.
Uma máquina de corte não funciona no vácuo. Seus requisitos de utilidade devem ser calculados de forma holística como parte do processo de extrusão mais amplo. A integração adequada garante que nenhum equipamento deixe outro sem energia, água ou ar necessários.
Ao atualizar uma instalação, os responsáveis pelas compras devem decidir se vinculam o novo equipamento a um sistema centralizado de utilidades da planta ou utilizam unidades descentralizadas dedicadas. Utilidades descentralizadas, como um resfriador de água portátil dedicado e um compressor de ar localizado, geralmente fornecem controle de processo superior. Um chiller dedicado garante que a temperatura da água na calha de resfriamento permaneça completamente inalterada por outras máquinas pesadas em ação em outras partes da planta.
As linhas de produção modernas exigem integração elétrica avançada. Os acionamentos do peletizador devem comunicar-se perfeitamente com o controlador lógico principal da extrusora. Isto requer a instalação de cabos de comunicação blindados dedicados para evitar interferência eletromagnética de linhas de energia de alta tensão próximas.
Especificamente, se a extrusora aumentar a sua velocidade de saída, o controlador deverá sinalizar automaticamente aos rolos de alimentação a jusante para acelerarem proporcionalmente. Os utilitários de parada de emergência também devem ser conectados juntos. Se o cortador emperrar, o sistema deverá desligar instantaneamente a extrusora para evitar que plástico perigosamente quente se acumule no cabeçote.
Mesmo com equipamentos premium, descuidos na instalação de serviços públicos podem prejudicar gravemente a capacidade de produção. Engenheiros e gerentes de instalações devem permanecer altamente vigilantes contra os seguintes erros comuns.
Um dos erros mais frequentes é calcular a capacidade do compressor de ar da instalação com base estritamente nos cilindros pneumáticos, ignorando completamente o enorme consumo de ar das facas de ar. Quando o compressor de ar é subdimensionado, a linha sofre quedas de pressão paralisantes. Isto resulta num fluxo de ar fraco na estação de secagem, deixando os fios encharcados. Esses fios úmidos levam ao deslizamento dos rolos de alimentação, pellets deformados e eventuais danos à lâmina.
Colocar o equipamento longe do centro de controle do motor principal sem aumentar o tamanho dos cabos de alimentação inevitavelmente leva à queda de tensão. Quando um motor classificado para 480 V recebe apenas 440 V devido a um cabo longo, ele consumirá corrente excessiva para compensar. Este excesso de corrente gera calor extremo, degradando rapidamente o isolamento interno do motor. Os engenheiros elétricos devem calcular a bitola exata do fio com base na carga de amperagem máxima e na distância física da fonte de alimentação.
Depender da água da torneira ambiente ou de um chiller muito subdimensionado é um ponto de falha crítico. O resfriador deve ser dimensionado especificamente para suportar a carga térmica do polímero que está sendo processado. Se o calor do plástico extrudado exceder a capacidade de resfriamento do resfriador, a temperatura do banho-maria aumentará continuamente durante o turno. Eventualmente, a água fica quente demais para solidificar o núcleo dos fios. Fios macios e semifundidos mancharão as lâminas de corte, causando um travamento catastrófico da máquina que requer horas de tediosa limpeza manual.
Uma máquina peletizadora de fios de alto desempenho precisa de utilidades exatas para funcionar bem. A potência adequada, o resfriamento preciso da água e a secagem agressiva do ar evitam dispendiosos períodos de inatividade das instalações. Sempre audite a capacidade atual da concessionária antes de finalizar a compra de equipamentos. Combinar sua infraestrutura com seu maquinário garante sucesso operacional a longo prazo. Pronto para atualizar seu piso de extrusão? Avalie sua capacidade de utilidade hoje e explore opções de equipamentos confiáveis e líderes do setor na Jwell Recycling para elaborar um plano de produção à prova de balas para seu próximo projeto.
O dimensionamento do fio depende inteiramente da carga total de quilowatts conectados da máquina e da distância do painel de alimentação principal. Uma pequena unidade de laboratório pode exigir apenas fio padrão de bitola 10, enquanto uma linha industrial de alto rendimento com 30 kW ou mais exigirá cabeamento industrial pesado. Sempre consulte um engenheiro elétrico certificado para calcular o medidor exato e evitar quedas perigosas de tensão e superaquecimento.
A carga de resfriamento é calculada determinando a capacidade térmica específica do polímero, a taxa de produção de extrusão em quilogramas por hora e a queda de temperatura necessária da cabeça da matriz até a câmara de corte. Este cálculo determina a classificação exata em quilowatts ou tonelagem necessária para o seu resfriador de água industrial. Subdimensionar esta métrica garante fios superaquecidos e travamentos da máquina.
O consumo de energia varia significativamente com base na capacidade de produção. Uma unidade pequena em escala de laboratório pode exigir apenas 2 a 5 kW de energia elétrica. Em contraste, uma máquina industrial que processa 1.000 quilogramas por hora pode exigir de 15 kW a 30 kW ou mais, estritamente para acionar o rotor de corte de alto torque e os motores de alimentação. Isto não leva em conta a energia adicional exigida pelos equipamentos de triagem ou embalagem a jusante.
Embora possa ser possível realizar execuções de laboratório muito pequenas e de curta duração, as configurações industriais exigem estritamente um sistema de água gelada em circuito fechado. A temperatura da água da torneira varia de acordo com a estação e pode estar quente demais no verão para resfriar adequadamente os fios em um ambiente de produção de alto rendimento. Água gelada consistente garante cristalização consistente do pellet.
O ar comprimido desempenha duas funções principais. Primeiro, ele aciona a faca de ar, que sopra ou aspira com força a água dos fios de plástico antes de serem cortados. Em segundo lugar, ele opera os cilindros pneumáticos que mantêm uma pressão descendente consistente e ajustável nos rolos de alimentação superiores, garantindo que os fios sejam puxados uniformemente para dentro da câmara de corte.
Os fios molhados atuam como uma superfície lubrificada, fazendo com que os rolos de alimentação percam a aderência e deslizem. Isso resulta em comprimentos irregulares de pellets e cortes de baixa qualidade. Além disso, a umidade excessiva retida nos pellets finais pode causar defeitos estruturais, vazios ou bolhas nos produtos moldados finais, tornando a utilidade da secagem ao ar extremamente importante para o controle de qualidade.
Sim, é altamente recomendável ter pisos de concreto armado capazes de suportar vibrações industriais contínuas. O piso deve ser revestido com acabamento epóxi quimicamente resistente e resistente à água para proteger a sub-base de concreto. Mais importante ainda, o layout deve ser equipado com drenagem de piso adequada ou sistemas de valas para gerenciar com segurança o transporte de água e derramamentos de manutenção do banho de resfriamento.


