
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-18 Origem:alimentado


As instalações de resíduos municipais padrão frequentemente rejeitam plásticos coloridos. Este problema contínuo deixa os fabricantes sobrecarregados com taxas de eliminação exorbitantes e desperdício de recursos materiais. Felizmente, um sistema de recuperação interno compacto oferece uma solução altamente prática para este crescente desafio industrial. Ao transformar sucata rejeitada em material valioso e reutilizável, as empresas podem estabelecer um sistema lucrativo de circuito fechado diretamente no chão de fábrica. Neste guia abrangente, exploraremos os obstáculos exclusivos do processamento de polímeros pigmentados, detalharemos o fluxo de trabalho de recuperação passo a passo e descreveremos os equipamentos essenciais necessários para maximizar o retorno do investimento.
O processamento de sucata pigmentada apresenta obstáculos distintos de engenharia e logística em comparação ao manuseio de polímeros transparentes ou naturais. Os engenheiros e gerentes de instalações devem compreender completamente essas barreiras técnicas para implementar uma estratégia de recuperação interna eficaz.
O processamento térmico de plásticos de cores diferentes sem separação rigorosa produz uma fusão imprevisível. A saída normalmente se degrada em uma tonalidade indesejável de cinza escuro, marrom turvo ou verde oliva. Isso acontece porque os masterbatches de pigmentos reagem e se misturam de forma irregular sob altas temperaturas de extrusão. Considere uma linha de moldagem por injeção que produz clipes automotivos vermelhos brilhantes. A introdução mesmo de uma fração de material reciclado verde mal selecionado resultará em um lote marrom turvo e inutilizável. Conseqüentemente, a produção de cores mistas é frequentemente relegada a partes internas ou ocultas, onde a estética permanece irrelevante.
Cada vez que um polímero passa por um ciclo de fusão, ele sofre um certo grau de degradação térmica. As cadeias poliméricas sofrem cisão, alterando propriedades mecânicas críticas como resistência à tração e resistência ao impacto. Além disso, os plásticos coloridos contêm frequentemente aditivos e corantes específicos que reagem de forma diferente sob calor intenso. O controle preciso da temperatura dentro do cilindro de extrusão é absolutamente necessário. Minimiza esta degradação e preserva a integridade estrutural da resina reciclada.
Para manter o valor económico do material recuperado, os operadores devem separar os plásticos para além da sua base química. Eles devem ser classificados por lotes de cores distintas. A mistura de diferentes tipos de polímeros causa falhas estruturais graves devido à variação dos pontos de fusão e à incompatibilidade química. A classificação por lote de cores garante que os pellets resultantes possam ser retingidos com precisão ou usados diretamente em linhas de produtos específicas, sem comprometer os padrões visuais.
As instalações municipais de recuperação de materiais em grande escala dependem fortemente da tecnologia de triagem óptica no infravermelho próximo. Infelizmente, o negro de fumo e os plásticos profundamente pigmentados absorvem essa luz, tornando-os praticamente invisíveis aos sensores. Como resultado, estas enormes instalações rejeitam frequentemente plásticos escuros ou muito coloridos, enviando-os directamente para aterros sanitários. Esta falha sistémica na gestão de resíduos municipais torna a reciclagem interna localizada a opção mais viável e responsável para os fabricantes que geram sucata colorida.
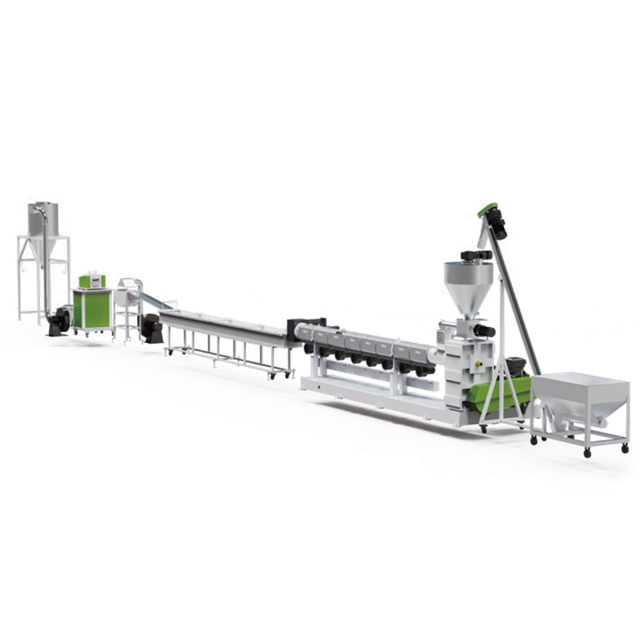
Para gestores de fábricas, engenheiros de produção e empresários de reciclagem, a gestão de resíduos industriais exige um equilíbrio entre eficiência operacional e despesas de capital. Uma unidade de recuperação compacta oferece uma solução altamente direcionada para esses tomadores de decisão.
Olhando para as tendências atuais de produção, a mudança para a reciclagem localizada e descentralizada está a acelerar rapidamente. Análises recentes da indústria indicam que, à medida que persistem as perturbações na cadeia de abastecimento global e as flutuações dos preços petroquímicos, os fabricantes de média dimensão estão cada vez mais a afastar-se da dependência da gestão de resíduos de terceiros. A adoção de tecnologia de reciclagem interna passou de uma mera medida de conformidade ambiental para um ativo financeiro estratégico. Esta tendência de microrreciclagem permite que as instalações ganhem independência sobre o seu fornecimento de matéria-prima, ao mesmo tempo que se isolam dos mercados voláteis de resina virgem.
As usinas de reciclagem em escala industrial exigem imóveis enormes, muitas vezes abrangendo dezenas de milhares de metros quadrados. Em contraste, os sistemas de reciclagem compactos são projetados para serem integrados diretamente nas fábricas existentes. Uma configuração padrão de pequena escala geralmente pode ser configurada em algumas centenas de metros quadrados. Esta abordagem localizada elimina completamente a necessidade de expansões dispendiosas das instalações ou da construção de anexos dedicados.
O investimento inicial de capital para uma linha de extrusão massiva pode ser proibitivo para pequenas e médias empresas. Um sistema reduzido apresenta uma barreira de entrada significativamente menor. Ao processar materiais a uma taxa constante de 100 a 300 quilogramas por hora, estas máquinas alinham-se perfeitamente com as taxas reais de geração de resíduos de fábricas de médio porte. Isto evita a capitalização excessiva associada a equipamentos sobredimensionados.
Os cronogramas de fabricação modernos exigem extrema agilidade. Extrusoras grandes requerem longos tempos de aquecimento e extensos procedimentos de purga ao alternar entre diferentes materiais. Por outro lado, máquinas menores apresentam canos mais curtos e diâmetros de rosca reduzidos. Isto permite que os operadores executem trocas rápidas entre diferentes cores e tipos de sucata. Essa flexibilidade minimiza o tempo de inatividade da máquina e reduz drasticamente a quantidade de desperdício de transição gerado durante as mudanças de cores.
Transformar sucata colorida rejeitada em pellets de alta qualidade prontos para fabricação requer um fluxo de trabalho sistemático. Cada etapa específica depende de processos mecânicos precisos para garantir que o produto final atenda aos rigorosos padrões da indústria.
A fase inicial envolve quebrar itens grandes e volumosos, como tubos defeituosos, recipientes moldados por injeção ou pedaços grossos de extrusão em pedaços uniformes. Grandes componentes plásticos simplesmente não podem ser alimentados diretamente em uma extrusora. Utilizar uma resistente trituradora de reciclagem de plástico é fundamental aqui. Essas unidades utilizam conjuntos de rotores em forma de V e caixas de engrenagens de alto torque para cortar o plástico em flocos consistentes, normalmente variando de 10 a 20 milímetros de tamanho. Esta uniformidade mantém uma taxa de alimentação estável em todas as etapas subsequentes do processamento.
A contaminação continua sendo a principal causa de falha na recuperação de polímeros. A sucata pós-industrial e pós-consumo geralmente contém sujeira, óleos de máquinas, etiquetas de papel e adesivos residuais. Os flocos triturados devem passar por uma fase de lavagem completa. Por exemplo, o processamento de filmes agrícolas sujos requer uma linha de lavagem e reciclagem especializada . Esses sistemas empregam arruelas de fricção de alta velocidade operando a mais de 1.000 rotações por minuto, combinadas com tanques flutuantes baseados em densidade. O material limpo é absolutamente vital para a produção de grânulos coloridos vibrantes e de alta qualidade.
Depois de meticulosamente limpos e secos, os flocos de plástico entram no funil da extrusora. Dentro do cilindro aquecido, um parafuso giratório aplica fricção de cisalhamento e calor externo para derreter o plástico uniformemente. Durante esta fase, a desgaseificação a vácuo desempenha uma função crítica. A zona de desgaseificação extrai ar preso, vapor de umidade e compostos orgânicos voláteis liberados por tintas ou corantes. A remoção destes gases evita a formação de vazios microscópicos no produto final, o que de outra forma comprometeria gravemente a resistência mecânica do plástico.
Na etapa final, o plástico fundido é empurrado através de uma placa de precisão na extremidade da extrusora. À medida que os fios ou gotículas de plástico emergem, eles são imediatamente resfriados e cortados em pellets uniformes. Dependendo da configuração do sistema, isso é conseguido através de corte em anel de água, pelotização de fios ou mecanismos subaquáticos. Os grânulos resultantes são então secos, resfriados e coletados, prontos para serem realimentados em uma máquina de moldagem por injeção.
Construir uma infraestrutura interna confiável requer a seleção da combinação certa de maquinário. Cada componente deve ser projetado de forma robusta para lidar com as demandas térmicas e mecânicas específicas dos polímeros coloridos. Em vez de máquinas genéricas, os engenheiros de fábrica devem procurar parâmetros técnicos específicos.
A fase de redução de tamanho depende inteiramente de uma unidade de trituração robusta. Trituradores de alta qualidade operam em baixas velocidades, mas oferecem torque excepcionalmente alto. Isso permite que eles rasguem facilmente pedaços densos e recipientes de paredes grossas sem travar. Os principais recursos a serem avaliados incluem pás de rotor de aço D2 ou DC53 endurecidas para longevidade, designs de tela acessíveis para controlar o tamanho do floco e painéis controladores lógicos programáveis inteligentes que invertem automaticamente o rotor se ocorrer travamento.
A extrusora atua como o núcleo indiscutível da operação. Uma projetada com precisão máquina de pelotização de plástico garante que os flocos triturados e lavados sejam derretidos de maneira uniforme e consistente. O design do parafuso de barreira e a relação comprimento/diâmetro determinam a qualidade final do fundido. Para aplicações de reciclagem, relações comprimento/diâmetro de 32:1 ou 36:1 são altamente recomendadas para fornecer tempo adequado de mistura e desgaseificação. As máquinas avançadas também apresentam trocadores de tela hidráulicos contínuos, permitindo que os operadores filtrem as partículas não derretidas sem interromper a produção.
O polipropileno e o polietileno representam a grande maioria das embalagens coloridas, peças automotivas e bens de consumo. O processamento dessas olefinas específicas requer perfis térmicos altamente direcionados. Uma dedicada linha de pelotização PP PE é otimizada para as características exclusivas de fluxo de fusão desses materiais. As configurações de estágio único são excepcionalmente eficientes para processar plásticos rígidos e limpos. Eles fornecem excelente homogeneização e utilizam corte na face da matriz com anel de água para garantir uma geometria uniforme do pellet e, ao mesmo tempo, minimizar o consumo geral de energia.
A simples produção de grânulos reciclados é apenas metade do objetivo. Integrá-los com sucesso na linha de fabricação primária requer um controle de qualidade rigoroso e estratégias de formulação inteligentes.
Como os pellets coloridos reciclados podem apresentar pequenas variações de tonalidade em comparação com a resina virgem, os fabricantes utilizam masterbatches de cores para ajustar e padronizar a tonalidade. Um masterbatch é uma mistura concentrada de pigmentos encapsulados em uma resina transportadora. Se o lote reciclado consistir em cores fortemente misturadas, a solução de engenharia mais prática é adicionar um masterbatch preto. O tingimento de pellets de cores mistas de preto permite que o material seja utilizado perfeitamente para componentes internos, suportes estruturais ocultos ou linhas de produtos secundárias onde a vibração estética não é o requisito principal.
A reciclagem de plástico submete as cadeias poliméricas ao calor e ao cisalhamento, o que pode levar a uma pequena cisão da cadeia. Para mitigar esta situação e garantir que o produto final cumpre as especificações mecânicas padrão, as melhores práticas da indústria envolvem a mistura de pellets coloridos reciclados com plástico virgem.
| Tipo de aplicação | Resina virgem recomendada % | Resina reciclada recomendada % | Considerações de qualidade |
|---|---|---|---|
| Alta tensão/rolamento de carga | 80% - 90% | 10% - 20% | Requer máxima resistência à tração; o conteúdo reciclado mínimo evita falhas estruturais. |
| Bens de consumo padrão | 60% - 70% | 30% - 40% | O padrão da indústria para equilibrar redução de custos com durabilidade aceitável do produto. |
| Peças Não Estruturais/Ocultas | 0% - 30% | 70% - 100% | Usado quando as exigências estruturais são baixas e a estética visual é irrelevante. Muitas vezes tingido de preto. |
Antes de introduzir um novo lote de pellets reciclados na linha de produção principal, os testes empíricos não são negociáveis. Os técnicos devem testar o índice de fluxo de fusão para garantir que o lote reciclado flua a uma taxa compatível com o material virgem. Além disso, a realização de testes padronizados de resistência à tração e resistência ao impacto confirma que a história térmica do plástico reciclado não comprometeu perigosamente os seus limites estruturais.
Investir em bens de capital é fundamentalmente uma decisão financeira impulsionada pelo retorno do investimento. Os decisores devem analisar cuidadosamente tanto a redução das despesas operacionais como a criação de novo valor tangível.
O fator financeiro mais imediato e impactante é a compensação das compras de resina virgem. Se uma instalação gerar dez mil libras de sucata colorida por mês e reciclá-las com sucesso com um rendimento de noventa por cento, ela reduzirá a aquisição de material virgem em nove mil libras. Dependendo da flutuação do preço de mercado das resinas petroquímicas, esta recuperação em circuito fechado pode facilmente poupar dezenas de milhares de dólares anualmente.
As empresas de gerenciamento de resíduos industriais cobram taxas significativas para aluguel de lixeiras, transporte especializado e despejo em aterros. Os plásticos coloridos são notoriamente volumosos e ocupam um volume substancial. Ao processar essa sucata internamente, uma instalação reduz drasticamente a frequência de coleta de resíduos, reduzindo diretamente os custos indiretos mensais.
Além da economia interna, os pellets reciclados de alta qualidade possuem valor de mercado intrínseco. Se uma fábrica gerar mais pellets coloridos reciclados do que pode consumir internamente, o excedente torna-se uma mercadoria altamente comercializável. Pelotas recicladas pós-industriais devidamente classificadas e desgaseificadas são muito procuradas entre os fabricantes secundários que produzem paletes, tubos agrícolas e materiais de construção.
A durabilidade e a eficiência de um sistema de reciclagem interno dependem inteiramente dos padrões de engenharia do fornecedor da maquinaria. Avaliar fornecedores potenciais exige olhar muito além do preço de compra inicial para examinar as capacidades técnicas brutas.
A reciclagem industrial é um processo inerentemente de alto atrito e alto calor. Os equipamentos devem ser construídos com metalurgia pesada. Procure fornecedores que utilizem aço bimetálico ou endurecido em suas roscas e cilindros de extrusora para resistir à natureza abrasiva dos plásticos contaminados. Caixas de engrenagens robustas e motores de alta eficiência são indicadores críticos de uma máquina projetada para operação contínua e de longo prazo, em vez de uso em serviços leves.
Não existem duas instalações de produção com fluxos de resíduos ou layouts espaciais idênticos. Um fornecedor respeitável deve oferecer profunda personalização de engenharia. Seja ajustando a área ocupada por uma linha de extrusão para caber em um corredor estreito da fábrica ou configurando um comprimento específico de tanque flutuante com base no nível de contaminação da sucata, o equipamento deve ser adaptado às suas restrições operacionais específicas.
A integração de novas máquinas requer calibração precisa. Os fornecedores devem fornecer suporte pós-venda abrangente, incluindo instalação profissional no local, treinamento completo do operador e otimização do fluxo de trabalho. Verifique a disponibilidade imediata de peças sobressalentes consumíveis, como lâminas trituradoras, telas de extrusora e bandas de aquecimento. Uma garantia robusta e um suporte técnico ágil são essenciais para evitar tempos de inatividade prolongados.
A reciclagem interna de sucata de plástico colorido reduz drasticamente os custos de matéria-prima e, ao mesmo tempo, minimiza as caras taxas de descarte de resíduos. Uma unidade de reciclagem compacta impulsiona a eficiência operacional, transformando o que antes era considerado um passivo num ativo altamente valioso. Com práticas de classificação adequadas e maquinaria fiável, os fabricantes podem isolar-se da volatilidade da cadeia de abastecimento.
Pare de perder dinheiro com resíduos de fabricação utilizáveis e comece a construir um sistema de circuito fechado lucrativo. Para encontrar o equipamento exato adaptado aos requisitos exclusivos de rendimento e material de sua instalação, explore hoje mesmo as soluções de maquinário avançado e de alta eficiência da Jwell Recycling e assuma o controle de suas margens de produção.
Sim, o maquinário é mecanicamente capaz de derreter e extrusar sucata plástica de cores mistas simultaneamente. No entanto, como os pigmentos se combinam durante o processo de fusão, os pellets resultantes quase sempre emergirão na cor marrom escuro, verde escuro ou cinza. Se o seu processo de fabricação exige uma correspondência de cores específica para o produto final, a sucata plástica deve ser rigorosamente classificada por lotes de cores antes de entrar nas fases de trituração e pelotização.
A necessidade de uma fase de lavagem depende inteiramente da origem e do estado da sua sucata plástica. Se você estiver processando sucata pós-industrial, como sobras limpas, corredores ou peças defeituosas diretamente do piso da sua própria sala limpa, normalmente você pode ignorar a lavagem. No entanto, se você estiver manuseando sucata pós-consumo ou materiais contaminados com poeira, sujeira, óleos ou etiquetas adesivas, uma linha de lavagem é estritamente obrigatória para evitar danos graves à rosca da extrusora e às telas de filtração.
Esses tipos específicos de linhas de pelotização são projetados para processar poliolefinas, principalmente polipropileno e polietileno, que abrangem variantes de alta e baixa densidade. Esses polímeros constituem a grande maioria das embalagens industriais, recipientes rígidos e filmes flexíveis. Os controles de temperatura e os designs dos parafusos são calibrados especificamente para as características de fluxo de fusão desses materiais.
Os requisitos de espaço variam com base na capacidade de produção desejada e nos módulos específicos incluídos na linha. Um sistema de reciclagem compacto e de pequena escala, normalmente composto por um triturador de eixo único, uma lavadora de fricção básica e um peletizador de estágio único, é projetado para máxima eficiência de espaço. Esses sistemas localizados muitas vezes podem ser instalados em algumas centenas de metros quadrados, permitindo que as instalações os integrem diretamente adjacentes à sua área de produção principal.
Não, é cientificamente impossível reverter o plástico colorido a um estado transparente ou transparente. Depois que um polímero virgem é tingido usando um masterbatch colorido, o pigmento se liga permanentemente à matriz plástica em nível molecular. O processo de reciclagem apenas derrete e remodela o plástico; não extrai nem neutraliza os corantes. A sucata colorida deve ser reciclada em novos produtos exatamente da mesma cor ou misturada com masterbatch preto.
Um triturador ou granulador separado é um requisito absoluto. As extrusoras de pelotização são máquinas de precisão projetadas para derreter partículas pequenas e uniformes; eles não foram projetados para redução de tamanho. Alimentar itens grandes e volumosos diretamente em uma extrusora irá travar instantaneamente a máquina, potencialmente quebrando o parafuso ou queimando o motor. Um triturador deve ser usado primeiro para quebrar a sucata em flocos consistentes.
O consumo de energia varia de acordo com a capacidade e configuração da linha. Um sistema compacto padrão que processa 200 quilogramas por hora normalmente consome entre 150 e 250 quilowatts durante operação constante. Os sistemas modernos utilizam faixas de aquecimento isoladas e motores CA de alta eficiência acionados por inversores de frequência variável para reduzir significativamente o consumo geral de energia, mantendo os custos operacionais gerenciáveis.
Plásticos com muita tinta apresentam um desafio significativo de desgaseificação. Ao processar esses materiais, os engenheiros devem selecionar uma extrusora equipada com uma zona dupla de desgaseificação e uma bomba de vácuo de alta capacidade. Esta configuração extrai agressivamente os compostos orgânicos voláteis liberados pelas tintas derretidas, evitando que os pellets finais se tornem porosos ou quebradiços.


