
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-13 Origem:alimentado


O processamento de polímeros sensíveis ao calor apresenta desafios de fabricação rigorosos. Imagine uma fábrica movimentada onde um pequeno erro de cálculo de temperatura arruina um lote inteiro. O material emite instantaneamente gases corrosivos, interrompendo a produção e danificando equipamentos. As máquinas de processamento padrão geralmente destroem esse composto delicado por meio de fricção excessiva. Os gerentes de fábrica precisam desesperadamente de pellets densos e uniformes sem desperdiçar recursos valiosos. Equipamentos especializados resolvem esses obstáculos químicos e físicos, mantendo as linhas de produção funcionando de maneira tranquila e lucrativa.
Na indústria de fabricação e reciclagem de plásticos, esse maquinário específico continua sendo a escolha mais confiável para converter resina bruta em pellets de alta qualidade. Para compreender por que o equipamento padrão falha, devemos observar a química e a reologia fundamentais do material. O cloreto de polivinila possui uma janela de temperatura de processamento notavelmente estreita. O ponto em que começa a derreter e a plastificar está perigosamente próximo do seu limiar de degradação térmica.
Quando superaquecido, o polímero libera gás ácido clorídrico altamente corrosivo. Esta reação química destrói o lote de material instantaneamente. Pior ainda, causa corrosão severa nos componentes internos do maquinário. Além disso, o polímero tem uma elevada viscosidade de fusão. Processá-lo em um aparelho padrão de parafuso único gera intenso calor de fricção. Como o material é altamente sensível ao cisalhamento, essa temperatura interna descontrolada causa queimaduras rapidamente, deixando sucata descolorida e inutilizável.
O design cônico resolve esses desafios físicos através de uma geometria precisa. Ao contrário dos modelos paralelos que mantêm um diâmetro constante de ponta a ponta, estes parafusos apresentam um perfil cônico. Eles são excepcionalmente largos na seção de alimentação e diminuem gradualmente em direção à extremidade de descarga. Esta geometria específica permite uma enorme capacidade de entrada para pó de baixa densidade aparente. À medida que o material avança, o volume decrescente comprime suavemente o fundido. A plastificação completa ocorre em baixas velocidades de rotação, minimizando o calor de cisalhamento e protegendo a integridade estrutural do composto.
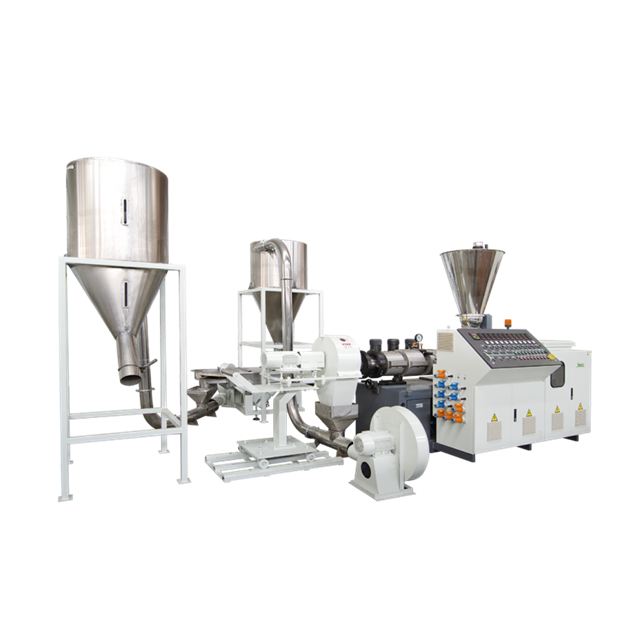
Transformar resina bruta ou flocos reciclados em pellets uniformes requer um processo preciso de vários estágios. Quando integrada em uma de alto desempenho máquina de pelotização de plástico , a extrusora cônica atua como o motor de processamento do núcleo. A jornada do material se desenrola através de várias fases distintas de engenharia.
Os operadores carregam resina bruta combinada com aditivos essenciais, como estabilizantes, lubrificantes e enchimentos de carbonato de cálcio, em um alimentador de dosagem quantitativa. O grande diâmetro dos parafusos nesta fase inicial permite a máxima ingestão da mistura seca. Aquecedores externos iniciam o processo de fusão, fazendo uma transição suave do pó para um estado viscoso.
À medida que o material avança para a zona de compressão, o diâmetro do parafuso diminui. As passagens interligadas dobram, amassam e misturam o composto. Como o sistema opera em baixas velocidades de rotação, a mistura depende inteiramente da geometria mecânica, e não do atrito em alta velocidade. Os aditivos se dispersam uniformemente por toda a matriz polimérica sem ultrapassar limites críticos de degradação. Linhas de equipamentos como a série SJZ lidam com isso perfeitamente, oferecendo diâmetros de rosca variados para atender escalas de produção que variam de 120 a mais de 1.000 quilogramas por hora.
A umidade retida nas cargas e os gases voláteis liberados pelos aditivos químicos começam a se expandir durante a plastificação. Se não forem controlados, esses gases causam pellets ocos ou estruturalmente fracos. Uma bomba de vácuo de alta potência extrai ativamente as bolhas de ar presas através de uma porta de exaustão especializada. Esta etapa crucial garante que o fundido final permaneça denso e puro antes da extrusão.
Na zona de medição final, os parafusos cônicos criam imensa pressão para frente. O fundido desgaseificado é forçado através de uma placa de matriz com vários furos projetada com precisão. As lâminas rotativas cortam imediatamente os fios emergentes em pedaços uniformes. Esses pellets recém-cortados são resfriados instantaneamente usando um sistema de resfriamento a ar de alta velocidade ou uma peneira de resfriamento vibratório, evitando que grudem uns nos outros.
Para os gestores de compras e engenheiros de fábrica que avaliam as suas opções, escolher entre estas duas tecnologias é uma decisão financeira crítica. Suas aplicações diferem significativamente com base nas propriedades do material e nas taxas de cisalhamento interno.
| Extrusora | Cônica de Dois Parafusos | Extrusora Paralela de Dois Parafusos |
|---|---|---|
| Taxa de cisalhamento | Baixo cisalhamento, mistura suave (30-40 RPM) | Alto cisalhamento, mistura agressiva (alta rotação) |
| Adequação de materiais | Excelente para polímeros sensíveis ao calor | Melhor para plásticos de engenharia estáveis |
| Geração de Pressão | Aumenta a pressão naturalmente através do volume cônico | Requer barris mais longos ou velocidades mais altas |
| Custos de manutenção | Menor devido ao desgaste mecânico reduzido | Maior devido ao torque e velocidade extremos |
As extrusoras paralelas são excelentes na composição de plásticos de engenharia que exigem mistura agressiva intensa. No entanto, este ambiente agressivo é altamente prejudicial para materiais sensíveis ao calor. Os modelos cônicos operam em velocidades muito mais baixas. Este ambiente de baixo cisalhamento mantém o polímero estável.
Além disso, a extrusão de pellets densos requer uma pressão substancial na cabeça da matriz. Um aparelho cônico cria naturalmente alta pressão na ponta devido ao seu volume afilado. O material é empurrado para um espaço cada vez menor, permitindo que a pressão aumente de forma orgânica e segura, sem gerar excesso de calor de fricção.
Estabelecer uma instalação de produção altamente eficiente requer mais do que apenas equipamentos independentes. Exige uma linha de produção totalmente integrada. Conectar a fase inicial de composição à formação final do perfil é um desafio crítico de engenharia.
A primeira fase envolve a composição da resina bruta com estabilizadores químicos e protetores UV. A passagem desta mistura seca por uma unidade de processamento dedicada garante uma plastificação completa. Os pellets resultantes são densos, uniformes e totalmente isentos de poeira. Todos os aditivos ficam perfeitamente encapsulados na matriz, eliminando o risco de coloração inconsistente posteriormente.
Depois que os pellets de alta qualidade são produzidos, eles são alimentados em um sistema de extrusão de PVC dedicado para formar componentes arquitetônicos finais, como caixilhos de janelas e painéis de portas. O uso de pellets pré-compostos oferece enormes vantagens em relação ao pó seco. O material é alimentado de forma consistente na tremonha, evitando a formação de pontes e garantindo um rendimento constante. Consequentemente, a extrusora de perfil requer menos energia para derreter o plástico, resultando em acabamentos superficiais mais lisos e tolerâncias dimensionais mais restritas.
Os custos de materiais representam a grande maioria das despesas operacionais contínuas no processamento de plásticos. Não importa o quão otimizada seja uma linha, uma certa porcentagem de sucata é inevitável. Minimizar esse desperdício é um requisito fundamental para manter margens de lucro competitivas.
Para recuperar sucata valiosa, as instalações devem integrar máquinas especializadas de redução de tamanho. Um para serviço pesado triturador de tubos de PVC apresenta rotores reforçados, rolamentos para serviço pesado e lâminas resistentes ao desgaste. Equipamentos especificamente projetados, como a série DYPS-G, podem suportar facilmente as altas forças de impacto necessárias para fraturar perfis de paredes espessas, purga inicial e tubos defeituosos que variam de 160 a 1.200 milímetros de diâmetro em material reciclado uniforme.
Além disso, o verdadeiro benefício económico é obtido quando os flocos triturados são reintroduzidos no ciclo de produção. Os fabricantes podem misturar uma percentagem controlada deste material moído com pó virgem. A configuração de pelotização homogeneiza essa mistura perfeitamente, filtrando as impurezas por meio de seu trocador de tela. Esta abordagem de circuito fechado reduz drasticamente os custos de aquisição de matérias-primas, elimina taxas de eliminação de resíduos e garante uma instalação de produção com quase zero resíduos.
Selecionar o maquinário apropriado é um grande gasto de capital. As equipes de compras devem examinar minuciosamente vários recursos mecânicos críticos para garantir confiabilidade a longo prazo e desempenho ideal no chão de fábrica.
As formulações geralmente contêm altas porcentagens de cargas minerais abrasivas, como carbonato de cálcio. Os componentes de aço padrão desgastam-se rapidamente sob o atrito, levando a uma perda de compressão. Os compradores devem garantir que o equipamento possua parafusos bimetálicos revestidos com uma espessa camada de carboneto de tungstênio ou ligas semelhantes resistentes ao desgaste. Isto aumenta significativamente a dureza da superfície e proporciona excelente resistência à corrosão.
A regulação precisa da temperatura não é negociável. Controladores avançados proporcionais-integrais-derivativos monitoram continuamente as zonas cilíndricas e ajustam automaticamente as bandas de aquecimento. O resfriamento interno do núcleo do parafuso utilizando óleo térmico ou água destilada evita o acúmulo de calor interno, mantendo o fundido estritamente dentro dos parâmetros térmicos seguros.
A caixa de câmbio deve suportar torque extremo em baixas velocidades sem falhar. Caixas de engrenagens reforçadas com sistemas de lubrificação forçada e rolamentos axiais de alta qualidade são essenciais. Eles absorvem as imensas forças axiais geradas durante a operação. Os sistemas modernos frequentemente os combinam com motores de alta eficiência para controle preciso de velocidade.
Análises recentes da indústria indicam uma mudança significativa no mercado global de construção. À medida que as certificações de edifícios ecológicos se tornam mais rigorosas, a procura por componentes arquitectónicos feitos de materiais reciclados aumenta. Os fabricantes estão se afastando da tradicional extrusão de pó em uma única etapa. Em vez disso, eles estão trazendo a composição e a pelotização internamente.
Especificamente, esta mudança estratégica permite que as fábricas controlem rigorosamente as formulações. Isso lhes permite processar volumes maiores de material reciclado pós-industrial sem sacrificar a integridade estrutural dos caixilhos das janelas ou dos revestimentos. A moderna tecnologia de extrusão desempenha um papel vital nesta transição. As máquinas avançadas de hoje são projetadas tendo a eficiência energética em sua essência. Os inversores de frequência variável garantem que os motores principais consumam apenas a quantidade exata de energia elétrica necessária. Mantas de isolamento térmico atualizadas evitam a perda de calor no ambiente da fábrica. Quando combinados com uma infraestrutura de reciclagem interna robusta, os fabricantes alcançam um modelo de economia circular altamente sustentável que minimiza as pegadas de carbono e os resíduos de plástico bruto.
Uma configuração de parafuso cônico se destaca como a escolha ideal para o processamento de materiais sensíveis ao calor. Produz de forma confiável pellets uniformes de alta qualidade, perfeitamente adequados para a fabricação de perfis posteriores. Operar em velocidades mais baixas e pressões mais altas evita efetivamente a degradação do material e garante a consistência do produto. Investir no maquinário integrado certo reduz drasticamente o desperdício e aumenta a lucratividade geral.
Pronto para atualizar seus recursos de produção? Navegue pelos equipamentos de alto desempenho da Jwell Recycling para encontrar as especificações exatas que atendem às demandas de sua fábrica. Entre em contato com nossa equipe de engenharia hoje para discutir suas necessidades específicas de produção e solicitar um orçamento personalizado para suas instalações.
Sim, as extrusoras cônicas de rosca dupla são altamente versáteis e projetadas para lidar com uma ampla gama de formulações de polímeros. No entanto, como as formulações altamente flexíveis contêm quantidades significativas de plastificantes líquidos, o seu comportamento reológico difere muito do UPVC rígido. Para alternar entre os dois, os operadores devem ajustar as temperaturas de processamento, modificar as velocidades da rosca e, potencialmente, alterar o método de corte. Os materiais rígidos geralmente utilizam um sistema de corte a quente com resfriamento a ar, enquanto as formulações mais macias podem exigir uma configuração de anel de água para evitar que os pellets adiram durante o resfriamento.
A capacidade de produção está diretamente relacionada às dimensões físicas dos parafusos e à potência do motor instalado. As taxas de produção variam significativamente com base no modelo específico da máquina e na formulação do material. Por exemplo, a confiável série SJZ oferece modelos básicos menores que produzem entre 120 e 150 kg por hora. Máquinas de médio porte rendem aproximadamente 250 a 300 quilogramas por hora. Para instalações de composição industrial em grande escala, são utilizados modelos pesados, capazes de produzir mais de 700 a 1.000 quilogramas por hora em condições ideais.
Durante o processo de plastificação em alta temperatura, os compostos freqüentemente liberam umidade, ar e gases orgânicos voláteis retidos provenientes de aditivos químicos. Se esses gases permanecerem presos dentro do polímero fundido, eles formarão bolhas de ar microscópicas dentro dos pellets extrudados finais. Esses defeitos internos comprometem gravemente a integridade estrutural e o acabamento superficial dos perfis subsequentes. A zona de desgaseificação a vácuo extrai com força esses elementos voláteis antes que o fundido chegue à cabeça da matriz, garantindo uma produção densa e sólida.
Embora seja teoricamente possível operar uma instalação utilizando resina estritamente virgem, a integração de um britador de serviço pesado é altamente recomendada para a viabilidade financeira a longo prazo. Mesmo as linhas de extrusão mais perfeitamente calibradas geram uma quantidade básica de sucata, incluindo materiais de purga iniciais e sobras dimensionais. Sem equipamento de redução de tamanho, esta sucata virgem torna-se uma perda financeira total. Ao decompor instantaneamente esses subprodutos limpos e reintroduzi-los em seu fluxo de produção, você reduz significativamente os custos gerais de aquisição de materiais ao longo do tempo.
A janela de temperatura de processamento ideal é notoriamente estreita, normalmente variando de 160 a 195 graus Celsius, dependendo muito da formulação específica e dos aditivos utilizados. Exceder 200 graus Celsius aumenta significativamente o risco de degradação térmica e liberação de gases corrosivos. O controle preciso da temperatura em múltiplas zonas usando sistemas avançados de aquecimento e resfriamento é obrigatório para manter o fundido estável.
Prevenir a degradação requer uma combinação de estratégias mecânicas e químicas. Mecanicamente, o uso de uma configuração cônica de parafuso duplo garante baixas velocidades de rotação, o que reduz drasticamente o calor de cisalhamento por fricção. Quimicamente, a formulação da mistura seca com estabilizadores térmicos de alta qualidade absorve quaisquer choques térmicos iniciais. Além disso, garantir que o sistema de resfriamento interno do núcleo do parafuso esteja funcionando corretamente evita o acúmulo de calor na zona de compressão.


