
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-10 Origem:alimentado


O plástico PET transparente possui um valor de mercado significativamente mais alto do que seus equivalentes de cores mistas. No entanto, a realidade dos resíduos pós-consumo é caótica no lixão. As garrafas enfardadas chegam consistentemente às instalações de reciclagem em uma pilha compacta e bagunçada de plásticos transparentes, verdes, azuis e âmbar. Para gestores de fábricas e investidores, surge uma questão operacional crítica. A maquinaria de processamento consegue lidar com esta mistura sem diminuir o rendimento final?
Como engenheiro de uma planta de reciclagem, recebo essa pergunta com frequência. A resposta é um absoluto sim. Uma instalação de processamento moderna pode efetivamente manter as cores separadas. Esta segregação não é conseguida apenas através da lavagem. Em vez disso, conta com módulos avançados de classificação óptica perfeitamente integrados ao fluxo de trabalho mecânico. Neste guia abrangente, exploraremos as tecnologias subjacentes de separação de cores. Identificaremos exatamente onde isso ocorre na sequência de processamento e examinaremos como alcançar a pureza óptica quase perfeita impacta diretamente seus resultados financeiros.
Para compreender completamente por que as operações de reciclagem investem milhões em tecnologia de separação de cores, é necessário analisar a economia fundamental e os padrões regulatórios que regem o mercado de plásticos reciclados. A pureza da cor é muito mais do que uma preferência estética. É um pré-requisito técnico rígido para a fabricação de alta qualidade.
Olhando para as tendências recentes da indústria, o impulso global para embalagens de economia circular alterou fundamentalmente o panorama da reciclagem. As principais marcas de bebidas e as empresas de bens de consumo em rápida evolução estão a comprometer-se agressivamente a incorporar 50% a 100% de conteúdo reciclado pós-consumo nas suas embalagens durante os próximos anos. Este enorme impulso à sustentabilidade criou um grave défice de oferta de flocos transparentes e de alta qualidade. Estamos vendo uma mudança definitiva do simples downcycling para cintas ou fibras de carpete. O foco da indústria está agora fortemente concentrado na reciclagem de ciclo fechado, garrafa a garrafa. Consequentemente, a pureza da cor passou de uma atualização opcional para o gargalo operacional definitivo.
No mercado de commodities, o tereftalato de polietileno transparente continua sendo consistentemente o material mais procurado. Sua principal vantagem é a versatilidade máxima. Os fabricantes confiam na resina transparente para produzir garrafas de água transparentes, conchas para alimentos e fibras têxteis premium. Por não ter pigmentação de base, pode ser facilmente tingido em qualquer cor personalizada exigida pelo usuário final.
Por outro lado, os plásticos coloridos apresentam severas limitações de aplicação. Uma vez que um polímero é tingido de verde ou marrom, ele não pode ser branqueado quimicamente de volta a um estado transparente. Introduzir mesmo que uma porcentagem fracionária de flocos verdes em um silo transparente irá degradar todo o lote. Quando derretida, a resina contaminada desenvolve uma névoa amarelada ou acinzentada indesejável. Esse defeito força a recicladora a descarregar o lote com um grande desconto.
Além da flutuação dos preços das commodities, a separação de cores é um pilar crítico da conformidade regulatória. As embalagens de qualidade alimentar exigem o cumprimento estrito dos padrões de segurança e pureza estabelecidos por agências poderosas como a FDA e a Autoridade Europeia para a Segurança dos Alimentos.
Esses órgãos reguladores determinam que os materiais reciclados atendam a padrões visuais e químicos rigorosos. Medido dentro do espaço de cores Lab, o material de qualidade alimentar deve manter limites de clareza e brilho altamente específicos. A contaminação por plásticos coloridos desonestos altera diretamente a luminosidade e os valores amarelo-azulados da resina extrudada. Portanto, alcançar um isolamento de cores quase perfeito é um padrão inegociável para instalações que pretendem fornecer grandes marcas de bebidas.
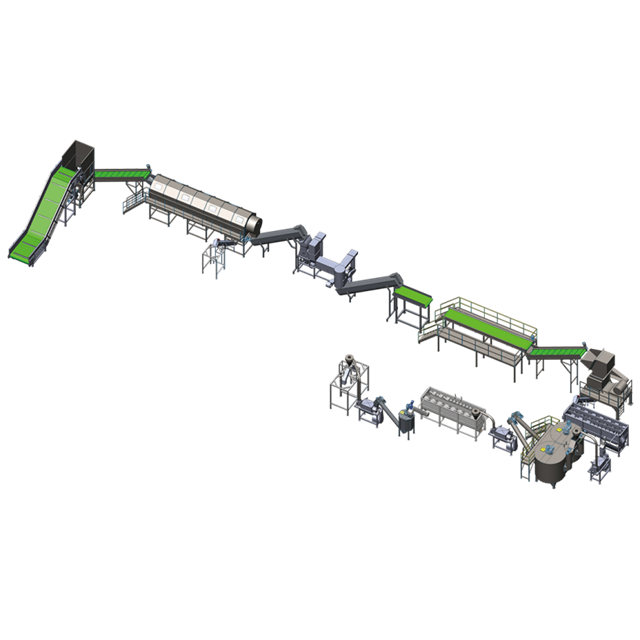
Uma sequência de lavagem mecânica padrão é projetada para remover agressivamente contaminantes como sujeira, resíduos orgânicos, adesivos teimosos e materiais não-alvo. Embora a purificação seja o objetivo principal, compreender esse fluxo de trabalho mecânico é essencial. Você deve compreender exatamente onde e como as tecnologias delicadas de separação de cores são implementadas.
Para instalações de alto volume que processam fardos pós-consumo, uma de nível industrial linha de lavagem e reciclagem de garrafas PET normalmente executa um processo sequencial de vários estágios. Com base em configurações de máquinas padrão, uma linha robusta que movimenta de 500 kg a 5.000 kg por hora inclui vários estágios principais.
É vital esclarecer um equívoco comum. Lavadoras de fricção, tanques quentes e secadores térmicos não separam cores. Uma garrafa verde submetida à soda cáustica fervente permanece teimosamente verde. Para manter ativamente as cores separadas, módulos de classificação altamente especializados devem ser integrados nesta sequência mecânica.
Para maximizar a eficiência operacional e minimizar a perda de rendimento, as instalações de reciclagem industrial empregam uma estratégia de triagem de fase dupla. Dentro de uma abrangente de lavagem de plástico linha , a separação de cores ocorre em dois momentos críticos. Isso ocorre logo antes das garrafas serem destruídas e imediatamente após a limpeza dos flocos.
A primeira linha de defesa acontece imediatamente após as etapas de desembalamento e remoção de rótulos. Fundamentalmente, isso ocorre antes das garrafas entrarem no granulador. Nesse momento, classificadores ópticos automatizados examinam as garrafas inteiras enquanto elas correm ao longo de uma esteira transportadora iluminada e de alta velocidade.
Quando os sensores ópticos detectam um recipiente colorido em um fluxo de material designado para plástico transparente, o sistema reage em milissegundos. Um jato de ar pneumático preciso dispara de um bloco de válvulas. Isso arranca fisicamente a garrafa colorida da esteira e a coloca em uma calha de coleta separada.
A principal vantagem da classificação de garrafas inteiras é a contaminação preventiva. Ao extrair plásticos coloridos antes da fase de britagem, os operadores garantem que fragmentos coloridos quebrados nunca entrem no fluxo de lavagem primário. Isto reduz drasticamente a carga computacional e mecânica no equipamento de classificação final a jusante.
Apesar da pré-classificação rigorosa, algum material colorido inevitavelmente escapará pelas rachaduras. Uma garrafa verde pode ser esmagada enquanto está escondida dentro de um recipiente transparente maior. Alternativamente, um anel de gargalo colorido teimoso pode permanecer fundido a uma garrafa transparente.
Consequentemente, a segregação final e mais precisa da cor ocorre após as intensas fases de lavagem e secagem. Os flocos secos e recém-limpos caem em cascata por uma calha vibratória em uma camada fina e uniforme. Eles passam diretamente na frente de câmeras de altíssima resolução. Atuando como o melhor mecanismo de controle de qualidade, esta máquina identifica e ejeta fragmentos microscópicos de plástico colorido, material residual da tampa ou flocos opacos não lavados. Essa purificação pós-lavagem é o que leva o resultado final à pureza de cor de 99,9% necessária para aplicações de fabricação premium.
A capacidade de isolar cores com precisão em velocidades de processamento superiores a 3 a 5 toneladas por hora depende inteiramente de sofisticados conjuntos de sensores e sistemas de ejeção pneumática ultrarrápidos.
A separação visual padrão é gerenciada por câmeras coloridas de varredura de linha RGB. Operando de forma semelhante ao olho humano, mas com taxas de quadros excepcionalmente altas, esses sensores analisam o espectro visual da luz refletida ou que passa através do material.
O software do sistema é pré-programado com parâmetros de cores rigorosos. Se um perfil de floco passante estiver fora do limite aceitável para material transparente, o computador aciona uma válvula de ar localizada. Uma rajada de ar comprimido altamente direcionada atira fisicamente o plástico agressor para fora da cascata de material principal em uma fração de segundo.
Enquanto as câmeras RGB dominam a classificação visual de cores, sensores infravermelhos próximos são implantados para analisar a composição química oculta do plástico. Na reciclagem moderna, esta tecnologia é sem dúvida o componente mais crítico do chão.
Diferentes tipos de polímeros absorvem e refletem a luz infravermelha próxima de maneiras totalmente únicas, criando uma assinatura espectral distinta. Um sensor pode distinguir instantaneamente entre PET, PVC, Polietileno e Polipropileno, mesmo que todos os fragmentos sejam visualmente transparentes. Essa capacidade é fundamental. Uma garrafa de PVC transparente parece idêntica a uma garrafa PET transparente para uma câmera RGB padrão. No entanto, o derretimento do PVC juntamente com o material alvo primário degradará catastroficamente todo o lote, gerando manchas pretas e graves fraquezas estruturais. Assim, este sensor atua como guardião da pureza do material juntamente com a pureza da cor.
A mais recente fronteira em tecnologia de classificação aproveita a Inteligência Artificial e algoritmos de aprendizagem profunda. Os sensores ópticos tradicionais podem ocasionalmente ser confundidos por variáveis complexas. Um frasco transparente fortemente impresso com tinta verde ou parcialmente envolto por uma capa retrátil teimosa pode desencadear uma falsa rejeição.
Os sistemas de classificação baseados em IA utilizam redes neurais complexas treinadas em milhões de imagens de resíduos do mundo real. Esses sistemas podem reconhecer o formato, a marca e as nuances estruturais específicas de uma garrafa. Esta redução drástica nas falsas rejeições garante que material transparente valioso não seja acidentalmente lançado no fluxo de resíduos coloridos.
Embora as tecnologias de classificação óptica tenham revolucionado a reciclagem de plástico B2B, os gerentes de instalações devem compreender que a separação de cores não é um truque de mágica autônomo e perfeito. As fases de lavagem mecânica impactam diretamente na eficiência dos selecionadores ópticos. Se o material for mal preparado, mesmo os sensores mais caros não conseguirão atingir a pureza premium.
Um dos obstáculos mais persistentes envolve a proliferação de mangas retráteis de corpo inteiro. Os classificadores ópticos dependem muito da reflexão da superfície para identificar um objeto. Se uma garrafa perfeitamente transparente estiver embrulhada em um rótulo verde grosso, o sensor óptico lerá o objeto como plástico verde. Consequentemente, os jatos de ar ejetarão esta garrafa transparente no fluxo de rejeitos coloridos, causando uma perda direta de rendimento de alto valor.
Para combater isso, a linha de lavagem deve contar com um removedor mecânico de etiquetas altamente agressivo logo no início do processo. Conforme mencionado anteriormente, atingir uma eficiência de remoção de etiquetas de 95% ou superior é obrigatório para evitar o caos na classificação posterior.
As garrafas pós-consumo raramente chegam vazias. Eles normalmente são acompanhados por tampas e anéis de gargalo invioláveis fabricados em polipropileno colorido ou polietileno de alta densidade. Depender de sistemas de câmeras caros para separar as tampas dos flocos é altamente ineficiente e desperdiça uma valiosa largura de banda de processamento.
Em vez disso, a linha de lavagem utiliza física básica para lidar com essa segregação inicial do material. No tanque de separação pia-flutuação, os materiais mais pesados afundam, enquanto os materiais mais leves flutuam. Ao retirar mecanicamente as tampas coloridas da superfície da água, o sistema reduz significativamente a carga sobre os separadores ópticos de flocos finais.
O violento esmagamento mecânico de garrafas quebradiças inevitavelmente gera microplásticos, comumente chamados de finos, juntamente com pó de polímero padrão. Durante a fase de classificação dos flocos pós-lavagem, estas partículas microscópicas representam uma grave ameaça operacional. A eletricidade estática faz com que partículas finas coloridas se agarrem a flocos transparentes ou, pior, se acumulem diretamente nas lentes protetoras de vidro das câmeras ópticas.
Quando as lentes do sensor ficam cobertas por uma camada de poeira, a precisão da detecção cai drasticamente. Para resolver isso, as linhas de lavagem premium integram elutriadores em zigue-zague e aspiradores robustos de extração de pó imediatamente antes da fase de classificação dos flocos. Ao utilizar correntes de ar ascendentes para sugar partículas finas leves, o sistema garante que apenas flocos limpos e distintos passem sob os sensores ópticos.
| Tipo tecnologia/método | de estágio de separação | de material primário de contaminante | usado |
|---|---|---|---|
| Etiquetas coladas ou encolhíveis | PVC, PETG, PP | Pré-lavagem | Removedor de etiquetas de fricção mecânica |
| Bonés e anéis coloridos | PP, PEAD | Fase de Lavagem | Tanque de densidade flutuante |
| Garrafas coloridas | Polímeros Coloridos | Pré-esmagamento | Classificador óptico de garrafas inteiras RGB |
| Flocos Coloridos | Polímeros Coloridos | Pós-lavagem | Classificador de flocos de alta velocidade RGB e NIR |
| Microplásticos e poeira | Polímeros Mistos | Pós-secagem | Classificador de ar elutriador Zig-Zag |
É crucial que os gestores da fábrica vejam a linha de lavagem não como o destino final, mas como a rigorosa fase preparatória para a extrusão. O objetivo final do processamento de resíduos enfardados é criar uma matéria-prima pronta para a cadeia de abastecimento de produção. A eficiência da sua separação de cores determina diretamente a viabilidade de mercado da sua produção de pellets PET.
Quando os flocos são alimentados em uma extrusora para serem derretidos e transformados em pellets uniformes, a estabilidade térmica é fundamental. Os lotes de cores misturadas geralmente contêm vários graus de polímero com níveis de viscosidade intrínseca e pontos de fusão completamente diferentes. Se um lote de flocos transparentes estiver contaminado com plásticos coloridos não reconhecidos ou adesivos nocivos, o fluxo de fusão torna-se altamente instável.
Esta instabilidade leva rapidamente a bloqueios severos nas telas de filtração por fusão da extrusora. Os operadores são forçados a interromper a produção para trocar filtros entupidos, causando dispendiosos tempos de inatividade da máquina. Por outro lado, quando o material de entrada é estritamente transparente e separado por cores, o processo de extrusão funciona perfeitamente. Os sistemas avançados utilizam sistemas especializados de desgaseificação a vácuo para lidar com a umidade e evitar a queda de soro intravenoso, garantindo que a estrutura molecular do polímero seja preservada.
A disparidade económica entre pellets transparentes e pellets de cores mistas não pode ser exagerada. Pellets transparentes e de alta pureza são vendidos com preço premium para empresas de bebidas que se esforçam para cumprir exigências regulatórias rigorosas. Por outro lado, os pellets de cores mistas são normalmente rebaixados para uso em materiais de construção com margens baixas.
Investir em uma classificação de cores confiável e de alta velocidade maximiza diretamente a qualidade de saída de toda a instalação. O prêmio financeiro obtido com a venda de pellets transparentes de qualidade alimentar compensa rapidamente o gasto de capital inicial necessário para integrar classificadores ópticos avançados.
Para compradores B2B, engenheiros de instalações e investidores, a seleção do maquinário correto requer uma avaliação rigorosa da durabilidade mecânica e da delicada integração eletrônica. Um sistema que lava agressivamente, mas não consegue separar as cores de forma eficaz, acabará por produzir uma mercadoria de baixo valor. Os decisores devem dar prioridade a vários parâmetros técnicos críticos durante a aquisição.
O material de entrada varia drasticamente dependendo da localização geográfica e da infra-estrutura local de recolha de resíduos. Os compradores devem procurar fabricantes que ofereçam designs de linhas altamente modulares. A capacidade de adicionar classificadores secundários de flocos ou atualizar para tecnologia assistida por IA à medida que os fluxos de entrada mudam evita que o maquinário se torne obsoleto.
Um descuido comum de engenharia no projeto de usinas de reciclagem é uma grave incompatibilidade nas capacidades de produção entre os componentes pesados de lavagem mecânica e as unidades de classificação óptica. Se as lavadoras de fricção e os tanques quentes processam 4.000 kg por hora, mas o classificador óptico de flocos só consegue lidar com precisão com 2.000 kg por hora, o classificador imediatamente se torna um gargalo paralisante. Os compradores devem verificar a classificação de capacidade dos classificadores ópticos em condições reais.
Os rótulos sobreviventes confundem gravemente os classificadores ópticos de cores. Portanto, a eficiência do removedor mecânico de etiquetas é uma métrica primária para avaliar a capacidade geral de separação de cores de toda a linha. Exija dados empíricos ou garantias de desempenho em relação às taxas de extração de rótulos.
As linhas de reciclagem modernas são ecossistemas altamente complexos de acionamentos mecânicos, aquecedores térmicos e eletrônicos ópticos hipersensíveis. Os compradores devem priorizar sistemas equipados com integração SCADA abrangente. Essa tecnologia permite que os gerentes de fábrica monitorem a precisão da classificação, as temperaturas da água e as cargas do motor a partir de um único painel centralizado.
Voltando à questão operacional central. Uma moderna linha de lavagem e reciclagem pode absolutamente manter as cores separadas, desde que esteja equipada com a tecnologia integrada correta. A lavagem mecânica remove sujeira, óleos e adesivos. No entanto, é o posicionamento estratégico dos classificadores ópticos de garrafas inteiras e de flocos pós-lavagem que realmente isola os plásticos transparentes das variantes coloridas.
Ao aproveitar o poder combinado de câmeras RGB, sensores de infravermelho próximo e algoritmos orientados por IA, as modernas usinas de reciclagem podem atingir os níveis de pureza de 99,9% exigidos pelo mercado atual. Investir em capacidades robustas de separação de cores é uma estratégia económica fundamental. Para instalações que desejam atualizar ou construir novas fábricas, é essencial selecionar equipamentos comprovados e projetados para produção de alta pureza. Incentivamos você a explorar soluções personalizadas como as da Jwell para garantir que sua operação atenda aos mais altos padrões do setor.
Sim, a separação destes materiais é uma função crítica das modernas linhas de reciclagem. Como ambos os polímeros têm densidade superior a 1,0 g/cm³, ambos afundam em um tanque de flotação de água padrão, o que significa que a separação mecânica da densidade não consegue distinguir entre eles. Em vez disso, a linha conta com classificadores ópticos integrados de infravermelho próximo. Esses sensores analisam a assinatura única de reflexão da luz da estrutura molecular do polímero, permitindo que a máquina identifique e ejete o PVC do fluxo principal com extrema precisão antes da fase de fusão.
Embora as linhas altamente automatizadas reduzam significativamente a dependência do trabalho manual, a intervenção humana ainda é altamente recomendada logo no início do processo. A maioria das instalações industriais emprega uma pequena equipe de trabalhadores manuais de controle de qualidade na fase de desfardamento. Sua função principal não é classificar cores, mas remover contaminantes massivos e perigosos. A extração de grandes pedaços de metal, baterias de automóveis ou resíduos pesados não plásticos evita danos mecânicos catastróficos aos britadores e trituradores a jusante.
Não, os processos de lavagem mecânica e térmica não alteram a cor base do polímero. Tanques de lavagem a quente, detergentes químicos e lavadoras de fricção são projetados estritamente para remover contaminantes de superfície, como resíduos orgânicos, colas teimosas e óleos. Embora esta limpeza rigorosa restaure o plástico ao seu estado original e imaculado, ela não pode transformar quimicamente uma garrafa verde ou marrom em uma transparente.
Quando devidamente calibrados e mantidos, os classificadores ópticos de flocos de última geração podem atingir taxas excepcionais de pureza de cores que variam de 98% a 99,9%. No contexto da reciclagem de qualidade alimentar, a pureza é frequentemente medida em partes por milhão. Uma linha bem otimizada que utiliza a classificação de garrafas inteiras e de flocos pós-lavagem pode reduzir a contaminação colorida em um lote transparente para menos de 50 ppm, tornando o material resultante perfeitamente adequado para a fabricação em contato estrito com alimentos.
A perda de rendimento ocorre quando garrafas transparentes são falsamente rejeitadas devido a rótulos obscuros, sujeira superficial ou materiais sobrepostos na correia transportadora. Uma linha bem otimizada equipada com sensores avançados de IA e um removedor de etiquetas de pré-classificação que atinge mais de 95% de eficiência mantém as taxas de falsas rejeições abaixo de 2 a 3 por cento. Isto minimiza o desperdício e maximiza a produção lucrativa de clareiras.
Sensores ópticos padrão geralmente leem a cor da embalagem retrátil, em vez da garrafa que está por baixo. Se uma garrafa transparente estiver embrulhada em uma capa verde, uma câmera RGB padrão irá classificá-la como plástico verde e ejetá-la. É exatamente por isso que removedores mecânicos de etiquetas resistentes são instalados antes da fase de classificação, garantindo que a verdadeira cor do polímero seja exposta às câmeras.


