
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-01 Origem:alimentado


Imagine este cenário familiar no chão de fábrica. Um enorme lote de flocos de plástico reciclado desce pela correia transportadora e, a olho nu, o material parece completamente seco. No entanto, poucos momentos depois de entrar no cilindro da extrusora, o fundido começa a aumentar incontrolavelmente. Ele forma uma espuma agressiva na cabeça da matriz, quebrando no banho de resfriamento e, por fim, arruinando todo o ciclo de produção. Este frustrante pesadelo diário decorre de um mal-entendido fundamental da ciência dos materiais.
Os operadores frequentemente confundem água superficial com umidade interna retida. Embora um seja um pequeno inconveniente de processamento, o outro atua como uma grave ameaça estrutural que altera fundamentalmente a química do polímero. Compreender a diferença exata entre a umidade superficial e a umidade absorvida serve como o primeiro passo crítico na configuração de uma linha de reciclagem eficiente e de alto rendimento.
Neste guia de engenharia abrangente, detalharemos a mecânica precisa da hidratação do polímero. Exploraremos exatamente o que deve ser eliminado durante o processo de extrusão e como selecionar o maquinário certo para garantir uma produção impecável e de alta resistência.
Para manter padrões rigorosos de qualidade na reciclagem e fabricação de plásticos, os gerentes de fábrica devem primeiro compreender como a água interage com diferentes arquiteturas de polímeros. No domínio dos resíduos pós-consumo e pós-industriais, a contaminação líquida é totalmente inevitável. No entanto, nem toda água se comporta de forma idêntica. A distinção fundamental reside na localização das moléculas de água em relação ao próprio material plástico.
A umidade superficial, frequentemente chamada de umidade livre na indústria, é a umidade que se acumula puramente na borda externa de flocos, grânulos ou pellets de plástico. Este tipo de líquido é normalmente introduzido durante as fases de lavagem e enxágue por fricção intensa do processo de reciclagem. Além disso, pode resultar de fatores ambientais, incluindo alta umidade ambiente ou condensação repentina que ocorre durante o armazenamento e transporte em armazém.
As características físicas das águas superficiais tornam a sua gestão relativamente simples. Como as moléculas aderem apenas à camada externa do plástico, elas não se infiltram nem alteram a matriz química interna do polímero. Em um ambiente industrial prático, essa umidade livre geralmente pode ser removida à força usando máquinas de desidratação centrífugas mecânicas de alta velocidade. Posteriormente, qualquer resíduo restante é simplesmente evaporado usando sistemas de ar quente térmico padrão.
Em contraste, a umidade absorvida apresenta um desafio de engenharia altamente complexo. Ao contrário da umidade superficial, a umidade absorvida penetra além do limite externo do plástico e fica presa profundamente na matriz polimérica. A nível microscópico, estas moléculas de água invasoras formam ligações temporárias com as cadeias moleculares do plástico.
O aspecto mais perigoso desta hidratação interna é a sua total invisibilidade. Um lote de flocos de plástico pode parecer uma lixa grossa ao toque e passar facilmente por uma inspeção visual básica, mas ainda assim abriga porcentagens destrutivas de água interna. Como essa umidade fica presa dentro da estrutura molecular, o ar ambiente e a rotação mecânica são totalmente inúteis. Extraí-lo requer energia térmica especializada combinada com ar com ponto de orvalho ultrabaixo para quebrar as ligações moleculares e puxar com força a água de dentro para fora.
| Característica | Bolhas e vazios | de umidade absorvidos |
|---|---|---|
| Localização | Limite externo do floco ou pellet de plástico. | Preso profundamente na matriz polimérica interna. |
| Polímeros Afetados | Todos os plásticos, especialmente os tipos não higroscópicos. | Plásticos higroscópicos estritamente como PET, PA e ABS. |
| Método de remoção | Fiação centrífuga e secagem padrão com ar quente. | Secagem dessecante e desgaseificação agressiva a vácuo. |
| Detecção Visual | Visível como condensação ou umidade ao toque. | Completamente invisível; requer analisadores de umidade. |
| Impacto se ignorado | Espuma, formação de matriz e vazios ocos em pellets. | Queda grave de IV, degradação química e saída frágil. |
A grande diferença entre hidratação superficial e interna determina diretamente o tipo específico de equipamento de processamento que uma instalação deve implantar. Os polímeros reagem à água ambiente de duas maneiras distintas, com base em suas composições químicas únicas. Categorizar corretamente sua matéria-prima é a etapa fundamental na configuração de uma linha de reciclagem lucrativa.
Os plásticos não higroscópicos possuem uma estrutura molecular densa e bem tecida que repele naturalmente a penetração da água. Exemplos industriais comuns incluem polietileno, polipropileno e cloreto de polivinila. Pense nesses materiais como uma janela de vidro. A água pode acumular-se e acumular-se na superfície, mas não pode penetrar no próprio vidro.
Para operadores que manuseiam materiais não higroscópicos, a principal preocupação operacional continua sendo estritamente a umidade superficial. Centrífugas de desidratação padrão e secadores térmicos básicos são geralmente mais que suficientes para preparar esses materiais para a extrusora. Como não há água interna para extrair meticulosamente, o processo geral de secagem consome menos energia e requer maquinário menos complexo.
Os plásticos higroscópicos agem de maneira totalmente diferente. Eles se comportam como esponjas microscópicas. Sua arquitetura química atrai e absorve naturalmente a umidade ambiente diretamente do ambiente circundante. Polietileno Tereftalato, Nylon, Acrilonitrila Butadieno Estireno e Policarbonato se enquadram perfeitamente nesta categoria exigente.
O PET é o exemplo mais proeminente no setor de reciclagem moderno. Ao processar garrafas PET ou flocos, os operadores enfrentam uma ameaça dupla. O material transporta muita umidade superficial da linha de lavagem junto com a umidade profundamente absorvida retirada da atmosfera. Não reconhecer que os materiais higroscópicos exigem a extração agressiva de ambos os tipos de umidade continua sendo a principal causa de falha do lote.
A questão central para qualquer gestor de instalações é clara. O que exatamente deve ser removido antes ou durante a fase de fusão para garantir pellets premium? A resposta depende inteiramente da classificação do polímero, mas as consequências financeiras de não conseguir remover o tipo correto de umidade são universalmente devastadoras.
Se a umidade superficial não for adequadamente erradicada antes que o plástico entre na garganta de alimentação, o calor intenso do barril converterá instantaneamente essa água em vapor. A água se expande cerca de 1.600 vezes seu volume ao passar do estado líquido para o estado gasoso. Dentro do espaço altamente confinado e de alta pressão de um cilindro extrusor, esta rápida expansão volumétrica cria violentas flutuações de pressão.
As consequências operacionais imediatas incluem forte formação de espuma na cabeça da matriz. O plástico extrudado surge parecendo uma esponja porosa, em vez de um fio sólido e denso. Este vapor retido também causa alimentação inconsistente da rosca, oscilações perigosas e geometria errática do pellet. Em última análise, isto resulta num produto final que é incrivelmente difícil de embalar, transportar e vender aos utilizadores finais.
Para materiais higroscópicos, apenas secar a superfície é uma receita para o desastre. Se um operador usar por engano um secador de ar quente padrão em flocos de PET, o exterior secará lindamente, mas a água molecular interna permanecerá completamente intacta. Quando este PET saturado internamente atinge o seu ponto de fusão dentro do barril, são desencadeadas falhas químicas catastróficas.
Para alcançar uma produção viável, o PET normalmente deve ser seco a níveis de umidade ultrabaixos, muitas vezes abaixo de 50 partes por milhão. Se a umidade interna permanecer, a água reage quimicamente com o polímero em fusão. Consequentemente, os protocolos de secagem devem ser rigorosamente calibrados para erradicar toda a umidade superficial dos plásticos padrão, ao mesmo tempo que visam agressivamente a umidade superficial e interna para variantes higroscópicas.
Para compreender plenamente por que a infraestrutura avançada de secagem e a ventilação no barril são obrigatórias, devemos examinar as falhas técnicas específicas que ocorrem quando os níveis de umidade excedem os limites de processamento aceitáveis. Além disso, a mudança nas normas globais está a tornar estes requisitos técnicos mais rigorosos do que nunca.
Olhando para as actuais trajectórias da indústria, os analistas de mercado sublinham que o impulso global no sentido de economias circulares de ciclo fechado alterou fundamentalmente os padrões de processamento. As principais marcas de consumo estão exigindo níveis sem precedentes de conteúdo reciclado pós-consumo em embalagens de qualidade alimentar. Esta mudança elimina efetivamente a margem histórica de erro em relação à resistência do polímero. As instalações que dependem de metodologias de secagem superficiais ultrapassadas têm cada vez mais a sua produção rejeitada pelos compradores de gama alta. Esta tendência sublinha uma dura realidade. A extração rigorosa de umidade molecular não é mais apenas uma prática recomendada; é um requisito básico para a sobrevivência do mercado.
A consequência mais grave e irreversível do processamento de plásticos higroscópicos úmidos é a degradação hidrolítica, comumente chamada de hidrólise. Quando o PET e a água retida são submetidos a calor extremo e pressão de cisalhamento mecânico dentro do barril, ocorre uma violenta reação química. As moléculas de água atuam efetivamente como tesouras microscópicas, cortando as longas e robustas cadeias poliméricas em fragmentos muito mais curtos e mais fracos.
A viscosidade intrínseca é a principal métrica da indústria usada para avaliar o peso molecular e a durabilidade mecânica do PET. À medida que as cadeias poliméricas são cortadas pela hidrólise, a Viscosidade Intrínseca despenca. Um pellet PET de baixa viscosidade é altamente frágil, estruturalmente fraco e totalmente inadequado para aplicações exigentes, como reciclagem garrafa a garrafa ou cintas industriais de alta resistência.
Além da degradação química invisível, a umidade residual causa deformidades físicas evidentes que tornam o produto final comercialmente inviável.
A engenharia industrial moderna desenvolveu métodos altamente sofisticados para combater as ameaças duplas da umidade superficial e interna. Uma configuração de reciclagem robusta e lucrativa depende de uma combinação sincronizada de preparação pré-extrusão e extração agressiva em barril.
A primeira linha crítica de defesa ocorre muito antes de o plástico tocar a rosca da extrusora. Para águas superficiais, secadores centrífugos mecânicos giram os flocos úmidos em velocidades extremas, jogando fisicamente a água para fora da superfície por meio da força centrífuga. Isto é imediatamente seguido por secadores térmicos de ar quente que evaporam suavemente qualquer umidade persistente.
Para a umidade interna, entretanto, a tecnologia deve aumentar em complexidade. Cristalizadores e secadores dessecantes são implantados especificamente para atingir o núcleo do plástico. Os funis dessecantes circulam ar ultra-seco através do material. Este ambiente seco cria uma pressão diferencial que literalmente força a umidade presa dentro da matriz polimérica a migrar para a superfície, onde é varrida pelo fluxo de ar.
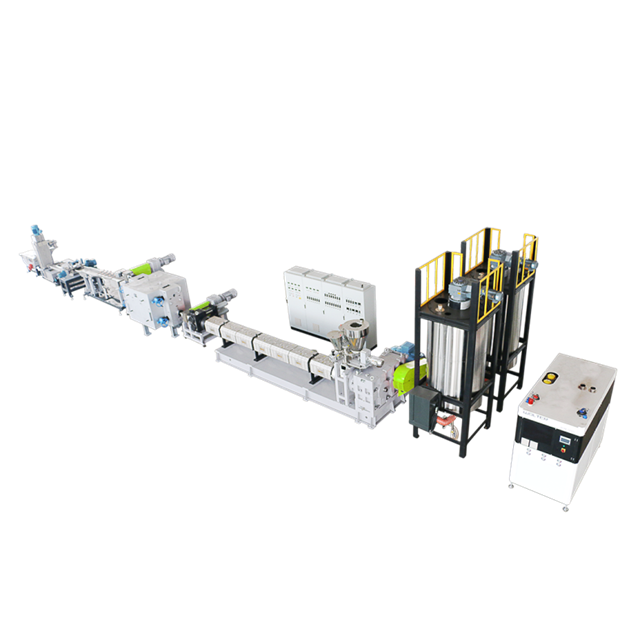
Mesmo com os protocolos de pré-secagem mais rigorosos, vestígios de hidratação e compostos orgânicos voláteis podem ocasionalmente escapar. É aqui que o projeto arquitetônico da extrusora se torna a rede de segurança definitiva. As instalações que processam materiais sensíveis contam com uma de nível industrial máquina de pelotização de plástico projetada com portas de desgaseificação a vácuo multizonas localizadas estrategicamente ao longo do barril.
À medida que o plástico passa de um estado sólido para um estado fundido fluido, essas portas de vácuo aplicam intensa pressão negativa. A geometria específica do parafuso nessas zonas de descompressão espalha o plástico líquido em camadas finas, expondo uma enorme área de superfície ao vácuo. Isso permite que o sistema aspire com força o vapor residual, o ar preso e os gases voláteis poucos segundos antes de o plástico ser empurrado através da tela de filtração, garantindo um pellet denso e perfeito.
Ao configurar um chão de fábrica para controle ideal de umidade, selecionar a geometria correta da extrusora é sem dúvida a decisão financeira mais crítica. A escolha entre configurações de parafuso simples e duplo depende quase inteiramente da natureza higroscópica de sua matéria-prima específica.
As extrusoras de parafuso único são cavalos de batalha altamente eficazes e indiscutíveis para materiais não higroscópicos como PE e PP. Como esses plásticos sofrem apenas com a umidade superficial, que é facilmente erradicada antes da extrusão, a principal função da rosca única é simplesmente derreter, bombear e filtrar o polímero.
Embora as modernas máquinas de parafuso único possuam portas de ventilação a vácuo, sua dinâmica de mistura interna é relativamente linear e suave. Eles são perfeitamente adequados para materiais que não requerem desgaseificação agressiva e profunda. Especificamente, a implantação de uma configuração de parafuso único bem projetada fornece uma solução altamente confiável e econômica para fluxos de materiais específicos que são devidamente pré-secos e não exigem forças de cisalhamento extremas.
Por outro lado, ao lidar com materiais higroscópicos como o PET, a extração de umidade interna e gases teimosos requer uma intervenção mecânica muito mais agressiva. As extrusoras de parafuso duplo apresentam dois parafusos entrelaçados que co-rotam dentro do mesmo cilindro. Este design complexo cria forças de cisalhamento intensas e misturas constantes e caóticas.
A principal vantagem aqui é um fenômeno físico conhecido como renovação de superfície. À medida que os parafusos duplos giram, eles dobram, esticam e limpam continuamente o plástico derretido, trazendo constantemente camadas frescas e não expostas do fundido do núcleo para a superfície. Quando essa rápida rotação ocorre diretamente abaixo de uma porta de vácuo, o vapor e os gases presos escapam com incrível eficiência. Para operadores que lidam com polímeros altamente saturados, investir em uma de alto desempenho linha de pelotização de parafuso duplo equipada com uma caixa de engrenagens de alto torque e zonas duplas de vácuo capazes de manter uma pressão de -0,09 MPa proporciona uma desgaseificação incomparável. Esta extração vigorosa retira a umidade absorvida teimosa e protege a viscosidade intrínseca vital do polímero.
Alcançar resultados de alto nível na reciclagem de polímeros requer tratar o gerenciamento de umidade como uma tarefa de engenharia de precisão, em vez de uma tarefa básica de aquecimento. Ao lidar com materiais sensíveis, os operadores devem impor parâmetros operacionais rigorosos no piso.
Para evitar com sucesso a hidrólise, os operadores devem manter controle absoluto sobre os parâmetros de secagem do dessecante. O controle da temperatura é vital. O PET é normalmente cristalizado e depois seco a temperaturas entre 160°C e 180°C. No entanto, o calor intenso por si só é insuficiente. O ar circulante deve manter um ponto de orvalho estrito de pelo menos -40°C para atuar como um vácuo de umidade eficaz.
Além disso, o tempo de permanência deve ser cuidadosamente monitorado. Geralmente são necessárias de 4 a 6 horas ininterruptas para garantir que a umidade interna tenha migrado completamente para fora do núcleo do polímero. Pular ou apressar esta etapa é uma forma garantida de arruinar a produção de pellets PET , fazendo com que os fios quebradiços se quebrem no banho-maria.
O controle da umidade não pode ser visto como uma etapa isolada; é um processo holístico que abrange toda a instalação. Uma extrusora de parafuso duplo incrivelmente eficiente não pode consertar magicamente os danos causados por uma falha no secador dessecante. Da mesma forma, um secador perfeito não pode compensar uma lavadora de fricção que deixa os flocos molhados.
A produção bem-sucedida requer integração mecânica perfeita. As centrífugas de desidratação, os secadores de ar térmico, os silos dessecantes e a extrusora ventilada a vácuo devem estar perfeitamente sincronizados em termos de capacidade de produção. Isso garante que o material flua com eficiência de um estágio para o outro, sem ficar ocioso e sem reabsorver a umidade ambiente do ar da fábrica.
A seleção do maquinário de extrusão apropriado requer uma avaliação pragmática e baseada em dados de seus materiais de entrada específicos e dos objetivos do produto final. Tomar a decisão tecnológica correta antecipadamente evita gargalos de processamento intermináveis e degradação dispendiosa de materiais no futuro.
Em última análise, a umidade superficial é um problema superficial e facilmente gerenciado, enquanto a umidade absorvida representa uma ameaça estrutural oculta à integridade do polímero. A tentativa de processar plásticos higroscópicos sem abordar a água presa nas profundezas de suas cadeias moleculares levará inevitavelmente à degradação química irreversível, à queda dos níveis de viscosidade e à rejeição de lotes de produtos.
A remoção de ambos os tipos de contaminação líquida é completamente inegociável para instalações de reciclagem modernas que visam produzir materiais premium e livres de defeitos. Ao compreender os comportamentos distintos de diferentes polímeros e implementar a tecnologia correta de secagem e desgaseificação, os operadores podem proteger as suas linhas de produção.
O maquinário de extrusão correto atua como a defesa definitiva contra falhas dispendiosas. Se você deseja atualizar os recursos de processamento de suas instalações, avalie seus requisitos de matéria-prima e explore soluções de equipamentos especializados na JWELL Recycling para encontrar o maquinário perfeito, adaptado aos seus desafios específicos de controle de umidade.
Não, um secador de ar quente padrão é totalmente insuficiente para remover a umidade absorvida de materiais higroscópicos como PET. Os secadores de ar quente são projetados apenas para evaporar a água superficial do ambiente que repousa na parte externa dos flocos de plástico. A umidade absorvida, entretanto, fica presa profundamente na matriz molecular do polímero. Para extraí-lo, você deve usar um secador dessecante especializado. Os sistemas dessecantes utilizam um fluxo de ar de circuito fechado que passa por leitos químicos que absorvem umidade para criar ar ultraseco com ponto de orvalho muito baixo. Este ar seco cria uma pressão diferencial que puxa fisicamente as moléculas de água presas para fora do plástico.
Quando o PET contém umidade absorvida e é submetido a alto calor e pressão dentro do cilindro da extrusora, ocorre uma reação química destrutiva conhecida como hidrólise. As moléculas de água reagem agressivamente com as ligações éster nas cadeias poliméricas de PET. Essa reação causa a cisão da cadeia, o que significa que as longas cadeias moleculares que dão força ao plástico são literalmente cortadas em pedaços mais curtos. À medida que o comprimento da cadeia diminui, a Viscosidade Intrínseca cai significativamente. Uma viscosidade mais baixa resulta em um pellet final quebradiço, fraco e completamente inadequado para aplicações de alto estresse.
As extrusoras de rosca dupla possuem uma vantagem mecânica única conhecida como renovação de superfície. Como os dois parafusos se entrelaçam e giram juntos, eles dobram, esticam e misturam continuamente o polímero derretido. Esta agitação constante garante que o plástico fundido nunca fique estático. Novas camadas de plástico fundido são continuamente trazidas para a superfície da poça de fusão logo abaixo das aberturas de vácuo. Isso maximiza a área de superfície exposta à pressão negativa, tornando-o excepcionalmente eficiente na extração de vapor retido, compostos orgânicos voláteis e gases residuais.
Embora os plásticos não higroscópicos não absorvam água internamente, a falta de remoção da umidade da superfície antes da extrusão causará graves problemas de processamento. Quando o plástico úmido entra no ambiente de alta temperatura do cilindro da extrusora, a água da superfície se vaporiza instantaneamente em vapor. Como a água se expande exponencialmente ao se transformar em gás, esse vapor cria bolsas de alta pressão dentro do fundido. Isto leva à formação de espuma na cabeça da matriz, oscilações severas e à formação de vazios ocos dentro dos pellets finais.
Ao contrário da umidade superficial, que às vezes pode ser sentida ou vista como condensação, a umidade absorvida é completamente invisível a olho nu. Um pellet de plástico pode parecer seco e ainda estar fortemente saturado internamente. A maneira mais precisa de detectar a umidade absorvida é usar um analisador de umidade especializado, como um titulador Karl Fischer ou uma escala de precisão de perda por secagem, antes do material entrar na extrusora. Se você pular este teste, a umidade absorvida se revelará durante a extrusão através de defeitos visuais como expansão, bolhas internas ou uma queda perceptível na viscosidade do fundido.
Para uma extrusão de alta qualidade, o PET normalmente deve ser seco a níveis de umidade abaixo de 50 partes por milhão, o que equivale a 0,005%. Para aplicações altamente sensíveis, como fiação de fibra ou resina para garrafas, o requisito costuma ser ainda mais rigoroso, chegando abaixo de 30 ppm. Exceder esses limites quase garante uma queda notável na resistência do polímero e na clareza visual.
Não, a desgaseificação a vácuo não pode substituir completamente a pré-secagem de materiais higroscópicos. Embora um sistema de vácuo robusto seja excelente na remoção de vapor residual e gases voláteis do fundido, os plásticos altamente saturados sofrerão hidrólise no momento em que derretem na zona de compressão, antes mesmo de atingirem as aberturas de vácuo. Portanto, a pré-secagem dessecante é obrigatória para proteger as cadeias poliméricas, enquanto a ventilação a vácuo serve como etapa final de polimento.


