
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-14 Origem:alimentado


Você sabia que as escolhas de extrusão definem essencialmente as margens de lucro de uma instalação de reciclagem? Escolher o maquinário errado pode prejudicar gravemente seus resultados financeiros. Muitas vezes leva a contas de energia excessivas e constantes dores de cabeça de manutenção. Os gerentes de fábrica frequentemente enfrentam dificuldades para navegar no complexo mercado de equipamentos, divididos entre especificações conflitantes e propostas de vendas agressivas.
Podemos desmistificar esse processo explorando minuciosamente os sistemas extrusores de parafuso único. Neste guia abrangente, você descobrirá seus princípios básicos de funcionamento e benefícios empíricos. Você verá exatamente por que eles continuam sendo indiscutivelmente o carro-chefe das modernas operações de recuperação de plástico.
Entre em qualquer área movimentada de uma fábrica de reciclagem e você provavelmente ouvirá o zumbido constante e rítmico de uma extrusora de parafuso único. Este maquinário atua como motor de transição de fase de qualquer máquina de pelotização de plástico padrão . Ele pega matérias-primas plásticas sólidas irregulares, como flocos rígidos ou material reciclado fofo, e as transforma em um polímero fundido contínuo e homogêneo. Este plástico viscoso é então forçado através de uma matriz de precisão para criar formas específicas. O brilho da engenharia reside inteiramente na sua simplicidade: um parafuso giratório singular alojado dentro de um corpo cilíndrico robusto e aquecido.
O fluxo de trabalho operacional deste equipamento é um ato contínuo de equilíbrio termodinâmico e mecânico. Geralmente é dividido em três ações principais: transporte de sólidos, fusão e bombeamento. À medida que o material plástico bruto flui da tremonha para a garganta de alimentação, o parafuso giratório segura o material e o empurra para frente ao longo do cilindro.
Em vez de depender apenas do calor externo, o atrito gerado entre as partículas plásticas, a superfície do parafuso e a parede do cilindro cria intenso cisalhamento mecânico. Esta energia de cisalhamento, complementada pela energia térmica externa das bandas de aquecimento elétrico, derrete gradualmente o polímero. O próprio atrito mecânico fornece a grande maioria do calor necessário para a fusão. Esta geração de calor interno otimiza drasticamente o consumo geral de energia durante funcionamentos contínuos.
Para obter uma fusão perfeitamente estável sem degradar o plástico, o parafuso é projetado com zonas geométricas distintas. Cada zona desempenha uma função física específica para garantir o fluxo ideal de material.
As atualizações de capital exigem uma avaliação cuidadosa. Você precisa compreender as vantagens específicas do maquinário escolhido para tomar uma decisão lucrativa. Essas máquinas dominam a indústria de reciclagem por diversas razões empíricas, que vão desde métricas financeiras superiores até confiabilidade mecânica robusta.
Olhando para as recentes tendências globais de produção, o setor da reciclagem de plástico está a passar por uma enorme mudança no sentido da otimização energética. O aumento dos custos globais de energia está a forçar os directores das fábricas a examinar de perto o consumo específico de energia. Os dados de mercado indicam uma preferência renovada por configurações de parafuso único em vez de configurações multi-parafusos altamente complexas para redução de volume padrão. Sua termodinâmica simplificada se alinha perfeitamente com os mandatos modernos de sustentabilidade, proporcionando alto rendimento com uma pegada de carbono significativamente menor.
O benefício mais imediato de selecionar uma configuração de parafuso único é sua relação custo-desempenho altamente favorável. Em comparação com alternativas complexas de parafuso duplo, essas máquinas exigem um gasto de capital inicial significativamente menor. Essa acessibilidade decorre principalmente do design menos complicado da caixa de engrenagens e da simplicidade de fabricação da usinagem de um único parafuso e cilindro.
Os custos operacionais diários também são notavelmente mais baixos. Como o sistema depende fortemente do atrito interno para gerar calor de fusão, o consumo de energia permanece altamente eficiente para polímeros padrão. Para os diretores técnicos que calculam o retorno do investimento, a combinação de um preço de compra inicial mais baixo e de um gasto diário reduzido de energia acelera rapidamente o ponto de equilíbrio.
Os ambientes industriais se beneficiam imensamente de equipamentos que não exigem procedimentos operacionais excessivamente complexos. O design simples destas extrusoras traduz-se diretamente na simplicidade operacional no chão de fábrica. Os sistemas de controle geralmente se concentram em apenas algumas variáveis críticas: zonas de temperatura do cilindro, velocidade de rotação da rosca e pressão de fusão da matriz.
A dinâmica dos fluidos internos é menos caótica do que a dos sistemas multi-parafusos. Os operadores necessitam de treinamento menos especializado para operar o maquinário de maneira eficaz. A solução de variações de processo, como flutuações de saída ou picos repentinos de temperatura, é muito mais intuitiva. Esta simplicidade inerente reduz a probabilidade de erros catastróficos do operador e minimiza o tempo de inatividade desnecessário da produção.
A complexidade mecânica costuma ser inimiga do tempo de atividade. Uma das principais vantagens desta tecnologia é sua durabilidade robusta. Com apenas um eixo giratório, há inerentemente menos peças móveis, rolamentos e vedações interligadas que podem falhar sob tensão. A caixa de engrenagens só precisa acionar um único eixo, o que reduz significativamente o estresse mecânico interno e o desgaste a longo prazo.
Quando a manutenção de rotina é necessária, os procedimentos são simples. Puxar um único parafuso para limpeza profunda ou inspeção visual é uma tarefa padrão. As equipes de manutenção podem fazer isso com o mínimo de ferramentas especializadas. Os componentes desgastados podem ser facilmente monitorados e recondicionados, garantindo que a máquina forneça uma vida útil longa e produtiva.
Na produção de pellets de plástico de alta qualidade, manter uma pressão de fusão estável na matriz é absolutamente inegociável. A pressão flutuante resulta em tamanhos desiguais de pellets. Isto degrada gravemente o valor comercial do produto reciclado final.
As extrusoras de parafuso único se destacam pela capacidade de atuar como bombas de deslocamento contínuo de alta pressão. A seção de medição é projetada especificamente para criar e manter a pressão contra a forte resistência do trocador de tela e da placa de matriz. Esse design fornece uma saída estável e sem pulsação que garante que os sistemas de corte posteriores operem com eficiência máxima.
Um debate perene entre os engenheiros de produção é se deve-se investir em um sistema de parafuso único ou duplo. Na realidade, nenhuma das máquinas é universalmente superior. Sua eficácia depende inteiramente de sua aplicação específica, das características do material e dos objetivos finais de produção.
Para fornecer uma comparação objetiva clara, a tabela a seguir descreve as diferenças operacionais fundamentais entre as duas tecnologias:
| Característica / Métrica | Extrusora de parafuso único | Extrusora de parafuso duplo |
|---|---|---|
| Função Primária | Derretimento, transporte e bombeamento de pressão estável. | Mistura, composição e desvolatilização intensivas. |
| Capacidade de mistura | Mistura moderada, principalmente distributiva. | Excelente, oferecendo mistura dispersiva e distributiva. |
| Geração de Pressão | Altamente estável e eficiente em altas pressões de matriz. | Menor eficiência de bombeamento, frequentemente requer uma bomba de derretimento externa. |
| Custo de capital | Baixo a moderado. | Alto, devido a caixas de engrenagens complexas e parafusos usinados intertravados. |
| Manutenção | Simples, com menor custo de peças de reposição. | Complexo, apresentando maiores taxas de desgaste em voos interligados. |
| Manuseio de materiais | Melhor para materiais de fluxo único, pré-misturados ou reciclados limpos. | Melhor para adicionar grandes cargas de cargas, aditivos químicos ou fibras de vidro. |
Para a grande maioria das operações de reciclagem padrão, o parafuso único continua a ser a escolha ideal e mais rentável. Os tomadores de decisão devem especificar esta tecnologia quando o objetivo principal for fundir e filtrar um fluxo de polímero único relativamente limpo. Se a sua instalação não exigir composição química pesada ou adição de grandes volumes de carbonato de cálcio, esta configuração fornecerá o desempenho mais confiável.
É importante reconhecer cenários onde um sistema de parafuso duplo é empiricamente a escolha correta. Se a sua produção exige a composição de polímeros distintos com índices de fusão muito diferentes, são necessárias as capacidades de cisalhamento intensivo de um parafuso duplo co-rotativo. A fabricação de plásticos de alta engenharia que exigem a dispersão uniforme de retardadores de chama ou fibras de vidro também requer esta tecnologia. No entanto, para uma redução simples do volume, este nível de complexidade introduz custos indiretos totalmente desnecessários.
Os benefícios teóricos desta tecnologia de extrusão se traduzem diretamente em aplicações robustas no mundo real. Isto é particularmente evidente nos setores da economia circular e da recuperação de resíduos plásticos em rápida expansão.
As poliolefinas, especificamente o polipropileno e o polietileno, constituem a maior percentagem dos resíduos plásticos globais. Provenientes de filmes de embalagens, plásticos agrícolas ou recipientes rígidos, esses materiais exigem processamento altamente eficiente para permanecerem economicamente viáveis para os recicladores.
Para esses materiais, a tecnologia de parafuso único é o padrão da indústria para uma linha de pelotização PP PE . Como esses plásticos geralmente não exigem composição intensa, eles simplesmente precisam ser derretidos, desgaseificados e bombeados com eficiência. As linhas avançadas alcançam alto rendimento volumétrico sem queimar o material, correspondendo aos limites exatos de degradação térmica das poliolefinas.
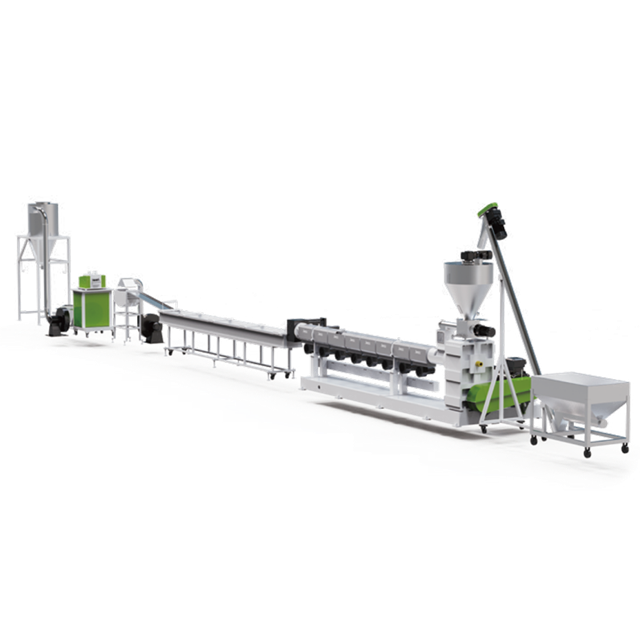
Uma extrusora nunca opera isoladamente. É a âncora de uma linha abrangente de pelotização de rosca única PET ou de uma configuração geral de granulação. Uma linha bem projetada integra equipamentos upstream, como alimentadores gravimétricos e silos de alimentação forçada, diretamente com a extrusora.
A jusante, a extrusora interage perfeitamente com trocadores de tela contínuos, sistemas de pelotização subaquática e secadores centrífugos. A saída altamente previsível do parafuso único permite que todos os componentes periféricos sejam sincronizados através de um PLC central. Isso cria um ciclo de produção contínuo e altamente automatizado que requer intervenção humana mínima.
A aquisição de máquinas de extrusão de capital requer uma análise cuidadosa e altamente técnica dos seus parâmetros operacionais específicos. Os compradores devem ir além das especificações genéricas e avaliar como a geometria interna de uma máquina se alinha com o material pretendido para garantir o máximo retorno do investimento.
As propriedades físicas e térmicas de seus resíduos plásticos específicos determinam o desenho geométrico do parafuso. A relação comprimento/diâmetro é sem dúvida a especificação mais importante a ser finalizada antes da compra. Determina o tempo de residência do polímero dentro do barril aquecido.
É essencial combinar o tamanho físico da máquina com o rendimento por hora exigido pela sua instalação. O superdimensionamento de uma extrusora leva ao consumo excessivo de energia por quilograma. O subdimensionamento causa desgaste mecânico severo, pois os operadores inevitavelmente empurram a máquina além de seus limites de segurança.
O diâmetro do parafuso é o principal indicador da capacidade de produção. Instalações comerciais de médio porte normalmente utilizam parafusos de 120 mm para atingir 350 a 450 kg por hora. Plantas industriais de grande escala exigem extrusoras enormes de 160 mm ou 180 mm para ultrapassar 1.000 kg por hora. É fundamental garantir que o motor e a caixa de engrenagens sejam dimensionados adequadamente para lidar com o alto torque necessário na capacidade máxima.
No domínio da reciclagem pós-consumo, as matérias-primas raramente são imaculadas. Os flocos geralmente carregam umidade residual, compostos orgânicos voláteis e tintas de impressão de superfície. Se estes gases não forem extraídos ativamente durante a fase de fusão, eles ficarão presos dentro do polímero fundido. Isso resulta em pellets ocos, quebradiços ou visualmente defeituosos.
A escolha de uma extrusora de parafuso único ventilada é um requisito inegociável para a reciclagem moderna. Bombas de vácuo de alta capacidade são acopladas a essas aberturas para extrair gases com força antes que o fundido chegue à cabeça de rosca. Isso garante grânulos sólidos e de alta densidade que alcançam preços de mercado premium.
Os equipamentos de capital na indústria de reciclagem operam sob condições incrivelmente duras. Embora uma das principais vantagens deste maquinário seja a sua simplicidade mecânica, negligenciar a manutenção de rotina levará inevitavelmente à falha prematura dos componentes.
Uma abordagem proativa à manutenção muda a estratégia operacional de reparos reativos para um gerenciamento previsível do ciclo de vida. Os engenheiros da fábrica devem implementar um cronograma de inspeção escalonado.
Diariamente, verifique se todas as zonas de temperatura estão funcionando corretamente. Uma única banda de aquecimento com falha pode causar pontos frios localizados, forçando o motor a trabalhar mais e levando a uma sobrecarga catastrófica de torque do parafuso. Os operadores também devem ouvir a máquina. O monitoramento acústico da caixa de engrenagens e do motor de acionamento principal é crucial. O desgaste incomum ou o ruído agudo geralmente indicam desgaste do rolamento ou lubrificação insuficiente. Semanalmente, as equipes de manutenção devem verificar os níveis de óleo na caixa de redução para manter a viscosidade ideal da engrenagem.
O parafuso e o revestimento interno do cilindro são as peças consumíveis mais caras de uma extrusora. O desgaste é causado principalmente por contaminantes abrasivos, como areia, vidro ou metais residuais, misturados nos flocos de plástico.
Para mitigar esse desgaste abrasivo, sistemas de filtragem robustos devem ser posicionados antes do cabeçote. A utilização de trocadores de tela hidráulicos contínuos de pistão duplo permite que os operadores filtrem contaminantes sólidos até níveis microscópicos. A instalação de grades magnéticas dentro da tremonha de alimentação é um método altamente eficaz para capturar metais ferrosos antes que eles entrem no barril. Para materiais altamente abrasivos, investir em parafusos bimetálicos tratados com ligas duras especializadas pode prolongar significativamente a vida útil do equipamento em comparação com o aço nitretado padrão.
Investir em uma extrusora de parafuso único oferece um valor inegável a longo prazo para instalações de reciclagem modernas. Ao combinar acessibilidade com simplicidade operacional, essas máquinas oferecem desempenho diário altamente confiável que minimiza o dispendioso tempo de inatividade. Eles servem como a espinha dorsal ideal para operações de reciclagem padrão, integrando-se perfeitamente em qualquer linha de processamento abrangente para garantir resultados estáveis e de alta qualidade com consumo de energia significativamente reduzido. Se você deseja otimizar as capacidades de processamento de suas instalações, visite a Jwell Recycling para explorar soluções de equipamentos de alta eficiência adaptadas precisamente às suas metas de produção.
As principais vantagens giram em torno da economia, simplicidade mecânica e geração ideal de pressão para materiais de fluxo único. Do ponto de vista das despesas de capital, uma máquina de parafuso único requer um investimento inicial significativamente menor. Mecanicamente, possui apenas um eixo giratório, o que significa que o projeto da caixa de engrenagens é muito menos complexo. Essa simplicidade se traduz diretamente em menores custos de manutenção, menos peças sobressalentes e menor tempo de inatividade. Operacionalmente, as extrusoras de parafuso único são excelentes na construção e manutenção da pressão de matriz alta e consistente necessária para empurrar polímeros fundidos altamente viscosos através de telas de filtração finas.
Sim, as extrusoras de parafuso único são altamente eficazes para a reciclagem de PET, desde que sejam projetadas com modificações específicas. PET absorve a umidade do ar. Se extrusado com umidade presente, o material sofre degradação hidrolítica, diminuindo drasticamente sua viscosidade intrínseca e tornando os pellets finais quebradiços. Para processar PET com sucesso, uma extrusora de rosca única deve apresentar uma geometria de rosca especializada projetada para baixo cisalhamento. Ele também deve ser equipado com um sistema robusto de desgaseificação a vácuo multizona para garantir que toda a umidade seja completamente extraída.
O polipropileno e o polietileno são poliolefinas amplamente recicladas que geralmente apresentam características térmicas estáveis. Em cenários de reciclagem padrão, o objetivo não é alterar quimicamente ou compor fortemente estes plásticos. O objetivo é simplesmente derretê-los, filtrá-los e peletizá-los novamente em um formato uniforme. Uma extrusora de parafuso único é perfeitamente adequada para esta tarefa porque depende de fricção e condução térmica para derreter suavemente o polímero. As extrusoras de rosca dupla geram forças de cisalhamento agressivas que são totalmente desnecessárias para a reciclagem pura de PP e PE.
Sim, ao avaliar o consumo específico de energia, medido em quilowatts-hora por quilograma de material processado, as extrusoras de parafuso único geralmente superam os modelos de parafuso duplo em aplicações de reciclagem padrão. Como há apenas um parafuso, o motor de acionamento e a caixa de engrenagens sofrem significativamente menos atrito mecânico interno. Os sistemas de parafuso único utilizam o atrito gerado entre os pellets de polímero e a parede do cilindro como fonte primária de calor de fusão, o que reduz a carga elétrica exigida pelas bandas de aquecimento externas.
Com manutenção adequada e trocas regulares de óleo, a estrutura central e a caixa de engrenagens de uma extrusora de parafuso único de alta qualidade podem durar facilmente de 15 a 20 anos. As peças consumíveis, nomeadamente o parafuso e o cilindro, normalmente requerem renovação ou substituição a cada 3 a 5 anos, dependendo da abrasividade dos materiais a serem processados e se foram aplicados revestimentos bimetálicos resistentes ao desgaste durante a fabricação.
O excesso de umidade na matéria-prima plástica se transforma em vapor quando exposto ao calor intenso do cilindro da extrusora. Se a extrusora não tiver zonas de ventilação de vácuo adequadas, este vapor ficará preso dentro do polímero fundido. À medida que o plástico sai da matriz, o vapor retido se expande, resultando em espuma, pellets ocos e uma queda acentuada na resistência mecânica do produto reciclado final.


