
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-21 Origem:alimentado


Ande no chão de qualquer usina de reciclagem movimentada e você provavelmente testemunhará um gargalo familiar. Os operadores lutam constantemente para manter um fluxo constante de material reciclado na tremonha da extrusora. A procura global por polímeros reciclados está a aumentar neste momento. Mandatos rigorosos de novas embalagens e iniciativas generalizadas de economia circular impulsionam este impulso. No entanto, colmatar a lacuna entre resíduos brutos volumosos e pellets uniformes continua a ser um grande obstáculo mecânico. Os gerentes de instalações frequentemente perguntam aos engenheiros se eles podem agilizar as operações alimentando o plástico triturado diretamente em uma linha de pelotização, evitando totalmente os silos intermediários e o manuseio manual.
Do ponto de vista da engenharia, a integração direta é totalmente viável. No entanto, exige precisão absoluta. Um sistema de redução de tamanho de alto desempenho resolve efetivamente essas interrupções no fluxo de trabalho, desde que o equipamento seja corretamente compatível com as propriedades físicas exclusivas do material. Descreveremos os parâmetros técnicos, sinergias de equipamentos e estratégias operacionais necessárias para otimizar seu fluxo de trabalho de pelotização.
Dados recentes de mercado destacam uma mudança distinta no design das instalações. Os gerentes de fábrica estão abandonando o manuseio em silos e com várias etapas. Em vez disso, a tendência favorece fortemente o processamento em linha. A escassez de mão de obra e o aumento dos custos de energia forçam as instalações a minimizar a distância física que o material percorre entre as máquinas. Ao acoplar a fase de redução de tamanho diretamente à fase de extrusão, as fábricas reduzem significativamente a sua pegada energética e limitam os riscos de contaminação cruzada. Essa abordagem de manufatura enxuta requer maquinário upstream altamente confiável que não deixe de lado ou sobrecarregue a extrusora downstream.
Para determinar se os flocos triturados podem transitar suavemente para uma linha de extrusão, primeiro você deve compreender a função mecânica do equipamento de dimensionamento. A fase de britagem atua como uma ponte crítica entre os resíduos brutos e imprevisíveis e o processo de fusão altamente controlado.
Na indústria de recuperação de polímeros, a terminologia dita o design do processo. Resíduos pós-consumo ou sucata pós-industrial referem-se a itens brutos e não processados, como tubos de PVC defeituosos, garrafas PET descartadas ou purgas de moldagem por injeção. Remoído refere-se ao estado intermediário deste plástico após ter sido reduzido mecanicamente em flocos menores e irregulares. Pellets, também conhecidos como grânulos, são peças cilíndricas uniformes, derretidas e reformadas, produzidas no final da linha.
Pense no material reciclado como a dieta crua para uma extrusora de pelotização. A qualidade, o tamanho e a consistência desses flocos determinam diretamente a eficiência com que a rosca extrusora pode transportar, comprimir e derreter o plástico. Se a moagem for inconsistente, todo o processo a jusante sofrerá flutuações de pressão. Se você ficar próximo a uma extrusora mal alimentada, ouvirá o movimento da rosca, o que sempre resulta em baixa qualidade de saída.
Ao projetar um processo de redução, os engenheiros contam com tecnologia de corte de alto cisalhamento. Dentro da câmara de corte, um rotor resistente equipado com lâminas rotativas gira em alta velocidade. Estas pás do rotor interagem com pás estacionárias montadas de forma segura na carcaça de aço. À medida que os resíduos plásticos entram na câmara, eles são repetidamente cortados entre essas bordas endurecidas. O processo continua até que as peças sejam pequenas o suficiente para passar por uma tela metálica precisamente calibrada localizada na parte inferior.
Esta tela atua como guardiã da qualidade. Ele determina o tamanho uniforme final dos flocos. Ao utilizar uma bem projetada máquina trituradora de plástico , as instalações garantem que a produção permaneça consistente, livre de pedaços enormes e poeira excessiva. Essa consistência constitui o requisito fundamental para qualquer material destinado a ser alimentado diretamente em um granulador.
Os investidores em instalações procuram constantemente maneiras de reduzir os custos de mão de obra e minimizar o manuseio de materiais. Ignorar os silos de armazenamento para alimentar o material moído diretamente no granulador é uma configuração operacional muito procurada.
Dados empíricos provenientes de modernas instalações de reciclagem confirmam que a alimentação direta é altamente eficiente. Contudo, esta não é uma garantia universal para todos os polímeros. A alimentação direta exige o cumprimento estrito de parâmetros operacionais específicos. O material reciclado deve estar livre de grandes variações de tamanho, desprovido de umidade excessiva e possuir uma densidade aparente apropriada para o projeto específico da tremonha da extrusora. Quando os operadores atendem a essas condições, um fluxo contínuo e automatizado da câmara de corte para o peletizador torna-se uma realidade.
Além disso, a relação entre a fase de dimensionamento e a fase de pelotização é profundamente sinérgica. Uma extrusora opera de maneira ideal somente quando recebe um volume constante e ininterrupto de material. Se a unidade de britagem produzir flocos altamente uniformes, a rosca extrusora poderá derreter o plástico com pressão interna estável.
Por outro lado, se a saída contiver uma mistura de pedaços enormes e poeira microscópica, a extrusora sofrerá oscilações. Este fenômeno causa temperaturas de fusão inconsistentes e pressão variável na cabeça da matriz. Em última análise, produz pellets defeituosos e quebradiços que não atendem aos padrões da indústria. Portanto, o desempenho do seu peletizador depende inerentemente da precisão da sua preparação a montante.
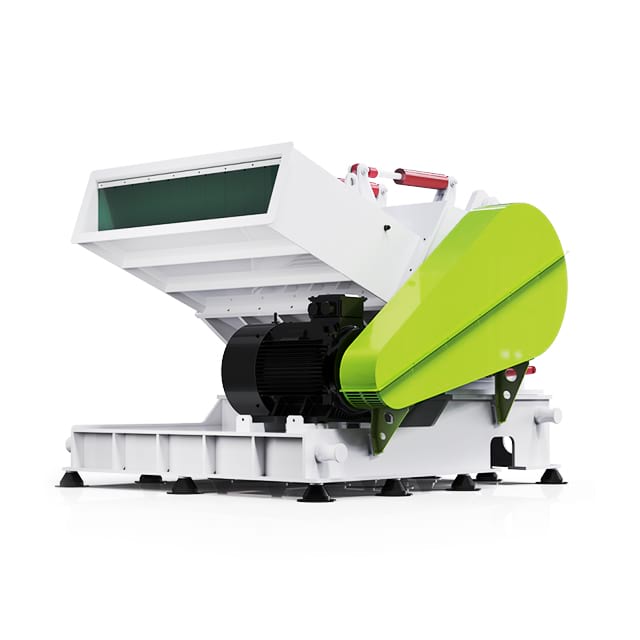
Para os tomadores de decisão técnicos que avaliam as despesas de capital, é necessário compreender os requisitos exatos para a alimentação de extrusoras para calcular o retorno do investimento. Vários fatores primários governam essa transição de material no chão de fábrica.
As dimensões físicas dos flocos representam a variável mais crítica. Peletizadores padrão de parafuso único normalmente exigem um tamanho uniforme variando de 8 mm a 12 mm. Se a tela na câmara de corte estiver danificada ou dimensionada incorretamente, pedaços grandes se infiltrarão no fluxo de material.
Essas peças superdimensionadas causam um fenômeno frustrante conhecido como ponte. A ponte ocorre quando grandes pedaços de plástico se interligam na garganta de alimentação. Eles formam um arco físico que impede que o material subsequente caia no parafuso. Isso deixa a extrusora de fome, levando a graves atrasos na produção e à potencial degradação térmica do plástico que já está dentro do barril.
O controle de umidade é outra necessidade absoluta no processamento de polímeros. Embora a sucata de fábrica pós-industrial seja frequentemente limpa e seca, o resíduo pós-consumo geralmente requer uma extensa linha de lavagem para remover a sujeira e os resíduos orgânicos. Se o material úmido for alimentado diretamente em um granulador padrão, a água residual vaporizará violentamente ao atingir o cilindro extrusor aquecido. Esta rápida expansão cria bolsas de vapor presas no plástico derretido. Consequentemente, o material deve passar por uma centrífuga mecânica de desidratação ou secador térmico para reduzir o teor de umidade abaixo de um por cento antes da extrusão.
A densidade aparente determina como o material se comporta sob a influência da gravidade. Plásticos rígidos e filmes flexíveis interagem com as tremonhas de maneiras muito diferentes. Para ilustrar isso, revise o detalhamento de engenharia abaixo.
| Tipo de material | Comportamento da densidade aparente | Configuração de alimentação | Equipamento a montante recomendado recomendado |
|---|---|---|---|
| Tubos rígidos de PVC / HDPE | Grande massa, cai facilmente por gravidade | Tremonha vertical padrão | Triturador de tubos horizontais |
| Filme Agrícola PP/PE | Fofo, propenso a flutuar e formar pontes | Cortador-compactador ou alimentador forçado | Triturador de filme de alto cisalhamento |
| Bandejas / Folhas Termoformadas | Massa média, formato irregular de flocos | Funil agitado ou transportador helicoidal | Triturador de placa plana em forma de V |
| Purgas para moldagem por injeção | Extremamente denso, alta resistência ao impacto | Funil padrão com parafuso robusto | Triturador de serviço pesado tipo garra |
Mesmo com protocolos de classificação rigorosos, os flocos triturados podem conter contaminantes microscópicos, como poeira residual ou pequenos fragmentos de metal. Para garantir que os pellets finais sejam puros, o sistema deve incluir uma filtragem robusta por fusão. Os trocadores de tela instalados na extremidade do cilindro da extrusora capturam essas impurezas sólidas. A preparação upstream de alta qualidade reduz significativamente a frequência dessas mudanças de tela.
Uma abordagem universal simplesmente não se aplica à reciclagem moderna de plástico. Para obter uma alimentação contínua, o equipamento de dimensionamento deve ser projetado especificamente para a geometria, espessura e resistência do material alvo.
Materiais longos e rígidos, como conduítes de PVC ou canos de água HDPE, apresentam desafios de alimentação únicos. Tentar alimentar um tubo de três metros em uma tremonha vertical padrão é perigoso para o operador e altamente ineficiente. Muitas vezes requer intenso pré-corte manual. Para otimizar esse fluxo de trabalho específico, as instalações utilizam máquinas dedicadas, como um britador de plástico resistente projetado especificamente para tubos. A série DYPS-G, por exemplo, apresenta rampas de alimentação horizontais ou angulares projetadas especificamente para aceitar perfis longos. A geometria do rotor foi projetada para puxar o material longo para dentro da câmara de corte de forma constante. Isso evita saltos agressivos e garante uma saída consistente de 10 mm que fica imediatamente pronta para o granulador.
Plásticos largos e planos, como bandejas de embalagens termoformadas, painéis de portas automotivas ou grandes folhas de acrílico, também exigem designs de rotores específicos. Quando os materiais planos entram em uma câmara vertical padrão, eles tendem a saltar no topo do rotor giratório, em vez de serem puxados para baixo nas lâminas de corte. Isso reduz drasticamente o rendimento e aumenta o ruído no chão de fábrica.
Para combater isso, os engenheiros utilizam um triturador especial de bandeja e placa . A série DYPS-T foi projetada com um arranjo exclusivo de lâmina em forma de V ou escalonada. Esta geometria especializada captura as arestas de materiais largos e planos, atraindo-os de forma eficiente para a zona de corte. Essa abordagem personalizada garante alta capacidade e dimensionamento uniforme, atendendo perfeitamente aos requisitos de alimentação do peletizador a jusante.
Instalações de moldagem por injeção e extrusão freqüentemente geram blocos grandes e sólidos de plástico endurecido durante partidas e paradas de máquinas. As máquinas padrão não possuem torque e integridade estrutural para processar essas peças enormes sem travar. Nessas aplicações exigentes, é necessário um triturador de plástico robusto com carcaças de aço reforçadas, volantes superdimensionados para máxima energia cinética e pás de rotor agressivas do tipo garra. Ao morder sistematicamente blocos grossos, essas máquinas transformam resíduos de fábrica incontroláveis em estoque valioso.
Mesmo com o maquinário primário correto instalado, os operadores enfrentam rotineiramente desafios específicos de materiais ao transferir flocos para a linha de extrusão. Compreender as soluções de engenharia para esses obstáculos mantém sua planta funcionando com eficiência.
Como observado anteriormente, os flocos leves de filmes de PP e PE são notoriamente difíceis de alimentar devido à sua baixa densidade aparente. Se uma instalação depende muito da reciclagem de filmes, a solução mais eficaz é ignorar totalmente os funis de gravidade padrão. A abordagem padrão da indústria envolve a utilização de uma linha de pelotização equipada com um cortador-compactador integrado. O filme fofo é transportado para um grande tambor cilíndrico onde as lâminas de fricção giratórias aquecem e densificam o material. Quando o plástico atinge um estado semifundido, a força centrífuga o empurra diretamente para dentro da rosca extrusora conectada. Isso elimina totalmente a ponte.
O excesso de poeira e partículas microscópicas de plástico, conhecidas como finos, são altamente prejudiciais ao processo de extrusão. A poeira derrete muito mais rápido do que os flocos padrão. Freqüentemente, queima e se degrada dentro do barril antes que os pedaços maiores tenham feito a transição completa para o estado derretido. Esta degradação térmica leva a pellets descoloridos com propriedades mecânicas pobres. Altos níveis de poeira normalmente resultam do uso de máquinas de baixa qualidade com lâminas cegas ou espaços de corte incorretos. O equipamento premium utiliza ângulos de lâmina otimizados e tolerâncias usinadas com precisão para cortar o plástico de maneira limpa, preservando a integridade do polímero.
Alcançar uma operação de reciclagem altamente lucrativa requer ver o equipamento como um ecossistema integrado. Uma linha bem projetada minimiza a intervenção humana, reduz os riscos de contaminação e maximiza o rendimento geral.
Depender do trabalho manual para mover fisicamente as caixas de material triturado de uma máquina para outra é ineficiente. Instalações modernas utilizam sistemas de transferência automatizados para vincular as fases de redução de tamanho e pelotização. Os transportadores helicoidais, como os sem-fins, são excelentes para mover flocos rígidos e pesados em distâncias curtas a uma taxa altamente controlada. Para distâncias maiores no chão da fábrica, são preferidos sistemas de sopradores pneumáticos. Esses sistemas utilizam pressão de ar para transportar o material através de tubulação fechada diretamente para um silo de armazenamento situado acima da unidade de alimentação da extrusora.
Análises de mercado recentes indicam um enorme pivô nas estratégias globais de compras. Os investidores em facilidades estão a afastar-se de cadeias de abastecimento fortemente atrasadas e sobrefaturadas. Em vez disso, estão a recorrer a centros de produção avançados na Ásia. Esta transição é alimentada pela necessidade de implantação rápida de equipamentos sem sacrificar tolerâncias estruturais rigorosas.
Historicamente, os fabricantes europeus dominaram o mercado de equipamentos de reciclagem de alta qualidade. No entanto, os principais fabricantes chineses têm sistematicamente colmatado esta lacuna tecnológica. Hoje, as máquinas de primeira linha da China incorporam padrões de engenharia de nível europeu. As modernas instalações de fabricação utilizam sofisticados centros de usinagem CNC para garantir as tolerâncias exatas necessárias para manter uma folga consistente entre as lâminas rotativas e estacionárias.
Especificamente, essas máquinas apresentam como padrão componentes OEM premium, como rolamentos SKF, controles PLC Siemens e motores WEG de alta eficiência. Ao combinar a fabricação localizada de aço com peças móveis comprovadas internacionalmente, essas máquinas avançadas são oferecidas a um custo total de propriedade altamente competitivo. Isto permite que as instalações de reciclagem obtenham um retorno mais rápido do investimento, mantendo ao mesmo tempo a durabilidade necessária para uma operação contínua.
A natureza diversificada da economia circular significa que as máquinas disponíveis no mercado raramente são suficientes. Os principais fornecedores chineses destacam-se pela flexibilidade de engenharia. Em vez de vender uma caixa universal, eles projetam sistemas de redução de tamanho específicos para cada aplicação. Seja modificando o design da tremonha para alimentação robótica ou alterando os ângulos das lâminas para polímeros sensíveis ao calor, essa customização garante que o equipamento atue como um verdadeiro catalisador para a operação.
Alimentar eficientemente uma linha de pelotização com material reciclado triturado é a base absoluta de uma operação lucrativa de reciclagem de plástico. O sucesso depende inteiramente da engenharia de precisão. Você deve combinar cuidadosamente seu maquinário de dimensionamento com a geometria estrutural específica do seu material, gerenciar ativamente os níveis de umidade e levar em conta as variações de densidade aparente.
Ao investir em equipamentos de alta qualidade específicos para cada aplicação, você elimina gargalos no fluxo de trabalho, estabiliza a pressão da extrusora e garante a produção de grânulos reciclados premium. Se você estiver pronto para atualizar o rendimento de sua planta e eliminar problemas de pontes, avalie seu tipo de material e explore as soluções especializadas de britagem disponíveis na Jwell Recycling para encontrar a geometria exata do rotor que sua linha de produção exige.
A viabilidade de alimentar material não lavado diretamente em uma extrusora depende inteiramente da origem dos resíduos. Se o material for limpo, sucata pós-industrial, como rolos de fábrica ou aparas de borda de um ambiente controlado, ele pode ser totalmente triturado e alimentado diretamente na linha de pelotização. No entanto, se estiver a processar resíduos pós-consumo, a lavagem é estritamente obrigatória. Os plásticos pós-consumo não lavados contêm contaminantes abrasivos como areia e sujeira, que causarão desgaste catastrófico na rosca da extrusora. Os resíduos orgânicos também queimarão em altas temperaturas de extrusão, criando bolhas de gás que comprometem gravemente os pellets finais.
Para extrusoras de pelotização de parafuso único padrão, o tamanho ideal do floco geralmente fica dentro da faixa estrita de 8 mm a 12 mm. Alcançar essa fração de tamanho específico é controlado diretamente pela malha da tela instalada na parte inferior da câmara de corte. Manter esse tamanho é fundamental para a consistência termodinâmica. Se os flocos excederem 15 mm, eles estarão propensos a se interligarem e formarem pontes dentro da garganta de alimentação. Por outro lado, se o material for muito pequeno, ele derreterá prematuramente, causando oscilações irregulares na cabeça da matriz.
A necessidade de um triturador a montante é determinada pelo tamanho, espessura e volume iniciais de seus resíduos brutos. Um triturador é uma máquina de alto torque e baixa velocidade projetada para redução primária de volume, destruindo itens enormes, como tubos de paredes espessas ou grandes purgações sólidas. Alimentar esses itens enormes diretamente em um britador secundário de alta velocidade provavelmente paralisaria o motor. Se o seu resíduo bruto consistir em itens pequenos e de paredes finas, como garrafas PET ou pequenas sobras de fábrica, um triturador é desnecessário e o material pode ser alimentado diretamente na câmara de dimensionamento.
A ponte é um gargalo operacional comum na reciclagem de materiais leves, como filme PP ou PE. Como esses flocos têm uma densidade aparente muito baixa, o atrito faz com que eles se encaixem e formem um arco sobre a rosca de alimentação. Para superar isso, você deve implementar mecanismos de alimentação ativa. A solução mais simples é instalar um alimentador de força vertical, comumente chamado de crammer, diretamente acima da garganta da extrusora. Para linhas de filme de alta capacidade, o padrão da indústria é a integração de um sistema cortador-compactador para densificar o filme antes da extrusão.
O excesso de poeira cria grave instabilidade térmica dentro da extrusora. Como as partículas de poeira têm uma relação enorme entre área de superfície e volume em comparação com flocos de 10 mm, elas derretem quase instantaneamente ao entrar em contato com o cilindro aquecido. Enquanto os flocos maiores ainda absorvem calor, a poeira começa a queimar e a degradar-se. Isto resulta em manchas pretas, descoloração severa e propriedades mecânicas enfraquecidas nos pellets finais. Atualizar para um britador com ângulos de lâmina otimizados e manter facas afiadas é a melhor maneira de evitar a geração de poeira.
A correspondência de rendimento requer o cálculo da verdadeira taxa de alimentação volumétrica, em vez de apenas observar a capacidade máxima de peso do fabricante. Uma extrusora classificada para 500 kg/h de pellets sólidos pode processar apenas 300 kg/h de material reciclado fofo devido à menor densidade aparente. Como regra padrão de engenharia, seu britador a montante deve ter uma capacidade confortável de 20% a 30% maior que a produção máxima de sua extrusora. Esse buffer garante que o funil da extrusora permaneça consistentemente cheio, evitando a falta de energia durante pequenas trocas de lâmina ou pausas no carregamento de material.


