
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-12 Origem:alimentado


O aumento dos custos do plástico virgem está corroendo silenciosamente suas margens de produção? Você certamente não está sozinho. Em todo o mercado global, a volatilidade dos preços petroquímicos e o aperto das cadeias de abastecimento estão a forçar os gestores das fábricas a repensar as suas estratégias operacionais. Os resíduos de fábrica são frequentemente considerados uma dor de cabeça logística. No entanto, é na verdade um recurso altamente valioso e inexplorado. Quando processado corretamente, um sistema de granulação premium cria um material reciclado utilizável de alta qualidade que rivaliza com a resina virgem.
Neste guia completo, exploraremos a mecânica do reprocessamento de sucata de polímero. Discutiremos as aplicações industriais mais lucrativas e detalharemos como a seleção do equipamento de redução de tamanho certo pode transformar fundamentalmente seus resultados financeiros.
No domínio da fabricação industrial de plástico, a moagem refere-se à produção granular gerada quando o polímero residual é reduzido mecanicamente em tamanho. Em vez de descartar peças defeituosas, canais, sprues ou bordas em aterros dispendiosos, as instalações modernas processam esses materiais em flocos pequenos e uniformes. Esses flocos servem então como substituto direto ou suplemento para pellets de resina virgem. Porém, a viabilidade de reaproveitamento deste material depende inteiramente de suas propriedades físicas. Essas propriedades são ditadas exclusivamente pelas máquinas utilizadas para processá-lo.
Análises recentes da indústria revelam uma mudança acentuada na forma como os fabricantes veem a sucata de polímero. Impulsionada por mandatos agressivos de sustentabilidade, como as Diretivas de Embalagens da União Europeia e preços petroquímicos imprevisíveis, a reciclagem localizada em circuito fechado deixou de ser um projeto ecológico marginal para se tornar uma estratégia central de sobrevivência. Os dados de mercado sugerem que as instalações que incorporam material reciclado de alta qualidade nas suas linhas de produção primária estão a registar uma redução significativa na volatilidade da aquisição de matérias-primas. O principal diferencial dessa tendência é a qualidade. O material reciclado de qualidade inferior simplesmente não consegue atender aos rigorosos requisitos de fluxo de fusão das modernas linhas de extrusão de alta velocidade.
O fator qualidade é absolutamente crítico neste ecossistema de circuito fechado. Quando a sucata plástica é processada através de equipamentos mal calibrados, o material resultante sofre de graves inconsistências. Câmaras de corte projetadas de forma ineficiente geram poeira excessiva, comumente conhecida como finos. Esses finos tendem a queimar durante o processo de extrusão ou moldagem por injeção, deixando manchas pretas desagradáveis no produto final. Além disso, lâminas cegas ou desalinhadas causam atrito intenso. Isto leva à degradação térmica das cadeias poliméricas antes mesmo de o material atingir a fase de fusão.
Para mitigar esses riscos operacionais, as instalações exigem equipamentos de britagem de alta qualidade, projetados com folgas precisas das lâminas, geometrias otimizadas do rotor e filtragem de tela eficiente. Definir a folga da lâmina corretamente - geralmente até uma fração de milímetro - garante cortes nítidos e limpos, em vez de rasgar ou amassar o plástico. O resultado é um tamanho de partícula consistente com geração mínima de poeira, tornando a sucata granulada estruturalmente sólida e perfeitamente adequada para aplicações de fabricação exigentes.
Compreender o processo mecânico de redução de tamanho é o primeiro passo para otimizar a taxa de recuperação de material. Uma máquina trituradora de plástico padrão opera através de um mecanismo de alta velocidade e alto cisalhamento projetado especificamente para granular resíduos de polímero em dimensões precisas e reutilizáveis.
O processo começa no momento em que o material de sucata é alimentado na tremonha. Dentro da robusta câmara de corte, um pesado eixo giratório equipado com múltiplas facas de corte gira em altas velocidades. Essas facas rotativas interagem continuamente com facas estacionárias montadas com segurança nas paredes da câmara. O plástico é cortado de forma agressiva, mas limpa, entre esses dois conjuntos de lâminas. Posicionada abaixo do rotor está uma tela curva com tamanhos de furos específicos. O material permanece preso no vórtice de corte até ser moído o suficiente para passar por esta tela, garantindo dimensões finais uniformes dos flocos.
É crucial distinguir entre trituração e trituração, uma vez que as equipas de aquisição confundem frequentemente as duas tecnologias. Os trituradores operam em baixas velocidades com imenso torque, projetados principalmente para a redução inicial de blocos de plástico grandes, volumosos ou altamente resistentes, como purgas enormes ou barris grossos. Eles rasgam o material em pedaços grosseiros e irregulares. Em contraste, os britadores e trituradores operam em velocidades mais altas para redução secundária e fina. Eles pegam esses pedaços menores e os cortam nos grânulos exatos e uniformes necessários para reintrodução imediata em extrusoras ou em gargantas de alimentação de moldagem por injeção.
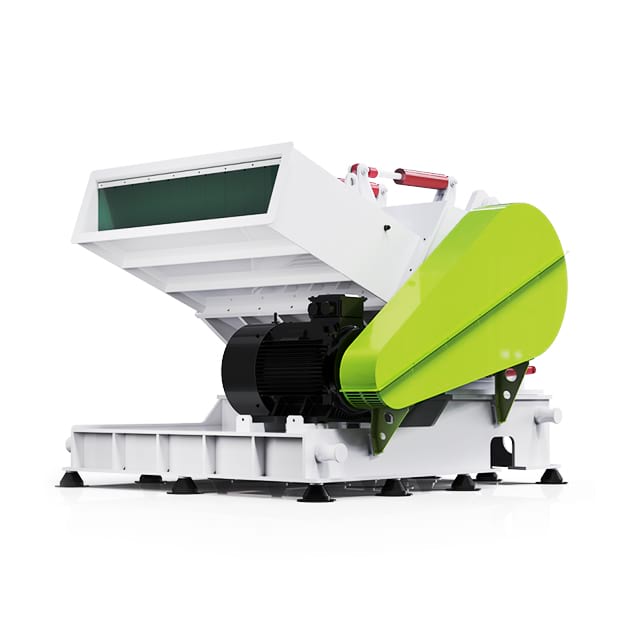
A aplicação de polímeros reprocessados abrange praticamente todos os setores da indústria de plásticos. Diferentes ambientes de fabricação utilizam esse material recuperado de maneiras distintas, dependendo fortemente das demandas estruturais do produto final.
A indústria de extrusão de tubos se destaca como uma das maiores consumidoras de plástico reciclado. Resíduos de paredes espessas, como tubos de PVC, HDPE ou PE defeituosos, representam um enorme volume de polímero de alta densidade. Uma vez efetivamente processado, esse material é frequentemente reaproveitado para fabricar tubos de drenagem sem pressão, tubulações agrícolas corrugadas ou camadas centrais internas de tubos coextrudados multicamadas.
O processamento desses materiais de paredes espessas e inflexíveis requer imensa força mecânica. Os moedores leves padrão inevitavelmente travarão ou sofrerão falha catastrófica da lâmina ao tentar mastigar seções grossas de tubos. Conseqüentemente, instalações bem-sucedidas implantam um britador de plástico para serviço pesado projetado especificamente com um rotor sólido reforçado e um motor de alto torque. Os modelos avançados utilizam um design de rotor escalonado e tecnologia de corte em V. Esta configuração concentra a força de corte, permitindo que a máquina manuseie materiais densos continuamente sem emperrar, garantindo um fornecimento constante de material reciclado de tubo de alta qualidade.
Nos setores de embalagem e termoformação em ritmo acelerado, a geração de resíduos é praticamente contínua. Quando bandejas, placas ou embalagens blister são estampadas a partir de folhas plásticas extrudadas, a teia restante – comumente conhecida como resíduo de esqueleto – geralmente representa impressionantes 30 a 50 por cento do volume total da folha plástica.
Como esse resíduo específico é perfeitamente limpo e tem exatamente a mesma qualidade do produto final, ele normalmente é triturado imediatamente em linha e alimentado diretamente de volta na extrusora de folhas. O manuseio de materiais largos, planos e muitas vezes altamente frágeis requer equipamento especializado. Um triturador de plástico projetado especificamente para sucata de bandejas e placas apresenta mecanismos exclusivos de alimentação horizontal e configurações de rotor especializadas. Isto evita que as folhas largas saltem pela câmara ou se enrolem nas lâminas, garantindo assim um ciclo de reciclagem incrivelmente eficiente.
A moldagem por injeção gera um tipo de desperdício muito específico e inevitável: canais, sprues e peças de transição. Estes formam os canais através dos quais o plástico fundido flui para alcançar as cavidades reais do molde. Enquanto as peças moldadas acabadas são enviadas aos clientes, os patins são quebrados e deixados no chão de fábrica.
Esta sucata é excepcionalmente valiosa. Os operadores da planta trituram esses componentes e os misturam perfeitamente com resina virgem para fabricar uma ampla variedade de bens de consumo e industriais, desde painéis internos de automóveis e paletes de transporte até contêineres de armazenamento doméstico de uso diário. Como a moldagem por injeção requer índices precisos de fluxo de fusão para funcionar corretamente, o material reciclado usado deve ser excepcionalmente uniforme para evitar bicos bloqueados ou preenchimentos incompletos do molde.
A reintrodução bem-sucedida do material reciclado em seu processo de fabricação exige muito mais do que simplesmente despejar uma caixa de plástico triturado de volta na tremonha. Para manter a integridade estrutural e a perfeição estética do produto final, os operadores devem aderir a protocolos de mistura rigorosos. O objetivo principal aqui é obter uma mistura homogênea que seja processada de maneira previsível nas zonas de aquecimento de extrusoras ou máquinas de moldagem por injeção.
Em ambientes de fabricação modernos, estabelecer uma Proporção Áurea para misturar material reciclado com plástico virgem é uma prática padrão. Embora algumas aplicações de baixo custo, como sacos de lixo pretos ou paletes industriais grossos, possam utilizar confortavelmente material reciclado puro, a maior parte da fabricação de precisão limita estritamente o conteúdo de material reciclado entre 10 e 30 por cento. Essa proporção específica depende muito do tipo de polímero, dos requisitos mecânicos do produto final e da história térmica da própria sucata.
| Tipo de polímero | Aplicação comum | Taxa de moagem recomendada | Considerações técnicas |
|---|---|---|---|
| BICHO DE ESTIMAÇÃO | Embalagem, Garrafas | 10% - 20% | Altamente sensível à umidade; requer cristalização e secagem completas antes da mistura. |
| PEAD | Tubos, Recipientes | 15% - 30% | Mantém excelente integridade estrutural; os operadores devem observar pequenas variações no fluxo de fusão. |
| PVC | Perfis, tubos sem pressão | 20% - 40% | Altamente propenso à degradação térmica; requer esmagamento de lâmina afiada e de baixo atrito para evitar queimaduras. |
| PP | Automotivo, peças de injeção | 15% - 25% | Pode sofrer uma ligeira redução na resistência ao impacto se for levado a proporções excessivamente altas. |
Evitar defeitos de produção requer uma gestão cuidadosa e deliberada desta mistura. Cada vez que um termoplástico é aquecido e cisalhado durante o processamento, suas cadeias poliméricas sofrem ligeira degradação, alterando o índice de fluidez. Se for usada uma alta porcentagem de material reciclado degradado e empoeirado, isso levará a temperaturas de fusão inconsistentes. Isto se manifesta como manchas superficiais, instabilidade dimensional ou bolhas de gás no produto acabado.
O segredo para um processo suave e sem obstruções está inteiramente nas características físicas do próprio material reciclado. Alcançar a uniformidade das partículas não é negociável. Se os flocos forem muito grandes, eles causarão pontes no funil de alimentação, interrompendo abruptamente a produção. Se contiverem muita poeira, esses pequenos pedaços derreterão prematuramente na garganta de alimentação, causando obstruções graves e acúmulo de carbono na rosca da extrusora.
Para gerentes de fábrica e diretores de compras, a decisão de integrar equipamentos internos de redução de tamanho é, em última análise, motivada pela economia operacional. A justificativa financeira para o processamento de sucata no local é sólida. Oferece um rápido retorno do investimento que continua a render enormes dividendos muito depois de o equipamento ter sido pago a si próprio.
Uma análise direta de economia de custos revela instantaneamente o impacto nos resultados financeiros. O benefício financeiro mais imediato é a redução direta no consumo de resina virgem. No cenário atual, os custos das matérias-primas representam frequentemente 50 a 70 por cento do total das despesas operacionais. Imagine uma instalação operando 1.000 quilos de material por hora. Ao misturar apenas 20% de material reciclado de alta qualidade nessa linha, a fábrica economiza 200 quilos de resina virgem a cada hora. Num ciclo de produção de 24 horas, isso equivale a 4.800 quilogramas de matéria-prima cara economizados diariamente. Quando calculadas anualmente, estas poupanças cobrem frequentemente as despesas de capital do equipamento de granulação nos primeiros seis a oito meses.
Além do deslocamento de matérias-primas, a reciclagem interna reduz drasticamente as despesas gerais de gestão de resíduos. A sucata de plástico industrial é notoriamente volumosa, mas leve, tornando seu transporte incrivelmente ineficiente e caro. Ao triturar peças defeituosas e resíduos de esqueletos diretamente na fonte, as instalações eliminam completamente as recorrentes taxas de depósito e os pesados custos de frete associados ao envio de resíduos para aterros sanitários ou centros de reciclagem terceirizados.
Para realmente concretizar esses benefícios econômicos, a durabilidade do equipamento é fundamental. Investir em maquinaria pesada proporciona uma economia superior a longo prazo em comparação com a compra de alternativas mais leves e mais baratas. Modelos robustos apresentam lâminas de liga resistente ao desgaste, como aço D2 ou SKD11, carcaças de aço mais espessas para absorver vibrações intensas e rolamentos superdimensionados. Esses recursos premium se traduzem diretamente em custos de manutenção mais baixos, intervalos de afiação de lâminas drasticamente menores e na capacidade crítica de funcionar continuamente sem sofrer tempos de inatividade catastróficos.
| Métrica econômica | Sem britagem interna | Com britagem interna de qualidade | Impacto financeiro |
|---|---|---|---|
| Dependência de resina virgem | 100% | 70% - 90% | Redução significativa e imediata nos custos mensais de aquisição. |
| Custos de eliminação de resíduos | Alto | Perto de zero | Eliminação completa da logística externa de gestão de resíduos. |
| Rendimento de materiais | 85% - 90% | 98% - 99% | Maximiza o valor financeiro extraído de cada quilo de resina adquirido. |
No ambiente hiperregulado de hoje, a eficiência económica deve ser cuidadosamente equilibrada com a responsabilidade ambiental. Os fabricantes enfrentam uma pressão crescente dos órgãos reguladores, das partes interessadas empresariais e dos consumidores finais para minimizar a sua pegada ecológica. A integração de uma estratégia interna de reciclagem é um dos métodos mais eficazes para alcançar estes rigorosos padrões de sustentabilidade.
A implementação desta estratégia ajuda as fábricas a cumprirem diretamente as suas metas ambientais, sociais e de governança. Ao reduzir ativamente a dependência de resinas petroquímicas virgens, as instalações reduzem as suas emissões de gases com efeito de estufa de âmbito 3. Além disso, a reaproveitamento de sucata de produção permite que as fábricas demonstrem um progresso tangível e baseado em dados em direção a iniciativas de zero resíduos para aterros. Isso melhora sua posição junto a clientes corporativos ambientalmente conscientes.
Esta prática estabelece efetivamente uma economia circular localizada diretamente no chão de fábrica. Em vez de aderir ao modelo linear e ultrapassado, os materiais são gerados, recuperados e reaproveitados exatamente sob o mesmo teto. Fechar o ciclo desta forma reduz drasticamente a pegada de carbono associada ao transporte de resíduos para fora do local e ao transporte de novas matérias-primas de volta à fábrica. Além disso, processar um produto com uma porcentagem de material reciclado requer significativamente menos energia em geral do que fabricar exatamente o mesmo produto usando combustíveis fósseis virgens puras.
Selecionar o equipamento correto para redução de tamanho é o passo mais crítico no estabelecimento de um programa de reciclagem lucrativo. Uma máquina inadequadamente especificada e incompatível levará inevitavelmente a gargalos logísticos, flocos de baixa qualidade e interrupções excessivas de manutenção. Os tomadores de decisão devem avaliar vários parâmetros técnicos essenciais para garantir que o maquinário esteja perfeitamente alinhado com suas realidades operacionais específicas.
Tipo e espessura do material: As propriedades físicas da sucata determinam a arquitetura necessária da máquina. Plásticos duros e de paredes espessas - como pedaços sólidos de extrusão, tubos grossos ou purgas moldadas por injeção densas - exigem uma máquina para serviço pesado que utilize um design de rotor escalonado ou com corte em V. Isso concentra a força de cisalhamento, permitindo que as lâminas cortem materiais densos sem emperrar. Por outro lado, filmes finos, garrafas ocas ou placas largas de termoformação requerem projetos de rotor especializados com câmaras de corte abertas. Esta configuração semelhante a uma tesoura evita que materiais flexíveis flutuem acima das pás ou se enrolem no rotor.
Requisitos de capacidade de produção: A capacidade de processamento da máquina deve estar alinhada com a taxa máxima de geração de resíduos da fábrica. O subdimensionamento da máquina leva ao perigoso acúmulo de sucata no chão de fábrica, criando riscos à segurança. O superdimensionamento resulta em despesas de capital desnecessárias e desperdício de energia elétrica. Uma prática recomendada é calcular a geração máxima de sucata por hora e selecionar uma máquina com classificação aproximadamente 20% superior para absorver confortavelmente os picos de produção.
Acessibilidade e segurança da manutenção: A tarefa de manutenção mais frequente em qualquer granulador é o ajuste e afiação da folga da lâmina. Os tomadores de decisão devem priorizar máquinas projetadas com câmaras de corte altamente acessíveis. Mecanismos de abertura da tremonha assistidos hidraulicamente ou mecanicamente, juntamente com suportes de tela facilmente removíveis, garantem que as equipes de manutenção possam realizar trocas de lâminas de rotina com segurança e rapidez. Máquinas difíceis de abrir sofrem com a manutenção negligenciada. Isto leva a lâminas cegas que quebram em vez de cortar o plástico, acabando por arruinar o lote de material.
| Critérios de seleção | Consideração para plásticos leves/finos | Consideração para plásticos pesados/espessos |
|---|---|---|
| Projeto do rotor | Configuração de corte em tesoura aberta com múltiplas lâminas. | Configuração de corte em V sólido escalonado e de forte inércia. |
| Potência do motor | Moderado | Muito alto |
| Câmara de Corte | Construção de aço durável padrão. | Construção em aço reforçado e altamente resistente ao desgaste. |
| Mecanismo de alimentação | Alimentação por rolo ou tremonha de boca larga para folhas planas. | Transportador resistente ou funil de segurança fechado para evitar retorno. |
A reutilização de plástico reciclado é inegavelmente uma prática altamente lucrativa que reduz simultaneamente o desperdício industrial e reduz drasticamente os custos de aquisição de matéria-prima. No entanto, o sucesso de todo este sistema em circuito fechado depende inteiramente da precisão do processo de britagem inicial. Equipamentos de baixa qualidade criam poeira inutilizável, degradam cadeias de polímeros e, por fim, estragam o produto final. Ao investir em um granulador de alta qualidade e específico para cada aplicação, os fabricantes evitam tempos de inatividade dispendiosos e garantem um fornecimento constante de material reciclado de alta qualidade.
Agora é a hora de avaliar criticamente sua estratégia de gestão de resíduos. Pronto para transformar os resíduos da sua fábrica em um ativo lucrativo? Explore a ampla gama de equipamentos especializados na Jwell-recycling. Se você precisa de um granulador resistente para tubos grossos ou de uma unidade de precisão para bandejas termoformadas, você pode encontrar o maquinário exato adaptado às suas demandas de produção em https://www.jwell-recycling.com. Otimize hoje toda a sua linha de produção para obter rentabilidade máxima e sustentabilidade a longo prazo.
Um triturador é uma máquina robusta, de baixa velocidade e alto torque, projetada especificamente para redução de tamanho primário. É utilizado para quebrar blocos de plástico maciços, volumosos ou altamente resistentes em pedaços grosseiros e irregulares. Um britador opera em velocidades muito mais altas. Ele é projetado para redução secundária e fina, pegando essas peças grossas - ou sucata direta de fábrica menor - e cortando-as de forma limpa em material reciclado fino e uniforme, dimensionado perfeitamente para reutilização imediata em extrusoras.
A reutilização do plástico reciclado depende inteiramente da estrutura molecular específica do polímero. Geralmente, termoplásticos padrão como PET, PP e PE podem ser triturados e fundidos novamente várias vezes. No entanto, as cadeias poliméricas degradam-se ligeiramente a cada ciclo térmico, o que pode impactar negativamente as propriedades mecânicas do material, como resistência à tração e resistência ao impacto. Para neutralizar esta degradação natural e manter a integridade estrutural, os fabricantes normalmente misturam 15 a 25 por cento de material reciclado com material virgem, em vez de depender de conteúdo reciclado puro para aplicações críticas.
Defeitos de produção relacionados ao material reciclado – como manchas pretas, bolhas ou peças quebradiças – são quase sempre causados pela má preparação do material. Especificamente, isso aponta para geração excessiva de poeira, tamanhos de flocos totalmente inconsistentes ou degradação térmica que ocorre durante o próprio processo de moagem. Se suas lâminas estiverem cegas ou a máquina estiver calibrada incorretamente, o plástico será quebrado em vez de cortado corretamente. Atualizar para um granulador de engenharia de precisão com facas afiadas e bem alinhadas e o tamanho correto da tela eliminará essas inconsistências de material e restaurará instantaneamente a qualidade do seu produto.
Absolutamente. Materiais de paredes espessas, como tubos de PVC ou polietileno de alta densidade, possuem densidade extrema e exigem grande força de cisalhamento para serem processados com eficácia. Retificadoras padrão para serviços leves irão travar, superaquecer o motor ou sofrer falha catastrófica da lâmina ao processar esses materiais densos. Você precisa de uma máquina especializada para serviço pesado, equipada com um rotor sólido reforçado, potência de motor excepcionalmente alta e facas especialmente anguladas para lidar com a densidade e espessura dos tubos de forma segura e contínua, sem quebrar.
A geração de poeira geralmente resulta de lâminas cegas ou folga inadequada da lâmina dentro da câmara de corte. Manter facas afiadas e definir a folga correta garante que o material seja cortado de forma limpa, em vez de pulverizado. Além disso, usar uma máquina com uma peneira de tamanho adequado e um soprador de sucção de alta eficiência ajuda a evacuar rapidamente as partículas cortadas, evitando que sejam processadas em excesso e se transformem em pó fino.
Embora o número exato varie de acordo com a aplicação e o tipo de polímero, a fabricação de precisão normalmente limita a moagem entre 10 e 30 por cento. Isso garante que o índice de fluidez permaneça estável e que o produto final retenha sua resistência mecânica. Produtos de baixo custo, como paletes industriais grossos ou tubos de drenagem, podem utilizar com sucesso até 100% de material reciclado, dependendo da qualidade dos flocos processados.


