
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-07-28 Origem:alimentado


A flutuação da produção nas instalações de reciclagem de plástico cria um impacto financeiro agravado que os operadores das instalações não podem ignorar. O rendimento inconsistente leva diretamente ao não cumprimento de metas de produção, à qualidade variável dos pellets e aos custos inflacionados de energia por tonelada. Equipamentos legados ou subdimensionados têm dificuldade para processar matéria-prima variável. Níveis flutuantes de umidade e índices de fluxo de fusão mistos sobrecarregam extrusoras mais antigas, resultando em instabilidade térmica, bloqueios de matrizes e tempo de inatividade reativo. A atualização para uma moderna linha de pelotização de plástico de alta capacidade não é apenas um aumento no rendimento máximo. É uma atualização estratégica para balanceamento de carga automatizado, gerenciamento térmico superior e rendimento contínuo e previsível. Essa transição melhora as taxas gerais de recuperação de material e estabiliza as operações diárias, permitindo que as instalações processem fluxos de sucata desafiadores sem ajustar constantemente os parâmetros da máquina ou enfrentar paradas inesperadas.
A produção estável em um ambiente de reciclagem comercial significa atingir taxas consistentes de kg/hora, turno após turno. Exige recuperação máxima de material, densidade uniforme de pellets e intervenção mínima do operador. Quando essas métricas caem, todo o cronograma de produção é prejudicado. Os equipamentos legados muitas vezes não possuem os controles avançados necessários para manter essa linha de base, forçando os operadores a ajustar constantemente as configurações apenas para manter a linha funcionando.
As sucatas pós-consumo e pós-industriais apresentam variações constantes na densidade aparente. O teor de umidade e os níveis de contaminação mudam de lote para lote, e extrusoras subdimensionadas simplesmente não conseguem lidar com essas mudanças rápidas. Ao alimentar filmes macios com alto MFI, PVC ou EVA, as máquinas mais antigas não possuem zonas tampão adequadas. Eles operam sem mecanismos de alimentação especializados, causando pontes de material na tremonha e falta de material na rosca.
Os sistemas legados sofrem uma queda acentuada nas taxas gerais de recuperação nessas condições. Os operadores enfrentam desperdício excessivo fora das especificações, purgas frequentes e ciclos constantes de partida e parada. Cada vez que a máquina para, o material no cano se degrada. Você perde tempo, perde material e queima o excesso de energia fazendo com que a linha volte à temperatura. O processamento de filmes agrícolas úmidos, por exemplo, introduz enormes bolsas de vapor no barril. Sem a desgaseificação adequada, esse vapor causa picos de pressão que sopram o material para fora das portas de ventilação ou interrompem o cabeçote de pelotização.
Considere as limitações físicas dos designs de funis mais antigos. Eles dependem da gravidade. Quando você introduz material reciclado leve ou flocos de filme fofos, a gravidade não é suficiente. O material forma uma ponte, formando uma cúpula acima do parafuso. O parafuso fica vazio, a saída cai para zero e o operador precisa quebrar manualmente a ponte. Este ciclo reativo destrói a estabilidade do rendimento.
Temperaturas inadequadas da matriz perturbam fundamentalmente o processo de extrusão. Matrizes excessivamente quentes causam fusão do pellet no cortador. Isso cria “macarrões” longos e inutilizáveis que bloqueiam o equipamento de resfriamento posterior e forçam desligamentos imediatos. Por outro lado, matrizes frias resultam em baixa fluidez do fundido. O plástico não flui suavemente através dos orifícios da matriz, criando rebarbas, formas irregulares e perigosos picos de pressão dentro do cilindro.
Flutuações freqüentes de temperatura levam a um dimensionamento inconsistente dos pellets. Seguem-se taxas de sucata aumentadas, reduzindo a eficiência operacional. Manter uma janela térmica estreita não é negociável para uma produção estável. Máquinas mais antigas usam faixas de aquecimento básicas acionadas por relé que ultrapassam as temperaturas alvo. Eles esquentam demais, desligam e deixam o cano esfriar demais. Este perfil de temperatura de onda senoidal significa que a viscosidade do fundido muda constantemente. Quando a viscosidade muda, a pressão na matriz muda e o tamanho do pellet varia muito.
Vemos isso frequentemente com poliolefinas mistas. Uma ligeira queda na temperatura aumenta muito a resistência do fundido, fazendo com que as lâminas rotativas rasguem o plástico em vez de cortá-lo de maneira limpa. Isso gera finos – minúsculas partículas de poeira plástica – que obstruem os filtros de água e degradam a qualidade do produto final. O gerenciamento térmico estável requer controle proporcional e contínuo, e não uma simples comutação liga/desliga.
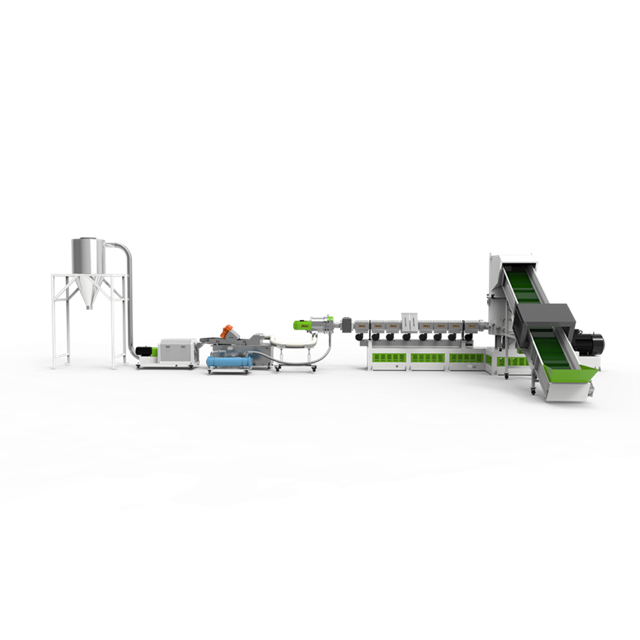
A engenharia moderna mitiga diretamente as variáveis que causam quedas na produção. Um bem projetado sistema de pelotização de plástico integra soluções mecânicas e elétricas para manter a produção estável, independentemente de pequenas variações na matéria-prima.
Alimentadores volumétricos ou gravimétricos integrados mantêm um fluxo constante de material na extrusora. Eles se ajustam em tempo real para evitar fome ou superalimentação. Na verdade, os sistemas gravimétricos pesam o material quando ele entra na máquina, ajustando a velocidade da rosca de alimentação para manter uma taxa de fluxo de massa precisa. Isso elimina os problemas de pontes e de fome comuns em funis alimentados por gravidade.
O balanceamento de carga em nível de planta evita picos repentinos de demanda elétrica em configurações multilinhas. Isso atenua quedas de tensão que podem travar os motores de extrusão. Trituradores de compactação e alimentadores forçados pré-condicionam materiais de baixa densidade. Eles densificam filmes leves e espumas, garantindo um volume de entrada consistente na rosca principal. Ao forçar mecanicamente o material nas passagens do parafuso, você garante uma taxa de preenchimento de 100%. Um parafuso cheio significa pressão estável e pressão estável significa saída estável.
A contaminação causa picos de pressão que interrompem a produção. Trocadores de tela contínuos de pistão duplo permitem trocas de filtros sem parar a máquina. Eles mantêm uma pressão de fusão constante durante a troca. Quando uma tela fica obstruída, o operador desloca o pistão, trazendo uma tela limpa para o fluxo de fusão enquanto a tela suja é removida e substituída. A máquina nunca para e a saída permanece constante.
A desgaseificação a vácuo multizona remove voláteis e umidade do fundido. Isto evita vazios no pellet final. Estabiliza a pressão de extrusão e melhora a integridade estrutural do plástico reciclado. As linhas de alta capacidade geralmente apresentam sistemas de ventilação dupla. A primeira ventilação opera à pressão atmosférica para liberar umidade em massa, enquanto a segunda ventilação usa uma bomba de alto vácuo para extrair tintas e voláteis profundos. Esta abordagem dupla garante que o fundido esteja completamente sólido antes de atingir a matriz.
Os sistemas PLC de circuito fechado monitoram e ajustam as temperaturas do cilindro e da matriz em tempo real. Eles reagem a pequenas mudanças antes de impactarem a fluidez do fundido. Os sistemas modernos usam algoritmos de controle PID (Proporcional-Integral-Derivativo). Em vez de apenas ligar e desligar os aquecedores, os controladores PID fornecem quantidades exatas de energia para manter uma linha de temperatura plana.
Matrizes maiores e de alta capacidade oferecem uma vantagem distinta em termos de massa térmica. Eles resistem a mudanças rápidas de temperatura causadas por variações do ar ambiente ou da água de resfriamento. Esta estabilidade garante um fluxo uniforme através de cada furo da matriz. Além disso, as matrizes avançadas incorporam canais internos de resfriamento de óleo ou água. Se o calor de cisalhamento da rosca elevar muito a temperatura do fundido, o sistema circulará automaticamente o fluido de resfriamento através da camisa do cilindro, retirando o calor e mantendo o processo estável.
A avaliação das características técnicas em relação aos resultados operacionais desejados requer uma abordagem estruturada. Os compradores devem avaliar a extrusora, o mecanismo de corte e o sistema de acionamento com base em seus fluxos de materiais específicos.
É fundamental combinar a relação Comprimento/Diâmetro (L/D) com o tipo específico de polímero. Garante tempo de residência adequado para fusão uniforme sem degradação térmica. Para poliolefinas padrão como PE e PP, uma proporção L/D de 32:1 ou 36:1 fornece comprimento de barril suficiente para derreter, misturar e desgaseificar completamente o material. Barris mais curtos correm o risco de empurrar partículas não derretidas através da matriz, enquanto barris excessivamente longos podem degradar plásticos sensíveis ao calor.
Perfis de parafuso personalizados apresentam zonas de mistura dedicadas e barreiras. Esses projetos lidam com matérias-primas mistas ou desafiadoras com eficiência. Eles fornecem o cisalhamento necessário para derreter o plástico uniformemente, sem sobrecarregá-lo. Uma barreira separa o plástico derretido do plástico sólido, garantindo que apenas o material totalmente plastificado avance. Isso evita que pedaços sólidos cheguem ao trocador de tela e causem picos repentinos de pressão.
A escolha do método de corte correto determina a qualidade do pellet e o tempo de atividade da linha. Você deve combinar o cortador com as propriedades térmicas do polímero.
| Sistema de Corte | Melhor Matéria- | Prima Vantagem | Principal Compensação |
|---|---|---|---|
| Pelotização Subaquática | Remoídos rígidos, PET, HDPE | Rendimento máximo, formato uniforme | Alta complexidade de configuração inicial |
| Anel de Água | Poliolefinas padrão (PP, PE) | Resfriamento confiável, fácil manutenção | O desgaste da lâmina requer monitoramento |
| Resfriado a Ar Seco | Filmes de PVC, EVA e alta MFI | Evita aglomeração | Rendimento 10-15% menor |
| Pelotização de fios | Plásticos de engenharia, Nylon | Excelente uniformidade de pellets | Propenso à quebra dos fios |
Os motores de torque de acionamento direto e os inversores de frequência (VFDs) mantêm velocidades constantes da rosca sob cargas variadas. Eles eliminam as perdas mecânicas associadas aos designs de caixas de engrenagens mais antigos. Os motores CA tradicionais com acionamentos por correia perdem potência devido ao atrito e ao deslizamento. Os sistemas Direct Drive acoplam o motor diretamente ao eixo do parafuso, transferindo 100% do torque.
Sistemas modernizados e de funcionamento contínuo reduzem o consumo de energia em até 30%. Eles melhoram a produção geral em 15% em comparação com modelos legados desatualizados e que interrompem e iniciam. A aplicação de energia estável se traduz diretamente em saída estável. Quando um lote denso de material entra no cilindro, um VFD detecta instantaneamente o aumento da carga e ajusta a corrente para manter as RPM exatas. O parafuso não diminui a velocidade e sua taxa de saída permanece perfeitamente plana.
O aumento da capacidade introduz novas realidades operacionais. Os gestores de instalações devem preparar-se para o aumento das exigências de infraestrutura antes que o equipamento chegue ao local.
Linhas de alta capacidade requerem espaço físico significativo. Você precisa de espaço não apenas para a extrusora, mas também para os silos a montante, tanques de resfriamento a jusante, secadores centrífugos e estações de ensacamento. As instalações muitas vezes precisam de atualizações na fonte de alimentação para lidar com motores maiores. Uma linha de 1.000 kg/h pode exigir um motor de acionamento principal de 400 kW, além de energia auxiliar para aquecedores, bombas e ventiladores. Verifique a capacidade total de amperagem da sua instalação.
A capacidade de água gelada deve ser dimensionada para atender às demandas de resfriamento de maior produtividade. Se o seu sistema de água não conseguir extrair calor suficiente dos pellets, eles se fundirão nos silos de armazenamento. Custos iniciais mais elevados de infraestrutura compensam a estabilidade operacional a longo prazo. A preparação adequada do local evita atrasos na instalação e garante que a máquina funcione com a capacidade indicada desde o primeiro dia.
A otimização excessiva de um sistema para um único tipo de matéria-prima traz riscos. As mudanças no mercado podem exigir o processamento de diferentes materiais. Construir flexibilidade permite que a instalação se adapte. Por exemplo, comprar um parafuso projetado exclusivamente para filme LDPE pode deixá-lo em dificuldades se você conseguir um contrato para processar garrafas rígidas de HDPE.
No entanto, as linhas de alta capacidade enfrentam limitações ao executar mudanças de lote pequenas e frequentes. Os custos de purga e o tempo de inatividade aumentam significativamente durante as trocas. Leva tempo e material para limpar um barril grande. Esses sistemas apresentam melhor desempenho durante execuções longas e ininterruptas de um único tipo de material. Se o seu modelo de negócios depende do processamento de lotes pequenos e diversos a cada poucas horas, uma única linha enorme pode ser menos eficiente do que duas linhas menores e dedicadas.
A seleção de um parceiro capaz mitiga os riscos de implementação. O fornecedor certo oferece um sistema confiável adaptado ao seu material, em vez de forçar uma máquina padrão a resolver um problema personalizado.
Avalie um fabricante de máquina de pelotização de plástico com base em suas capacidades de engenharia. Procure instalações de teste internas. Eles devem demonstrar disposição para realizar testes de materiais antes da compra. Envie-lhes uma tonelada de seus restos mais sujos e difíceis. Se eles não puderem processá-lo em seu laboratório de testes, não poderão processá-lo em sua fábrica.
As soluções personalizadas superam o desempenho das máquinas disponíveis no mercado para fluxos de reciclagem complexos. A geometria e a filtragem do parafuso devem corresponder exatamente ao perfil da sua matéria-prima. Um bom fabricante solicitará a densidade aparente, o teor de umidade, os tipos de contaminação e o índice de fluxo de fusão desejado do seu material antes mesmo de citar uma máquina.
Escolha um fornecedor de máquina de pelotização de plástico com uma rede robusta de serviços locais ou regionais. Prazos de entrega garantidos para peças de desgaste são essenciais. Lâminas, telas e elementos de parafuso requerem substituição regular. O atraso na entrega de peças impacta diretamente a estabilidade da produção a longo prazo e o retorno do investimento.
Pergunte sobre a disponibilidade de técnicos de serviço. Eles podem despachar alguém dentro de 48 horas se a unidade principal falhar? Eles oferecem solução de problemas remotos de PLC? As máquinas modernas podem se conectar ao departamento de serviço do fabricante por meio de conexões seguras à Internet, permitindo que os engenheiros diagnostiquem falhas nos sensores ou falhas de software sem precisar entrar na sua fábrica. O suporte confiável mantém a linha funcionando e protege seu investimento de capital.
A eliminação da flutuação de produção requer controle térmico avançado, balanceamento de carga e filtragem contínua. Esses recursos tornam os equipamentos modernos uma atualização necessária para ampliar as operações de reciclagem e maximizar as taxas de recuperação de materiais. Priorize sistemas que ofereçam automação de circuito fechado e geometrias de parafuso adaptadas a matérias-primas específicas. Para avançar de forma eficaz:
R: A flutuação de produção decorre da densidade variável da matéria-prima, alimentação inconsistente e quedas de pressão de fusão durante as trocas de peneira. O mau controle da temperatura da matriz também perturba a fluidez do fundido, causando surtos ou bloqueios que desestabilizam a taxa de produção de kg/h.
R: Alimentação automatizada, sincronização de acionamento e balanceamento de carga elétrica em nível de planta evitam picos de material e falta de energia. Isso evita falhas de energia e mantém um fluxo constante de material, garantindo que a extrusora opere no pico da capacidade contínua.
R: Sim. A operação contínua, os inversores de frequência variável (VFDs) e as zonas de aquecimento otimizadas reduzem o consumo de energia por tonelada em até 30%. Esses componentes modernos também aumentam o rendimento geral em 15% em comparação com modelos desatualizados que param e iniciam.
R: O corte seco refrigerado a ar é melhor para materiais pegajosos e de alto MFI, como EVA e PVC. Evita a aglomeração induzida pela água. Os operadores aceitam uma ligeira compensação no volume de produção e na regularidade dos pellets para manter uma produção contínua e livre de bloqueios.
R: Os pellets fundidos geralmente resultam de temperaturas excessivamente altas da matriz ou fluxo inadequado de água de resfriamento. Verifique a temperatura da face da matriz, certifique-se de que o anel de água ou os jatos subaquáticos estejam desobstruídos e verifique a tensão adequada da lâmina contra a matriz.
R: Priorize fornecedores que ofereçam recursos internos de teste de materiais e experiência em design de parafusos personalizados. Suporte pós-venda confiável e prazos de entrega garantidos para peças de desgaste, como lâminas e peneiras, são essenciais para um tempo de atividade de longo prazo.


