
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-07-22 Origem:alimentado


A realidade operacional do processamento de materiais reciclados pós-consumo (PCR) é dura. Os fardos que chegam às instalações raramente são puros. Os fluxos de entrada são inerentemente comprometidos pelo comportamento imprevisível do consumidor, pela classificação inadequada e pelo facto fundamental de que a maior parte do plástico pós-consumo nunca foi concebido tendo em mente a circularidade do fim da vida útil. A contaminação – seja resíduos de alimentos, mofo, vidro, metais ou polímeros mistos – ameaça diretamente a eficiência da planta. Isso causa desgaste severo do equipamento, tempo de inatividade excessivo e degradação da qualidade final do pellet que não atende às rigorosas especificações do comprador. Os operadores enfrentam o desafio constante de transformar matéria-prima suja e altamente variável em um produto consistente e de alto valor.
Alcançar PCR consistente e de alto grau a partir de matérias-primas inconsistentes requer ir além dos sistemas básicos de lavagem. Exige uma arquitetura de processamento altamente integrada e em vários estágios. Isso inclui uma solução projetada com precisão de fabricante de linha de lavagem de plástico e um sistema avançado de pelotização de plástico projetado especificamente para isolar, neutralizar e extrair valor dos piores cenários de entrada. Neste artigo, você aprenderá como uma moderna linha de reciclagem de plástico pós-consumo gerencia com eficácia esses complexos desafios de contaminação.
O plástico pós-consumo é estruturalmente difícil de reciclar devido a variações nas fontes de polímeros, distribuição de peso molecular e pacotes de aditivos legados. Os produtos são fabricados com diversos estabilizantes, corantes e plastificantes que dificultam o processo de reciclagem quando misturados. Um único fardo de plástico na calçada pode conter jarras de leite de polietileno de alta densidade (HDPE) moldadas por sopro ao lado de recipientes de polipropileno (PP) moldados por injeção. Embora ambos sejam poliolefinas, seus índices de fluxo de fusão (MFI) e pontos de degradação térmica diferem enormemente. Se processada em conjunto sem a separação adequada, a mistura de polímeros resultante sofrerá de graves fraquezas mecânicas, tornando-a inútil para aplicações estruturais ou de embalagem.
A inconsistência da PCR no mundo real é um grande obstáculo. A origem geográfica, os métodos de coleta e as mudanças sazonais criam uma qualidade de insumos altamente volátil. Um fardo proveniente de um programa municipal rural que utiliza recolha de fluxo único irá inevitavelmente conter níveis mais elevados de contaminação cruzada de papel, vidro e alumínio em comparação com um sistema de recolha de fluxo duplo num centro urbano denso. Além disso, as variações sazonais – como o aumento do consumo de água engarrafada durante os meses de verão – alteram drasticamente a proporção de PET em relação a outros polímeros na matéria-prima recebida. Os operadores da planta não podem confiar nas configurações estáticas da máquina; eles precisam de linhas de processamento dinâmicas e adaptáveis, capazes de lidar com mudanças repentinas na composição do material.
Resíduos orgânicos, como alimentos, líquidos e óleos, causam rápido crescimento bacteriano, mofo e graves problemas de odor. Quando resíduos de laticínios são deixados dentro de uma jarra de leite HDPE, eles fermentam e assam na matriz polimérica durante o calor do verão. Se estes orgânicos não forem completamente removidos durante a fase de lavagem, eles carbonizam sob as altas temperaturas de extrusão. Essa carbonização leva a manchas pretas no pellet final, liberação de gases e extrusado com mau cheiro que falha nas verificações de controle de qualidade para aplicações de embalagens de cosméticos de qualidade alimentar ou de alta qualidade.
Os detritos inorgânicos representam sérios riscos mecânicos para toda a linha de processamento. Cacos de vidro, rochas, metais ferrosos e metais não ferrosos contornam facilmente a triagem primária em instalações de recuperação de materiais (MRFs). Quando esses materiais duros entram no fluxo de processamento, causam danos catastróficos. Um único parafuso de aço endurecido escondido dentro de um recipiente de plástico amassado pode quebrar as facas rotativas de um granulador ou arrancar as hélices de uma rosca extrusora. Isto resulta em dispendiosos reparos de emergência, substituição de peças de desgaste consumíveis e prolongamento do tempo de inatividade não planejado.
| Tipo de contaminante | Fontes comuns | Impacto nas máquinas | Impacto na qualidade final do polímero |
|---|---|---|---|
| Resíduo Orgânico | Alimentos, laticínios, bebidas, óleos de cozinha | Obstrui as telas, suja a água de lavagem e cria lama | Odor, descoloração, manchas pretas, liberação de gases durante a extrusão |
| Detritos Inorgânicos | Vidro, pedras, areia, sujeira | Embota as lâminas do granulador, acelera o desgaste das arruelas de fricção | Enfraquece a resistência à tração, cria vazios em produtos moldados |
| Metais Ferrosos | Parafusos, cavilhas, arame, latas | Danos catastróficos em trituradores e parafusos de extrusora | Rejeição completa do lote, falha estrutural grave |
| Metais Não Ferrosos | Folha de alumínio, abas de puxar, acessórios de latão | Desgaste prematuro em filtros de fusão, blocos de placas de matriz | Defeitos superficiais, resistência ao impacto reduzida |
Separar polímeros visualmente idênticos, mas quimicamente distintos, é incrivelmente difícil. Por exemplo, garrafas PET misturadas com PVC ou filmes de barreira multicamadas muitas vezes têm a mesma aparência em uma esteira de classificação, mas reagem de maneira totalmente diferente durante o processamento. O PVC tem um ponto de fusão muito mais baixo que o PET. Se mesmo uma fração de um por cento do PVC chegar a uma linha de extrusão de PET, o PVC queimará e liberará ácido clorídrico gasoso. Isto não só degrada o PET circundante, tornando-o amarelo e quebradiço, mas também corrói gravemente os componentes internos de aço da extrusora.
Mesmo pequenas quantidades de polímeros incompatíveis alteram o índice de fluidez do fundido. Esta contaminação cruzada causa delaminação estrutural e destrói as propriedades físicas do produto reciclado final. No processamento de PP, a inclusão acidental de polietileno (PE) pode levar à separação de fases. Os dois polímeros não se misturam em nível molecular, resultando em um produto final moldado que se desfaz em camadas sob estresse. Gerenciar isso requer tecnologias de classificação agressivas e técnicas precisas de separação por densidade.
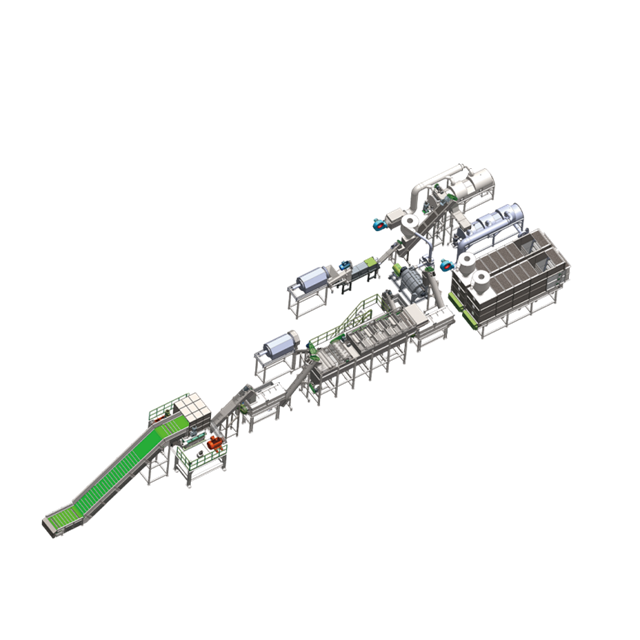
Quebradores de fardos automatizados e peneiras trommel são necessários para remover sujeira solta, detritos pesados e itens não plásticos de grandes dimensões antes de entrarem no equipamento primário de redução de tamanho. Quando um fardo altamente compactado, pesando mais de 500 kg, é introduzido na linha, o quebra-fardos o rasga lentamente, sem destruir os itens individuais. Isso permite que pedras presas, areia e vidro solto caiam através das telas resistentes do trommel. Esta etapa inicial protege o maquinário posterior contra danos imediatos e reduz o desgaste abrasivo no triturador primário.
A classificação secundária em linha é uma etapa crítica. Os processadores devem separar novamente mesmo quando compram fardos municipais pré-separados para capturar contaminantes remanescentes. A integração de separadores magnéticos e rotores de correntes parasitas garante a extração de metal em estágio inicial. Os ímãs overband puxam metais ferrosos da correia transportadora, enquanto os separadores de correntes parasitas repelem metais não ferrosos, como o alumínio, para uma calha separada. Separadores balísticos também são implantados nesta fase para separar itens rolantes 3D (como garrafas) de itens flexíveis 2D (como filmes e papel), garantindo que os granuladores recebam uma alimentação consistente de material.
A linha de lavagem de plástico é onde ocorre a descontaminação mais intensa. Depois que o plástico é granulado em flocos uniformes, ele passa por uma série de estágios de lavagem agressivos projetados para remover todas as camadas de contaminação.
A transição de flocos limpos e secos para um pellet utilizável e de alto valor requer um sistema avançado de pelotização de plástico . Mesmo as linhas de lavagem mais agressivas deixam impurezas microscópicas. À medida que o floco de plástico é derretido dentro do cilindro da extrusora, ele deve passar por sistemas contínuos de filtração por fusão. Trocadores de tela de pistão duplo ou filtros de laser contínuos são utilizados para capturar contaminantes submicrométricos, como fibras de papel, fragmentos de folha de alumínio e polímeros não derretidos com contaminação cruzada. A filtragem contínua é vital porque permite que a extrusora funcione sem parar para trocar as telas entupidas, mantendo a pressão constante da cabeça e a produção consistente.
Zonas de desgaseificação a vácuo, utilizando ventilação simples ou dupla dentro do cilindro da extrusora, são essenciais para a purificação final. À medida que o polímero derrete, qualquer umidade restante, compostos orgânicos voláteis (VOCs) e resíduos de tinta vaporizam. Bombas de vácuo de alta potência extraem esses gases diretamente do fundido. Se esta etapa de desgaseificação for ignorada ou tiver um desempenho inferior, os gases aprisionados criarão vazios microscópicos e bolhas dentro do pellet final. Isto leva a fraquezas estruturais, baixa resistência à tração e defeitos visuais inaceitáveis quando os pellets são eventualmente moldados em novos produtos.
A integração de classificadores ópticos NIR proporciona uma grande atualização na pureza do material, identificando e ejetando plásticos desbotados e tipos de polímeros nocivos em altas velocidades. Os sensores NIR analisam o espectro de luz refletido em cada pedaço de plástico em uma esteira transportadora de alta velocidade. Em milissegundos, o sistema identifica a assinatura específica do polímero e dispara um jato preciso de ar comprimido para ejetar materiais indesejados. Essa automação reduz significativamente a dependência do trabalho manual e melhora a pureza geral do fluxo, permitindo que as instalações alcancem taxas de pureza de 99,9% em fluxos de PET transparente ou HDPE natural.
No entanto, o NIR tem limitações físicas. Ele tem dificuldade para detectar plásticos pretos porque os pigmentos de negro de fumo absorvem a luz infravermelha próxima, não retornando nenhum sinal utilizável ao sensor. Para preencher esta lacuna, são necessárias tecnologias de sensores secundários. Câmeras coloridas de alta resolução são usadas para classificar por perfis de cores específicos, enquanto tecnologias de classificação a laser e fluorescência de raios X (XRF) podem ser implantadas para detectar composições elementares específicas, como a identificação de retardadores de chama ou metais pesados em resíduos plásticos eletrônicos.
A separação mecânica tradicional difere significativamente das tecnologias emergentes de reciclagem química, como pirólise e despolimerização. A reciclagem mecânica mantém a estrutura do polímero, derretendo e reformando o plástico. A reciclagem química decompõe o plástico em seus monômeros básicos ou matérias-primas de hidrocarbonetos, que podem então ser usados para sintetizar plásticos de qualidade virgem. Embora a reciclagem química possa lidar com plásticos altamente degradados ou mistos que a reciclagem mecânica não consegue, ela requer enormes insumos energéticos e matérias-primas altamente controladas.
Uma moderna linha mecânica de reciclagem de plástico pós-consumo atua como uma etapa crítica de pré-processamento para essas instalações avançadas. Os reatores de reciclagem química são altamente sensíveis à contaminação. PVC, metais pesados e umidade excessiva podem envenenar os catalisadores usados na despolimerização ou criar ácidos altamente corrosivos durante a pirólise. Portanto, a lavagem mecânica avançada e a triagem são obrigatórias para limpar e preparar a matéria-prima de acordo com as especificações químicas exatas exigidas pelas instalações de reciclagem avançadas, garantindo a estabilidade do processo e evitando danos catastróficos ao reator.
A gestão de águas residuais é um fator crítico de conformidade e ambiental para qualquer instalação que processe resíduos pós-consumo. Lavar plásticos sujos requer milhares de litros de água por hora. A descarga desta água altamente contaminada diretamente nos esgotos municipais é estritamente proibida na maioria das jurisdições devido aos altos níveis de sólidos suspensos, demanda química de oxigênio (DQO) e demanda biológica de oxigênio (DBO). Sistemas integrados de tratamento de água são necessários para limpar e recircular continuamente a água de lavagem.
A implementação da gestão de recursos em circuito fechado envolve uma estação de tratamento de água de vários estágios operando ao longo da linha de lavagem. Coagulantes e floculantes são adicionados à água suja para unir a sujeira suspensa e os orgânicos em partículas maiores. Os tanques de flotação por ar dissolvido (DAF) separam então esses sólidos, que são raspados e enviados para uma prensa de lodo para desidratação. A água clarificada passa então por filtros físicos de areia e retorna à linha de lavagem. Isto reduz o impacto ambiental e reduz drasticamente o consumo municipal de água, tornando toda a operação sustentável.
Existe uma relação inversa estrita entre a velocidade de processamento e a pureza da saída. Forçar uma linha além de sua capacidade nominal compromete a eficiência da descontaminação. Se uma arruela de fricção projetada para 1.000 kg/h for empurrada para 1.500 kg/h, o tempo de residência do floco de plástico dentro da câmara de lavagem cai significativamente. A ação mecânica não tem tempo suficiente para esfregar as etiquetas e colar o plástico. Da mesma forma, sobrecarregar um tanque flutuante cria turbulência, fazendo com que contaminantes pesados sejam transportados pelos plásticos alvo flutuantes.
Determinar a velocidade operacional ideal requer a análise do mercado-alvo do PCR. Se o objetivo for produzir materiais de construção de nível utilitário, como madeira plástica, um rendimento mais alto com pureza ligeiramente inferior pode ser aceitável. No entanto, se a instalação tiver como alvo embalagens de qualidade alimentar aprovadas pela FDA, a pureza é fundamental. A linha deve funcionar em um ritmo controlado e constante para garantir o máximo tempo de residência na lavagem a quente e precisão absoluta nas etapas de classificação óptica e filtração por fusão.
As demandas energéticas de lavagem térmica, secagem mecânica e extrusão são imensas. Aquecer milhares de litros de água a 90°C para um sistema de lavagem a quente requer uma capacidade significativa da caldeira. Arruelas de fricção mecânica e extrusoras para serviços pesados dependem de enormes motores elétricos. Os operadores devem monitorar de perto os quilowatts-hora (kWh) necessários para produzir um único quilograma de pellet acabado. Otimizar a eficiência do motor com inversores de frequência (VFDs) e tanques de lavagem a quente isolantes são etapas críticas no gerenciamento dessas cargas de energia.
O consumo de água também deve ser monitorado meticulosamente. Mesmo com um sistema de tratamento de água em circuito fechado, há inevitável perda de água por evaporação nos secadores térmicos e umidade transportada na prensa de lodo. Rastrear os litros de água de reposição necessários por tonelada de plástico processado ajuda os operadores a identificar ineficiências no processo de secagem ou vazamentos no sistema de filtragem. Gerenciar essas métricas de consumo é vital para manter um ambiente de produção enxuto e eficiente.
Evite soluções “prontas para uso” ao lidar com resíduos pós-consumo. Um qualificado de linha de lavagem de plástico fabricante deve projetar a linha com base em uma auditoria física e testes de laboratório da composição histórica dos fardos da instalação. Se a sua matéria-prima primária consistir em filmes agrícolas altamente contaminados com areia e solo, o fabricante deverá especificar trommels de pré-lavagem para serviços pesados e aço especializado resistente ao desgaste para os trituradores. Se a matéria-prima for principalmente garrafas PET com adesivos agressivos e sensíveis à pressão, o foco deve mudar para sistemas de lavagem a quente de residência prolongada e unidades de dosagem de produtos químicos de alta concentração. A personalização garante que o equipamento possa lidar com perfis específicos de contaminação local sem quebras constantes.
As instalações de teste dos fornecedores são cruciais para validar as capacidades do equipamento. Os compradores devem exigir um Teste de Aceitação de Fábrica (FAT) usando seus próprios fardos contaminados para verificar o rendimento, o consumo de água e as declarações de pureza da saída antes de finalizar a compra. Enviar uma amostra representativa de sua matéria-prima de pior caso para as instalações de teste do fabricante permite que você veja exatamente como suas arruelas de fricção e tanques flutuantes lidam com seus contaminantes específicos. Essa prova de conceito minimiza o risco de instalação de máquinas que parecem boas no papel, mas que falham em um ambiente de produção real.
O processamento de plásticos sujos destrói máquinas. As facas do granulador ficam cegas, os parafusos da extrusora se desgastam devido à areia abrasiva e as placas do trocador de tela ficam marcadas. Atrasos na cadeia de fornecimento de peças de reposição proprietárias representam um enorme risco operacional. Ao avaliar um fornecedor, examine seu Acordo de Nível de Serviço (SLA). Eles oferecem recursos de diagnóstico remoto para solucionar falhas de PLC instantaneamente? Eles mantêm um estoque regional de peças ou você esperará semanas para que um rotor substituto seja enviado para o exterior? Certifique-se de que o fabricante use componentes padronizados e facilmente acessíveis (como rolamentos SKF padrão ou motores Siemens) em vez de peças proprietárias bloqueadas que mantêm seu cronograma de manutenção como refém.
R: A contaminação por reciclagem inclui resíduos orgânicos, como alimentos e líquidos, detritos inorgânicos, como vidro, pedras e metais, e contaminação cruzada de polímeros onde plásticos incompatíveis são misturados. Esses contaminantes causam graves danos mecânicos aos equipamentos de processamento, criam problemas de mofo e odor e degradam drasticamente a integridade estrutural e a qualidade visual do polímero reciclado final.
R: A inconsistência da matéria-prima de PCR decorre de vários métodos de coleta municipal, como sistemas de fluxo único versus sistemas de fluxo duplo. As diferenças geográficas, os comportamentos imprevisíveis de reciclagem dos consumidores e as mudanças sazonais no consumo de produtos contribuem ainda mais para uma qualidade de entrada altamente volátil, tornando impossível confiar em parâmetros de processamento estáticos.
R: Uma linha de lavagem de plástico remove substâncias orgânicas usando uma combinação de lavadoras de fricção mecânica de alta velocidade, tanques de água quente aquecidos a 90°C e agentes químicos como soda cáustica. Esta combinação agressiva esfrega fisicamente os flocos e dissolve quimicamente resíduos biológicos, óleos e adesivos teimosos.
R: Sim. Ele utiliza tanques flutuantes para separação com base na densidade, isolando poliolefinas flutuantes de plásticos que afundam. Além disso, a classificação óptica NIR identifica e ejeta polímeros nocivos com base na reflexão da luz, enquanto a filtragem avançada por fusão remove vestígios de plásticos incompatíveis durante a fase final de extrusão.
R: O sistema de pelotização de plástico serve como estágio final de purificação. Ele utiliza filtração contínua por fusão para capturar impurezas submicrométricas, como fibras de papel e folhas de alumínio. As zonas de desgaseificação a vácuo extraem compostos orgânicos voláteis, umidade e resíduos de tinta antes que o plástico seja cortado em pellets finais.
R: A triagem e lavagem mecânica atuam como uma etapa obrigatória de pré-processamento para a reciclagem química. Ao remover detritos inorgânicos, metais pesados e polímeros incompatíveis como o PVC, as linhas mecânicas evitam o envenenamento do catalisador e a corrosão do reator, garantindo que a matéria-prima atenda às rigorosas especificações químicas exigidas para a despolimerização.
R: Os sistemas integrados de tratamento de água limpam e recirculam os enormes volumes de água de lavagem necessários para processar plásticos sujos. Esta abordagem de circuito fechado remove sólidos em suspensão e resíduos biológicos, garantindo a conformidade regulamentar para descarga, reduzindo o impacto ambiental e diminuindo significativamente o consumo de água municipal.


