
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-11-14 Origem:alimentado


Você sabia que o pó reciclado arruína secretamente a reciclagem de plástico? Imagine um piso de extrusão movimentado. Hoppers ponte constantemente. As temperaturas de fusão flutuam enormemente. Os operadores combatem a pólvora transportada pelo ar que se deposita em todas as superfícies. Este cenário caótico é a realidade quando partículas finas excessivas se infiltram no seu processo.
Mudanças recentes na economia circular enfatizam a maximização do rendimento das resinas pós-consumo. As exigências globais em matéria de embalagens estão a pressionar rapidamente os fabricantes a incorporarem até 30% de conteúdo reciclado em aplicações críticas. Este ambiente regulatório rigoroso significa que a tolerância da indústria para material reciclado degradado e com alto teor de poeira é estritamente zero. Os processadores não podem mais simplesmente misturar materiais de baixa qualidade. A integridade estrutural do produto moldado final depende inteiramente do tamanho e da uniformidade do material reciclado estabelecido na primeira etapa de redução de tamanho.
O excesso de partículas finas derrete prematuramente e queima durante o processo de extrusão. Esta degradação térmica compromete severamente a resistência do produto final. Um sistema de redução de tamanho adequadamente configurado resolve exatamente esse problema, agindo como o guardião final da qualidade do material. Você aprenderá como controlar a poeira, compreender a mecânica do corte e selecionar o equipamento certo para otimizar suas operações de recuperação de polímeros.
Na recuperação de polímeros, a reciclagem refere-se à sucata de plástico processada em grânulos menores e reutilizáveis. Idealmente, estes grânulos permanecem de tamanho uniforme. Eles normalmente variam de 6 mm a 10 mm, dependendo da aplicação específica. Os finos são partículas significativamente menores do que o tamanho alvo desejado, geralmente medindo menos de 1 mm. Poeira refere-se ao resíduo microscópico de plástico em pó criado quando o plástico é quebrado ou pulverizado, em vez de cortado de maneira limpa. A presença dessas micropartículas marca a diferença distinta entre o material reciclado limpo de alto valor e o material degradado que inevitavelmente interrompe a fabricação posterior.
A inclusão de poeira e finos introduz múltiplas falhas críticas no processo de fabricação. Mecanicamente, a poeira altera drasticamente a densidade aparente do material. Os finos pulverulentos compactam-se firmemente quando alimentados nas tremonhas. Isso causa graves pontes de material e buracos de rato. Os operadores muitas vezes batem manualmente na garganta de alimentação com um martelo para limpar bloqueios. Isto leva a uma alimentação inconsistente na rosca da extrusora e subsequente tempo de inatividade da máquina.
Termicamente, o impacto é ainda mais severo. As partículas de poeira possuem uma proporção entre área superficial e massa muito maior do que os pellets padrão. Eles derretem quase instantaneamente. Esses finos geralmente queimam dentro da extrusora antes mesmo que os grânulos maiores tenham amolecido completamente. Esta degradação térmica resulta em manchas pretas visíveis, pontos fracos localizados e falhas estruturais no produto final. A poeira plástica transportada pelo ar também apresenta riscos significativos à saúde e às tarefas domésticas. Aumenta o risco de problemas respiratórios para os trabalhadores do chão de fábrica e pode criar ambientes combustíveis altamente perigosos.
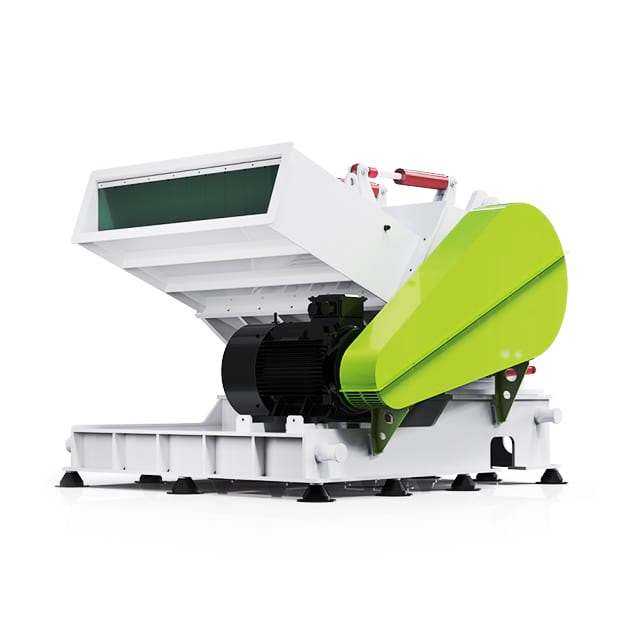
O princípio fundamental de funcionamento do equipamento de redução de tamanho gira em torno da interação entre facas rotativas e facas fixas. A forma precisa como esses componentes interagem determina a qualidade do seu rendimento. Granuladores de alta qualidade são meticulosamente projetados para executar uma ação precisa de corte em tesoura. As lâminas rotativas se aproximam das lâminas estacionárias em um ângulo otimizado em forma de V. Este design corta o plástico de forma limpa e eficiente, empurrando o material em direção ao centro do rotor para evitar o atrito nas paredes laterais.
Máquinas de baixa qualidade ou configuradas incorretamente dependem fortemente de uma ação contundente. Os plásticos rígidos sofrem falhas frágeis quando atingidos de forma contundente, em vez de cortados. O material quebra incontrolavelmente. Isto gera instantaneamente um enorme volume de poeira e finos irregulares. Estabelecer uma mecânica de corte adequada é a sua primeira linha de defesa contra a geração de poeira.
O atrito continua sendo o principal inimigo da granulação limpa. O atrito imenso ocorre quando uma máquina opera de forma ineficiente devido a um projeto interno inadequado, lâminas cegas ou velocidades excessivas do rotor. Esta energia mecânica se traduz diretamente em calor dentro da câmara de corte. Os plásticos são altamente sensíveis às flutuações de temperatura, por isso o aquecimento da câmara faz com que o polímero amoleça.
O plástico amolecido fica manchado, esticado e rasgado violentamente pelas lâminas em vez de ser cortado de forma limpa. Essa ação de rasgar puxa as microfibras das bordas plásticas. Posteriormente, essas fibras se rompem e formam poeira transportada pelo ar. Granuladores avançados são projetados especificamente com dinâmica de fluxo de ar otimizada para dissipar o calor rapidamente. Manter um ambiente interno fresco garante que o plástico retenha sua rigidez natural e corte de forma limpa.
| Tipo de ação de corte | Qualidade | média de moagem final de geração de poeira | e acúmulo de calor |
|---|---|---|---|
| Corte em tesoura de precisão | Menos de 2% | Baixo (controlado) | Geometria uniforme, bordas limpas |
| Esmagamento/Martelo Contundente | 10% a 15%+ | Extremamente alto | Tamanhos irregulares, bordas derretidas, finos pesados |
O rotor serve como o coração de qualquer máquina trituradora de plástico e seu projeto arquitetônico impacta fundamentalmente os níveis de poeira. Os rotores geralmente se enquadram em configurações abertas ou fechadas. Os rotores abertos permitem o máximo fluxo de ar através da câmara de corte. Isto ajuda ativamente no resfriamento e permite que o material processado saia da tela mais rapidamente, reduzindo significativamente o risco de processamento excessivo.
A velocidade do rotor é igualmente crítica para a integridade do material. Rotores de alta velocidade criam agitação interna agressiva. Pedaços de plástico saltam violentamente contra as paredes da câmara. Estas colisões secundárias criam pó pulverulento totalmente independente das lâminas de corte. Rotores de baixa velocidade mordem e puxam suavemente o material. Isso minimiza a agitação, reduz o acúmulo de calor e produz um material moído altamente uniforme com finos insignificantes.
A condição física e a calibração das lâminas do granulador determinam diretamente a limpeza do corte. A nitidez da lâmina é fundamental, mas o ângulo de cisalhamento e a tolerância de folga entre as facas rotativas e estacionárias são igualmente vitais.
A folga da faca deve ser calibrada de acordo com as especificações exatas usando calibradores de folga para desempenho ideal. Geralmente é definido entre 0,15 mm e 0,25 mm, dependendo da espessura do material. Plásticos finos, como filmes extensíveis ou folhas termoformadas, dobrarão e deslizarão entre as lâminas se essa lacuna ficar muito grande. Essa ação escorregadia desgasta as bordas e produz grandes quantidades de poeira com carga estática. A engenharia de precisão na montagem da lâmina garante que essa folga crítica permaneça firme e consistente durante operações pesadas.
Localizada diretamente abaixo do rotor, a tela determina exatamente quando uma partícula de plástico é pequena o suficiente para sair da câmara de corte. A geometria, espessura e diâmetro do furo desta tela são variáveis operacionais críticas.
O material permanece preso dentro da câmara por um longo período se os furos da tela forem muito pequenos para a resina específica que está sendo processada. O aumento do tempo de residência significa que o plástico é atingido pelas lâminas dezenas de vezes extras. Este excesso de processamento desnecessário inevitavelmente transforma pellets perfeitamente bons em pó. Telas gastas com furos irregulares podem permitir a fuga de peças longas e irregulares. Selecionar o tamanho exato da tela adaptado para a saída desejada é uma etapa obrigatória na redução de poeira.
A manutenção negligenciada é a falha operacional mais comum que leva a altos níveis de poeira. O processamento de materiais abrasivos, como náilon com enchimento de vidro, arredonda o fio afiado das facas com o tempo. A máquina passa de uma ferramenta de corte de precisão para um dispositivo de martelo de força contundente quando as facas ficam cegas. A energia elétrica necessária para processar os picos de material, a geração de calor se multiplica e o plástico é pulverizado em um pó fino.
Os operadores frequentemente empurram o material para dentro da tremonha mais rápido do que a capacidade projetada da máquina, na tentativa de aumentar artificialmente o rendimento. Esta prática sufoca a câmara de corte. O rotor luta para manter sua RPM quando a câmara está repleta de sucata. Peças de plástico são forçadas umas contra as outras e contra a tela sob extrema pressão. Essa intensa moagem material sobre material aumenta drasticamente a porcentagem de finos.
Uma abordagem genérica para redução de tamanho falha consistentemente. Diferentes formas plásticas requerem abordagens mecânicas completamente diferentes. A alimentação de folhas de plástico longas e flexíveis em uma tremonha padrão alimentada por gravidade geralmente faz com que o material salte do rotor ou se enrole firmemente no eixo. Este engate inadequado leva a rasgos severos, tiras não cortadas e poeira pesada. É necessária a utilização de máquinas cujo mecanismo de alimentação corresponda perfeitamente ao perfil físico da sucata.
Os gerentes de instalações devem implementar um cronograma de manutenção rígido para manter um rendimento de alta qualidade. As equipes de manutenção devem inspecionar visualmente as lâminas semanalmente e enviá-las para afiação ao primeiro sinal de arredondamento da borda. Os operadores devem usar torquímetros de precisão e calibradores de folga para definir a folga exata da faca recomendada pelo fabricante sempre que as lâminas forem trocadas. A documentação desses intervalos de manutenção garante que a mecânica de corte permaneça consistentemente ideal.
Combinar os parâmetros operacionais da máquina com o polímero específico é uma estratégia de mitigação altamente eficaz. Plásticos mais macios normalmente exigem geometrias de tela diferentes dos plásticos rígidos e quebradiços. O processamento de garrafas PET, que são altamente propensas a quebrar, requer uma seleção cuidadosa da tela. Geralmente fica entre 8 mm e 12 mm para evitar prender o material e gerar poeira. Sempre consulte o fabricante do seu equipamento para obter diretrizes empíricas adaptadas ao projeto específico do seu rotor.
Às vezes, uma pequena fração de poeira é inevitável devido às propriedades quebradiças inerentes a certos plásticos. As instalações de processamento podem combinar seus granuladores com sistemas auxiliares de separação de poeira para atingir um padrão estrito de zero poeira. Equipamentos como elutriadores ou separadores ciclônicos assistidos por vácuo retiram ativamente o pó leve do fluxo de material reciclado antes que o material seja depositado no silo de armazenamento. Isso garante que apenas pellets imaculados cheguem à garganta da extrusora.
As tendências da indústria mostram uma mudança massiva em direção à reciclagem em circuito fechado para formatos de embalagens específicos, como bandejas termoformadas e folhas extrudadas. Equipamentos genéricos de redução de tamanho estão sendo rapidamente eliminados para atender às rigorosas demandas de qualidade dos sistemas de circuito fechado. As instalações estão sendo atualizadas para máquinas altamente especializadas, projetadas para lidar com geometrias de materiais exclusivas sem gerar finos.
A reciclagem de folhas plásticas extrudadas apresenta um desafio geométrico único no chão de fábrica. As folhas são largas e planas. Eles naturalmente tendem a bater, dobrar e saltar quando introduzidos em um funil vertical padrão. Este movimento errático impede que as lâminas obtenham uma mordida limpa, resultando em bordas rasgadas, ruído excessivo e alta geração de poeira.
Empregar um triturador de folhas de plástico dedicado resolve totalmente esse problema. Estas máquinas especializadas apresentam um sistema integrado de rolos de tração. O mecanismo de tração motorizado segura firmemente a folha e a puxa para dentro da câmara de corte a uma velocidade precisa e controlada. Esta taxa de avanço corresponde perfeitamente à velocidade do rotor. A alimentação sincronizada elimina totalmente os ressaltos, garantindo que a folha seja cortada de forma contínua e uniforme. Os níveis de poeira caem para quase zero.
Produtos termoformados, como bandejas de embalagem e conchas, são notoriamente volumosos e retêm um volume significativo de ar. A corrente ascendente natural do rotor pode fazer com que essas peças leves voem de volta para cima da tremonha quando alimentadas em britadores padrão. Isto atrasa o processamento e faz com que o material seja lascado lentamente na parte superior do rotor, em vez de ser cortado de forma decisiva.
Um triturador de plástico especializado , projetado especificamente para bandejas e placas, utiliza funis com ângulos exclusivos e configurações de rotor especializadas para combater isso. Esses designs atraem ativamente o material volumoso para dentro. A máquina força uma mordida positiva e imediata no material. Isso evita golpes repetitivos e superficiais que geram finos pulverulentos e preserva a integridade estrutural do material reciclado.
Realize uma auditoria rigorosa do fluxo de sucata de sua instalação antes de investir em qualquer novo equipamento. Identifique os principais tipos de resina, seus formatos físicos e a capacidade de produção necessária. Uma máquina otimizada para purgas massivas e densas utilizará um rotor pesado e sólido alimentado por um motor de alto torque. Essa mesma máquina seria totalmente inadequada e altamente produtora de poeira se fosse usada para processar embalagens finas termoformadas. O perfil do material deve ditar estritamente a arquitetura interna.
A manutenção de rotina atua como a principal defesa contra a poeira. Portanto, o granulador deve ser projetado para máxima acessibilidade. Avalie a facilidade com que a câmara de corte pode ser aberta durante uma mudança de turno. Máquinas que apresentam telas suspensas motorizadas e câmaras de corte divididas permitem que os operadores limpem completamente a máquina e executem trocas de lâmina com segurança. A manutenção será inevitavelmente adiada se a manutenção de uma máquina for difícil. Isto leva diretamente a lâminas cegas e altas emissões de poeira.
A origem do seu equipamento é extremamente importante. A aquisição de máquinas de redução de tamanho de fabricantes estabelecidos e focados em engenharia garante acesso a soluções personalizadas, em vez de compromissos genéricos. Parceiros confiáveis fornecem dados empíricos sobre velocidades do rotor, metalurgia das pás e configurações de tela especificamente adequadas ao seu polímero. Priorizar a engenharia especializada em detrimento da economia de capital inicial garante a estabilidade operacional a longo prazo.
Poeira e finos não são uma parte inevitável da recuperação de polímeros. Eles são um sintoma claro de mecânica de corte inadequada, lâminas cegas ou utilização de equipamento errado para o trabalho. O excesso de poeira prejudica a consistência do derretimento, danifica o equipamento posterior e enfraquece o produto final quando ele se infiltra no processo.
Um sistema de redução de tamanho de alta qualidade e meticulosamente mantido evita esses problemas na origem. Os granuladores modernos produzem material reciclado limpo e uniforme que protege suas extrusoras executando cortes precisos e gerenciando o atrito interno. Os gerentes de instalações devem avaliar criticamente a qualidade atual do material reciclado e fazer a transição para britadores com materiais específicos para alcançar a verdadeira excelência operacional.
Pronto para eliminar a poeira das suas linhas de extrusão e maximizar o rendimento da PCR? Visite https://www.jwell-recycling.com para explorar soluções de britagem de alto desempenho e encontrar o equipamento exato adaptado às suas necessidades específicas de recuperação de polímero.
O material reciclado de alta qualidade geralmente deve conter menos de 1 a 2 por cento de pó ou finos em peso. Os níveis aceitáveis variam dependendo da indústria específica e da aplicação de moldagem. Os processadores provavelmente experimentarão pontes de material na garganta de alimentação e temperaturas de fusão inconsistentes se o teor de poeira exceder esse limite. Isto leva a defeitos visíveis, como manchas pretas ou fraquezas estruturais.
Sim, operar em velocidades mais baixas é um método comprovado para reduzir a poeira. Granuladores de baixa velocidade normalmente operam em RPMs reduzidos. Isto reduz significativamente a energia cinética e a agitação violenta dentro da câmara de corte. O processamento suave reduz o atrito e o calor que normalmente mancham ou quebram os plásticos, resultando em um corte muito mais uniforme com uma porcentagem drasticamente menor de partículas finas.
A frequência de afiação da lâmina depende inteiramente do volume de rendimento e da abrasividade do material. O processamento de polímeros cheios de vidro cegará as lâminas muito mais rápido do que o processamento de polietileno padrão. As lâminas devem ser inspecionadas visualmente semanalmente como prática recomendada. Um aumento repentino nos níveis de poeira ou uma queda perceptível no rendimento é o primeiro sinal definitivo de que as lâminas precisam ser afiadas imediatamente.
É altamente desencorajado se o seu objetivo for manter a alta qualidade do material e evitar poeira. Os granuladores padrão alimentados por gravidade permitem que folhas finas saltem incontrolavelmente pela câmara. Isto leva a rasgos irregulares e geração maciça de finos. Um triturador de folhas especializado utiliza um mecanismo de tração motorizado para puxar a folha a uma taxa constante e sincronizada para garantir um corte preciso.
A tela atua como o melhor guardião do tamanho das partículas. O plástico permanece preso dentro da câmara de corte se os furos da tela forem muito pequenos para o material específico. Quanto mais tempo o material permanece na câmara, mais vezes ele é atingido pelas lâminas rotativas. Este superprocessamento contínuo transforma o material reciclado em pó inutilizável.
O método mais preciso é realizar uma análise de peneira. Uma amostra representativa do material reciclado é passada através de uma série de peneiras empilhadas com aberturas progressivamente menores. O material capturado no recipiente inferior mais fino, normalmente qualquer coisa abaixo de 1 mm, é pesado e calculado como uma porcentagem do peso total da amostra para determinar a proporção exata de poeira.
Partículas finas derretem significativamente mais rápido do que pellets de plástico uniformes. Quando entram no cilindro de moldagem por injeção, podem causar deslizamento do parafuso e tamanhos de injeção inconsistentes. Além disso, por derreterem tão rapidamente, ficam expostos a altas temperaturas por muito tempo, causando queimaduras e degradação. Isso se manifesta como listras escuras, zonas quebradiças e peças rejeitadas na linha de produção.


