
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-24 Origem:alimentado


O calor excessivo está arruinando silenciosamente a qualidade da extrusão do plástico? Entre em qualquer área de produção ativa. Você perceberá rapidamente que uma extrusora é muito mais do que apenas um tubo aquecido. Uma extrusora de parafuso único depende muito do atrito mecânico para derreter polímeros sólidos. Sem um resfriamento preciso e responsivo, esse atrito implacável causa grave degradação do polímero. O resultado são taxas de sucata inaceitáveis e lucros cessantes.
Neste guia completo, eliminamos os conselhos genéricos. Mergulhamos profundamente na termodinâmica da extrusão a partir de uma perspectiva de engenharia de linha de frente. Você aprenderá como combinar tecnologias de resfriamento específicas com seus materiais e compreenderá as nuances mecânicas do gerenciamento térmico. Também cobrimos etapas cruciais de solução de problemas para manter sua máquina de pelotização de plástico funcionando com eficiência máxima.
Compreender a termodinâmica interna é fundamental. A extração de calor é tão vital quanto a aplicação de calor. O maquinário transforma pellets de plástico sólido em um fluido viscoso uniforme. Ele opera como um motor termodinâmico complexo. A energia mecânica do motor principal é continuamente convertida em energia térmica.
À medida que o parafuso gira, ele força o material contra a parede interna do cilindro. Isso cria forças de cisalhamento intensas. O polímero comprime e derrete. Esse atrito interno gera grandes quantidades de calor por meio de dissipação viscosa. Durante ciclos rotacionais de alta velocidade, o atrito de cisalhamento gera significativamente mais energia térmica do que os aquecedores fundidos externos.
Assim que o sistema atingir sua temperatura operacional estável, você notará frequentemente que as faixas do aquecedor são desligadas completamente. Neste momento crítico, o sistema de refrigeração deve assumir instantaneamente o controle. Ele precisa eliminar o excesso de calor de fricção. Se o mecanismo de resfriamento não funcionar, a temperatura do fundido aumenta incontrolavelmente. Isso desencadeia falhas imediatas de processamento.
O controle preciso da temperatura constitui a base absoluta para a produção de resultados de alta qualidade. Quando o excesso de calor de cisalhamento não é gerenciado, o polímero fundido rompe facilmente sua janela máxima de processamento. As cadeias moleculares dentro do plástico começam a fraturar.
Para os operadores que gerenciam o piso, a má regulação da temperatura se manifesta fisicamente. Você vê materiais queimados, amarelecimento intenso e viscosidade de fusão extremamente flutuante. Essas variações causam oscilações na cabeça da matriz. No final das contas, você obtém pellets de tamanhos irregulares e com baixa integridade estrutural. A implementação de uma infraestrutura de resfriamento robusta mantém a temperatura ideal de fusão. Isto garante uma geometria uniforme do pellet e preserva as propriedades mecânicas do polímero.
Observando os desenvolvimentos recentes na fabricação de extrusão, vemos uma grande mudança em direção ao gerenciamento térmico com eficiência energética. Mandatos de sustentabilidade global mais rigorosos e custos crescentes de electricidade estão a impulsionar esta mudança. Os fabricantes de primeira linha estão abandonando as bombas de funcionamento contínuo e os ventiladores padrão. Em vez disso, a indústria está adotando amplamente sopradores com acionamento de frequência variável e circuitos inteligentes de resfriamento de circuito fechado. Válvulas proporcionais automatizadas governam esses sistemas avançados.
Esta evolução reduz o consumo de energia. Ele também fornece tolerâncias de temperatura hiperprecisas necessárias para o processamento de compósitos reciclados avançados. Para os gerentes de fábrica, isso significa custos operacionais mais baixos e significativamente menos intervenção manual no chão de fábrica.
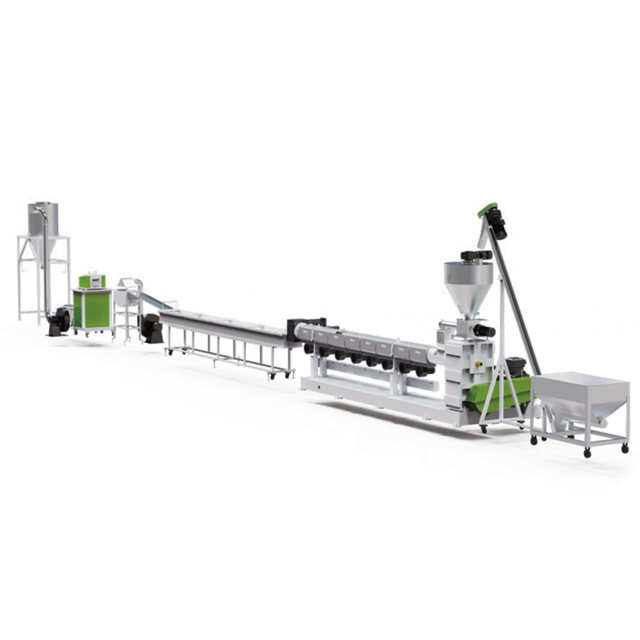
Para combater o acúmulo térmico, os fabricantes implantam três tecnologias principais. A seleção final depende muito da taxa de remoção de calor necessária, da sensibilidade térmica do material e do seu orçamento operacional.
O resfriamento a ar continua sendo o método de gerenciamento térmico mais acessível. O cilindro da extrusora possui aquecedores de alumínio fundido ou cobre com aletas integradas profundas. Estas barbatanas maximizam a área de superfície. Os sopradores centrífugos elétricos ficam diretamente abaixo ou ao lado dessas aletas. Quando uma zona cilíndrica específica excede seu ponto de ajuste, um termopar sinaliza ao PLC. O soprador é ativado instantaneamente. Ele força o ar ambiente da fábrica através das aletas para dissipar o calor retido.
A principal vantagem é a simplicidade operacional. O resfriamento a ar requer manutenção mínima e apresenta risco zero de vazamentos catastróficos de líquidos. No entanto, o ar possui uma capacidade térmica específica relativamente baixa. Ele se esforça para dissipar o calor de forma eficaz em aplicações de rendimento extremamente alto ou em ambientes de fábrica sufocantes no verão.
Quando o resfriamento convectivo do ar é insuficiente, o resfriamento da água entra em ação. Essa arquitetura circula água gelada ou em temperatura ambiente através de tubos de cobre firmemente enrolados no barril. Alternativamente, o fluido flui através de canais com núcleo usinados com precisão, escondidos dentro do próprio barril. As válvulas solenóides regulam o fluxo de fluido com base no controlador PID central.
A água possui condutividade térmica excepcional. Ele retira grandes quantidades de calor do cano quase instantaneamente. Esta característica é absolutamente crítica para linhas de extrusão de alta velocidade. As compensações incluem custos de capital iniciais mais elevados e a necessidade estrita de uma fonte de água limpa.
Para aplicações altamente especializadas, o óleo térmico substitui a água. Os fluidos de transferência de calor de alta temperatura são bombeados através de jaquetas de circuito fechado que envolvem o cilindro. O resfriamento de óleo é explicitamente implantado no processamento de plásticos de engenharia em temperaturas extremamente altas, como PEEK. A introdução de água nesses ambientes extremos faria com que ela se transformasse instantaneamente em vapor. O óleo fornece controle de temperatura altamente estável em faixas elevadas.
| Tipo refrigerando | aplicações materiais ideais | do nível de manutenção | da capacidade da remoção de calor |
|---|---|---|---|
| Resfriamento de ar | Moderado | Baixo | PP, PE, ABS, Poliolefinas Gerais |
| Resfriamento de água | Muito alto | Médio a alto | PVC, PET, composição de alta velocidade |
| Resfriamento de óleo | Alta precisão em altas temperaturas | Alto | PEEK, fluoropolímeros, resinas projetadas |
Embora o resfriamento do barril gerencie a dinâmica térmica de fora para dentro, certos cenários de produção exigentes exigem extração de calor de dentro para fora. Este gerenciamento térmico especializado é obtido através do resfriamento por parafuso.
O resfriamento da rosca requer a fabricação de um furo oco preciso no eixo central da rosca extrusora sólida. Uma união rotativa é instalada na extremidade da caixa de engrenagens. Este selo mecânico inteligente permite que a tubulação da instalação estacionária bombeie líquido com temperatura controlada diretamente para o eixo metálico giratório. Um tubo sifão interno garante que o fluido percorra todo o comprimento do furo antes de retornar.
O resfriamento da raiz do parafuso é particularmente crítico nas zonas iniciais de alimentação e compressão. Se o núcleo de metal ficar muito quente, os pellets de plástico bruto derreterão prematuramente e grudam no parafuso. Este fenômeno frustrante é conhecido no chão como ponte. Isso destrói completamente a eficiência do transporte direto.
Em uma linha contínua de granulação plástica , a alimentação consistente de material não é negociável. Ao manter uma raiz de rosca mais fria, a matéria-prima retém atrito suficiente contra a parede do cano para ser empurrada mecanicamente para frente. Este equilíbrio de temperatura interna garante uma saída estável e livre de surtos na cabeça de roscar.
Selecionar a tecnologia de resfriamento correta nunca é uma decisão genérica. Você deve combinar a configuração com as propriedades reológicas específicas do seu polímero e com o rendimento desejado.
Polipropileno e polietileno são plásticos commodities altamente tolerantes. Eles possuem amplas janelas de temperatura de processamento e apresentam excelente estabilidade térmica sob cisalhamento. Para uma linha de pelotização PP PE padrão operando em capacidades típicas como 300 a 1.000 kg/h com uma relação L/D de 30:1 a 36:1, o resfriamento a ar de alta eficiência combinado com aquecedores com aletas de alumínio fundido é quase sempre a escolha mais prática. Ele fornece ampla dissipação de calor, mantendo a sobrecarga de manutenção de longo prazo notavelmente baixa.
Em total contraste, materiais como PVC ou PET exigem um gerenciamento térmico agressivo. O PVC opera dentro de uma janela de processamento extremamente fina. O PET requer controle preciso de temperatura para evitar a degradação da viscosidade intrínseca durante a fase de pelotização. Para estes polímeros voláteis, são obrigatórios sistemas de refrigeração líquida altamente responsivos. Água ou camisas de óleo especializadas devem ser utilizadas intensamente para garantir que quaisquer picos de calor por fricção sejam neutralizados instantaneamente.
Mesmo os sistemas de refrigeração mais robustos exigem monitoramento sistêmico. Diagnosticar a causa raiz minimiza rapidamente o produto rejeitado e evita danos permanentes ao equipamento.
Para sistemas de refrigeração líquida, o principal modo de falha é o acúmulo silencioso de incrustações minerais. Se você notar uma resposta de temperatura lenta onde o PLC comanda o resfriamento, mas a temperatura do cilindro permanece alta, a restrição de fluxo é altamente provável. Você também pode detectar um acúmulo branco como giz ao redor das conexões de cobre.
O culpado geralmente é a precipitação do carbonato de cálcio da água não tratada das instalações. Esta escala atua como um potente isolante térmico. As equipes de manutenção devem circular uma solução ácida moderadamente inibida através das alças para dissolver esses depósitos. Seguindo em frente, a transição do maquinário para um sistema de circuito fechado utilizando água tratada é a melhor medida preventiva.
Os sistemas refrigerados a ar são altamente suscetíveis à contaminação ambiental. Se você andar pelo chão de fábrica e notar uma zona específica do cilindro ultrapassando consistentemente seu ponto de ajuste enquanto o ventilador funciona, você provavelmente terá um bloqueio no fluxo de ar.
A poeira ambiente e os finos de polímero acumulam-se densamente entre as aletas do aquecedor de alumínio. A solução imediata é desligar e usar ar comprimido de alta pressão para limpar as aletas. Se o motor do soprador não for totalmente ativado, os técnicos deverão retirar o multímetro para verificar se há relés de estado sólido queimados ou falha no enrolamento do motor.
A aquisição de maquinário industrial pesado requer comunicação técnica meticulosa. Presumir que uma configuração de resfriamento de catálogo padrão será suficiente é um erro comum de aquisição.
O tamanho e a capacidade de troca de calor do seu sistema de resfriamento devem ser dimensionados linearmente com o rendimento mecânico desejado. Uma máquina projetada para produzir 200 kg/h tem requisitos de dissipação térmica muito diferentes de uma enorme linha de 1.000 kg/h. Forneça ao fabricante as folhas de dados exatas do material. Isso permite que sua equipe de engenharia calcule com precisão o calor de cisalhamento previsto e dimensione os sopradores ou bombas de água de acordo.
Não aceite configurações padrão sem verificar se elas atendem às suas realidades operacionais locais. Faça perguntas específicas durante a revisão de engenharia. As serpentinas de resfriamento internas são construídas em cobre de alta qualidade para condutividade superior? Que marca de sopradores e válvulas solenóides são utilizadas? O fornecedor pode integrar um resfriador de água de circuito fechado diretamente na estrutura base da máquina?
A escolha do sistema de resfriamento ideal é um pilar fundamental para o sucesso da sua extrusão. A escolha certa depende inteiramente do seu polímero específico, das ambições de rendimento e do ambiente da instalação. O gerenciamento térmico adequadamente especificado garante uma produção confiável e repetível todos os dias.
Uma extrusora de parafuso único bem configurada e equipada com uma arquitetura de resfriamento personalizada tem um desempenho excepcionalmente bom. Reserve um tempo para projetar a dinâmica térmica corretamente desde o primeiro dia. Pare de permitir que o calor de cisalhamento não gerenciado dite a qualidade da sua produção. Explore soluções de extrusão de alto desempenho e encontre a configuração exata de gerenciamento térmico para seu projeto personalizado para garantir uma execução perfeita.
Este fenômeno é inteiramente devido ao atrito de cisalhamento. A ação mecânica do giro do parafuso converte a energia cinética do motor em intenso calor interno. Uma vez na velocidade operacional, o atrito por si só gera calor mais que suficiente para derreter o plástico. Se os ventiladores de resfriamento ou as linhas de circulação de líquido funcionarem mal, esse calor de fricção contínuo não poderá escapar.
Sim, a modernização do sistema de gestão térmica numa linha existente é altamente eficaz. Os operadores frequentemente atualizam ventiladores padrão de fábrica para sopradores industriais de alto CFM para aumentar o fluxo de ar. Para um controle mais agressivo, você pode reformar o cano com aquecedores de alumínio fundido resfriados a água. A atualização dos relés do gabinete de controle para relés de estado sólido também aumentará significativamente a capacidade de resposta.
Para a grande maioria das aplicações padrão de polipropileno e polietileno, o resfriamento a ar de alta eficiência é a escolha superior. O resfriamento a ar fornece dissipação de calor adequada e é significativamente mais econômico. O resfriamento a água é geralmente reservado para saídas de capacidade extremamente alta, onde o calor friccional ultrapassa os limites do ar ambiente.
A frequência de manutenção depende muito do seu ambiente específico. Para sistemas refrigerados a ar, as aletas de alumínio e as entradas do soprador devem ser limpas de poeira pelo menos uma vez por mês. Para sistemas resfriados a água que usam água municipal padrão, as camisas de resfriamento devem ser lavadas quimicamente para verificar se há incrustações minerais a cada três a seis meses.
Um resfriador de circuito fechado serve como sistema nervoso central para estabilidade térmica. Ele fornece um fornecimento refrigerado de água altamente consistente para as camisas do barril. Ao isolar o abastecimento de água, evita completamente o acúmulo de incrustações minerais e garante estabilidade absoluta da produção.
O perfil de temperatura ideal normalmente segue uma curva reversa ou em forma de protuberância, dependendo do polímero. A zona de alimentação requer resfriamento máximo para evitar fusão prematura e formação de pontes. A zona de compressão necessita de resfriamento moderado para equilibrar o calor de cisalhamento. A zona de dosagem exige um gerenciamento térmico hiperpreciso para garantir uma viscosidade de fusão uniforme antes que o polímero chegue à cabeça da matriz.
Um sistema de resfriamento subdimensionado apresenta sinais de alerta operacionais claros. Você observará ultrapassagens crônicas de temperatura nas zonas de compressão e medição, apesar dos sopradores ou bombas funcionarem em plena capacidade. Além disso, a temperatura de fusão será consistentemente superior aos pontos de ajuste do barril. Isto leva à degradação das propriedades do material e a fortes oscilações na matriz.


