
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-06 Origem:alimentado


Pedaços de plástico superdimensionados estão atrasando sua linha de reciclagem? Alcançar o tamanho perfeito do material reciclado é uma luta comum para muitos gerentes de instalações. Quando os operadores forçam uma única máquina a lidar com rasgamento grosso e granulação fina, quebras frequentes e resultados inconsistentes são quase inevitáveis. Existe uma abordagem mais altamente projetada. Ao dividir a mão de obra entre duas máquinas especializadas, as fábricas podem melhorar drasticamente o rendimento e a qualidade do material. Neste guia abrangente, exploraremos as teorias mecânicas e as realidades operacionais que determinam quando um sistema de redução de tamanho em dois estágios é o único caminho viável a seguir.
A análise das atuais tendências globais de reciclagem revela uma rápida mudança em direção a mandatos de qualidade mais rigorosos. O impulso para uma economia circular exige que os fabricantes incorporem percentagens mais elevadas de resina pós-consumo em novos produtos. Os compradores estão rejeitando cada vez mais o material reciclado inconsistente e com alto teor de poeira produzido por métodos de processamento de estágio único desatualizados. Os mandatos ambientais atuais não deixam margem para erros.
Regulamentações rigorosas exigem agora que os plásticos reciclados cumpram padrões de pureza específicos. Trabalhar demais em uma única máquina gera atrito excessivo. Este estresse térmico pode degradar o polímero ou liberar compostos orgânicos voláteis. O corte ineficiente também cria excesso de poeira plástica, representando riscos respiratórios no chão de fábrica. Para combater esses problemas, as instalações modernas estão adotando sistemas de dois estágios como padrão da indústria. Uma abordagem especializada garante um corte limpo e fresco. Isto minimiza a geração de poeira e preserva a integridade molecular do polímero para aplicações de ponta.
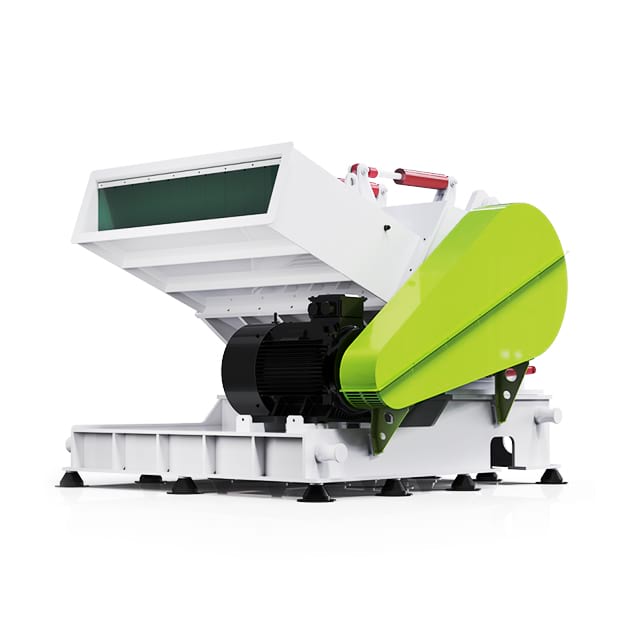
Para otimizar a eficiência de uma planta de reciclagem, os engenheiros de compras devem primeiro compreender totalmente as distinções mecânicas entre equipamentos primários e secundários de redução de tamanho. Embora ocasionalmente confundidas no jargão casual da indústria, essas máquinas operam com princípios cinemáticos totalmente diferentes.
| Recurso | Triturador Primário | Granulador Secundário |
|---|---|---|
| Velocidade operacional | Baixa velocidade, 20 a 40 RPM | Alta velocidade, 400 a 600 RPM |
| Saída de Torque | Excepcionalmente alto | Moderado, depende da inércia cinética |
| Ação de corte | Rasgando, rasgando, cortando | Corte de precisão contra facas de cama |
| Tamanho de saída | Pedaços ásperos, 50 mm a 100 mm | Flocos uniformes, 8mm a 20mm |
O triturador industrial é o carro-chefe indiscutível da fase inicial de reciclagem. Projetadas para operar em velocidades notavelmente baixas, essas máquinas geram um torque excepcionalmente alto. Eles são projetados para rasgar e cortar objetos sólidos massivos. Esta operação em baixa velocidade evita intencionalmente a geração excessiva de calor. O controle do calor é um fator crítico no processamento de polímeros sensíveis ao calor que, de outra forma, poderiam derreter e bloquear a câmara de corte.
Na prática, os trituradores são mais utilizados para grandes purgas, tubos agrícolas de paredes espessas, barris inteiros de plástico e materiais altamente contaminados que podem esconder resíduos de metal escondidos. O tamanho de saída de um triturador de eixo único ou de eixo duplo é intencionalmente áspero e não uniforme. Normalmente produz pedaços grandes variando de 50 mm a 100 mm, o que é grande demais para pelotização imediata.
Após a decomposição primária, o material entra na fase de redução secundária. Ao contrário da força bruta de um triturador, este estágio depende de precisão em alta velocidade. Operando em altas RPMs, essas unidades apresentam lâminas de corte altamente afiadas para cortar o material de maneira limpa.
Os pedaços pré-triturados são cortados contra uma faca fixa e forçados através de uma tela de dimensionamento específica. Consequentemente, o resultado final consiste em flocos precisos e uniformes. Esta uniformidade é absolutamente crítica para manter uma densidade aparente consistente nas etapas subsequentes de fabricação. Para atingir esse nível de consistência geométrica, a integração de uma máquina trituradora de plástico confiável na linha é essencial para o processamento de garrafas PET, filmes finos e plásticos rígidos menores.
Para os engenheiros de instalações que avaliam as suas linhas de produção, a decisão de investir num sistema de duas fases é uma questão de economia operacional e ciência dos materiais. Existem vários cenários distintos em que é altamente recomendável implantar um granulador secundário imediatamente após um triturador primário.
Ao lidar com extrusões de tubos de polietileno de alta densidade ou purgas maciças de moldagem por injeção, alimentar essas massas sólidas diretamente em uma câmara de corte de alta velocidade é um grave erro de engenharia. A imensa tensão de impacto de um caroço pesado atingindo lâminas que giram rapidamente pode causar fratura catastrófica. Isso pode entortar o eixo do rotor ou parar totalmente o motor. Um triturador deve primeiro quebrar essas massas densas em pedaços manejáveis de cinco centímetros. Isto permite que a unidade secundária os processe suavemente sem exceder a sua tolerância mecânica.
Os equipamentos de processamento de plástico a jusante dependem fortemente de taxas consistentes de alimentação de material. Pedaços triturados de formato irregular ou superdimensionados freqüentemente causam formação de pontes no funil da extrusora. Isso ocorre quando o material se prende e bloqueia a garganta de alimentação. Um sistema de dois estágios garante que a unidade secundária padronize a geometria do material reciclado. Um fluxo constante e previsível de material na extrusora de rosca simples ou dupla estabiliza a pressão de fusão e melhora drasticamente a integridade estrutural do produto final.
Em plantas de reciclagem de alta capacidade que processam várias toneladas por hora, depender de uma única máquina para reduzir peças grandes até flocos de 10 mm cria um grave gargalo na produção. A máquina é forçada a reter o material na câmara de corte por muito tempo, reduzindo drasticamente o rendimento geral. A separação das tarefas cria um ciclo automatizado altamente eficiente. As fábricas usam um triturador para rápida redução grosseira e alimentam essa produção através de um transportador contínuo para uma unidade secundária.
Do ponto de vista da engenharia mecânica, a longevidade do equipamento está intrinsecamente ligada à distribuição de tensões. Forçar uma máquina a roer blocos enormes gera vibração excessiva, calor e desgaste acelerado da lâmina. Ao empregar um sistema de dois estágios, o estresse mecânico é distribuído por duas máquinas especializadas. O triturador absorve o impacto da força bruta. Enquanto isso, a unidade secundária cuida do corte de precisão. Esta sinergia prolonga significativamente a vida útil dos rolamentos e das correias de transmissão em ambas as máquinas.
Nem todos os granuladores secundários são construídos de acordo com os mesmos padrões exigentes. Ao combinar este equipamento com um triturador industrial para serviços pesados, os gerentes da fábrica devem avaliar fatores mecânicos específicos. Esses detalhes determinam se a unidade pode lidar com uma alimentação contínua e de alto volume.
O coração de qualquer equipamento de redução de tamanho é o seu rotor. O design deve corresponder perfeitamente às características do material da ração pré-triturada. Por exemplo, o processamento de placas de perfil largo ou bandejas termoformadas requer geometria interna especializada. Equipamentos como um triturador de plástico direcionado utilizam um design de rotor de corte escalonado. Esta arquitetura específica atrai continuamente o material em direção ao centro da câmara de corte, evitando o acúmulo de paredes laterais e garantindo um cisalhamento limpo em vez de um esmagamento brusco. O ângulo de corte entre as lâminas rotativas e as facas fixas deve ser projetado com precisão para lidar com o tipo exato de polímero.
Num sistema de dois estágios, a unidade secundária está sujeita a um fluxo inflexível de material do triturador primário. Portanto, o motor deve ser dimensionado com reserva de torque adequada. Uma configuração de alto desempenho geralmente inclui um volante de inércia pesada integrado ao sistema de acionamento. Este volante armazena energia cinética. Ele fornece o impulso rotacional necessário para alimentar surtos repentinos de material denso sem causar picos perigosos de amperagem.
A tela de descarga determina tanto o tamanho do produto final quanto o tempo de permanência do material dentro da câmara de corte. Uma tela robusta e resistente ao desgaste é necessária para suportar a abrasão constante de flocos de plástico em alta velocidade. Diferentes aplicações downstream exigem tamanhos variados de flocos. Portanto, uma máquina de alto desempenho contará com um mecanismo de troca rápida de tela. Os modelos avançados incorporam berços suspensos hidráulicos. Isso permite que as equipes de manutenção troquem as telas com segurança e minimiza o dispendioso tempo de inatividade da produção.
Um sistema de dois estágios só funcionará perfeitamente se a produção volumétrica da máquina primária estiver perfeitamente alinhada com a capacidade de ingestão da máquina secundária. A incompatibilidade desses componentes leva a backups de materiais, pesadelos de limpeza e uso ineficiente de energia.
Como regra geral de engenharia, a capacidade de processamento secundário deve ser aproximadamente 20 a 50 por cento maior que a produção máxima do triturador primário. Os trituradores não produzem material a uma taxa perfeitamente constante. Eles operam em surtos. Se um triturador industrial produz 1.000 kg por hora de pedaços grossos, o triturador de plástico para serviço pesado posterior deve ser classificado para pelo menos 1.200 a 1.500 kg por hora. Este amortecedor absorve perfeitamente picos de material e variações na densidade aparente. Os modelos projetados para britagem pesada de tubos são reforçados especificamente com rotores de aço sólido para lidar com esses picos volumétricos exatos.
A transição física entre as duas máquinas é um ponto crítico de controle de engenharia. As melhores práticas determinam a inclusão de tremonhas instaladas diretamente acima da unidade secundária. Estas tremonhas funcionam como uma zona tampão, alimentando a câmara de corte a uma taxa controlada. Um separador magnético overband deve ser instalado no transportador de transição. Trituradores de baixa velocidade muitas vezes conseguem sobreviver a um pedaço de metal residual. Por outro lado, as lâminas de alta velocidade serão severamente danificadas mesmo por uma pequena contaminação metálica.
Investir numa linha de redução de tamanho em duas fases requer despesas de capital significativas. O retorno do investimento é facilmente justificado por vantagens comerciais claras e mensuráveis que uma configuração de máquina única simplesmente não pode oferecer.
No mercado de commodities para plásticos reciclados, a geometria e a limpeza determinam o preço de venda. Pedaços picados ásperos e irregulares têm um valor de mercado relativamente baixo porque requerem processamento adicional por parte do comprador. O refinamento do material pré-triturado em material reciclado de 12 mm, cortado de maneira limpa e uniforme, permite que as instalações vendam diretamente para moldadores de injeção ou instalações de composição por um preço premium. O corte preciso também reduz a porcentagem de finos inutilizáveis, maximizando o rendimento total do material vendável.
É um fato de engenharia contra-intuitivo que operar duas máquinas especializadas em sequência muitas vezes consome menos energia total por quilograma de material processado do que forçar uma máquina a realizar ambas as tarefas. Quando um único motor luta contra a alta resistência de purgas espessas e, ao mesmo tempo, tenta cortá-las em pedaços finos, ele consome amperagem máxima por longos períodos. A divisão do trabalho garante que cada máquina opere dentro de sua curva de carga elétrica ideal, utilizando a energia elétrica com muito mais eficiência.
A intervenção manual em processos de redução de tamanho introduz riscos de segurança e inflaciona as despesas trabalhistas. Um sistema de dois estágios é inerentemente projetado para automação. A ligação do triturador à unidade secundária através de correias transportadoras inclinadas elimina a necessidade de alimentação manual. Controladores lógicos programáveis inteligentes monitoram a amperagem. Se o motor a jusante começar a consumir muita energia, o controlador pausa automaticamente a esteira de saída do triturador. Este nível de automação reduz o número de funcionários necessário e minimiza o erro humano.
Mesmo os sistemas de dois estágios mais robustos exigem manutenção disciplinada e proativa. Isto sustenta o alto desempenho, garante a segurança do operador e protege o enorme investimento de capital.
A manutenção preventiva começa com inspeções visuais e mecânicas de rotina. Os operadores devem verificar diariamente a tensão da correia de transmissão. Correias soltas causam deslizamento, resultando em perda de torque do rotor. A câmara de corte também deve ser limpa de resíduos no final de cada turno para evitar que a máquina dê partida sob carga pesada. As inspeções semanais devem se concentrar nas telas de descarga, verificando se há desgaste ou cobertura plástica derretida que restrinja o fluxo de material.
A rotação em alta velocidade gera atrito significativo nos rolamentos do rotor. Um cronograma rigoroso de lubrificação deve ser seguido usando graxas à base de lítio para altas temperaturas especificadas pelo fabricante. O pessoal de manutenção deve utilizar câmeras termográficas ou termômetros infravermelhos para monitorar a temperatura da carcaça do motor e dos mancais principais durante a operação. Um aumento repentino na temperatura operacional costuma ser o primeiro indicador empírico de falha mecânica iminente.
Manter a geometria de corte ideal é vital para a eficiência do sistema. Lâminas cegas quebram o plástico em vez de cortá-lo. Isto aumenta o consumo de energia e cria poeira excessiva. Ao substituir ou girar as lâminas, os técnicos devem garantir que o espaço entre as facas rotativas e as facas fixas esteja ajustado precisamente de acordo com as especificações do fabricante. Geralmente fica entre 0,2 mm e 0,5 mm. Os procedimentos adequados de bloqueio e etiquetagem devem ser rigorosamente aplicados durante este processo.
Não. Eles operam com princípios mecânicos totalmente diferentes. Um granulador de alta velocidade é projetado para o corte preciso de peças menores e manejáveis. Alimentar purgas maciças e de paredes espessas ou pedaços densos diretamente na câmara de corte excederá a capacidade de torque do motor. Isso leva ao travamento imediato, pás quebradas ou falha catastrófica do rotor. A redução primária é sempre necessária para itens volumosos.
As máquinas padrão são suficientes para itens de paredes finas, como garrafas de água ou filmes de embalagem. Materiais com alta resistência ao impacto e densidade exigem um modelo resistente. Os exemplos incluem tubos grossos de polietileno de alta densidade, pára-choques automotivos, grandes pedaços moldados por injeção e folhas densas de policarbonato. Essas máquinas apresentam rotores de aço sólido, caixas de rolamentos reforçadas e volantes superdimensionados para gerar a inércia necessária para cortar polímeros resistentes.
A seleção do tamanho da tela é ditada inteiramente pelos seus requisitos de processamento posterior. Se o material reciclado for destinado à moldagem por injeção direta, é necessária uma peneira menor variando de 8 mm a 12 mm para garantir uma fusão consistente no barril. Se o material for transferido para uma linha de lavagem padrão ou for peletizado por meio de uma extrusora, uma peneira maior variando de 15 mm a 20 mm é geralmente aceitável e proporcionará um rendimento horário mais alto.
O excesso de poeira é um claro indicador de um processo de corte ineficiente. Isso é mais comumente causado por lâminas cegas que pulverizam em vez de cortar o material. Também pode ocorrer se a distância entre as facas rotativas e fixas for muito grande. Alimentar material muito grande sem uma etapa primária de trituração faz com que o plástico salte pela câmara de corte por muito tempo. Isto gera atrito excessivo e poeira antes que ela seja pequena o suficiente para passar pela tela.
A velocidade operacional ideal para um granulador secundário normalmente fica entre 400 e 600 RPM. Esta faixa de alta velocidade fornece a energia cinética necessária para que as lâminas cortem de maneira limpa o material pré-triturado. Operar abaixo desta faixa pode resultar em cortes incompletos e emperramento de material, enquanto excedê-la pode gerar calor excessivo, levando à degradação do polímero e à adesão do plástico derretido às paredes da câmara de corte.
Embora a instalação de duas máquinas aumente a pegada energética inicial, a energia real consumida por quilograma de material processado geralmente diminui. Uma única máquina que luta para executar tanto o rasgo grosso quanto a granulação fina experimenta picos frequentes de amperagem e cortes ineficientes. Um sistema de dois estágios permite que cada motor opere suavemente dentro de sua curva de carga ideal, eliminando sobrecargas de torque que desperdiçam energia e melhorando significativamente a eficiência elétrica geral.
A transição de uma configuração de máquina única com gargalos para uma linha de redução de tamanho de dois estágios altamente sincronizada é uma etapa crítica para qualquer operação séria de reciclagem. Ao combinar a força bruta de um triturador primário com a precisão de um granulador secundário especializado, as instalações podem proteger seus equipamentos, reduzir o desperdício de energia e produzir material reciclado de qualidade superior. Se você estiver pronto para avaliar seu rendimento atual e explorar soluções de engenharia adaptadas aos seus fluxos de polímeros específicos, visite a Jwell Machinery para descobrir equipamentos de alto desempenho projetados para demandas industriais modernas.


