
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-25 Origem:alimentado


À medida que a pressão global pela sustentabilidade se intensifica, o sector da produção de plásticos está a passar por uma enorme mudança em direcção a economias circulares. Análises recentes do mercado indicam uma evolução crítica na indústria: a reciclagem mecânica está em rápida transição da reciclagem básica para a composição de alto valor. Impulsionados fortemente por mandatos legislativos como a Diretiva de Embalagens e Resíduos de Embalagens da União Europeia, os fabricantes são agora obrigados a incorporar até 30% de conteúdo reciclado pós-consumo em aplicações estruturais e de qualidade alimentar. Esta mudança regulamentar obriga os operadores das fábricas a integrar fluxos de resíduos altamente contaminados em produtos premium sem sacrificar a integridade estrutural. No entanto, os gestores de instalações veteranos sabem que a reciclagem de plástico industrial raramente é tão simples como derreter sucata velha.
Resinas pós-consumo e sucatas industriais geralmente chegam com inconsistências graves, alto teor de umidade e vários contaminantes. Essas variáveis caóticas tornam incrivelmente difícil combiná-las em materiais reutilizáveis e de alta qualidade usando equipamentos convencionais de parafuso único. Isto levanta uma questão crítica para os tomadores de decisão que avaliam as atualizações de fábricas sobre como compor com sucesso essas complexas misturas de resinas recicladas.
A resposta está na engenharia de extrusão avançada. A tecnologia de parafuso duplo co-rotativo tornou-se o padrão da indústria para lidar com os complexos desafios termomecânicos associados aos polímeros reprocessados. Especificamente, este equipamento manipula ativamente o cisalhamento mecânico e a energia térmica para estabilizar entradas imprevisíveis. Neste guia abrangente, exploraremos a mecânica técnica de como esse maquinário opera, por que ele supera consistentemente os métodos de extrusão mais antigos e como configurar adequadamente um sistema completo para maximizar a eficiência no chão de fábrica.
Para compreender completamente por que a tecnologia de extrusão avançada é necessária, devemos primeiro examinar os pontos problemáticos inerentes ao processamento de plásticos recuperados. Ao contrário das resinas virgens que oferecem propriedades térmicas e mecânicas previsíveis, as matrizes de sucata introduzem múltiplas variáveis de processamento que podem desestabilizar instantaneamente as linhas de extrusão padrão.
Imagine um enorme aglomerado de flocos mistos de polietileno de alta densidade provenientes de diversas instalações de reciclagem municipais atingindo a garganta de alimentação. Um único lote pode conter materiais de jarras de leite, engradados moldados por injeção e tubulações industriais. Consequentemente, estes componentes misturados possuem Índices de Fluxo de Fusão drasticamente diferentes e fundem em taxas variadas. Quando alimentada em uma máquina padrão, essa variação causa fusão irregular, picos erráticos de torque do motor e perigosas flutuações de pressão na cabeça de roscar. Alcançar uma pressão de fusão estável requer equipamentos explicitamente projetados para forçar a homogeneização.
Os flocos pós-consumo lavados raramente são imaculados. Mesmo após triagem agressiva e lavagem por fricção, os plásticos recuperados geralmente retêm umidade residual, sujeira, etiquetas de papel, partículas de alumínio e adesivos químicos. Polímeros higroscópicos, como o tereftalato de polietileno, absorvem a umidade diretamente em sua estrutura molecular. Se processada sem desvolatilização adequada, esta umidade rapidamente se transforma em vapor sob altas temperaturas do barril. Isto cria vazios nos pellets finais e causa graves defeitos estruturais no produto final moldado.
Os plásticos possuem uma história térmica rigorosa. Os materiais reciclados já foram submetidos a tensões térmicas e de cisalhamento durante a fase inicial de fabricação. Submeter estes polímeros a mais estresse térmico sem controle preciso da temperatura leva à cisão da cadeia polimérica, um processo onde longas cadeias moleculares se quebram. Equipamentos que dependem exclusivamente de fricção para derreter muitas vezes superaquecem o material. O resultado é descoloração, fragilidade e uma perda catastrófica de resistência ao impacto.
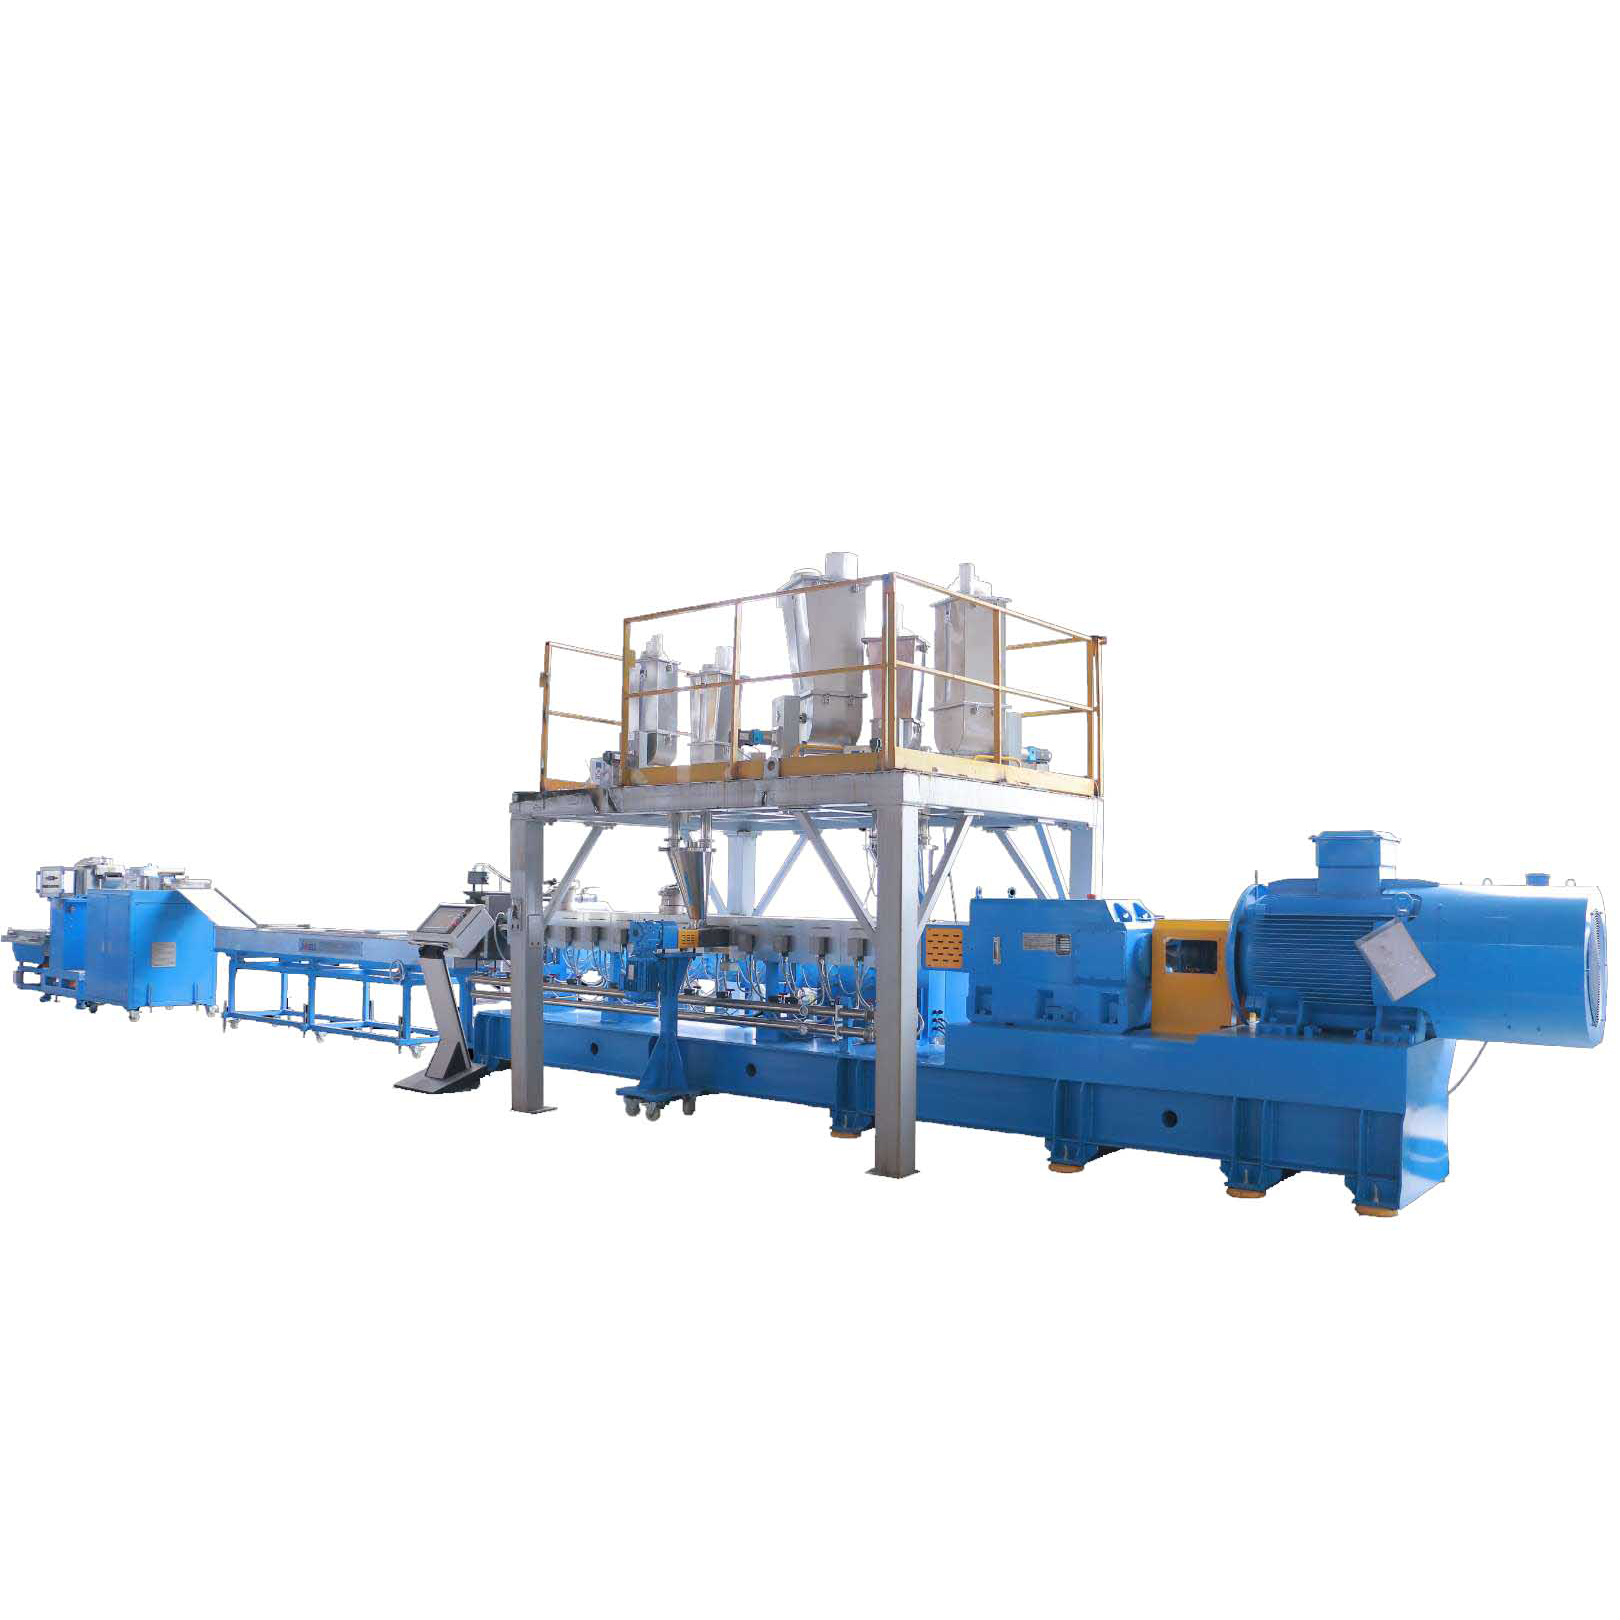
A arquitetura de engenharia de um sistema de parafuso duplo é fundamentalmente diferente das máquinas tradicionais de parafuso único. Projetado especificamente para lidar com materiais complexos e multifásicos, equilibra perfeitamente as forças de cisalhamento mecânico com a dinâmica térmica.
A maioria das operações de composição industrial utiliza um design de parafuso co-rotativo e totalmente entrelaçado. Como ambos os parafusos giram na mesma direção dentro de um cilindro com tolerância estreita, o voo de um parafuso limpa constantemente o canal do parafuso adjacente. Este mecanismo de autolimpeza evita a estagnação do material. Como resultado, os plásticos sensíveis não permanecem no barril o tempo suficiente para se degradarem ou queimarem. Na prática, esse projeto cria uma distribuição de tempo de residência estreita e altamente previsível, garantindo que cada partícula de polímero experimente exatamente o mesmo histórico térmico.
O verdadeiro poder desta tecnologia reside no seu perfil de parafuso modular. A composição de resinas recicladas geralmente requer a adição de polímeros virgens ou modificadores de impacto para restaurar as propriedades mecânicas. Ao colocar estrategicamente blocos de amassamento ao longo do eixo estriado, os engenheiros aplicam intensa tensão de cisalhamento para obter mistura dispersiva e distributiva. A mistura dispersiva decompõe aglomerados sólidos e géis não derretidos. Enquanto isso, a mistura distributiva reorganiza continuamente o fluxo de fusão para garantir que os aditivos sejam distribuídos uniformemente por toda a matriz polimérica. Investir em uma linha robusta de pelotização de rosca dupla permite que as instalações configurem proporções específicas entre comprimento e diâmetro, normalmente variando de 36:1 a 52:1, correspondendo aos requisitos exatos de processamento do composto.
Para combater a umidade e os contaminantes químicos predominantes em materiais pós-consumo, essas extrusoras apresentam barris modulares equipados com zonas de ventilação a vácuo de vários estágios. À medida que o polímero fundido é transportado através destas aberturas, a área superficial do fundido é continuamente renovada pelos parafusos rotativos. Essa rápida renovação da superfície permite que a umidade retida e os gases orgânicos voláteis se evaporem e sejam extraídos com segurança por bombas de vácuo de alta capacidade antes que o plástico chegue à matriz.
Ao equipar uma instalação de reciclagem, os gestores da fábrica devem avaliar as diferenças fundamentais entre as tecnologias de extrusão. Embora as máquinas mais antigas tenham um gasto de capital inicial mais baixo, as suas limitações operacionais dificultam gravemente a composição de alto nível.
| Característica | Extrusora de parafuso único | Extrusora de parafuso duplo co-rotativa |
|---|---|---|
| Capacidade de mistura | Limitado ao fluxo laminar simples; má dispersão de aditivos. | Mistura intensa dispersiva e distributiva através de blocos modulares de amassamento. |
| Eficiência de desgaseificação | Baixa renovação superficial; luta com alto teor de umidade. | A rápida renovação da superfície permite a extração a vácuo profundo de umidade e VOCs. |
| Mecanismo de alimentação | Depende de atrito; propenso a surgir com flocos leves. | Alimentação por deslocamento positivo; lida facilmente com filmes fofos e enchimentos pesados. |
| Aplicação ideal | Bombeamento de fusão e processamento de resinas virgens limpas e uniformes. | Composição de misturas de PCR variáveis e altamente contaminadas com aditivos. |
Embora o custo inicial seja mais elevado, investir em maquinaria avançada produz um retorno do investimento muito mais rápido para operações de composição. A capacidade de processar sucata mais barata e altamente contaminada em pelotas projetadas de alto valor aumenta drasticamente as margens de lucro. Ao integrar sistemas especializados de pelotização de plástico industrial projetados para fluxos desafiadores como PET ou poliolefinas mistas, as instalações podem reduzir significativamente as taxas de refugo e minimizar o dispendioso tempo de inatividade da máquina.
Uma operação de composição bem-sucedida depende de um sistema sincronizado de equipamentos auxiliares trabalhando em conjunto com o núcleo da extrusora. Cada componente deve ser especificado para lidar com a abrasividade e a variabilidade dos materiais recuperados.
A precisão na garganta de alimentação determina a qualidade na matriz. Os alimentadores gravimétricos por perda de peso são absolutamente essenciais para a composição de misturas. Esses sistemas automatizados medem continuamente a massa do material que está sendo alimentado, ajustando as velocidades do sem-fim em tempo real para manter proporções precisas de flocos, pellets de resina virgem e cargas minerais sólidas. Esse controle de circuito fechado garante a precisão da formulação e evita execuções dispendiosas de produção fora das especificações.
Como os materiais recuperados contêm inevitavelmente partículas estranhas não derretidas, uma filtragem robusta do material fundido é obrigatória. Trocadores de tela contínuos de pistão duplo ou filtros laser automáticos são integrados diretamente após o flange da extrusora. Esses sistemas filtram impurezas microscópicas sem exigir que os operadores interrompam o processo de extrusão. Manter a pressão de fusão estável aqui é fundamental para maximizar o tempo de atividade da linha e prevenir a fratura do fundido.
A etapa final envolve o corte do fundido homogeneizado em pellets uniformes e fáceis de manusear. A escolha de uma máquina de pelotização de plástico depende muito das propriedades térmicas e da resistência de fusão do polímero. Os peletizadores de fios são comuns para plásticos de engenharia rígidos, onde os fios extrudados são resfriados em banho-maria antes de serem cortados. Para materiais com menor resistência à fusão, sistemas de anel de água ou subaquáticos cortam o polímero diretamente na face da matriz em um fluido de resfriamento, garantindo grânulos esféricos e livres de poeira.
Esta tecnologia é versátil o suficiente para processar quase todos os principais polímeros comerciais, permitindo diversas aplicações de reciclagem em vários setores industriais.
A reciclagem do PET exige uma gestão rigorosa da sua viscosidade intrínseca. Por ser altamente sensível à degradação hidrolítica na presença de umidade e calor, a extrusão padrão faz com que a viscosidade caia, tornando o plástico muito frágil para reutilização. Os sistemas co-rotativos combatem isso utilizando ventilação de vácuo profundo para extrair a umidade instantaneamente durante a fase de fusão. Quando combinado com equipamentos de policondensação de estado sólido a jusante, o processo restaura com sucesso a viscosidade para aplicações de qualidade alimentar.
As poliolefinas pós-consumo muitas vezes sofrem de fissuras por tensão ambiental e resistência à tração reduzida. Para tornar esses materiais viáveis para aplicações exigentes, como peças automotivas, eles devem ser compostos. Os operadores no chão de fábrica misturam facilmente polipropileno recuperado com elastômeros modificadores de impacto para melhorar a resistência. Além disso, eles podem incorporar homogeneamente altas cargas de carbonato de cálcio ou talco para aumentar a rigidez e reduzir os custos gerais de material.
À medida que a indústria muda para alternativas sustentáveis, as instalações de reciclagem processam cada vez mais ácido polilático e outros biopolímeros. Esses materiais são excepcionalmente sensíveis ao cisalhamento e propensos à rápida degradação térmica. O controle preciso de temperatura e os perfis de cisalhamento personalizáveis dos eixos de parafuso estriados permitem que os operadores processem bioplásticos suavemente, criando materiais de transição ecológicos para aplicações de embalagens.
Alcançar a máxima eficiência e a qualidade consistente dos pellets requer um controle diligente do processo. Os operadores da planta devem equilibrar diariamente as forças mecânicas com a dinâmica térmica.
O perfil do parafuso deve ser projetado especificamente para a mistura alvo. Se o material sofrer degradação térmica, os operadores deverão reduzir o número de blocos de amassamento agressivos e confiar mais em elementos de transporte para diminuir a energia mecânica específica. Por outro lado, se o objetivo é dispersar grandes volumes de negro de fumo em uma matriz reciclada, é necessário um perfil mais agressivo com elementos de transporte reverso para aumentar o tempo de residência.
A alimentação consistente é a base da extrusão estável. A alimentação com fome, onde a taxa de alimentação é controlada independentemente da velocidade da rosca, é uma prática padrão. A superalimentação de flocos leves pode causar pontes de material na garganta de alimentação e picos severos de torque. A subalimentação leva ao enchimento inadequado do barril e à degradação do polímero. Manter o motor com uma capacidade de torque ideal, normalmente de 75 a 85 por cento do máximo, garante uma transferência uniforme de energia.
O processamento de resinas recicladas introduz contaminantes abrasivos no barril. Com o tempo, isso desgasta as hélices do parafuso, aumentando a folga radial. A folga excessiva reduz a eficiência da composição, diminui a produção e causa refluxo de material. As instalações devem implementar cronogramas de manutenção de rotina para medir o desgaste dos parafusos e inspecionar as portas de ventilação de vácuo quanto a bloqueios de polímeros, garantindo que o sistema de desgaseificação funcione na capacidade máxima.
Selecionar o fabricante de equipamento apropriado é uma decisão crítica de capital. A complexidade das resinas recicladas significa que as soluções prontas para uso raramente oferecem resultados ideais.
Não existe uma configuração universal para a composição de resíduos plásticos. Um fabricante respeitável deve demonstrar capacidade de engenharia para personalizar toda a linha. Isso inclui a especificação exata da potência do motor, da relação comprimento/diâmetro, da metalurgia, dos locais de ventilação e da filtragem a jusante com base em uma análise detalhada do fluxo de resíduos específico do comprador.
Antes de se comprometerem com uma linha industrial em grande escala, os decisores deveriam exigir ensaios laboratoriais. Os principais parceiros de equipamentos fornecem instalações de teste onde os compradores podem testar seus flocos recuperados reais em máquinas em escala piloto. Esses testes validam o perfil do parafuso proposto, confirmam a eficácia dos sistemas de desgaseificação e comprovam que os pellets compostos finais atenderão às especificações mecânicas exigidas, eliminando efetivamente o risco de investimento.
A extrusão avançada de dupla rosca compõe habilmente misturas de resinas recicladas, transformando resíduos plásticos de baixo valor em pellets premium altamente consistentes. Ao oferecer mistura dispersiva incomparável, controle preciso de temperatura e desvolatilização agressiva, esta tecnologia supera as inconsistências inerentes à sucata pós-consumo. O sucesso na economia circular moderna requer a combinação exata de mistura, ventilação e filtragem. Os gerentes de instalações que desejam atualizar suas capacidades de processamento devem explorar soluções personalizadas dos líderes do setor. Para configurar uma linha de composição personalizada projetada especificamente para seus fluxos de materiais exclusivos, visite a Jwell Recycling e consulte especialistas técnicos hoje mesmo.
Sim, mas a compatibilidade do polímero é fundamental. Um sistema de parafuso duplo fornece a intensa mistura mecânica necessária para misturar polímeros compatíveis perfeitamente. Para polímeros incompatíveis, o alto cisalhamento da máquina permite a dispersão eficaz de compatibilizantes químicos, unindo os diferentes plásticos em uma matriz estrutural estável.
Embora a pré-secagem seja altamente recomendada para materiais higroscópicos e sensíveis à umidade, como PET ou Nylon, extrusoras modernas equipadas com sistemas de ventilação a vácuo de vários estágios altamente eficientes podem lidar com níveis de umidade significativamente mais altos do que máquinas de parafuso único. Em muitas configurações operacionais, esta capacidade avançada de desgaseificação pode reduzir ou eliminar completamente a necessidade de processos de pré-secagem agressivos e que consomem muita energia.
Com o cumprimento rigoroso da manutenção de rotina e a utilização de revestimentos metalúrgicos resistentes ao desgaste, como barris bimetálicos e parafusos de aço para ferramentas especializados, uma linha industrial de alta qualidade pode operar de forma confiável por décadas. As peças de desgaste precisarão de substituição periódica, especialmente ao processar materiais altamente abrasivos que contenham fibra de vidro ou sujeira mineral, mas o maquinário principal é construído para extrema longevidade.
A composição é o processo de atualização do plástico. Ele permite que os fabricantes misturem com precisão resinas virgens, modificadores de impacto, estabilizadores de UV, antioxidantes e corantes diretamente na sucata fundida reciclada. Isso efetivamente recicla o material, garantindo que suas propriedades mecânicas, térmicas e estéticas finais correspondam ou ocasionalmente excedam as dos plásticos virgens puros.
Os resultados da produção variam amplamente com base no diâmetro do parafuso da máquina, na potência do motor e na densidade aparente específica do material de entrada. As linhas em escala industrial normalmente variam de 300 kg/h para misturas especiais de biopolímeros até 3.000 kg/h ou mais para compostos de poliolefinas de alto volume. A alimentação gravimétrica adequada garante que a linha atinja consistentemente a produção desejada, sem oscilações.
Os operadores contam com uma combinação de controle ideal da temperatura do fundido e ventilação estratégica a vácuo. À medida que o polímero desce pelo cano, as portas de vácuo integradas extraem ativamente vapor e gases voláteis. Ao monitorar os medidores de pressão de vácuo e garantir que as portas de ventilação permaneçam livres de acúmulo de polímero, os operadores podem remover efetivamente a umidade do fundido antes que ela chegue ao cabeçote de roscar.


